
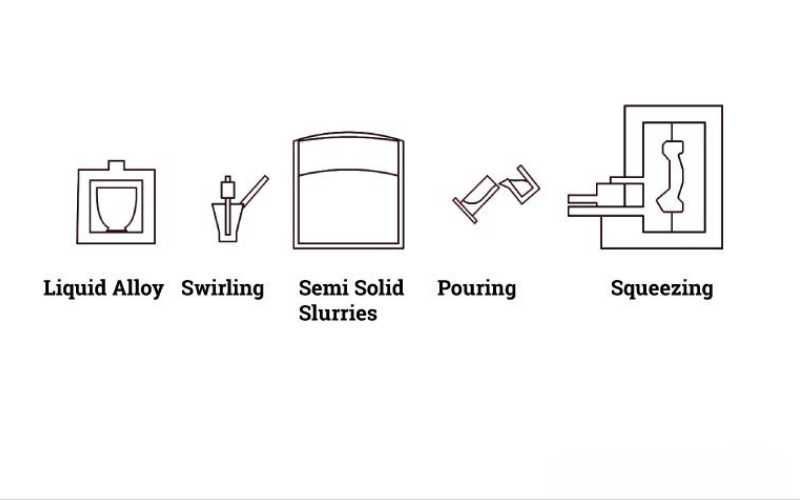
Tlakové lití polotuhých materiálů (SSDC) spočívá ve vstřikování kovové suspenze (20–60% v pevném stavu) při teplotě 580–620 °C a tlaku 50–100 MPa. Tím se vytvoří globulární mikrostruktura, která zvyšuje pevnost až o 20%. Rychlosti smyku se obvykle pohybují pod 10 s⁻¹, což zajišťuje kontrolované plnění formy a tím i přesné díly. Mezi běžné slitiny patří hliník A356, LM25 a hořčík AZ91D.
Zjistěte proč Tlakové lití polotuhých materiálů je vhodnější pro získání přesných výsledků. Zjistěte, jak to funguje a jaké jsou jeho klíčové metody, oblasti použití a výhody.
Co je polotuhé tlakové lití?

Tlakové lití polotuhých hmot je výrobní proces. Používá se k tvarování kovu do polotuhého stavu. Tyto díly mají těstovitou konzistenci a obsahují stejný podíl kapalné i pevné fáze. Tento druh kašovité hmoty umožňuje výrobci vyrábět složité díly nejvyšší kvality. Je široce využíván v průmyslových odvětvích, ať už jde o automobilový průmysl nebo spotřební elektroniku. Polotuhé hliníkové tlakově lité díly jsou pevnější a ve srovnání s tradičním odléváním vykazují téměř nulovou vadu.
Tixotropie a reopexe
1. Reolitické odlévání (tixotropní chování)
Proces reolastingu se zahajuje poté, co je k dispozici standardní kovový ingot. Tím může být slitina hliníku A356. Obráběči kovů tyto ingoty roztaví při počáteční teplotě 650 °C v peci.

Když se roztavený materiál začne ochlazovat na polotuhou teplotu 580 °C, pracovníci použijí mechanické míchadlo, které se otáčí rychlostí 500 otáček za minutu. Tím se pevné částice rozpadají na malé kuličky. Jejich velikost je 50-100 mikronů.
Míchání způsobuje tixotropní chování. To je odlévání v polotuhém stavu s pevnými částicemi 40%. Při tlačení teče velmi hladce.
Tato suspenze se později používá k odlévání univerzálních průmyslových komponentů, jako jsou součásti zavěšení automobilů.
2. Tixocasting (reopektické chování)
Při tixocastingu používají výrobci předpřipravené polotovary. Jedná se o slitiny, jako je hořčík AZ91D. Obvykle je v tomto materiálu již správná kulovitá mikrostruktura.
Tyto polotovary poprvé spatřili kovodělníci. Jejich délka se v mnoha případech liší, ale obvykle se pohybuje od 150 mm. Tyto předvalky přetavili při teplotě 575 °C. To odpovídá standardnímu odlévání thixocastingem. Proces trvá 15 minut v indukční peci, dokud materiál nezíská ideální polotuhou formu.
Výrobci tlačí tento materiál do formy rychlostí 1 m/s. Tím se značně liší od tixotropního, protože není tenčí. Místo toho se jedná o druh reopexe.
Tento proces zvyšuje viskozitu ve smyku (10%). Výsledkem je nízké riziko turbulentního proudění a zachycení vzduchu. Při odlévání součástí, jako jsou pouzdra notebooků, vytvářejí tyto vlastnosti hladší povrchy.
Jak smyková rychlost řídí průtok?
Na stránkách polotuhé hliníkové slitiny mají smykové rychlosti nižší než obvyklý rozsah 10 s⁻¹. Jelikož se jedná o hustou hmotu, pomalu se přesouvá do dutiny formy a řádně vyplňuje každou část, což je důležité zejména při odlévání tenkých dílů.
Střih se zvyšuje, když úzké brány tlačí kov vysokou rychlostí. Forma se naplní během 0,5 sekundy, čímž se vyrobí přesné výrobky.
Parametrem je smykové ztenčení. To umožňuje pracovníkům řešit tok kovu v různých fázích odlévání.
Pevná frakce
Pevná frakce (fₛ) je podíl pevné složky v Tlakové lití polotuhých materiálů. Právě tuto hodnotu výrobci udržují v přijatelném rozmezí mezi 20% a 60%.
Nižší podmínky pod 20% způsobují, že kov je tekutý, a příliš vysoké, vyšší než 60%, mají za následek tvrdší formu. To způsobuje potíže ve formě.
Vývoj mikrostruktury
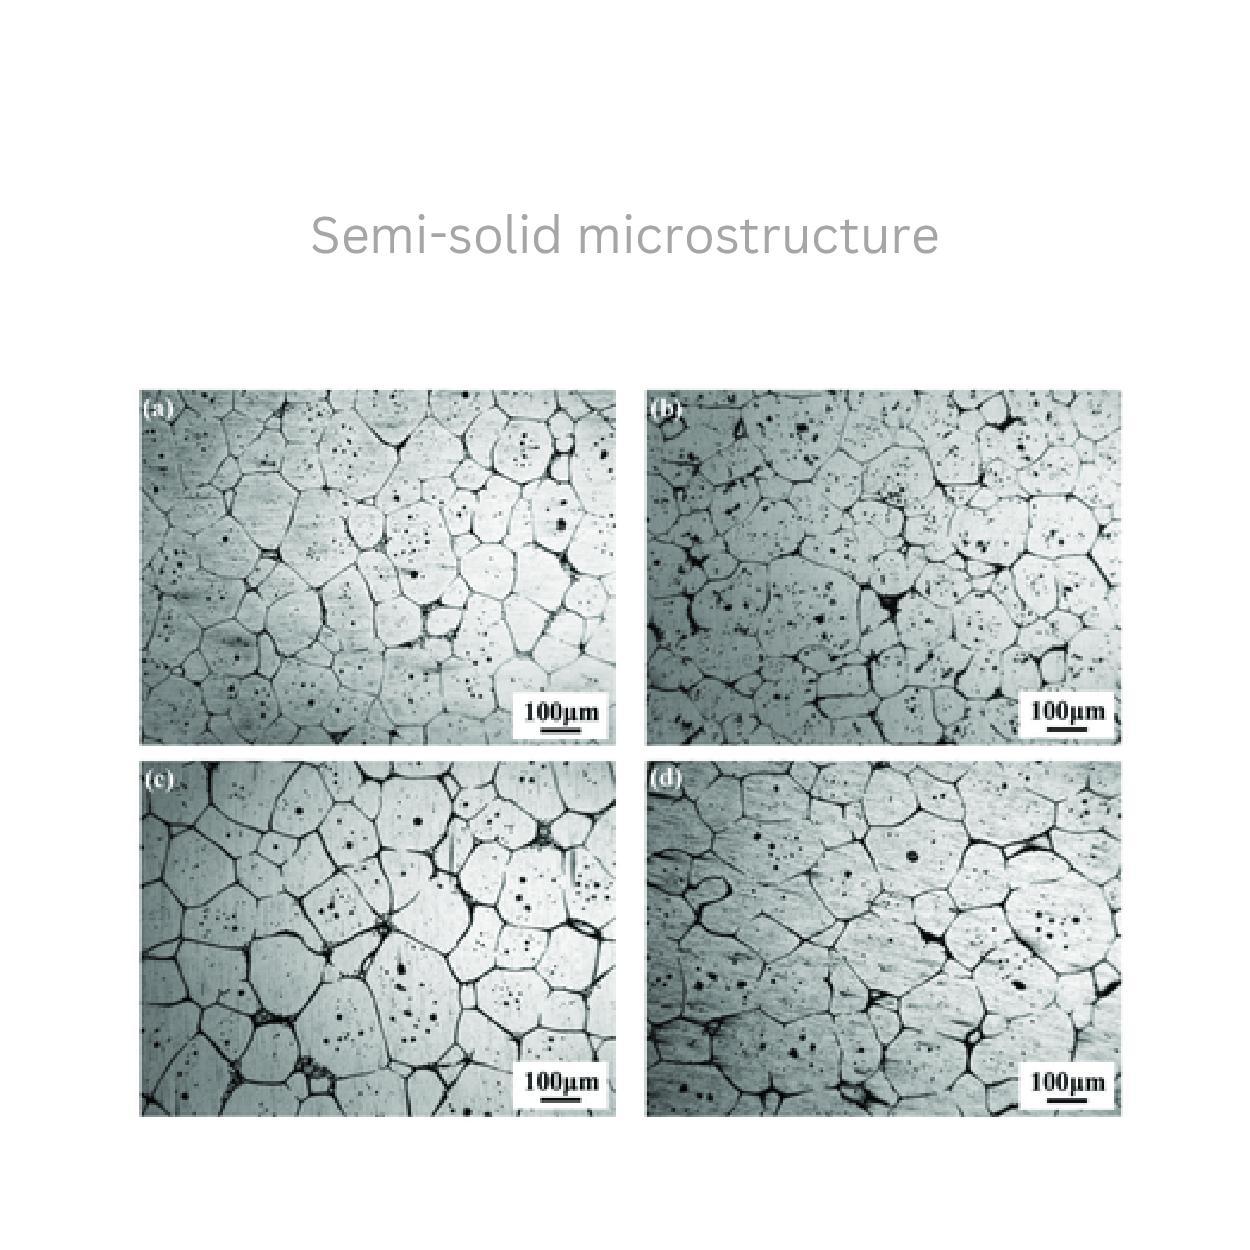
Oproti staré dendritické struktuře má polotvrdý kov kulovitou nebo rozetovou mikrostrukturu. Částice mají kulatý tvar, což umožňuje hladší tok a minimalizuje vady. Základními výsledky tohoto procesu v konečných výstupech jsou lepší pevnost a jemná kvalita.
Proces polotuhého tlakového lití

Metody generování kalů
1. Aktivace taveniny vyvolaná tahem (SIMA):
Po zakoupení standardních sochorů je výrobci cedí při teplotě 300 °C. Poté je vkládají do pecí k opětovnému ohřevu při 580 °C. V této tekuté matrici se vytvoří kulovité částice (50 μm). To je dostatečně dobré pro polotuhé zpracování.
2. Magnetohydrodynamické (MHD) míchání
Elektromagnetické cívky používají proud 500 A. To je práce pro míchání 600 otáček za minutu bez kontaktu. Tímto procesem vzniká ideální pevný stav 40%, který zabraňuje kontaminaci.
3. Odlévání chladicího svahu
Výrobce stéká po svahu z roztaveného kovu o teplotě 620 °C. To je obvykle měděný svah s polohou 60°.
Využívají rychlejšího chlazení, aby polotuhá kaše vznikla za více než 3 sekundy.
Úpravy vstřikovací jednotky
Použijte speciální typ krátkého rukávu s keramickým tepelným povlakem.. Udržují teplotu suspenze na 570 °C. Můžete ji tak odlévat bez obav po celou dobu vstřikování.
Přesně konstruované písty navíc zajišťují rovnoměrné naplnění formy. Pracuje s kritickou rychlostí 0,3-0,8 m/s. Tato vlastnost vyrovnává operace a omezuje škodlivé oddělování fází. K té dochází mezi kapalnými a pevnými částicemi suspenze.
Úvahy o konstrukci matrice
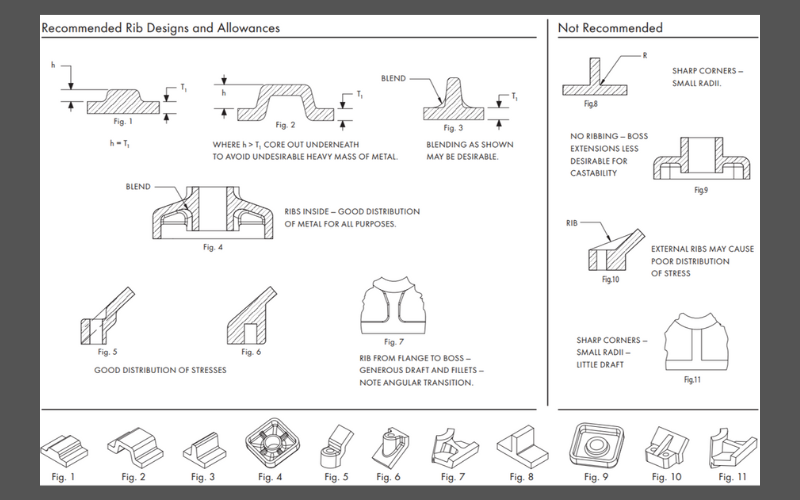
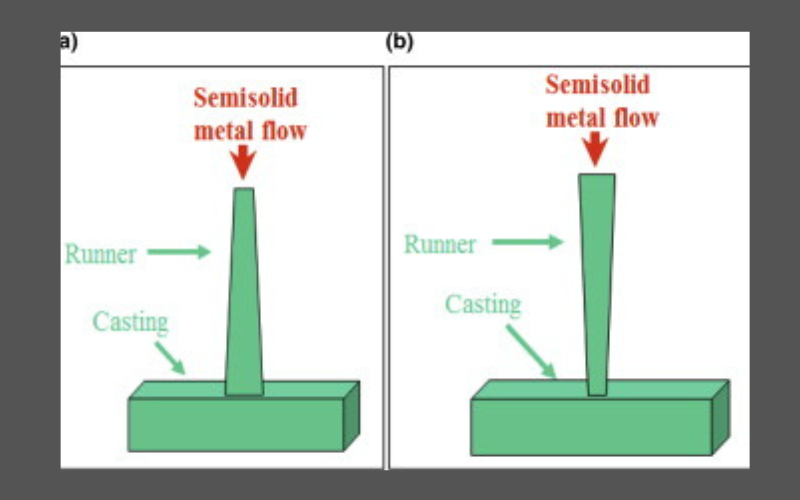
V případě vratových systémů musíte použít 30% větší průřez než u běžných matric. To pomůže udržet správný tok polotuhých kovů.
U systémů s běžeckými pásy začleňte postupné zakřivení. To má minimální poloměr 20 mm. Tímto způsobem techniky udrží laminární proudění kovu a minimalizují turbulence.
Pokud jde o větrací otvory, jsou přesně opracovány na šířku 0,1 mm. Kontrolují zachycování vzduchu při odlévání. V nich se také řeší problémy s netěsnostmi.
Výhody polotuhého tlakového lití
Hladší povrchy a přesné rozměry
Polotuhý kov proudí do zápustek řízenou rychlostí. To je mnohem pomalejší než u tekutého kovu. To také snižuje množství vzduchových bublin až o 90 %.
Ve srovnání s běžným odléváním tento proces snižuje smrštění (0,51 TP4T), které je při ochlazování menší než 1,21 TP4T. To také napomáhá při výrobě dílů, které se spojují zacvaknutím.
Pevnější kovová konstrukce
Malé, kulaté, tvarované částice v polotuhém stavu se na sebe dostatečně těsně nabalují. To znamená, že mají hustší strukturu s 20% větší pevností při natažení.
Před zlomením ji můžete ohnout větší silou 15%. Tyto díly vydrží 30% déle při výdrži opakovaného namáhání.
Méně děr a defektů
Uvnitř není téměř žádné volné místo (1 až 2 %) Díly z polotuhého tlakového lití. Mezitím běžný tlakové lití má šanci 5 až 8 procent.
Díky tomuto procesu se eliminují vzduchové bubliny, díry, smršťování, praskliny a nerovnosti povrchu.
Úspory energie
Určitě znáte ještě nějakou další vlastnost nebo výhodu tohoto produktuTlakové lití polotuhých materiálů Tento proces je energeticky úsporný. Snižuje spotřebu energie mnoha způsoby. Například:
- Kov se zahřívá na 580 °C místo 680 °C.
- Rychlejší toky (25%) spotřebovávají méně energie.
- Během provozu snižuje materiálový odpad až o 15 %.
Nižší výrobní náklady
Protože polotuhé díly potřebují méně leštících strojů, ušetří se na nich až 40%.
Z jejich výrobní produkce může být vyřazeno 5% dílů. To je méně než 15 % těchto běžných procesů.
Můžete použít Tlakové lití polotuhých materiálů vyrábí o 50 000 kusů více, místo pouhých 30 000 kusů.
Aplikace polotuhého tlakového lití
Kritické automobilové komponenty
Součásti polotuhého tlakového lití v automobilovém průmyslu jsou:
- Klouby řízení
- Uchycení motoru
- Případy převodovek
- Brzdové třmeny
Tímto procesem vznikají velmi složité díly s konstrukčními detaily. Například pomocné rámy a ramena zavěšení s dutými konstrukcemi.
U elektromobilů se jedná o kryty baterií a kryty motorů. Jsou lehké a odolné. Také zvládá neustálé vibrace a tepelné namáhání.
Vysoce výkonné letecké díly
V polotuhém stavu se vyrábějí letecké součásti s přesnou kvalitou. Jedná se o:
- Držáky křídel
- Součásti podvozku
- Díly turbínových motorů
- Kryty radarů
- Skříně pro leteckou elektroniku
- Satelit
Jsou odolné a mají nižší hmotnost. Pouzdro naváděcího systému střely je využívá pro své schopnosti. Dodržují přísné tolerance vůči kritickým prostředím.
Měřené zvýšení výkonu
Podle provozních testů vydrží polotuhé lité brzdové třmeny při použití staré metody 80000 km, než se opotřebují. Letecké odlitky navíc získávají 25% větší únavovou odolnost.
Díly v automobilovém průmyslu získávají lepší odolnost proti nárazu (15%) při crash testech.
Rostoucí tržní aplikace
V průběhu času se stále více tržních aplikací využívá Tlakové lití polotuhých materiálů vytvořit:
- Přesná pouzdra antén 5G s vlnovody o průměru 0,05 mm.
- Zásobník na lékařské implantáty s povrchem odolným proti bakteriím.
- Kryty motorů dronů s lepším odvodem tepla.
Elektromobily navíc tento proces využívají, pokud jde o dosažení rovinnosti 0,2 mm. To je v rozmezí 300 mm u chladicích desek baterie.
Materiály používané při polotuhém tlakovém lití
Specifická označení slitin
Hliník A356 (AlSi7Mg) a hořčík AZ91D jsou slitiny, které se nejlépe hodí pro polotuhé lití. Taví se rychleji a rovnoměrněji a vytvářejí ideální strukturu.
Slitina A356 má vysokou pevnost, a proto ji automobilky obvykle používají 70%. Mezitím se slitina AZ91D dobře hodí k odlévání lehkých skříní pro elektroniku.
Reologické vlastnosti
Grafy znázorňují, jak slitiny Tlakové lití polotuhých materiálů práce v různých fázích a při různých podílech pevných látek (Fs). Při Fs = 0,37 je patrný pokles viskozity při zvýšení smykové rychlosti z 1 na 10 s⁻¹.
Frakce jako Fs=0,48, které jsou vyšší, udržují proudění hustší. Využívají větší síly k naplnění matric. Tento graf ukazuje situaci, proč výrobci používají Fs mezi 0,40 a 0,45, aby dosáhli nejlepšího výkonu.
Chování při tuhnutí
A356 odlévání chladne v rozmezí 50 °C. Poskytují dostatek času na rozprostření kovu uvnitř formy.
Chcete-li tento rozsah zvýšit, můžete přidat 0,3% hořčíku. To je pro zvýšení až na 15 °C pro lepší průtok.
Naopak slitina AZ91D nabývá rychleji zcela pevné formy. Vyrábí však díly s pevnějšími a tenčími stěnami. Jsou až o 2 mm silnější.
Sekundární zpracování
Díly často potřebují méně kroků sekundárního zpracování. Je to proto, že je třeba odstranit 0,1 mm povrchu oproti 0,5 mm u běžných odlitků.
Tepelné zpracování slitiny A356 také přináší zvýšení pevnosti až na 20% bez deformací.
Polotuhé lití vs. tradiční tlakové lití
Srovnání parametrů procesu
| Parametr | Polotuhé lití | Tradiční odlévání |
| Teplota | 580-620°C | 680-720°C |
| Vstřikovací tlak | 50-100 MPa | 70-150 MPa |
| Pevná frakce | 30-50% | 0% (plně tekutý) |
| Doba cyklu | 45-60 sekund | 30-40 sekund |
Struktura materiálu
Kulovitá struktura v polotuhém odlitku poskytuje o 20 % vyšší houževnatost než stará struktura odlitku. Obsahuje přibližně 2 % pórovitosti; naopak 5,8%.
Nákladové faktory
Počáteční náklady jsou však vyšší až do 20%. Bez ohledu na to může být nákladově efektivní, protože snižuje odpad materiálu přibližně o 15% a náklady na obrábění až o 40%. To kompenzuje počáteční náklady.
Kdy si vybrat
V případě potřeby zvolte polotuhé:
Při výrobě zvolte polotuhý proces tlakového lití:
- Tenké stěny (<3 mm)
- Vysoká pevnost (>250 MPa)
- Objem >20 000 jednotek/rok
- Hladké povrchy (<3,2 μm Ra)
Závěr:
Tlakové lití polotuhých hmot je vyroben s vyšší úrovní houževnatosti. Navíc se vyznačuje vynikajícím povrchovým provedením s minimální porézností, která je u materiálu 30% přibližně o 30 % nižší než u běžného postupu.
Ačkoli tato technika využívá specifické slitiny a nákladné počáteční nastavení, stává se nákladově efektivní pro výrobu dílů přesahujících 20000 kusů.
Nadcházející trh se těší na další růst Tlakové lití polotuhých materiálů aplikace v automobilovém průmyslu, letectví a v oblasti nových technologií. Zaměřuje se také na objevování pokroků v oblasti řízení procesů a nástrojů.
Jsme Výrobce polotuhých tlakových odlitků v Číně, pokud máte zájem o jakékoli polotuhé hliníkové tlakově lité díly, neváhejte se na nás obrátit.
0 komentáøù