

Gravitační tlakové lití je jedním z nejspolehlivějších způsobů výroby kvalitních a pevných hliníkových součástí – ale stejně jako každý odlévací proces může vést k vadám, které způsobují plýtvání kovem, časem i penězi. Dobrou zprávou je, že téměř každá běžná vada má známou příčinu a praktické preventivní opatření. Tato příručka vysvětluje deset vad, s nimiž se odběratelé a inženýři při gravitačním lití hliníku setkávají nejčastěji, co je způsobuje a jaké konkrétní kroky podniká dobře fungující slévárna, aby se jim vyhnula. Pokud hledáte dodavatele odlitků, znalost těchto pojmů vám pomůže klást správné otázky – a rozpoznat slévárny, které vědí, co dělají.
Proč dochází k vadám při tlakovém lití metodou Gravity: tuhnutí a napájení
Hliníkové slitiny se při přechodu z kapalného do pevného skupenství smršťují přibližně o 3,5 % až 8,5 % objemu a při ochlazování pevného kovu se dále smršťují. Kov, který vyplňuje dutinu jako první, proto musí přijmout další tekutinu, dokud je ještě pastovitý – tomuto procesu se říká plnění. Pokud určitá oblast odlitku ztuhne dříve, než je zcela naplněna, vznikne dutina. Většina vad při gravitačním odlévání je jednoduše výsledkem špatné kontroly tuhnutí: teplo není odváděno ve správném pořadí, nebo konstrukce formy nedokáže dopravit kov na správné místo ve správný čas. Proto jsou nejúčinnějšími preventivními nástroji směrové tuhnutí, správně dimenzované napouštěcí kanály a chladicí žlábky – nikoli odhady přímo ve výrobě.
Existuje užitečný způsob, jak o tom uvažovat. Vada, kterou lze vidět na povrchu, je často viditelným projevem problému, k němuž došlo již dříve, během tavení nebo tuhnutí. Drsný povrch může být způsoben problémem s povrchovou úpravou formy; porézní oblast, ze které pod tlakem uniká hmota, je obvykle způsobena problémem s přívodem taveniny. Pokud slévárna vede přesné záznamy o teplotě lití, teplotě formy a úpravě taveniny pro každou sérii, vady přestávají být záhadou a stávají se vzorem, který lze odstranit.
1. Poréznost způsobená smrštěním
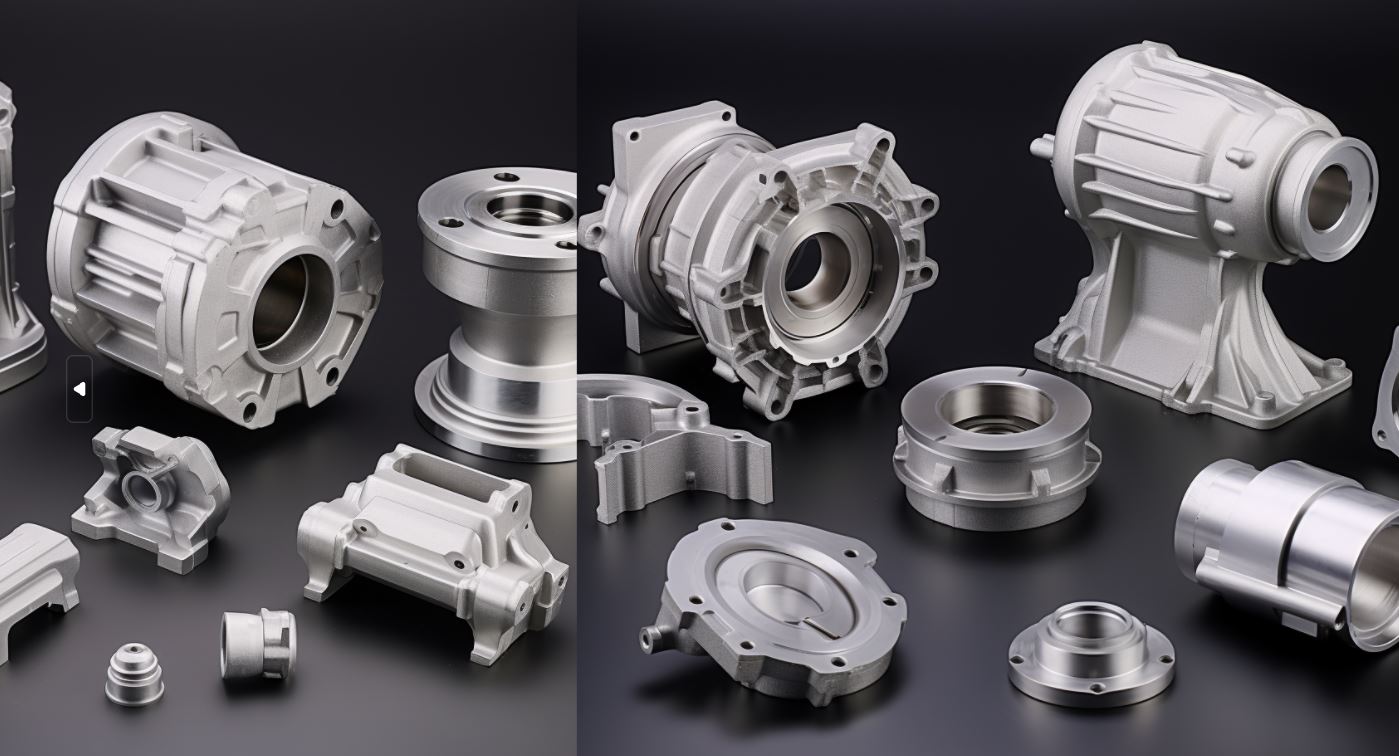
Poréznost způsobená smršťováním vzniká v těch částech odlitku, které tuhnou jako poslední – obvykle v silných částech nebo “horkých místech” –, kam se tekutý kov nestihne dostat před dokončením tuhnutí. Výsledné dutiny mají nepravidelný, drsný a hranatý tvar. Oslabují danou část a pod tlakem z nich může unikat tekutina. Prevence spočívá v řízení přívodu kovu a tepla: dimenzujte napouštěcí kanály tak, aby zásobovaly silné části, umístěte chladicí prvky do horkých míst, aby tam kov ztuhnul dříve, udržujte rovnoměrnou tloušťku stěny a navrhněte odlitek tak, aby tuhnul směrem k napouštěcímu kanálu. Simulační software se dnes běžně používá ke kontrole přívodu kovu ještě před vyrobením formy.
2. Poréznost plynu (vodíku)
Vodík je jediný plyn, který se ve roztaveném hliníku významně rozpouští, a jeho rozpustnost prudce klesá při tuhnutí kovu. Vytlačený vodík vytváří uvnitř odlitku zaoblené plynové póry. Pórovitost způsobená plynem vzniká v důsledku vlhkosti ve surovinové směsi, vlhkých tavidlech nebo vodíku absorbovaného při tavení. Prevence začíná již ve tavenině: odplyňujte dusíkem nebo argonem, udržujte surovinovou směs čistou a suchou, vyhýbejte se nadměrným teplotám a prodlevám a odlévejte klidně, aby turbulence nevtáhla vzduch.
3. Trhání za tepla
K trhání za tepla (nazývanému také praskání za tepla) dochází během tuhnutí, když dendrity ještě odděluje tenký kapalný film. Pokud se smršťující se odlitek nemůže volně smršťovat, film se roztrhne podél hranic zrn a zanechá nepravidelnou, zubatou trhlinu – obvykle v místech s vysokou teplotou nebo tam, kde se průřez náhle mění. Jedná se o jednu z nejvíce frustrujících vad, protože se objevuje sporadicky. Prevence se zaměřuje jak na složení slitiny, tak na konstrukci: používejte slitiny s lepší odolností proti trhlinám za tepla (pomáhá vyšší obsah křemíku), zjemněte zrno, přidejte zaoblení a poloměry v místech změn průřezu, udržujte rovnoměrnou tloušťku stěny, zajistěte dostatečné napájení, používejte chladicí žlábky a snižte omezení pomocí skládacích pískových jader. Důležitá je také regulace teploty formy a teploty lití.
4. Praskání za studena
Trhliny vznikající za studena se tvoří pod solidusem, když je kov již zcela ztuhlý. Díly jsou sice zcela ztuhlé, ale stále se smršťují; pokud jsou omezeny formou nebo jsou vyhozeny příliš brzy, mohou vysoká zbytková napětí způsobit vznik křehké trhliny. Na rozdíl od trhlin vznikajících za tepla procházejí trhliny vznikající za studena ztuhlým kovem. Prevence spočívá především v chlazení a vyhazování: nechte odlitek rovnoměrně vychladnout, upravte rozložení teploty ve formě, vyhoďte odlitek při správné teplotě, vyhněte se ostrým rohům, které koncentrují napětí, a použijte chladicí přípravky k podepření dílu během chlazení.
5. Nevyplněné místa, studené spoje a vadné výlisky
Jedná se o vady vyplnění, při nichž roztavený kov ztuhne dříve, než zcela vyplní dutinu. „Cold shut“ je viditelný šev, kde se dva proudy kovu nespojily; „misrun“ je neúplná část výlisků. Jsou způsobeny příliš chladným litím, tenkými stěnami, které kov ochlazují příliš rychle, špatnou tekutostí slitiny, příliš chladnou formou nebo nevhodným vtokovým systémem. Prevenci zajišťuje regulace teploty lití, předehřátí formy na správnou pracovní teplotu, návrh vtoků, které nejprve vyplní tenké části, a volba slitin s dobrou tekutostí.
6. Oxidové a nekovové vměstky
Hliník okamžitě reaguje s kyslíkem, takže na povrchu taveniny se vždy vyskytují oxidové vrstvy a struska. Pokud se tyto látky dostanou do odlitku – v důsledku turbulentního lití, nedostatečného odstraňování strusky nebo znečištěné taveniny – vzniknou z nich nekovové vměstky, které oslabují díl a ničí obrobené nebo eloxované povrchy. Prevencí je důsledná manipulace s taveninou: správné odstraňování strusky a tavidla, odplyňování, filtrování kovu v místě lití, klidné a rovnoměrné lití a udržování taveniny bez nahromaděné strusky.
7. Segregace
Segregace je lokální změna chemického složení v odlitku, nejčastěji se jedná o “inverzní segregaci”, při níž je poslední kapalná fáze bohatá na eutektikum vytlačována směrem k povrchu nebo do oblastí napájecích kanálků. To způsobuje nerovnoměrné mechanické vlastnosti a nejednotnou reakci na tepelné zpracování. Je řízena podmínkami tuhnutí a v případě potřeby také homogenizačním žíháním (difúze popsaná Fickovým zákonem) po odlití, které má za cíl vyrovnat složení. Slévárny, které přísně kontrolují chlazení a povlakování forem, se s významnou segregací setkávají jen zřídka.

Gravitační tlakové lití
8. Intermetalické sloučeniny železa
Železo se často vyskytuje v sekundárních hliníkových slitinách, kde tvoří jehlicovité fáze β-AlFeSi, které jsou tvrdé a křehké. Snižují tažnost, zkracují únavovou životnost a podporují vznik mikroporozity způsobené smršťováním. Vzhledem k tomu, že železo je obtížné z taveniny odstranit, je třeba se zaměřit na prevenci z metalurgického hlediska: pro náročné díly je třeba specifikovat slitiny s nízkým obsahem železa, přidat mangan, aby se křehká β-fáze přeměnila na méně škodlivou α-fázi, a použít rychlejší ochlazování, aby škodlivé jehlicovité útvary zůstaly malé.
9. Vady povrchu a vady související s čipem
Hrubé povrchy, připájení, ulpívání a otřepy jsou obvykle příznaky stavu formy, nikoli slitiny. Pokud je povlak formy opotřebovaný, je nesprávná pracovní teplota nebo došlo k erozi povrchu formy, trpí tím povrch odlitku a díly se lepí. Prevencí je důsledná údržba nástrojů: včasné obnovení žáruvzdorného povlaku, kontrola pracovní teploty formy, kontrola eroze a vymývání a použití vhodného uvolňovacího prostředku. Čistá a dobře udržovaná forma je nejlevnější pojistkou proti povrchovým vadám.
10. Deformace a rozměrové odchylky
Tenké nebo asymetrické části chladnou různou rychlostí a výsledné zbytkové napětí způsobuje deformaci dílu nebo jeho posun mimo toleranční rozmezí. Prevence spočívá v rovnoměrném ochlazování: vyvážení tloušťky stěny, řízení rozložení teploty ve formě, rovnoměrné ochlazování dílu, vyjmutí při správné teplotě a použití chladicích přípravků k udržení tvaru během tuhnutí odlitku. Čím dříve se tímto problémem zabýváte v procesu návrhu, tím méně překvapení se objeví ve výrobě.
Řešení: směrové tuhnutí, výstupky a chladicí kanály
Za většinou těchto vad stojí jedna zásada: odlitek by měl tuhnout od nejtenčího místa směrem k nejtlustšímu a napouštěcí kanál – oblast, která tuhne jako poslední – by měl odlitek zásobovat až do úplného ztuhnutí. Jedná se o směrové tuhnutí. Velikost vtoků se určuje metodou modulu: u odlitků z neželezných kovů je modul vtoku obvykle asi 1,3 až 1,4násobkem modulu profilu, který zásobuje. Chladiče, obvykle měděné nebo železné bloky umístěné ve formě proti silným částem, urychlují lokální ochlazování, takže horké místo ztuhne dříve, místo aby docházelo k nedostatečnému přísunu kovu.

Celkový obraz doplňují dva faktory z výrobní linky: pracovní teplota formy a způsob jejího povlakování. Příliš studená forma způsobuje vznik studených švů a plynovou poréznost, zatímco příliš horká forma zpomaluje tuhnutí a zhoršuje smršťování. Žáruvzdorný povlak formy není pouhou ozdobou – řídí, jak rychle teplo opouští kov a uvolňuje hotový díl. Slévárny, které považují teplotu formy a její povlak za procesní parametry a sledují je v každé směně, mají trvale nižší míru vad než ty, které je ponechávají náhodě.
| Nástroj | Jak to funguje | Poruchy, kterým zabraňuje |
| Stoupačky | Uchovávejte tekutý kov a přivádějte jej do odlitku, dokud neztuhne | Poréznost způsobená smrštěním, trhání za tepla |
| Zimnice | Zrychlit lokální chlazení u silných profilů | Poréznost způsobená smrštěním, trhání za tepla |
| Písková jádra | Vytvořte vnitřní průchody a umožněte kontrakci | Trhání za tepla, deformace |
| Povlakování forem | Upravte odvod tepla a uvolněte díl | Povrchové vady, slepení, studené svary |
| Simulace (FEM) | Před výrobou nástrojů zkontrolujte konstrukci vtoků a výtoků | Všechny vady v plnění a pórovitosti |
Kontrolní seznam pro prevenci
Slévárna, která trvale vyrábí bezvadné odlitky gravitačním odléváním, se obvykle řídí kontrolním seznamem, jako je tento. Pokud odlitky nakupujete, právě tyto otázky stojí za to položit.
| Defekt | Klíčová preventivní opatření |
| Smršťovací pórovitost | Správná velikost stoupacího kanálu; ochlazování v místech s vysokou teplotou; směrové tuhnutí; rovnoměrná tloušťka stěny |
| Pórovitost plynu | Degas (N₂/Ar); suchá, čistá náplň; regulovaná teplota; klidné nalévání |
| Hot tearing | Hot-tear-resistant alloy; grain refinement; radii at transitions; chills; collapsible cores; adequate feeding |
| Cold cracking | Even cooling; correct ejection temperature; cooling fixtures; avoid stress raisers |
| Non-fills / cold shuts | Correct pouring temperature; preheat the die; good gating; fluid alloy |
| Oxide inclusions | Skim and flux; filter; quiescent pouring; clean melt |
| Segregation | Controlled solidification; mould coating; homogenisation anneal if needed |
| Iron intermetallics | Low-iron alloy; manganese addition; faster cooling |
| Surface / die defects | Die coating on schedule; controlled die temperature; die inspection and maintenance |
| Zkreslení | Balanced wall thickness; uniform die temperature; cooling fixtures |
Často kladené otázky
What is the most common defect in gravitační lití hliníku?
Shrinkage porosity is the most common and the most controllable. It is caused by insufficient feeding of the last regions to solidify and is prevented with correctly sized risers, chills and directional solidification.
Can gas porosity be removed from gravity castings?
Yes, mostly at the melt stage — degassing with nitrogen or argon removes hydrogen, and clean, dry handling prevents it returning. Castings can also be inspected by X-ray or pressure testing to confirm soundness.
Why do hot tears keep appearing even in a “good” die?
Hot tearing is strongly influenced by alloy composition, section geometry and restraint. A die that is otherwise fine can tear if the alloy has low hot-tear resistance, the section changes too abruptly, or a rigid core restricts contraction. Grain refinement, fillets, chills and collapsible cores are the usual fixes.
How can I check a supplier actually prevents defects?
Ask about their melt treatment (degassing, filtration), their die maintenance and coating schedule, whether they use risers and chills designed by the modulus method, and whether they run simulation or X-ray inspection. A supplier who can answer these in detail is far less likely to ship defective parts.
Does heat treatment fix casting defects?
Heat treatment can relieve stress and improve mechanical properties, but it cannot remove porosity, cracks or inclusions. Prevention at melting and solidification is the only real cure.
Závěr
The defects that plague aluminium gravity die castings are neither mysterious nor unavoidable. Each one points back to a specific cause — usually a feeding problem, a melting problem, a mould condition, or a cooling issue — and each has a proven remedy. The best foundries combine careful melt treatment with sound riser and chill design, disciplined die maintenance, and simulation before the die is ever built. If you understand these ten defects and how they are prevented, you will be able to buy castings with far more confidence — and hold your suppliers to a higher standard.
0 komentáøù