
Zinc Die Casting Manufacturer in China: Zamak 3, Zamak 5 Die Casting Services
Services OEM de fabrication de composants en zinc moulé sous pression avec zamak 3, zamak 5...
Services de coulée sous pression du zinc, son processus, ses applications et ses conseils de conception
When manufacturing metal-alloy parts, zinc die-cast components are a popular choice for producing complex shapes at scale. The process commonly uses Zamak alloys to create parts with strong mechanical performance, good dimensional stability, and consistent quality. Because of these properties, zinc die casting is widely used across automotive, electronics, consumer goods, and industrial equipment. In this guide, we’ll cover key applications, the full casting process, design considerations, advantages and disadvantages, and practical alternatives.
Qu'est-ce que la coulée sous pression du zinc ?
Zinc die casting—often called Zamak die casting—is a metal casting process used to manufacture components from zinc-based alloys. First, the zinc alloy is melted into a molten state. The molten metal is then injected into a steel die (mold) under high pressure, filling the cavity and forming the required shape. After the metal cools and solidifies, the part is ejected and typically requires minimal secondary work.
This method is especially well suited for producing medium-to-high volumes of parts that require tight tolerances, fine details, and repeatable results. It supports a range of zinc alloys, including common Zamak grades (such as Zamak 2, Zamak 3, and Zamak 5) as well as ZA-series alloys.
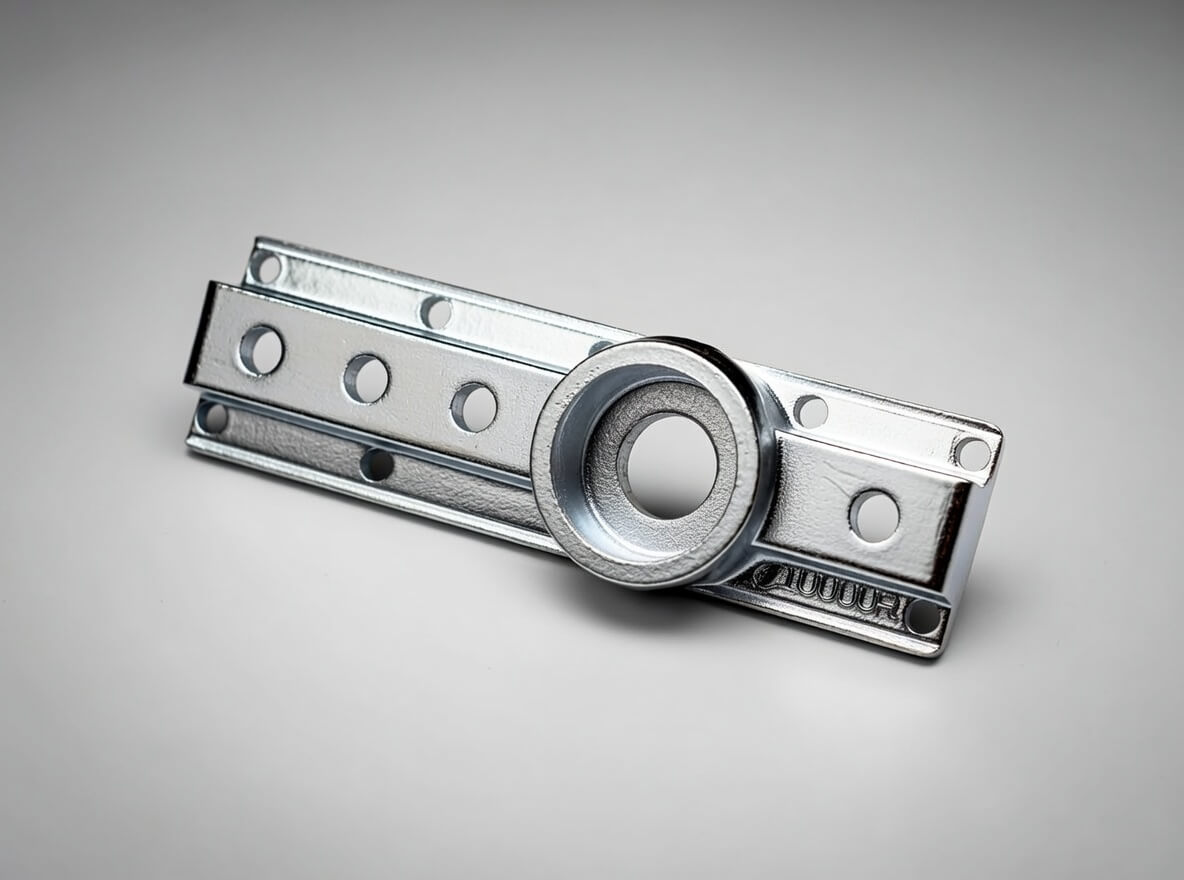
Zamak 5 moulage sous pression
Quels sont les procédés utilisés pour l'emboutissage du zinc ?
When you are looking for Zamak die casting services, the best option is looking for a die casting company who is professional in zinc die casting services. in that case to understand the zinc casting process is very important for you to slect the right supplier. Here is a detailed description of the steps involved in making zinc die casting components.
1. Conception Pièces et outils en zamak
Zinc die casting part begins with the design phase. This phase may include the zinc alloy part design and tooling design. The engineers use smart software, i.e., CAD or CAM, to design the parts and tools. They add all the little details to the designs to ensure the zinc alloy part’s precision. They carefully consider the following aspects of part design:
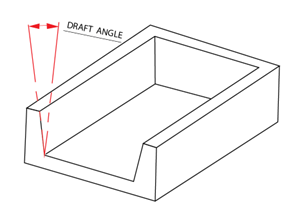
- Angle de tirant d'eau : For every zinc alloy die casting parts that must have suitable draft angle, The normal draft angles is between 1-3 degrees. It helps remove the zinc alloy part from the die. some times for some speical zinc die casting parts, 0.5 degree can be applied, this is according to the part design and function requirement.
- Épaisseur de la paroi : They maintain a uniform wall thickness. they can prevent defects and allow proper filling. for zinc die casting parts the min wall thickless is 0.8mm, but this is designing on the design geomitry, if you do now know about this, we suggest you find a professional Fabricant de pièces en zinc coulées sous pression, or you can contact us for help.
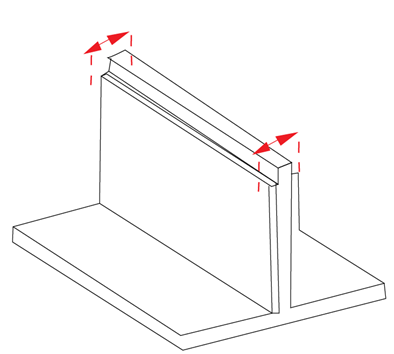
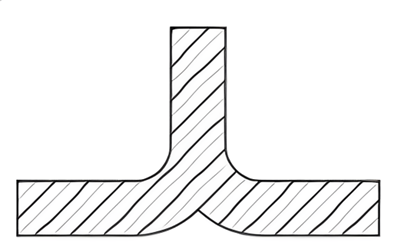
- Côtes et filets : The engineers incorporate ribs and fillets into the part designs. The ribs contribute to the strengthening of the metal alloy component. The fillets assist in avoiding sharp corners to prevent stress.
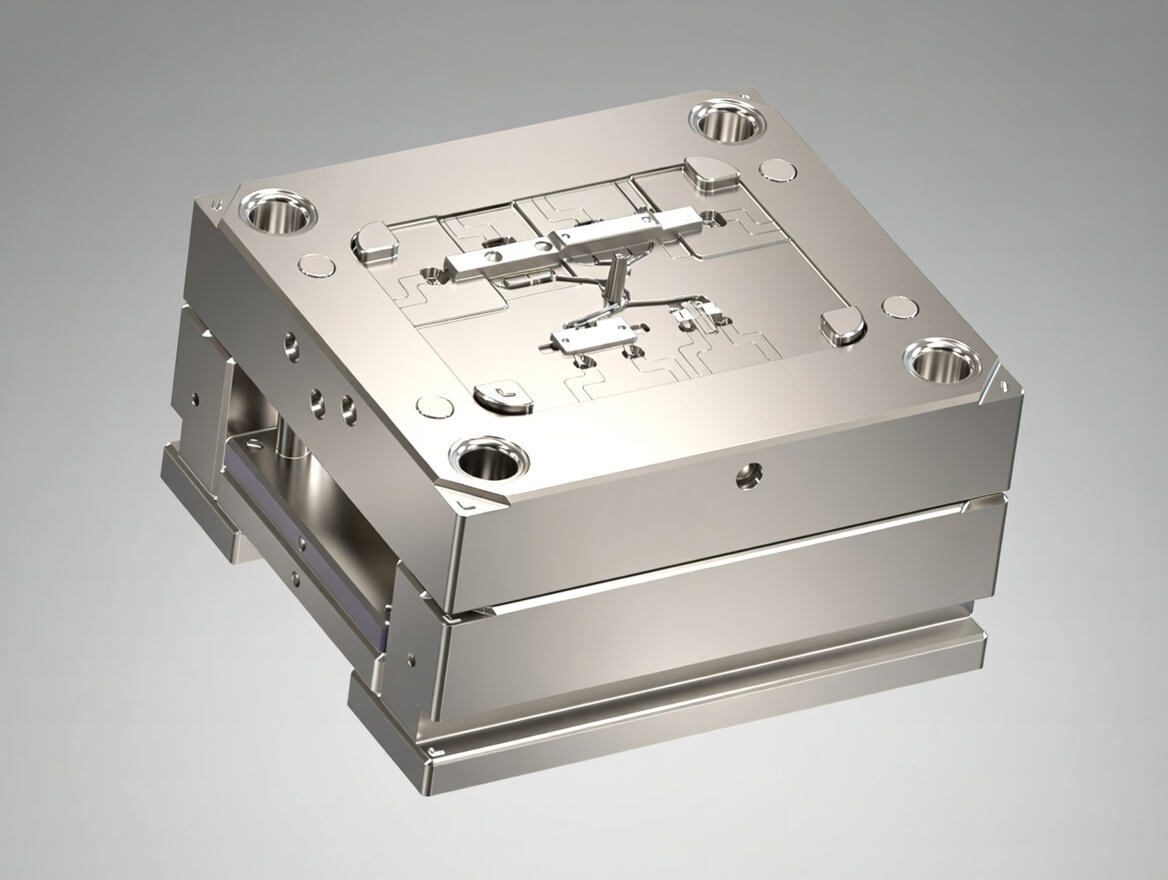
Furthermore, in zinc die casting tooling design, the tooling designer will design the completely 3D and 2D tooling drawing according to part design, and create the BOM list for all of tooling components, for zinc die casting tool that requires high-quality steels like H13, 8407, and 1.2344. This die comprises two halves, i.e., the cover die (fixing half) and the ejector die (moving half). Therefore, we have properly designed the die to align with the CAD designs. It guarantees that the final part will be exactly match a die.
2. Melting and Injection tooling (Trial)
Une fois la fabrication de l'outillage de moulage sous pression terminée, nous commençons à tester l'outil, cette étape comprend la fusion du zinc. Cette opération s'effectue généralement dans un four. Nous veillons à ajuster la température entre 700°F et 800°F (370°C et 430°C). Cette fourchette permet de maintenir le zinc à l'état fondu. Ensuite, le zinc en fusion peut être injecté dans l'outillage de coulée sous pression par la machine. Cette machine de coulée sous pression à chambre chaude comprend un poinçon, une cavité de coulée et une chambre de refroidissement. Après avoir injecté l'alliage en fusion dans le moule, le poinçon applique une pression élevée, ce qui force l'alliage à pénétrer dans la cavité de coulée. Le zinc en fusion prend alors la forme d'une matrice et en atteint toutes les dimensions.
3. Refroidissement et solidification
Une fois le processus d'injection terminé, le zinc fondu est refroidi par le système de refroidissement. Le moule en acier commence à refroidir rapidement le zinc en fusion. Mais ce refroidissement a certaines limites. Il est généralement fixé à l'aide de canaux de refroidissement. Le liquide de refroidissement, ou l'eau, est autorisé à passer par ce canal. Ils aident à refroidir l'alliage de zinc. Après refroidissement, le zinc commence à se solidifier. À ce stade, il prend les dimensions du moule. En outre, un refroidissement rapide permet d'obtenir des structures à grains fins très résistantes. En outre, le temps de refroidissement dépend de la taille et de la complexité de la pièce. Les conceptions plus simples se refroidissent plus tôt.
4. Ejection et parage
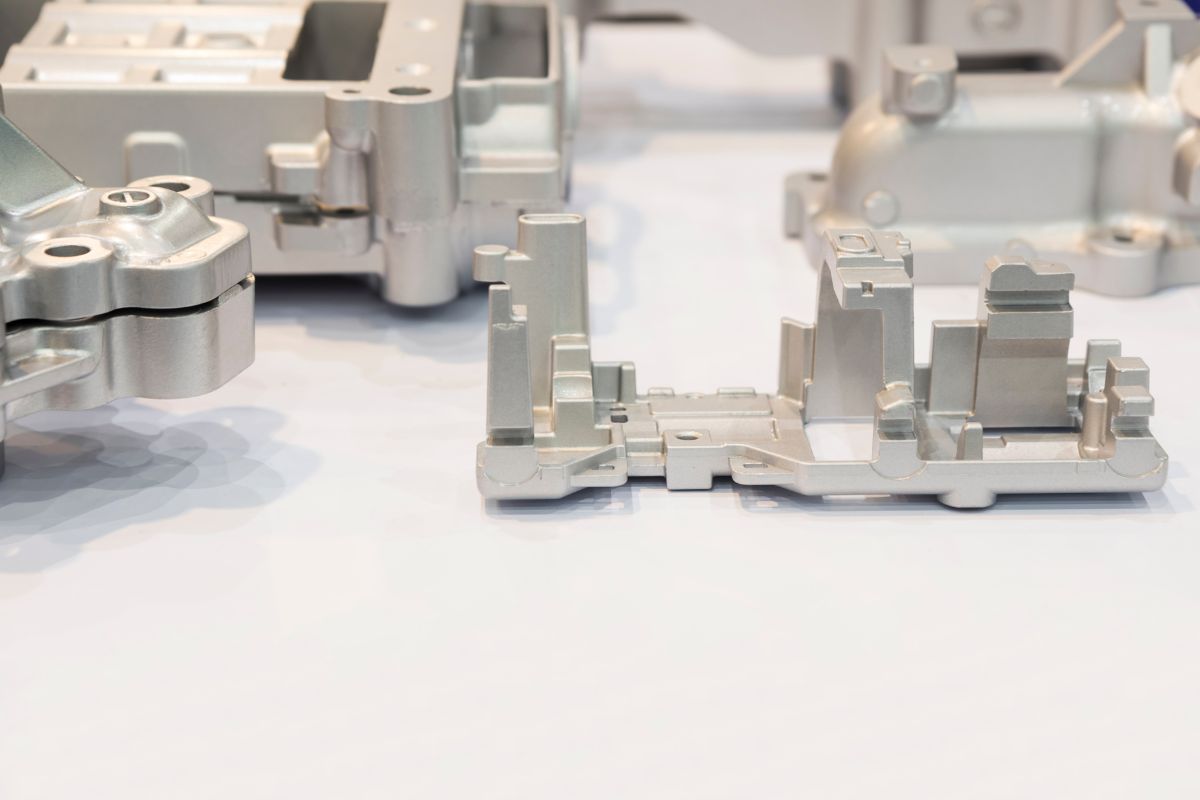
L'étape finale du processus de fabrication du moulage sous pression du zinc est l'éjection et l'ébarbage de la pièce en alliage de zinc. Après la solidification, le moule s'ouvre. Les broches d'éjection commencent alors à pousser la pièce hors du moule. Ce moule est conçu de manière intelligente. Il peut facilement sortir de la cavité du moule sans causer de dommages. En outre, s'il y a un excès de matière, c'est-à-dire une bavure, celle-ci se fixe sur les bords de la pièce en alliage de zinc. Il est important de l'enlever. Le processus d'ébarbage permet d'y parvenir. Ce processus peut faire appel à différentes opérations mécaniques, telles que le découpage, le meulage ou le limage. Tous ces procédés permettent de produire des pièces fines.
5. Processus secondaires
Certaines pièces sont finalisées après l'ébarbage. Mais certaines d'entre elles nécessitent des traitements supplémentaires. Elles peuvent obtenir un meilleur aspect et des dimensions spécifiques. Par exemple, le perçage de trous, le filetage, l'usinage ou l'affinage des surfaces. Si certaines pièces de zinc moulées sous pression ont besoin d'un meilleur aspect et de propriétés supplémentaires telles que la résistance à la corrosion et le fonctionnement, elles peuvent être soumises au processus de peinture. En outre, certains composants en alliage de zinc moulés sous pression peuvent nécessiter une finition durable. Ils peuvent tolérer des conditions environnementales difficiles ; ils peuvent être soumis à un processus de placage ou de revêtement par poudre.
Enfin, si vous cherchez des services de moulage sous pression du zinc, we suggest you contact a die casting manufacturer who can do one stop services for you,because you only need to talk with one die casting supplier, we are a die casting company in China that offer zinc die casting services from part design, tool design, die casting tooling manufacturing, mass production, secondary machining, surface finish, inspection, packing, assembly, and delivery. Contactez nous pour obtenir un devis dans les 24 heures.

Alliages de zinc couramment utilisés pour le moulage sous pression
Here are the different alloys of zinc. They have various applications in different fields. each Zamak alloy services to different industry. Let’s discuss their properties, composition, and applications in detail.
|
Alliage de Zn |
Composition |
Propriétés |
Applications typiques |
|
Zamak 3 |
Zn 96%, Al 4%, Mg 0,03% |
Bon équilibre entre résistance, ductilité et coulabilité |
Pièces automobiles, quincaillerie, boîtiers électriques |
|
Zamak 5 |
Zn 95%, Al 4%, Cu 1% |
Résistance et dureté plus élevées, bonne résistance au fluage |
Engrenages, leviers, petits composants mécaniques |
|
Zamak 7 |
Zn 99,99%, Al 0,05%, Mg 0,01% |
ductilité et fluidité supérieures, grande pureté |
Connecteurs électroniques, composants de précision |
|
Zamak 2 |
Zn 94%, Al 4%, Cu 3% |
Résistance et dureté les plus élevées parmi les alliages de Zamak |
Pièces mécaniques lourdes, outils |
|
ZA-8 |
Zn 92%, Al 8%, Cu 1% |
Résistance et dureté élevées, bonnes propriétés de portance |
Roulements, coussinets, petites pièces de machines |
|
ZA-12 |
Zn 88%, Al 12%, Cu 1% |
Haute résistance, dureté, bonne coulabilité |
Pièces structurelles, composants à forte charge |
|
ZA-27 |
Zn 73%, Al 27%, Cu 2% |
Résistance et dureté supérieures, densité inférieure |
Applications lourdes, pièces de machines de grande taille |
Conseils fondamentaux de conception pour la coulée sous pression du zinc
Here are some important tips that could help you when you are looking for Fabricant de pièces en zinc coulées sous pression, this will help you buying zinc die casting components more effective and efficient. When you need zinc die casting services, below tips may still help you with your Zamak die casting project, becauase your supplier will not understand the purpose of your zinc casting components, of course if you want your die casting supplier to do the design for you, then they should handle those factors.
|
Aspect de la conception |
Conseils fondamentaux |
Dessins simplifiés |
|
Angles d'ébauche |
Incorporer des angles de dépouille (généralement de 1 à 3 degrés). |
|
|
Épaisseur de la paroi |
Maintenir une épaisseur de paroi uniforme (0,040-0,120 pouces pour le zinc). |
|
|
Côtes |
Ajouter des nervures pour renforcer les zones sans augmenter l'épaisseur totale. |
|
|
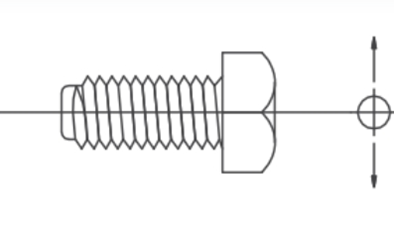
Filets |
Utilisez des filets plutôt que des angles vifs (rayon de 0,020 pouce ou plus). |
|
|
Sous-coupes |
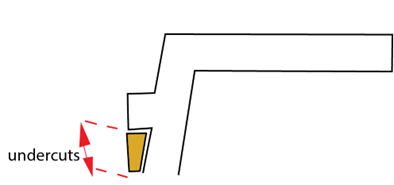
Minimiser les contre-dépouilles ou utiliser des carottes de glissement si nécessaire. |
|
|
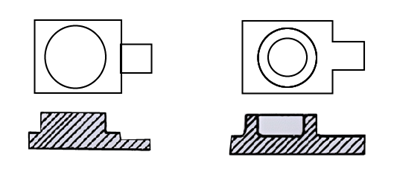
Patrons |
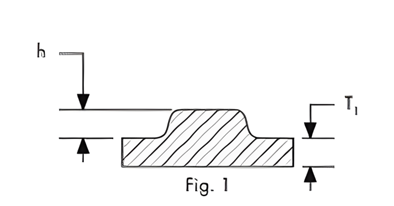
Concevoir des bossages d'une hauteur et d'un diamètre appropriés (rapport de 1:1 à 3:1). |
|
|
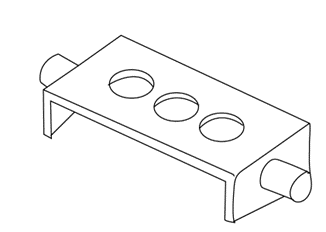
Trous et fentes |
Conception avec une taille et un espacement cohérents (diamètre minimum de 0,040 pouce). |
|
|
Texture |
Ajouter des textures aux surfaces planes pour améliorer l'esthétique. |
|
|
Tolérances |
Utilisez des tolérances réalistes (±0,002 à ±0,005 pouces). |
|
|
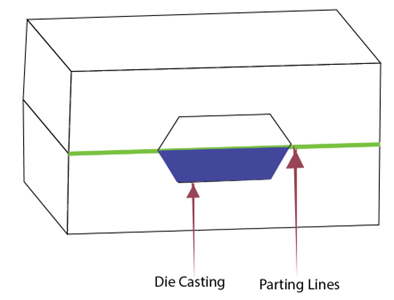
Ligne de séparation |
Placez la ligne de démarcation de manière stratégique. |
|
Applications du moulage sous pression du zinc
Comme d'autres procédés, le moulage sous pression du zinc est également largement utilisé dans différentes industries. Examinons ses applications en détail.
1) Automotive Industry
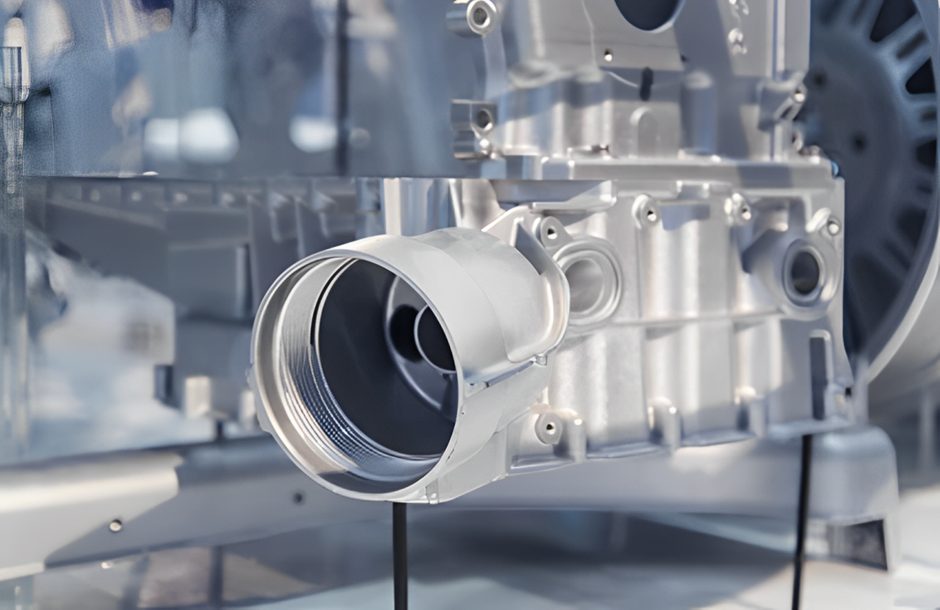
Zinc die casting is widely used in the automotive sector to produce precise, durable components that must withstand stress, vibration, and wear. Typical applications include carburetor components, where tight tolerances and excellent surface finish are critical. It’s also used for selected brake and under-hood parts that require strength, reliability, and consistent dimensional accuracy in high-volume production.
2) Electronics Industry
In electronics, zinc die casting is used to manufacture complex, detailed parts that require consistent geometry and dependable performance. Zinc alloys offer good conductivity and effective electromagnetic shielding, making them suitable for housings, covers, and shielding components. Zinc die-cast parts also provide high strength and can support heat dissipation, helping improve the reliability and service life of electronic assemblies. Precision components such as connectors and hardware also benefit from zinc’s repeatability.
3) Consumer Goods
Zinc die casting is a cost-effective way to produce durable, high-quality components with an excellent surface finish. It combines functional performance with strong aesthetics, making it ideal for parts that are both visible and frequently handled. The process supports high-volume production of customized shapes and precise dimensions, which is why it’s commonly used for luggage hardware, door handles, window components, and household appliances.
4) Industrial Equipment
Zinc die casting is widely used in industrial applications where tight tolerances, strength, and dependable performance are required in demanding environments. Common examples include pump components such as housings and impellers. It is also frequently used for valves and other parts used in industrial machinery and equipment, where dimensional consistency and durability are essential.
Pros of Zinc Die Casting
Like other casting methods, zinc die casting services several key advantages—especially for high-volume, high-precision parts.
1) Precision
Zinc die casting delivers excellent dimensional accuracy and can reproduce fine, complex details. It’s well suited for components that require tight tolerances, helping parts meet design specifications while reducing post-casting machining and finishing.
2) Strength and Durability
Zinc alloys provide strong mechanical performance, including good tensile strength and impact resistance. As a result, zinc die-cast parts can withstand mechanical stress and wear, which is why they’re commonly used in automotive, industrial equipment, and other demanding applications.
3) Surface Finish
This process produces smooth, high-quality surfaces, making parts easy to plate, paint, powder coat, or electroplate. These finishing options improve appearance and can enhance corrosion resistance, while maintaining precise part geometry.
4) Efficiency
Zinc die casting supports fast cycle times and consistent output with minimal secondary machining. It’s an efficient option for producing large quantities of parts, reducing overall manufacturing time and cost.
5) Cost-Effectiveness
Although tooling can be expensive upfront, zinc die casting becomes highly economical at scale. High repeatability, low scrap, and reduced secondary operations help lower the per-part cost in bulk production.
Services de moulage sous pression du zinc
Quels sont les inconvénients du moulage sous pression du zinc ?
Tout comme les avantages, le moulage sous pression du zinc présente également certains inconvénients. Nous allons donc les examiner ici.
1. Contraintes de taille
Le moulage sous pression du zinc convient aux petites et moyennes productions. Si vous essayez de fabriquer des pièces de grande taille, ce procédé présente alors des limites. Cela est généralement dû à la taille des machines de coulée sous pression et des moules. Vous pouvez donc trouver d'autres solutions pour fabriquer des pièces de grande taille.
2. Coût initial élevé
Comme nous l'avons vu précédemment, la méthode de coulée sous pression du zinc nécessite des conceptions et un outillage spécifiques. Il est donc évident que son coût est plus élevé que celui des autres techniques. Elle est donc moins utile pour les petites productions. Toutefois, elle peut être utilisée pour produire des volumes de production importants avec des conceptions cohérentes.
3. Conductivité thermique
Les alliages de zinc sont de meilleurs conducteurs thermiques que les autres métaux. Il devient donc difficile de gérer la chaleur au cours du processus. Il faut donc concevoir le moule avec soin. En outre, vous devez également ajouter des stratégies de refroidissement appropriées afin d'éviter tout défaut.
Quelles sont les alternatives disponibles pour le moulage sous pression du zinc ?
En comparant les avantages et les inconvénients du moulage sous pression du zinc, nous pouvons essayer d'utiliser différentes alternatives pour obtenir les pièces souhaitées. Leur explication figure dans le tableau ci-dessous.
|
Alternative |
Matériau |
Avantages |
Inconvénients |
Applications |
|
Alliages d'aluminium |
Léger, résistant à la corrosion |
Point de fusion plus élevé |
Pièces automobiles, composants aérospatiaux |
|
|
Alliages de magnésium |
Très léger, bon rapport résistance/poids |
Matériau plus cher |
Électronique grand public, composants automobiles |
|
|
Moulage par injection de plastique |
Thermoplastiques |
Léger, polyvalent |
Résistance et durabilité moindres |
Biens de consommation, dispositifs médicaux |
|
Moulage au sable |
Métaux divers |
Bon pour les grandes pièces, coût d'outillage réduit |
Finition de surface grossière, précision moindre |
Blocs moteurs, pièces de grandes machines |
|
Moulage à la cire perdue |
Métaux divers |
Haute précision, excellente finition de surface |
Coût élevé, temps de production plus long |
Aubes de turbines, implants médicaux |
|
Métallurgie des poudres |
Métaux et alliages |
Haute précision, déchets minimes |
Pièces plus petites, coûts d'outillage élevés |
Engrenages, roulements, pièces structurelles |
|
Estampillage |
Métaux |
Production à grande vitesse, faible coût |
Formes plates ou simples, coût initial d'outillage élevé |
Panneaux automobiles, composants électroniques |
|
Forgeage |
Métaux |
Haute résistance, excellente durabilité |
Formes plus simples, déchets de matériaux plus importants |
Composants automobiles et aérospatiaux |
Conclusion
En conclusion, le moulage sous pression du zinc est une technique intelligente de fabrication de pièces métalliques. Elle a de nombreuses applications dans de nombreuses industries. Ici, le zinc devient un métal en fusion et est injecté dans un four. Il subit ensuite une forte pression et est inséré dans la cavité de la matrice. Il commence alors à prendre la forme du moule et on le laisse refroidir. Après solidification, la pièce en zinc est éjectée de la cavité du moule et l'on vérifie si elle a besoin d'être ébarbée ou de subir une finition de surface. Il s'agit donc d'une étape assez simple. Elle est utilisée de manière significative pour fabriquer de petites pièces et répondre à de grandes productions. Elle est donc largement utilisée dans de nombreuses industries.
Questions fréquemment posées
Q1. Comment pouvez-vous comparer le moulage sous pression du zinc avec le moulage sous pression de l'aluminium ?
Eh bien, les deux moulage sous pression du zinc et les pièces moulées sous pression en aluminium commencent par la fusion du métal, qui prend ensuite la forme du moule. Les pièces moulées sous pression en zinc sont toutefois précises et présentent une finition de surface. En revanche, les pièces moulées sous pression en aluminium sont utiles pour les pièces plus légères présentant une bonne résistance à la corrosion.
Q2. Pouvez-vous recycler les pièces en zinc moulé sous pression ?
Oui, les pièces en zinc moulé sous pression sont des conducteurs thermiques. Elles peuvent donc facilement fondre à certaines températures. Elles sont donc entièrement recyclables et très bonnes pour l'environnement.
Q3. Quelles sont les techniques de post-traitement généralement utilisées pour fabriquer des pièces en zinc moulé sous pression ?
Il en existe plusieurs. Ainsi, les techniques de post-traitement les plus courantes sont l'usinage, le placage, la peinture et le revêtement par poudre.
Galerie des produits


Composants de dissipateur thermique de lampe à LED, composants marins, composants de quincaillerie architecturale, composants automobiles, composants de génie mécanique, pièces automobiles, boîtiers et pièces d'éclairage à LED, quincaillerie pour portes et fenêtres, composants d'équipement sportif, composants automobiles, pièces d'outils électriques.
À propos de nous
Fondée en 1999, GC Precision Mold Co. ltd (Was Fabricant de pièces moulées sous pression en aluminium (Chine) Limited ), est en train de devenir l'un des principaux fournisseurs mondiaux de produits de haute qualité. pièces moulées sous pression aet l'usinage de produits en métaux non ferreux.
Notre ligne de production comprend, entre autres, le moulage sous pression de l'aluminium, le moulage sous pression du zinc, coulée de bronze au sable, moulage par gravité de l'aluminium, Nos produits ont été reconnus et certifiés par ISO 14001 et IATF 16949. Nous sommes toujours prêts à être votre fournisseur et partenaire de confiance pour le moulage sous pression en Chine.
Accueil Solution Soutien Liens Carrières Blog Plan du site
Copyright © 2011-2014 GC Precision Mold tous droits réservés