Producent af zinkstøbning i Kina: Zamak 3, Zamak 5 – tjenester inden for trykstøbning
OEM kontraktproduktion af zinkstøbekomponenter med zamak 3, zamak 5...
Trykstøbning af zink, dets proces, anvendelser og designtips
Ved fremstilling af dele af metallegeringer er zinkstøbte komponenter et populært valg til produktion af komplekse former i stor skala. I processen anvendes der typisk Zamak-legeringer til at fremstille dele med høje mekaniske egenskaber, god dimensionsstabilitet og ensartet kvalitet. På grund af disse egenskaber er zinkstøbning udbredt inden for bilindustrien, elektronik, forbrugsgoder og industrielt udstyr. I denne guide gennemgår vi de vigtigste anvendelsesområder, hele støbeprocessen, designmæssige overvejelser, fordele og ulemper samt praktiske alternativer.
Hvad er trykstøbning af zink?
Zinkstøbning – ofte kaldet Zamak-støbning – er en metalstøbningsproces, der anvendes til fremstilling af komponenter af zinkbaserede legeringer. Først smeltes zinklegeringen til en smeltet tilstand. Det smeltede metal sprøjtes derefter ind i en stålform under højt tryk, hvorved hulrummet fyldes, og den ønskede form dannes. Når metallet er afkølet og størknet, udstødes emnet og kræver typisk kun minimal efterbearbejdning.
Denne metode er særligt velegnet til produktion af mellemstore til store mængder emner, der kræver snævre tolerancer, fine detaljer og gentagelige resultater. Den understøtter en række zinklegeringer, herunder almindelige Zamak-kvaliteter (såsom Zamak 2, Zamak 3 og Zamak 5) samt legeringer i ZA-serien.
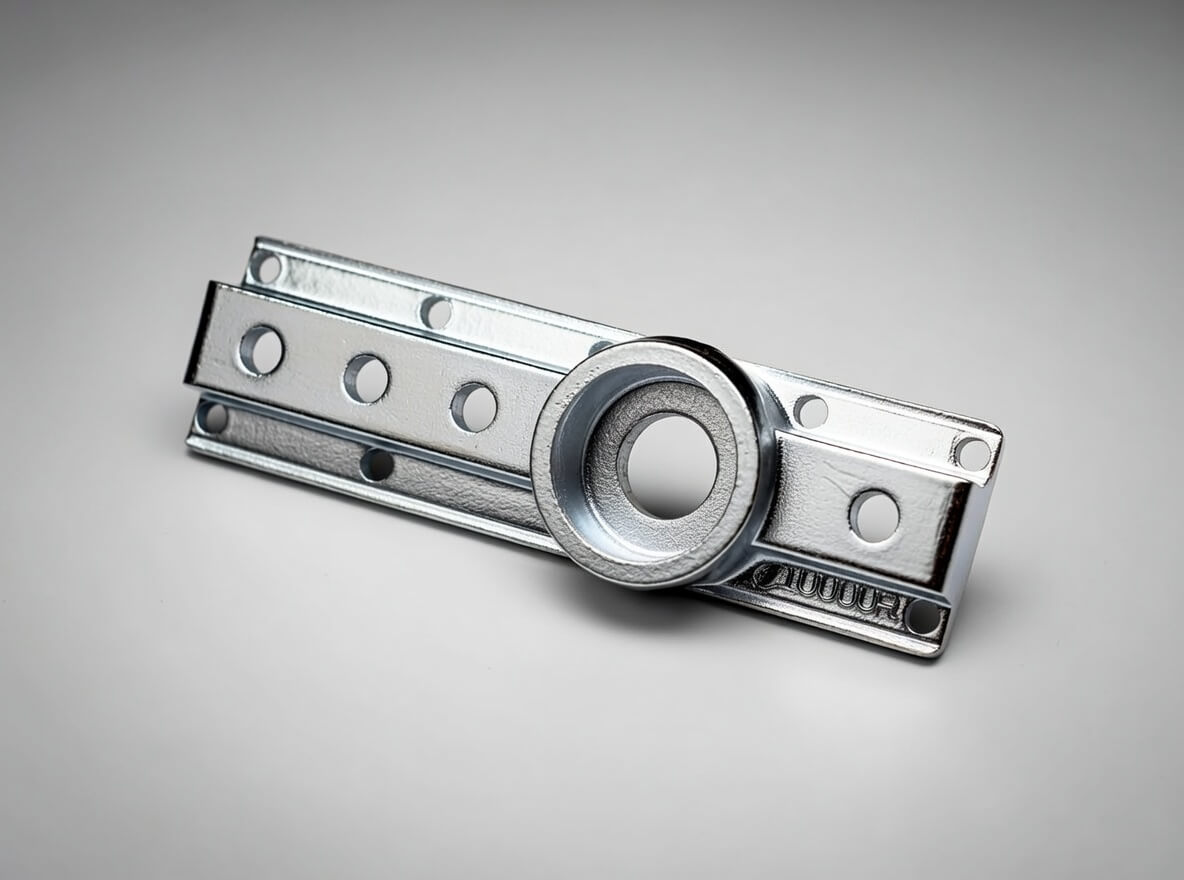
Zamak 5 trykstøbning
Hvilke processer er involveret i zinkindkapslingsprocessen?
Når du er på udkig efter Zamak-trykstøbningstjenester, er den bedste løsning at finde en trykstøbningsvirksomhed, der har speciale i zinktrykstøbning. I den forbindelse er det meget vigtigt, at du forstår zinkstøbningsprocessen, så du kan vælge den rigtige leverandør. Her følger en detaljeret beskrivelse af de trin, der indgår i fremstillingen af zinktrykstøbte komponenter.
1. Design Zamak-del og værktøj
Fremstillingen af zinkstøbte emner begynder med designfasen. Denne fase kan omfatte design af emner i zinklegering samt design af værktøj. Ingeniørerne bruger avanceret software, f.eks. CAD eller CAM, til at designe emnerne og værktøjerne. De tilføjer alle de små detaljer til designene for at sikre præcisionen i zinklegeringsemnet. De tager nøje højde for følgende aspekter af emnedesignet:
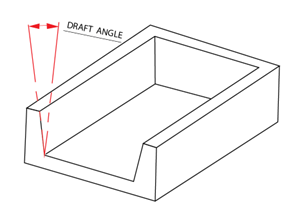
- Udkast til vinkel: Alle trykstøbte dele af zinklegering skal have en passende udtræksvinkel. De normale udtræksvinkler ligger mellem 1 og 3 grader. Dette letter udtagningen af zinklegeringsdelen fra formen. I visse tilfælde kan der for visse specielle trykstøbte zinkdele anvendes en udtræksvinkel på 0,5 grader, afhængigt af delens konstruktion og funktionskrav.
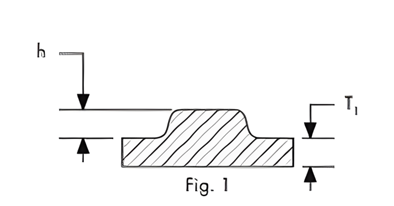
- Væggens tykkelse: De sikrer en ensartet vægtykkelse. De kan forhindre fejl og sikre korrekt fyldning. For zinkstøbte emner er den mindste vægtykkelse 0,8 mm, men dette afhænger af konstruktionens geometri. Hvis du ikke har kendskab til dette, anbefaler vi, at du henvender dig til en fagperson. Producent af zinkstøbning, eller du kan kontakte os for at få hjælp.
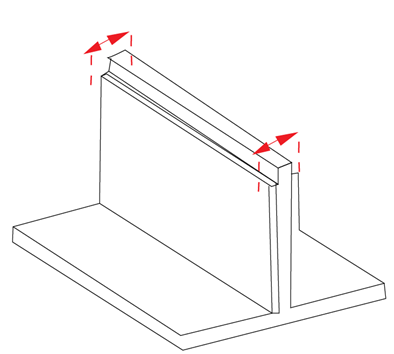
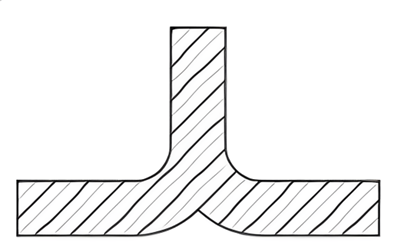
- Ribben og fileter: Ingeniørerne indarbejder ribber og afrundinger i komponentdesignet. Ribberne bidrager til at styrke komponenten af metallegering. Afrundingerne er med til at undgå skarpe hjørner for at forhindre spændinger.
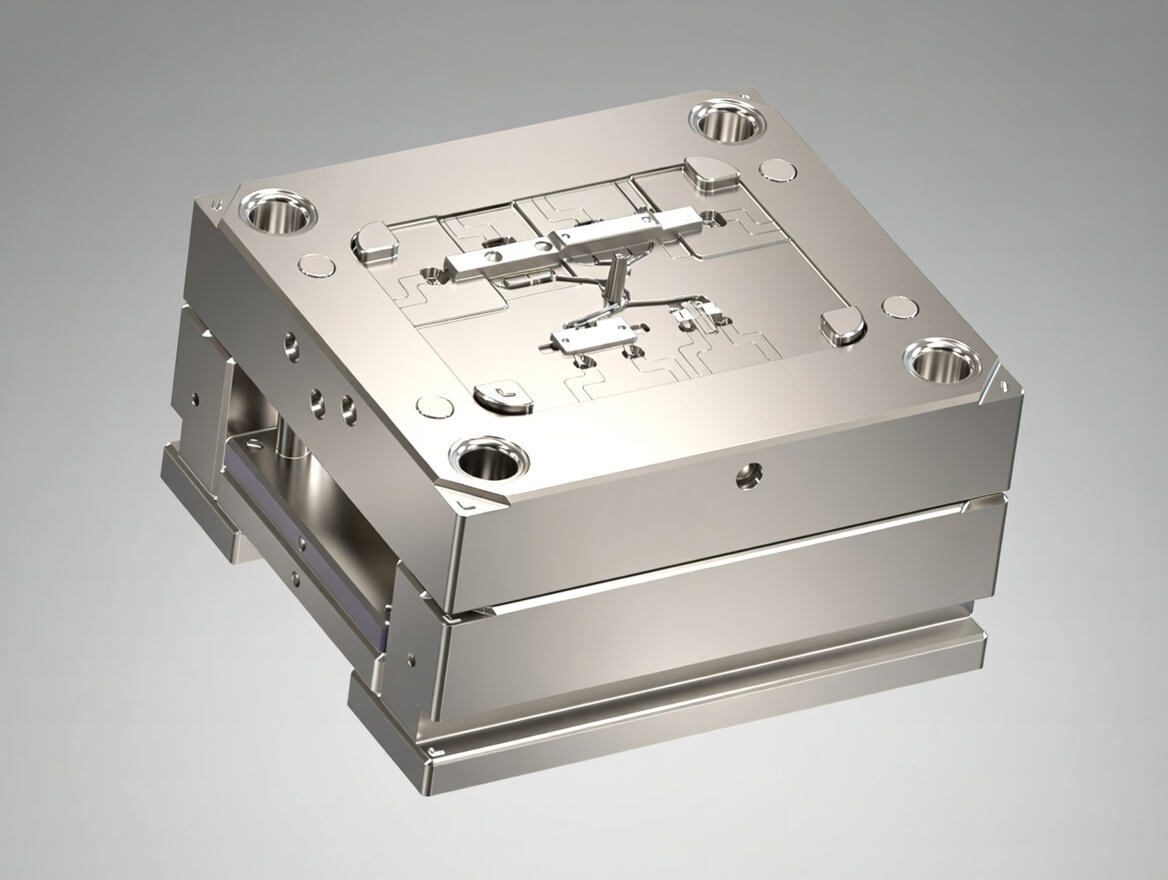
Desuden vil værktøjskonstruktøren ved udformningen af værktøj til zinkstøbning udarbejde de komplette 3D- og 2D-værktøjstegninger i overensstemmelse med emnedesignet og udarbejde en stykliste (BOM) for alle værktøjskomponenter til zinkstøbeværktøj, der kræver stål af høj kvalitet, såsom H13, 8407 og 1.2344. Denne form består af to halvdele, nemlig dækselformen (den faste halvdel) og udstøderformen (den bevægelige halvdel). Derfor har vi udformet formen korrekt, så den stemmer overens med CAD-tegningerne. Dette garanterer, at den færdige komponent vil passe nøjagtigt til formen.
2. Støbe- og sprøjtestøbeværktøj (prøveversion)
Når trykstøbningsværktøjet er færdigproduceret, begynder vi at afprøve værktøjet, og dette trin omfatter smeltning af zinkmaterialet. Dette gøres normalt i en ovn. Vi sørger for at justere temperaturen mellem 370 °C og 430 °C (700 °F og 800 °F). Dette interval hjælper med at holde zinkmetallet i smeltet tilstand. Derefter får det smeltede zink lov til at blive sprøjtet ind i trykstøbningsværktøjet af maskinen. Denne trykstøbemaskine med varmt kammer består af et stempel, et formhulrum og et kølekammer. Når den smeltede legering er sprøjtet ind i formen, udøver stemplet et højt tryk, der tvinger den ind i formhulrummet. Derefter antager den smeltede zink form som en matrice og opnår alle dens dimensioner.
3. Afkøling og størkning
Når indsprøjtningsprocessen er færdig, afkøles den smeltede zink af kølesystemet. Stålformen begynder at afkøle den smeltede zink hurtigt. Men denne afkøling har visse grænser. Den er normalt fastgjort ved hjælp af kølekanaler. Kølevæsken, eller vandet, får lov til at passere gennem denne kanal. De hjælper med at afkøle zinklegeringen. Efter afkøling begynder zinken at størkne. På dette tidspunkt tager den formens dimensioner. Derudover hjælper hurtig afkøling med at få finkornede strukturer med høj styrke. Derudover afhænger afkølingstiden af emnets størrelse og kompleksitet. Enklere designs afkøles tidligere.
4. Udskydning og trimning
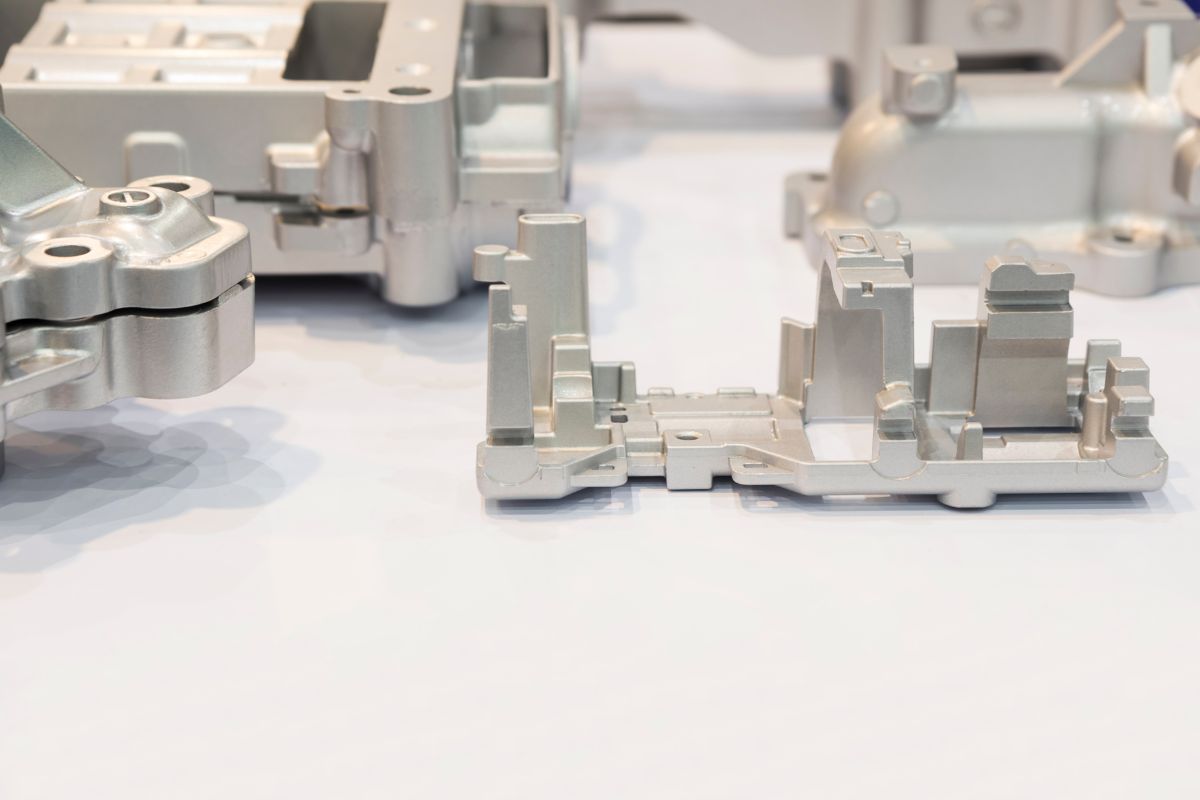
Det sidste trin i fremstillingsprocessen for zinkstøbning er udstødning og trimning af zinklegeringsdelen. Efter størkning åbnes matricen. Så begynder ejektorstifterne at skubbe delen ud af formen. Denne form er smart designet. Den kan let komme ud af formhulrummet uden at forårsage nogen skade. Hvis der desuden er for meget materiale, dvs. flash, sætter det sig fast rundt om kanterne på zinklegeringsdelen. Det er vigtigt at fjerne det. Det gør man ved trimningsprocessen. Denne proces kan bruge forskellige mekaniske operationer, f.eks. skæring, slibning eller filing. Alle disse processer resulterer i produktion af fine dele.
5. Sekundære processer
Nogle dele er færdige efter trimning. Men nogle få af dem har brug for yderligere processer. De kan få et bedre udseende og specifikke dimensioner. For eksempel boring af huller, gevindskæring, bearbejdning eller raffinering af overflader. Mens nogle zinkstøbedele kan have brug for bedre udseende og yderligere egenskaber som korrosionsbestandighed og funktion, kan de gennemgå malingsprocessen. Desuden kan nogle zinklegerede trykstøbte komponenter have brug for holdbar efterbehandling. De kan tåle barske miljøforhold; de kan have brug for plettering eller pulverlakering.
Endelig, hvis du er på udkig efter tjenester til trykstøbning af zink, anbefaler vi, at du kontakter en trykstøbningsproducent, der kan tilbyde dig en samlet løsning, da du så kun behøver at samarbejde med én leverandør inden for trykstøbning. Vi er et trykstøbningsfirma i Kina, der tilbyder zinktrykstøbning, lige fra komponentdesign, værktøjsdesign, fremstilling af trykstøbeværktøj, masseproduktion, efterbearbejdning, overfladebehandling, kontrol, emballering, samling og levering. Kontakt os for at få et tilbud inden for 24 timer.

Almindeligt anvendte zinklegeringer til trykstøbning
Her er de forskellige zinklegeringer. De har mange anvendelsesmuligheder inden for forskellige områder. Hver Zamak-legering anvendes i forskellige brancher. Lad os se nærmere på deres egenskaber, sammensætning og anvendelsesmuligheder.
|
Legering af Zn |
Sammensætning |
Ejendomme |
Typiske anvendelser |
|
Zamak 3 |
Zn 96%, Al 4%, Mg 0,03% |
God balance mellem styrke, duktilitet og støbbarhed |
Autodele, hardware, elektriske huse |
|
Zamak 5 |
Zn 95%, Al 4%, Cu 1% |
Højere styrke og hårdhed, god kryberesistens |
Gear, håndtag, små mekaniske komponenter |
|
Zamak 7 |
Zn 99,99%, Al 0,05%, Mg 0,01% |
Overlegen duktilitet og fluiditet, høj renhed |
Elektroniske stik, præcisionskomponenter |
|
Zamak 2 |
Zn 94%, Al 4%, Cu 3% |
Højeste styrke og hårdhed blandt Zamak-legeringer |
Kraftige mekaniske dele, værktøj |
|
ZA-8 |
Zn 92%, Al 8%, Cu 1% |
Høj styrke og hårdhed, gode bæreegenskaber |
Lejer, bøsninger, små maskindele |
|
ZA-12 |
Zn 88%, Al 12%, Cu 1% |
Høj styrke, hårdhed, god støbbarhed |
Strukturelle dele, komponenter med høj belastning |
|
ZA-27 |
Zn 73%, Al 27%, Cu 2% |
Højeste styrke og hårdhed, lavere massefylde |
Tunge anvendelser, store maskindele |
Grundlæggende designtips til trykstøbning af zink
Her er nogle vigtige tips, der kan hjælpe dig, når du leder efter Producent af zinkstøbning, dette vil hjælpe dig med at købe zinkstøbte komponenter på en mere effektiv og hensigtsmæssig måde. Når du har brug for zinkstøbningstjenester, kan nedenstående tips stadig hjælpe dig med dit Zamak-støbeprojekt, da din leverandør ikke vil forstå formålet med dine zinkstøbte komponenter. Hvis du selvfølgelig ønsker, at din støbeleverandør skal stå for designet for dig, bør de selvfølgelig tage højde for disse faktorer.
|
Design-aspekt |
Grundlæggende tips |
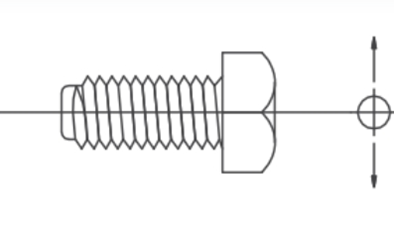
Forenklede tegninger |
|
Udkast til vinkler |
Indarbejd udkast til vinkler (typisk 1-3 grader). |
|
|
Væggens tykkelse |
Oprethold en ensartet vægtykkelse (0,040-0,120 tommer for zink). |
|
|
Ribben |
Tilføj ribber for at styrke områder uden at øge den samlede tykkelse. |
|
|
Fileter |
Brug fileter i stedet for skarpe hjørner (radius på 0,020 tommer eller mere). |
|
|
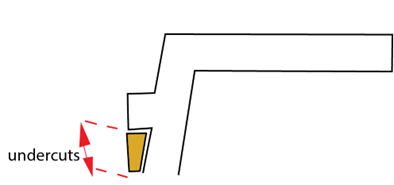
Underskæringer |
Minimér underskæringer, eller brug glidekerner, hvis det er nødvendigt. |
|
|
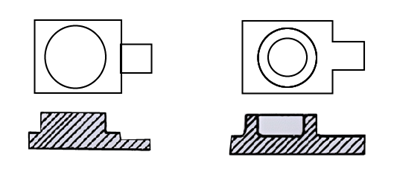
Chefer |
Udform bosser med passende højde og diameter (forholdet 1:1 til 3:1). |
|
|
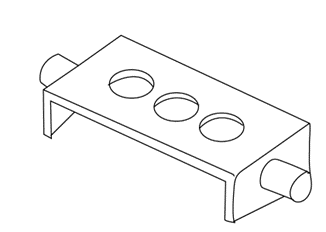
Huller og slidser |
Design med ensartet størrelse og afstand (mindste diameter på 0,040 tommer). |
|
|
Teksturering |
Tilføj teksturer til flade overflader for at forbedre æstetikken. |
|
|
Tolerancer |
Brug realistiske tolerancer (±0,002 til ±0,005 tommer). |
|
|
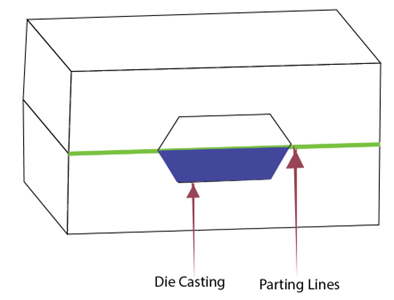
Afskedslinje |
Placer skillelinjen strategisk. |
|
Anvendelser af trykstøbning af zink
Ligesom andre processer er trykstøbning af zink også meget udbredt i forskellige industrier. Lad os diskutere dens anvendelser i detaljer.
1) Bilindustrien
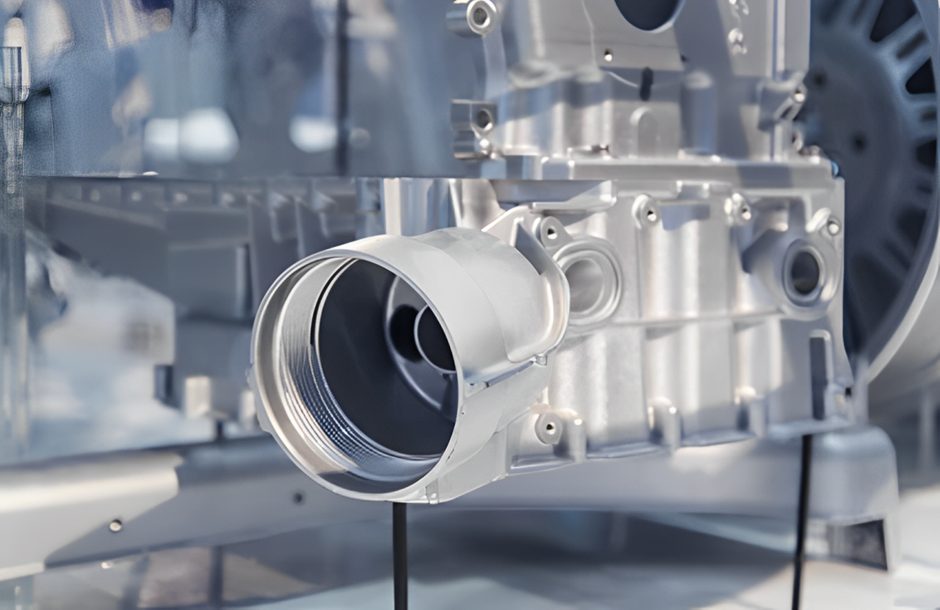
Zinkstøbning anvendes i vid udstrækning i bilindustrien til fremstilling af præcise, holdbare komponenter, der skal kunne modstå belastning, vibrationer og slid. Typiske anvendelsesområder omfatter karburatorkomponenter, hvor snævre tolerancer og en fremragende overfladekvalitet er afgørende. Teknikken anvendes også til udvalgte bremse- og motorrumsdele, der kræver styrke, pålidelighed og ensartet dimensionel nøjagtighed i storstilet produktion.
2) Elektronikindustrien
Inden for elektronik anvendes zinkstøbning til fremstilling af komplekse, detaljerede komponenter, der kræver ensartet geometri og pålidelig ydeevne. Zinklegeringer har god ledningsevne og effektiv elektromagnetisk afskærmning, hvilket gør dem velegnede til huser, dæksler og afskærmningskomponenter. Zinkstøbte dele har desuden høj styrke og kan bidrage til varmeafledning, hvilket er med til at forbedre pålideligheden og levetiden for elektroniske enheder. Præcisionskomponenter såsom stik og beslag drager også fordel af zinks gentagelsesnøjagtighed.
3) Forbrugsvarer
Zinkstøbning er en omkostningseffektiv metode til fremstilling af holdbare komponenter af høj kvalitet med en fremragende overfladefinish. Metoden forener funktionel ydeevne med et flot design, hvilket gør den ideel til dele, der både er synlige og ofte håndteres. Processen muliggør masseproduktion af skræddersyede former og præcise dimensioner, hvilket er grunden til, at den ofte anvendes til beslag til kufferter, dørhåndtag, vindueskomponenter og husholdningsapparater.
4) Industrielt udstyr
Zinkstøbning anvendes i vid udstrækning i industrielle sammenhænge, hvor der stilles krav om snævre tolerancer, styrke og pålidelig ydeevne i krævende miljøer. Typiske eksempler er pumpekomponenter såsom hus og pumpehjul. Metoden anvendes også ofte til ventiler og andre dele, der indgår i industrielt maskineri og udstyr, hvor dimensionel konsistens og holdbarhed er afgørende.
Fordele ved zinkstøbning
Ligesom andre støbemetoder byder zinkstøbning på en række væsentlige fordele – især når det gælder komponenter, der skal fremstilles i store mængder og med høj præcision.
1) Præcision
Zinkstøbning giver en fremragende målnøjagtighed og gør det muligt at gengive fine, komplekse detaljer. Metoden er særdeles velegnet til komponenter, der kræver snævre tolerancer, hvilket sikrer, at delene opfylder designspecifikationerne, samtidig med at behovet for bearbejdning og efterbehandling efter støbningen reduceres.
2) Styrke og holdbarhed
Zinklegeringer udviser fremragende mekaniske egenskaber, herunder god trækstyrke og slagfasthed. Derfor kan zinkstøbte emner modstå mekanisk belastning og slid, hvilket er grunden til, at de ofte anvendes i bilindustrien, i industrielt udstyr og i andre krævende anvendelsesområder.
3) Overfladebehandling
Denne proces resulterer i glatte overflader af høj kvalitet, hvilket gør det nemt at belægge, male, pulverlakerer eller galvanisere emnerne. Disse efterbehandlingsmuligheder forbedrer udseendet og kan øge korrosionsbestandigheden, samtidig med at emnernes præcise geometri bevares.
4) Effektivitet
Zinkstøbning muliggør hurtige cyklustider og ensartet produktion med et minimum af efterbearbejdning. Det er en effektiv løsning til fremstilling af store mængder emner, hvilket reducerer den samlede produktionstid og -omkostninger.
5) Omkostningseffektivitet
Selvom værktøjsfremstillingen kan være dyr i starten, bliver zinkstøbning meget økonomisk ved produktion i stor skala. Høj repeterbarhed, lavt spild og færre efterbearbejdningsprocesser bidrager til at sænke omkostningerne pr. emne ved masseproduktion.
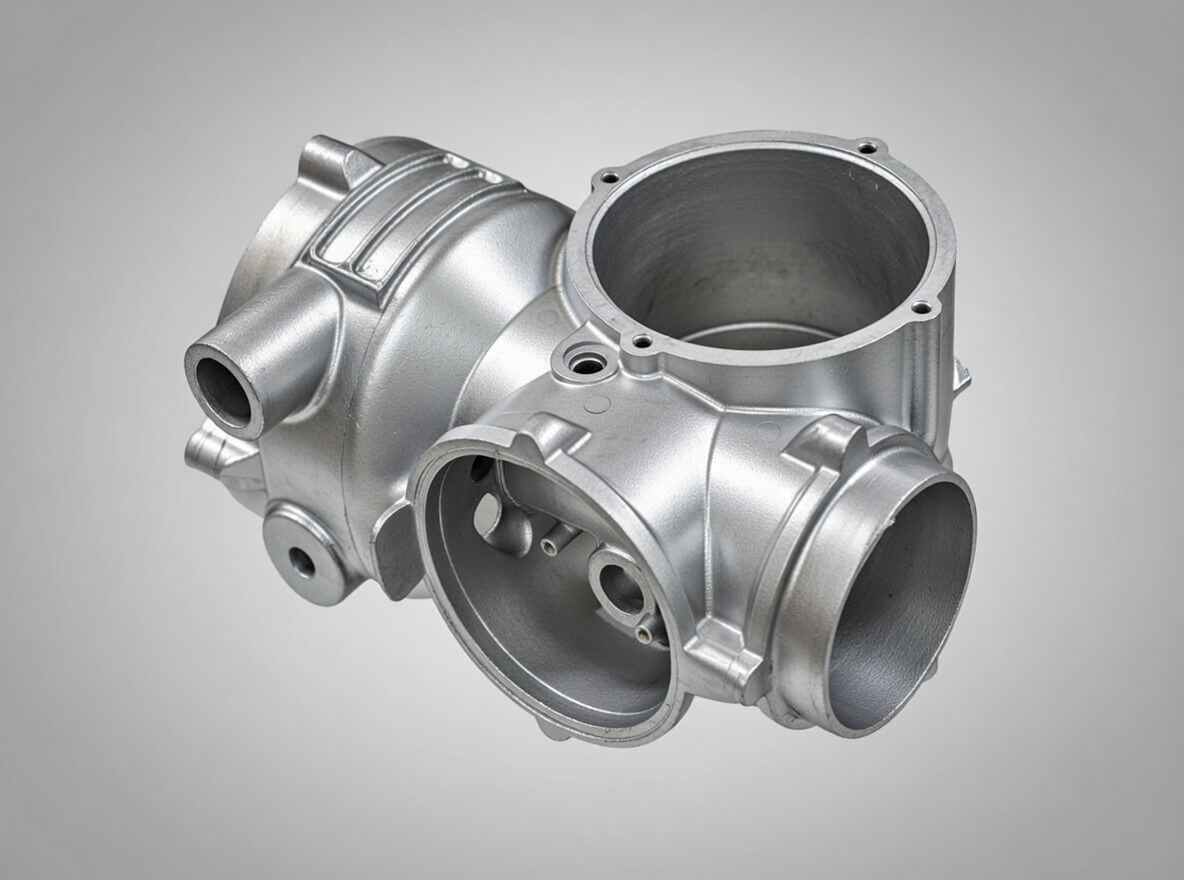
Trykstøbning af zink
Hvad er ulemperne ved trykstøbning af zink?
Ligesom fordelene har zinkstøbning også nogle ulemper. Så lad os diskutere dem her.
1. Begrænsninger i størrelse
Trykstøbning af zink passer til små eller mellemstore produktioner. Hvis du prøver at lave store dele, så har denne proces sine begrænsninger. Det sker generelt på grund af trykstøbemaskinerne og formstørrelserne. Så du kan finde andre alternativer til at lave de store dele.
2. Høje startomkostninger
Som vi har diskuteret tidligere, kræver zinkstøbemetoden specifikt design og værktøj. Så det er indlysende, at den har højere omkostninger end andre teknikker. Det gør den mindre anvendelig til små produktioner. Men den kan bruges til at fremstille store produktionsmængder med ensartede designs.
3. Termisk ledningsevne
Zinklegeringer er bedre varmeledere end andre metaller. Så det bliver svært at håndtere varmen under processen. Så du er nødt til at designe formen omhyggeligt. Derudover skal du også tilføje passende kølestrategier for at undgå eventuelle defekter.
Hvilke alternativer findes der til zinkstøbning?
Ved at sammenligne både fordelene og ulemperne ved zinkstøbning kan vi prøve at bruge forskellige alternativer for at få de ønskede dele. Så deres forklaring er i nedenstående tabel.
|
Alternativ |
Materiale |
Fordele |
Ulemper |
Anvendelser |
|
Aluminiumslegeringer |
Letvægts, korrosionsbestandig |
Højere smeltepunkt |
Dele til biler, komponenter til rumfart |
|
|
Magnesiumlegeringer |
Meget let, godt styrke-til-vægt-forhold |
Dyrere materiale |
Forbrugerelektronik, bilkomponenter |
|
|
Sprøjtestøbning af plast |
Termoplast |
Let og alsidig |
Lavere styrke og holdbarhed |
Forbrugsvarer, medicinsk udstyr |
|
Sandstøbning |
Forskellige metaller |
God til store dele, lavere værktøjsomkostninger |
Grov overfladefinish, lavere nøjagtighed |
Motorblokke, store maskindele |
|
Investeringsstøbning |
Forskellige metaller |
Høj præcision, fremragende overfladefinish |
Høje omkostninger, længere produktionstid |
Turbineblade, medicinske implantater |
|
Pulvermetallurgi |
Metaller og legeringer |
Høj præcision, minimalt spild |
Mindre dele, høje værktøjsomkostninger |
Gear, lejer, strukturelle dele |
|
Stempling |
Metaller |
Produktion med høj hastighed og lave omkostninger |
Flade eller enkle former, høje indledende værktøjsomkostninger |
Paneler til biler, elektroniske komponenter |
|
Smedning |
Metaller |
Høj styrke, fremragende holdbarhed |
Enklere former, større materialespild |
Komponenter til biler og rumfart |
Konklusion
Konklusionen er, at trykstøbning af zink er en smart teknik til fremstilling af metaldele. Den har mange anvendelser på tværs af mange industrier. Her forvandles zinkmetallet til en smeltet tilstand og sprøjtes ind i en ovn. Derefter udsættes det for et højt tryk og indsættes i formens hulrum. Så begynder det at tage form og får lov til at køle ned. Efter størkning skubbes zinkdelen ud af formhulrummet, og det kontrolleres, om den skal trimmes eller overfladebehandles. Så det er et ganske enkelt trin. Dette bruges i høj grad til at lave små dele og imødekomme store produktioner. Så det er meget brugt i mange industrier.
Ofte stillede spørgsmål
Q1. Hvordan kan du sammenligne trykstøbning i zink med trykstøbning i aluminium?
Nå, men begge dele Trykstøbning af zink og aluminiumsstøbekomponenter starter med at smelte metallet, og så får det form efter formen. Men zinkstøbninger har præcision og overfladefinish. På den anden side er trykstøbninger i aluminium nyttige til lettere dele med god korrosionsbestandighed.
Q2. Kan du genbruge de trykstøbte zinkdele?
Absolut ja, trykstøbte zinkdele er varmeledere. Så de kan nemt smelte ned ved bestemte temperaturer. Så de er fuldt genanvendelige og meget gode for miljøet.
Q3. Hvilke efterbehandlingsteknikker bruges generelt til at fremstille trykstøbte zinkdele?
Der er flere. Så de mest almindelige efterbehandlingsteknikker er bearbejdning, plettering, maling og pulverlakering.
Galleri med produkter


LED-lampe kølepladekomponenter, marine komponenter, arkitektoniske hardwarekomponenter, bilkomponenter, maskintekniske komponenter, bildele, LED-belysningskabinet og dele, vindues- og dørhardware, sportsudstyrskomponenter, bilkomponenter, elektriske værktøjsdele.
Om os
Etableret i 1999, GC Precision Mold Co. ltd (Was Producent af trykstøbning af aluminium (Kina) Limited), er nu ved at blive en af de førende globale leverandører af højkvalitets Dele til trykstøbning aog bearbejdning af ikke-jernholdige metalprodukter.
Vores produktionslinje omfatter, men er ikke begrænset til, trykstøbning af aluminium, trykstøbning af zink, sandstøbning af bronze, Gravitationsstøbning af aluminium, CNC-præcisionsbearbejdning. vores produkter blev anerkendt og certificeret af ISO 14001 og IATF 16949, vi er altid klar til at være din betroede trykstøbningsleverandør og partner i Kina.