
Zinc Die Casting Manufacturer in China: Zamak 3, Zamak 5 Die Casting Services
OEM Contract zinc turnare sub presiune componente servicii de fabricație cu zamak 3, zamak 5...
Servicii de turnare sub presiune a zincului, procesul său, aplicații și sfaturi de proiectare
When manufacturing metal-alloy parts, zinc die-cast components are a popular choice for producing complex shapes at scale. The process commonly uses Zamak alloys to create parts with strong mechanical performance, good dimensional stability, and consistent quality. Because of these properties, zinc die casting is widely used across automotive, electronics, consumer goods, and industrial equipment. In this guide, we’ll cover key applications, the full casting process, design considerations, advantages and disadvantages, and practical alternatives.
Ce este Zinc Die Casting?
Zinc die casting—often called Zamak die casting—is a metal casting process used to manufacture components from zinc-based alloys. First, the zinc alloy is melted into a molten state. The molten metal is then injected into a steel die (mold) under high pressure, filling the cavity and forming the required shape. After the metal cools and solidifies, the part is ejected and typically requires minimal secondary work.
This method is especially well suited for producing medium-to-high volumes of parts that require tight tolerances, fine details, and repeatable results. It supports a range of zinc alloys, including common Zamak grades (such as Zamak 2, Zamak 3, and Zamak 5) as well as ZA-series alloys.
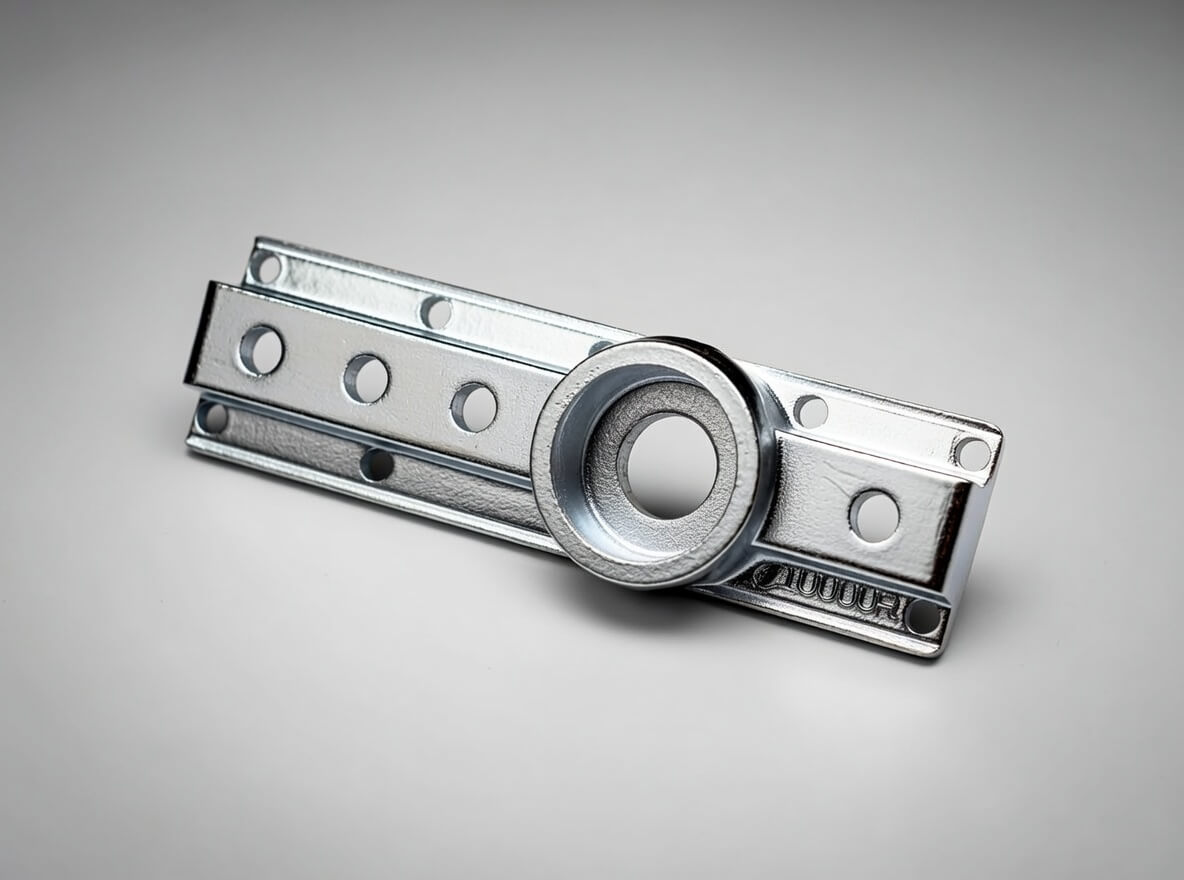
Zamak 5 turnare sub presiune
Care sunt procesele implicate în procesul de matrițare a zincului?
When you are looking for Zamak die casting services, the best option is looking for a die casting company who is professional in zinc die casting services. in that case to understand the zinc casting process is very important for you to slect the right supplier. Here is a detailed description of the steps involved in making zinc die casting components.
1. Design Piese și scule Zamak
Zinc die casting part begins with the design phase. This phase may include the zinc alloy part design and tooling design. The engineers use smart software, i.e., CAD or CAM, to design the parts and tools. They add all the little details to the designs to ensure the zinc alloy part’s precision. They carefully consider the following aspects of part design:
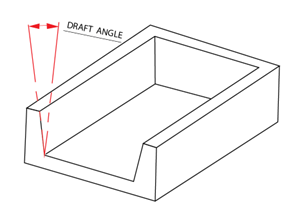
- Unghi de proiectare: For every zinc alloy die casting parts that must have suitable draft angle, The normal draft angles is between 1-3 degrees. It helps remove the zinc alloy part from the die. some times for some speical zinc die casting parts, 0.5 degree can be applied, this is according to the part design and function requirement.
- Grosimea peretelui: They maintain a uniform wall thickness. they can prevent defects and allow proper filling. for zinc die casting parts the min wall thickless is 0.8mm, but this is designing on the design geomitry, if you do now know about this, we suggest you find a professional zinc turnare sub presiune producător, or you can contact us for help.
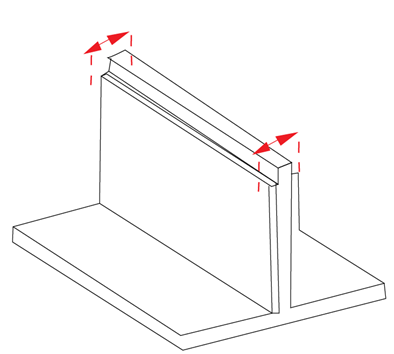
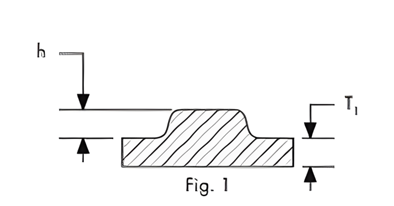
- Costițe și fileuri: The engineers incorporate ribs and fillets into the part designs. The ribs contribute to the strengthening of the metal alloy component. The fillets assist in avoiding sharp corners to prevent stress.
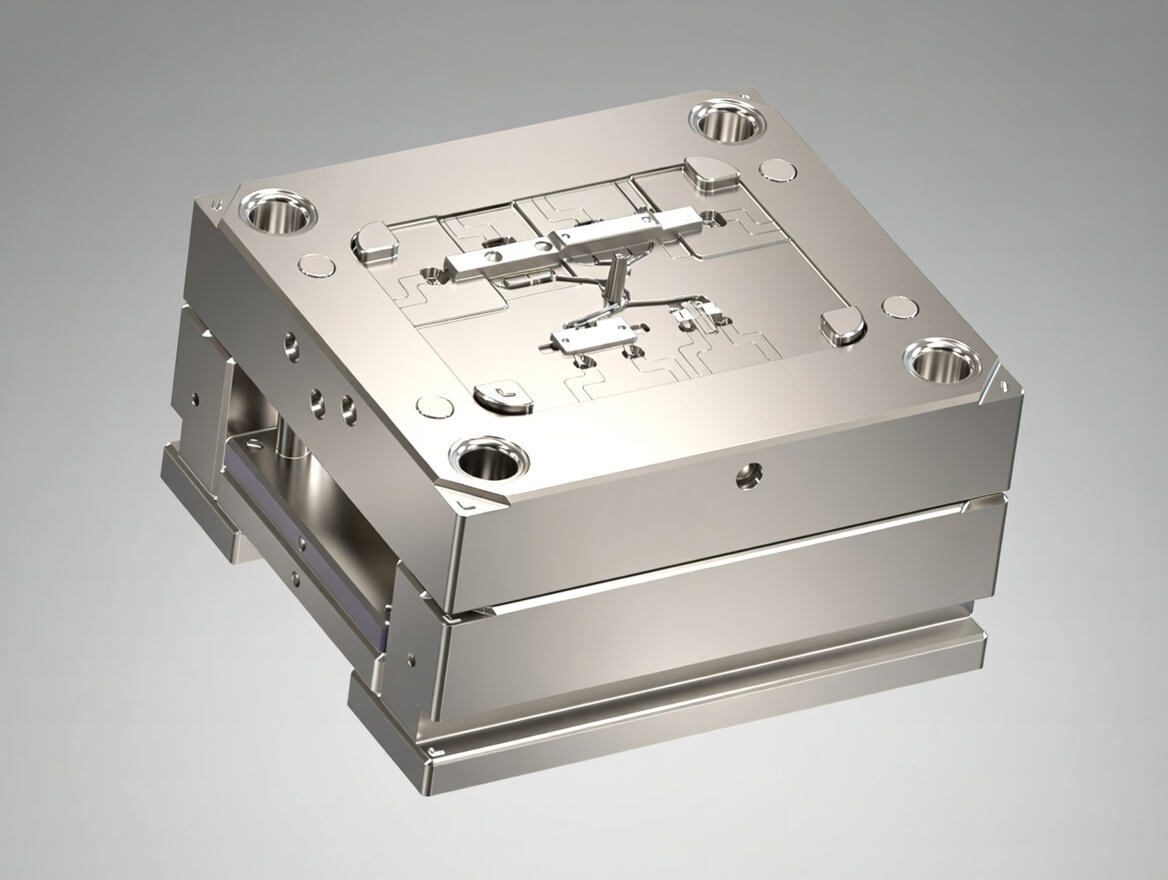
Furthermore, in zinc die casting tooling design, the tooling designer will design the completely 3D and 2D tooling drawing according to part design, and create the BOM list for all of tooling components, for zinc die casting tool that requires high-quality steels like H13, 8407, and 1.2344. This die comprises two halves, i.e., the cover die (fixing half) and the ejector die (moving half). Therefore, we have properly designed the die to align with the CAD designs. It guarantees that the final part will be exactly match a die.
2. Melting and Injection tooling (Trial)
Odată ce fabricarea sculelor de turnare complet, apoi începem să încercăm instrumentul, acest pas include topirea materialului de zinc. Acest lucru se face de obicei într-un cuptor. Avem grijă să reglăm temperatura între 700°F și 800°F (370°C și 430°C). Acest interval ajută la menținerea zincului metalic în stare topită. După aceea, zincul topit este lăsat să fie injectat în sculele de turnare sub presiune de către mașină. Această mașină de turnare sub presiune cu cameră fierbinte cuprinde un perforator, o cavitate pentru matriță și o cameră de răcire. După injectarea aliajului topit în matriță, perforatorul aplică o presiune ridicată, forțându-l să intre în cavitatea matriței. Apoi, zincul topit capătă forma unei matrițe și atinge toate dimensiunile acesteia.
3. Răcirea și solidificarea
Odată ce procesul de injecție este finalizat, zincul topit este răcit de sistemul de răcire. Matrița de oțel începe să răcească rapid zincul topit. Dar această răcire are anumite limite. de obicei, este fixată cu ajutorul canalelor de răcire. Lichidul de răcire, sau apa, este lăsat să treacă prin acest canal. Acestea ajută la răcirea aliajului de zinc. După răcire, zincul începe să se solidifice. În acest stadiu, acesta ia dimensiunile matriței. Pe lângă aceasta, răcirea rapidă ajută la obținerea unor structuri cu granulație fină și rezistență ridicată. În plus, acest timp de răcire depinde de dimensiunea piesei și de complexitatea acesteia. Proiectele mai simple se răcesc mai devreme.
4. Ejectare și tăiere
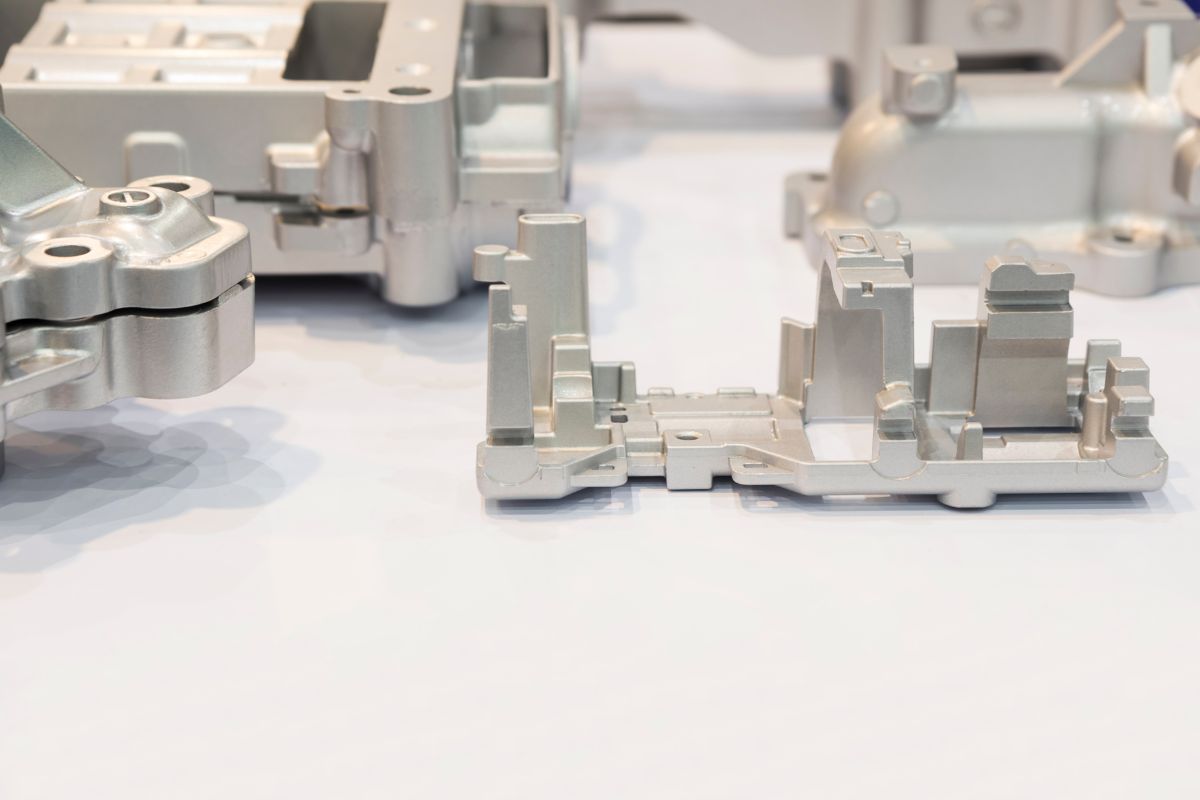
Etapa finală a procesului de producție de turnare sub presiune a zincului este ejecția și tăierea piesei din aliaj de zinc. După solidificare, matrița se deschide. Apoi știfturile de ejecție încep să împingă piesa din matriță. Această matriță este proiectată inteligent. Ea poate ieși cu ușurință din cavitatea matriței fără a provoca daune. În plus, dacă există material în exces, adică flash, acesta se atașează în jurul marginilor piesei din aliaj de zinc. Este important să îl îndepărtăm. Acest lucru se realizează prin procesul de tăiere. Acest proces poate utiliza diferite operațiuni mecanice, cum ar fi tăierea, șlefuirea sau limarea. Toate aceste procese duc la producerea de piese fine.
5. Procese secundare
Unele piese sunt finalizate după tăiere. Dar câteva dintre ele au nevoie de procese suplimentare. Acestea pot obține un aspect mai bun și dimensiuni specifice. De exemplu, găurirea, filetarea, prelucrarea sau rafinarea suprafețelor. În timp ce unele piese turnate sub presiune din zinc pot avea nevoie de un aspect mai bun și de proprietăți suplimentare, cum ar fi rezistența la coroziune și funcționarea, acestea pot fi supuse procesului de vopsire. În plus, unele componente turnate sub presiune din aliaj de zinc pot necesita o finisare durabilă. Acestea pot tolera condiții de mediu dificile; ele pot necesita un proces de placare sau de acoperire cu pulbere.
În cele din urmă, dacă sunteți în căutarea unui servicii de turnare sub presiune a zincului, we suggest you contact a die casting manufacturer who can do one stop services for you,because you only need to talk with one die casting supplier, we are a die casting company in China that offer zinc die casting services from part design, tool design, die casting tooling manufacturing, mass production, secondary machining, surface finish, inspection, packing, assembly, and delivery. Contactați-ne pentru a obține o ofertă în 24 de ore.

Aliaje de zinc utilizate frecvent pentru turnarea sub presiune
Here are the different alloys of zinc. They have various applications in different fields. each Zamak alloy services to different industry. Let’s discuss their properties, composition, and applications in detail.
|
Aliaj de Zn |
Compoziție |
Proprietăți |
Aplicații tipice |
|
Zamak 3 |
Zn 96%, Al 4%, Mg 0,03% |
Echilibru bun de rezistență, ductilitate și turnabilitate |
Piese auto, hardware, carcase electrice |
|
Zamak 5 |
Zn 95%, Al 4%, Cu 1% |
Rezistență și duritate superioare, rezistență bună la fluaj |
Angrenaje, pârghii, componente mecanice mici |
|
Zamak 7 |
Zn 99,99%, Al 0,05%, Mg 0,01% |
Ductilitate și fluiditate superioare, puritate ridicată |
Conectoare electronice, componente de precizie |
|
Zamak 2 |
Zn 94%, Al 4%, Cu 3% |
Cea mai mare rezistență și duritate dintre aliajele Zamak |
Piese mecanice grele, unelte |
|
ZA-8 |
Zn 92%, Al 8%, Cu 1% |
Rezistență și duritate ridicate, proprietăți bune de rulare |
Rulmenți, bucșe, piese pentru mașini mici |
|
ZA-12 |
Zn 88%, Al 12%, Cu 1% |
Rezistență ridicată, duritate, turnabilitate bună |
Părți structurale, componente cu sarcină mare |
|
ZA-27 |
Zn 73%, Al 27%, Cu 2% |
Cea mai mare rezistență și duritate, densitate mai mică |
Aplicații grele, piese de mașini mari |
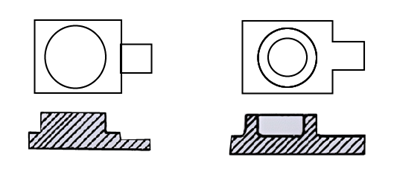
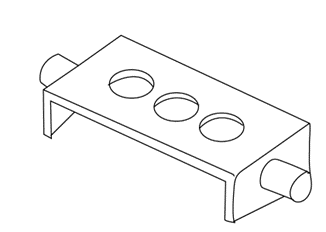
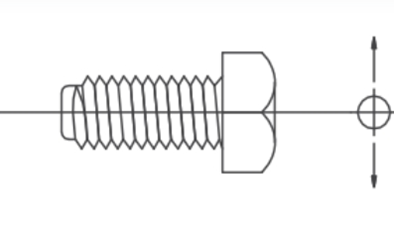
Sfaturi fundamentale de proiectare pentru turnarea sub presiune a zincului
Here are some important tips that could help you when you are looking for zinc turnare sub presiune producător, this will help you buying zinc die casting components more effective and efficient. When you need zinc die casting services, below tips may still help you with your Zamak die casting project, becauase your supplier will not understand the purpose of your zinc casting components, of course if you want your die casting supplier to do the design for you, then they should handle those factors.
|
Aspect de design |
Sfaturi fundamentale |
Desene simplificate |
|
Unghiuri de proiectare |
Încorporați unghiuri de înclinare (de obicei 1-3 grade). |
|
|
Grosimea peretelui |
Mențineți o grosime uniformă a peretelui (0,040-0,120 inci pentru zinc). |
|
|
Coaste |
Adăugați nervuri pentru a consolida zonele fără a crește grosimea totală. |
|
|
Fileuri |
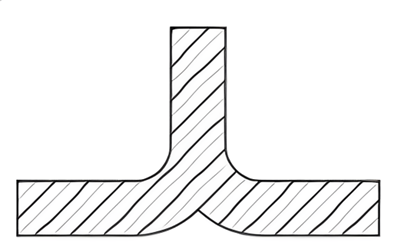
Utilizați filete în loc de colțuri ascuțite (rază de 0,020 inci sau mai mare). |
|
|
Tăieturi subterane |
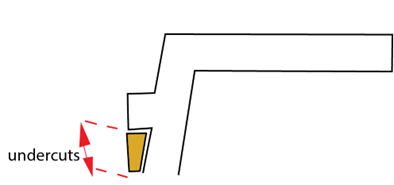
Reduceți la minimum decupajele sau utilizați carote glisante dacă este necesar. |
|
|
Șefi |
Proiectați bosaje cu înălțimea și diametrul adecvate (raport de la 1:1 la 3:1). |
|
|
Găuri și fante |
Proiectare cu dimensiuni și distanțe constante (diametru minim de 0,040 inci). |
|
|
Texturare |
Adăugați texturi suprafețelor plane pentru a îmbunătăți aspectul estetic. |
|
|
Toleranțe |
Utilizați toleranțe realiste (±0,002 până la ±0,005 inci). |
|
|
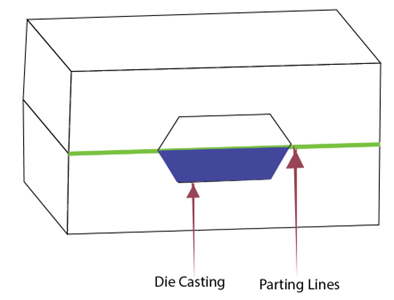
Linia de despărțire |
Poziționați linia de separație în mod strategic. |
|
Aplicații ale turnării sub presiune a zincului
Ca și alte procese, turnarea sub presiune a zincului este, de asemenea, utilizată pe scară largă în diferite industrii. Să discutăm în detaliu aplicațiile sale.
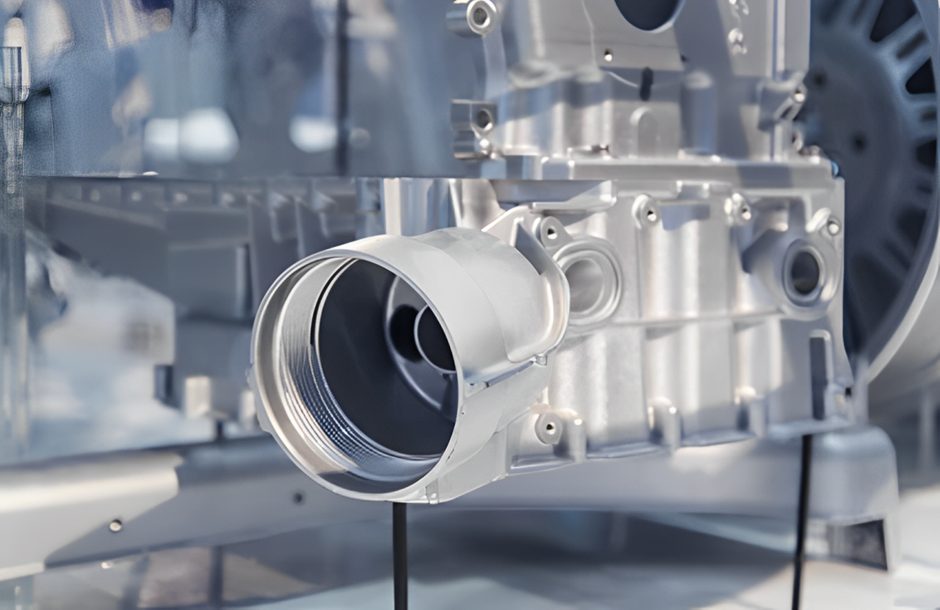
1) Automotive Industry
Zinc die casting is widely used in the automotive sector to produce precise, durable components that must withstand stress, vibration, and wear. Typical applications include carburetor components, where tight tolerances and excellent surface finish are critical. It’s also used for selected brake and under-hood parts that require strength, reliability, and consistent dimensional accuracy in high-volume production.
2) Electronics Industry
In electronics, zinc die casting is used to manufacture complex, detailed parts that require consistent geometry and dependable performance. Zinc alloys offer good conductivity and effective electromagnetic shielding, making them suitable for housings, covers, and shielding components. Zinc die-cast parts also provide high strength and can support heat dissipation, helping improve the reliability and service life of electronic assemblies. Precision components such as connectors and hardware also benefit from zinc’s repeatability.
3) Consumer Goods
Zinc die casting is a cost-effective way to produce durable, high-quality components with an excellent surface finish. It combines functional performance with strong aesthetics, making it ideal for parts that are both visible and frequently handled. The process supports high-volume production of customized shapes and precise dimensions, which is why it’s commonly used for luggage hardware, door handles, window components, and household appliances.
4) Industrial Equipment
Zinc die casting is widely used in industrial applications where tight tolerances, strength, and dependable performance are required in demanding environments. Common examples include pump components such as housings and impellers. It is also frequently used for valves and other parts used in industrial machinery and equipment, where dimensional consistency and durability are essential.
Pros of Zinc Die Casting
Like other casting methods, zinc die casting services several key advantages—especially for high-volume, high-precision parts.
1) Precision
Zinc die casting delivers excellent dimensional accuracy and can reproduce fine, complex details. It’s well suited for components that require tight tolerances, helping parts meet design specifications while reducing post-casting machining and finishing.
2) Strength and Durability
Zinc alloys provide strong mechanical performance, including good tensile strength and impact resistance. As a result, zinc die-cast parts can withstand mechanical stress and wear, which is why they’re commonly used in automotive, industrial equipment, and other demanding applications.
3) Surface Finish
This process produces smooth, high-quality surfaces, making parts easy to plate, paint, powder coat, or electroplate. These finishing options improve appearance and can enhance corrosion resistance, while maintaining precise part geometry.
4) Efficiency
Zinc die casting supports fast cycle times and consistent output with minimal secondary machining. It’s an efficient option for producing large quantities of parts, reducing overall manufacturing time and cost.
5) Cost-Effectiveness
Although tooling can be expensive upfront, zinc die casting becomes highly economical at scale. High repeatability, low scrap, and reduced secondary operations help lower the per-part cost in bulk production.
Servicii de turnare sub presiune a zincului
Care sunt dezavantajele turnării sub presiune a zincului?
La fel ca avantajele, turnarea zincului sub presiune are și unele dezavantaje. Așadar, să le discutăm aici.
1. Constrângeri de dimensiune
Turnarea zincului sub presiune se potrivește producțiilor de dimensiuni mici sau medii. Dacă încercați să realizați piese de dimensiuni mari, atunci acest proces oferă limitări. Acest lucru se întâmplă în general din cauza mașinilor de turnare sub presiune și a dimensiunilor matrițelor. Așadar, puteți găsi alte alternative pentru a realiza piesele mari.
2. Cost inițial ridicat
După cum am discutat mai devreme, metoda de turnare sub presiune a zincului necesită modele și unelte specifice. Prin urmare, este evident că are un cost mai mare decât alte tehnici. Astfel, acest lucru o face mai puțin utilă pentru producțiile mici. Cu toate acestea, aceasta poate fi utilizată pentru a produce volume mari de producție cu modele coerente.
3. Conductivitatea termică
Aliajele de zinc sunt conductori termici mai buni decât alte metale. Astfel, devine dificil să faceți față căldurii în timpul procesului. Deci, trebuie să proiectați cu atenție matrița. Pe lângă aceasta, trebuie, de asemenea, să adăugați strategii de răcire adecvate pentru a evita orice defecte.
Care sunt alternativele disponibile pentru turnarea zincului sub presiune?
Comparând avantajele și dezavantajele turnării sub presiune a zincului, putem încerca să folosim diferite alternative pentru a obține piesele dorite. Astfel, explicația acestora este prezentată în tabelul de mai jos.
|
Alternative |
Material |
Avantaje |
Dezavantaje |
Aplicații |
|
Aliaje de aluminiu |
Ușoare, rezistente la coroziune |
Punct de topire mai ridicat |
Piese auto, componente aerospațiale |
|
|
Aliaje de magneziu |
Foarte ușor, raport rezistență/greutate bun |
Material mai scump |
Electronică de consum, componente auto |
|
|
Turnare prin injecție a plasticului |
Materiale termoplastice |
Ușoare, versatile |
Rezistență și durabilitate reduse |
Bunuri de consum, dispozitive medicale |
|
Sand Casting |
Diverse metale |
Bun pentru piese mari, costuri de scule mai mici |
Finisaj dur al suprafeței, precizie redusă |
Blocuri de motor, piese de mașini mari |
|
Turnare de investiții |
Diverse metale |
Precizie ridicată, finisare excelentă a suprafeței |
Costuri ridicate, timp de producție mai lung |
Palete de turbină, implanturi medicale |
|
Metalurgia pulberilor |
Metale și aliaje |
Precizie ridicată, deșeuri minime |
Piese mai mici, costuri ridicate de scule |
Angrenaje, rulmenți, piese structurale |
|
Ștampilare |
Metale |
Producție de mare viteză, costuri reduse |
Forme plate sau simple, costuri inițiale ridicate de scule |
Panouri auto, componente electronice |
|
Forjare |
Metale |
Rezistență ridicată, durabilitate excelentă |
Forme mai simple, risipă mai mare de material |
Componente auto, aerospațiale |
Concluzie
În concluzie, turnarea zincului sub presiune este o tehnică inteligentă de fabricare a pieselor metalice. Ea are numeroase aplicații în multe industrii. Aici, metalul de zinc se transformă într-o stare topită și este injectat într-un cuptor. După aceea, acesta este supus unei presiuni ridicate și este introdus în cavitatea matriței. Apoi începe să atingă forma matriței și este lăsat să se răcească. După solidificare, piesa de zinc este ejectată din cavitatea matriței și se verifică dacă are nevoie de tăiere sau finisare de suprafață. Deci, acesta este un pas destul de simplu. Acesta este utilizat în mod semnificativ pentru a face piese mici și pentru a răspunde producțiilor mari. Deci, este utilizat pe scară largă în multe industrii.
Întrebări frecvente
Q1. Cum puteți compara turnarea zincului cu turnarea aluminiului?
Ei bine, ambele zinc turnare sub presiune și componentele de aluminiu turnate sub presiune încep cu topirea metalului, iar apoi capătă forma matriței. Dar piesele turnate sub presiune din zinc au precizie și un finisaj de suprafață. Pe de altă parte, aluminiul turnat sub presiune este util pentru piese mai ușoare, cu o bună rezistență la coroziune.
Q2. Puteți recicla piesele de zinc turnate sub presiune?
Absolut da, piesele din zinc turnat sub presiune sunt conductoare termice. Astfel, ele se pot topi cu ușurință la anumite temperaturi. Deci, sunt complet reciclabile și foarte bune pentru mediu.
Q3. Ce tehnici de post-procesare sunt utilizate în general pentru realizarea pieselor din zinc turnat sub presiune?
Există mai multe. Astfel, cele mai comune tehnici de postprocesare sunt prelucrarea, placarea, vopsirea și acoperirea cu pulbere.
Galerie de produse


LED Lamp Heat Sink Components, Marine Components, Architectural Hardware Components, auto components, Mechanical Engineering Components, Automobile Parts, LED lighting enclosure & parts, window and door Hardware, Sports Equipment Components, Automotive Components, Electric Tool Parts.
Despre noi
Înființată în 1999, GC Precision Mold Co. ltd (Was Producător de aluminiu turnat sub presiune (China) Limited ), devine acum unul dintre principalii furnizori globali de produse de înaltă calitate piese turnate sub presiune ași prelucrarea produselor din metale neferoase.
Linia noastră de producție include dar nu se limitează la aluminiu turnat sub presiune, zinc turnat sub presiune, turnare nisip bronz, turnare gravitațională din aluminiu, prelucrare de precizie CNC. produsele noastre au fost recunoscute și certificate de ISO 14001 și IATF 16949, suntem întotdeauna gata să fim furnizorul și partenerul dvs. de încredere de turnare sub presiune în China.
Acasă Soluție Sprijin Legături Cariere Blog Harta site-ului
Copyright © 2011-2014 GC Precision Mold toate drepturile rezervate