
Produttore cinese di pressofusione di zinco: servizi di pressofusione Zamak 3 e Zamak 5
Servizi di produzione di componenti per la pressofusione di zinco a contratto OEM con zama 3, zama 5...
Servizi di pressofusione di zinco, processo, applicazioni e suggerimenti per la progettazione
Nella produzione di componenti in leghe metalliche, i pezzi pressofusi in zinco rappresentano una scelta diffusa per la realizzazione di forme complesse su larga scala. Il processo utilizza comunemente leghe di Zamak per realizzare componenti con elevate prestazioni meccaniche, buona stabilità dimensionale e qualità costante. Grazie a queste proprietà, la pressofusione di zinco è ampiamente utilizzata nei settori automobilistico, elettronico, dei beni di consumo e delle apparecchiature industriali. In questa guida tratteremo le principali applicazioni, l’intero processo di fusione, gli aspetti progettuali da considerare, i vantaggi e gli svantaggi, nonché le alternative pratiche.
Che cos'è la pressofusione di zinco?
La pressofusione dello zinco — spesso denominata pressofusione dello Zamak — è un processo di fusione dei metalli utilizzato per la produzione di componenti in leghe a base di zinco. Innanzitutto, la lega di zinco viene fusa fino a raggiungere lo stato fuso. Il metallo fuso viene quindi iniettato in uno stampo in acciaio ad alta pressione, riempiendo la cavità e assumendo la forma richiesta. Una volta che il metallo si è raffreddato e solidificato, il pezzo viene espulso e, in genere, richiede una lavorazione secondaria minima.
Questo metodo è particolarmente indicato per la produzione di volumi medio-alti di componenti che richiedono tolleranze strette, dettagli precisi e risultati ripetibili. È compatibile con una vasta gamma di leghe di zinco, tra cui i comuni gradi di Zamak (come Zamak 2, Zamak 3 e Zamak 5) e le leghe della serie ZA.
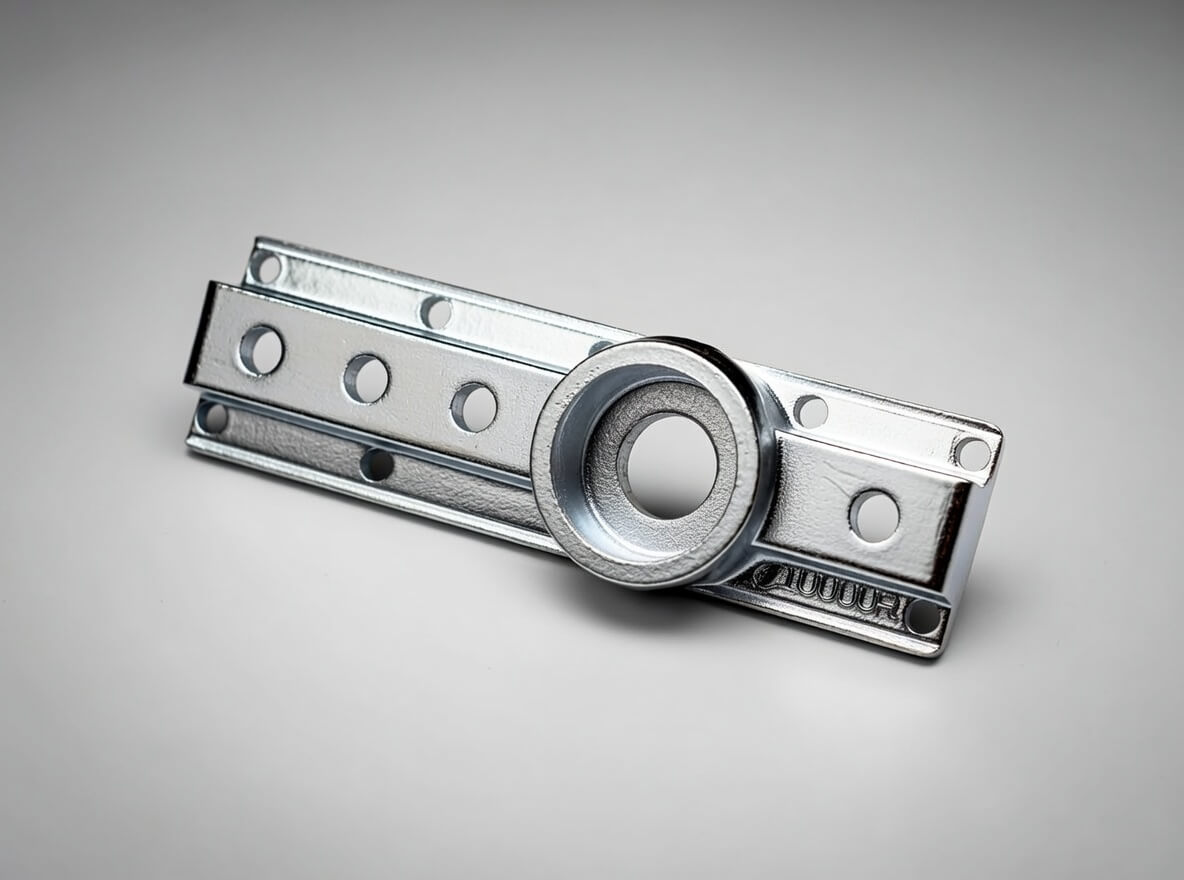
Zamak 5 pressofusione
Quali sono i processi coinvolti nel processo di pressofusione dello zinco?
Se siete alla ricerca di servizi di pressofusione dello zamak, la scelta migliore è rivolgersi a un’azienda specializzata nella pressofusione dello zinco. In questo caso, comprendere il processo di pressofusione dello zinco è fondamentale per scegliere il fornitore giusto. Di seguito trovate una descrizione dettagliata delle fasi necessarie alla realizzazione di componenti pressofusi in zinco.
1. Design Parti e utensili in zama
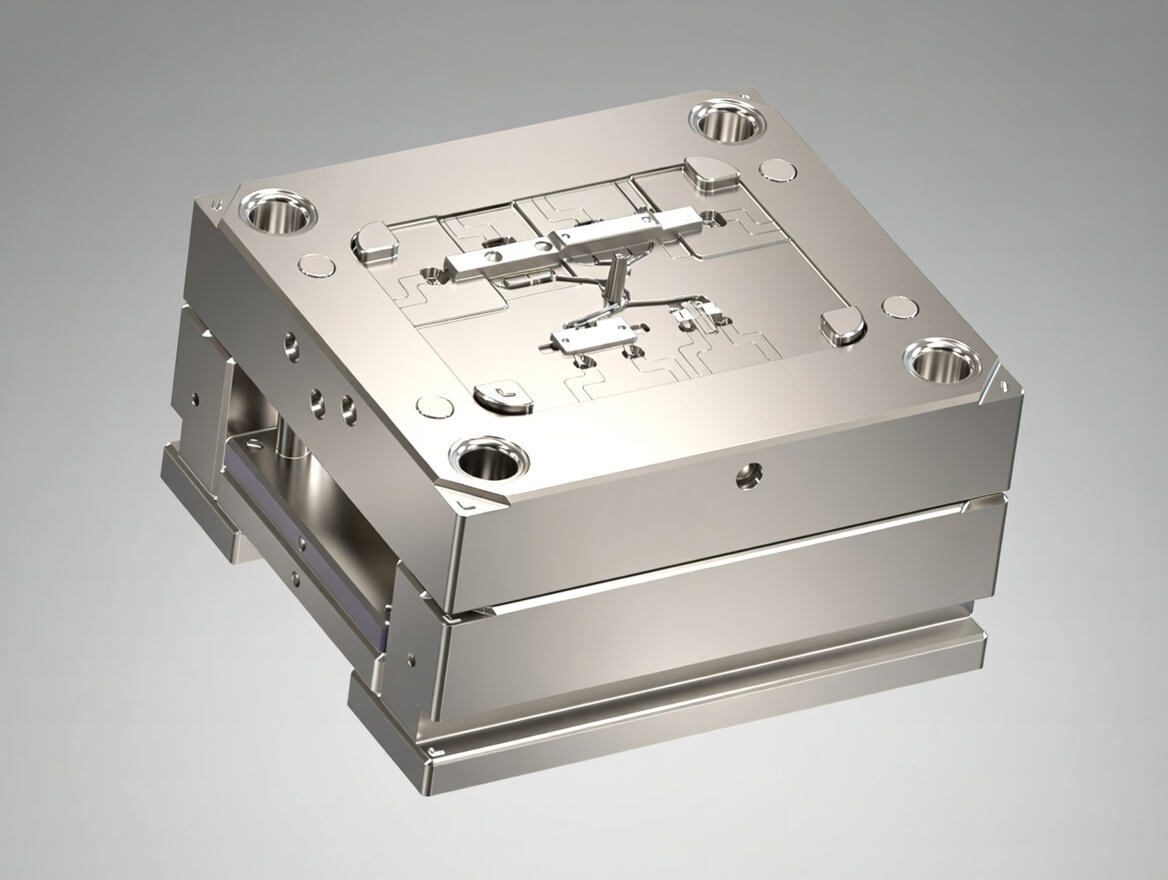
La produzione di componenti in zinco pressofuso inizia con la fase di progettazione. Questa fase può comprendere la progettazione del componente in lega di zinco e quella degli stampi. Gli ingegneri utilizzano software avanzati, quali CAD o CAM, per progettare i componenti e gli stampi. Aggiungono tutti i minimi dettagli ai progetti per garantire la precisione del componente in lega di zinco. Valutano attentamente i seguenti aspetti della progettazione del componente:
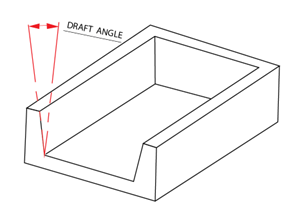
- Angolo di sformo: Ogni pezzo stampato a pressione in lega di zinco deve presentare un angolo di sformo adeguato; gli angoli di sformo standard sono compresi tra 1 e 3 gradi. Ciò facilita l'estrazione del pezzo in lega di zinco dallo stampo. In alcuni casi, per particolari pezzi stampati a pressione in zinco, è possibile applicare un angolo di sformo di 0,5 gradi, a seconda del progetto del pezzo e dei requisiti funzionali.
- Spessore della parete: Garantiscono uno spessore uniforme delle pareti. Consentono di prevenire difetti e assicurano un riempimento corretto. Per i componenti realizzati con pressofusione di zinco, lo spessore minimo delle pareti è di 0,8 mm, ma questo dipende dalla geometria del progetto; se non avete familiarità con questo aspetto, vi consigliamo di rivolgervi a un professionista. produttore di zinco per pressofusione, oppure puoi contattarci per ricevere assistenza.
- Costolette e filetti: Gli ingegneri integrano nervature e raccordi arrotondati nei progetti dei componenti. Le nervature contribuiscono a rafforzare il componente in lega metallica. I raccordi arrotondati aiutano a evitare angoli acuti, prevenendo così la concentrazione di sollecitazioni.
Inoltre, nella progettazione di stampi per pressofusione di zinco, il progettista realizzerà i disegni degli stampi sia in 3D che in 2D in base al progetto del pezzo e creerà la distinta base (BOM) per tutti i componenti dello stampo; per gli stampi per pressofusione di zinco sono necessari acciai di alta qualità come l’H13, 8407 e 1.2344. Questo stampo è composto da due metà, ovvero lo stampo di copertura (metà fissa) e lo stampo di espulsione (metà mobile). Pertanto, abbiamo progettato lo stampo in modo che sia perfettamente allineato con i disegni CAD. Ciò garantisce che il pezzo finale corrisponda esattamente allo stampo.
2. Stampaggio per fusione e iniezione (versione di prova)
Una volta completata la produzione di utensili per la pressofusione, si inizia a provare l'utensile; questa fase comprende la fusione del materiale di zinco. Questa operazione viene solitamente eseguita in un forno. Ci assicuriamo di regolare la temperatura tra i 700°F e gli 800°F (370°C e 430°C). Questo intervallo aiuta a mantenere lo zinco metallico in uno stato fuso. Successivamente, lo zinco fuso può essere iniettato dalla macchina nell'utensile di pressofusione. Questa macchina di pressofusione a camera calda comprende un punzone, una cavità dello stampo e una camera di raffreddamento. Dopo aver iniettato la lega fusa nello stampo, il punzone applica un'elevata pressione, forzandola nella cavità dello stampo. A questo punto lo zinco fuso assume la forma dello stampo e raggiunge tutte le sue dimensioni.
3. Raffreddamento e solidificazione
Una volta terminato il processo di iniezione, lo zinco fuso viene raffreddato dal sistema di raffreddamento. Lo stampo in acciaio inizia a raffreddare rapidamente lo zinco fuso. Questo raffreddamento, però, ha dei limiti. di solito viene fissato tramite i canali di raffreddamento. Il refrigerante, o l'acqua, può passare attraverso questi canali. Essi contribuiscono a raffreddare la lega di zinco. Dopo il raffreddamento, lo zinco inizia a solidificare. In questa fase, assume le dimensioni dello stampo. Inoltre, il raffreddamento rapido consente di ottenere strutture a grana fine e ad alta resistenza. Inoltre, il tempo di raffreddamento dipende dalle dimensioni del pezzo e dalla sua complessità. I progetti più semplici si raffreddano prima.
4. Espulsione e rifilatura
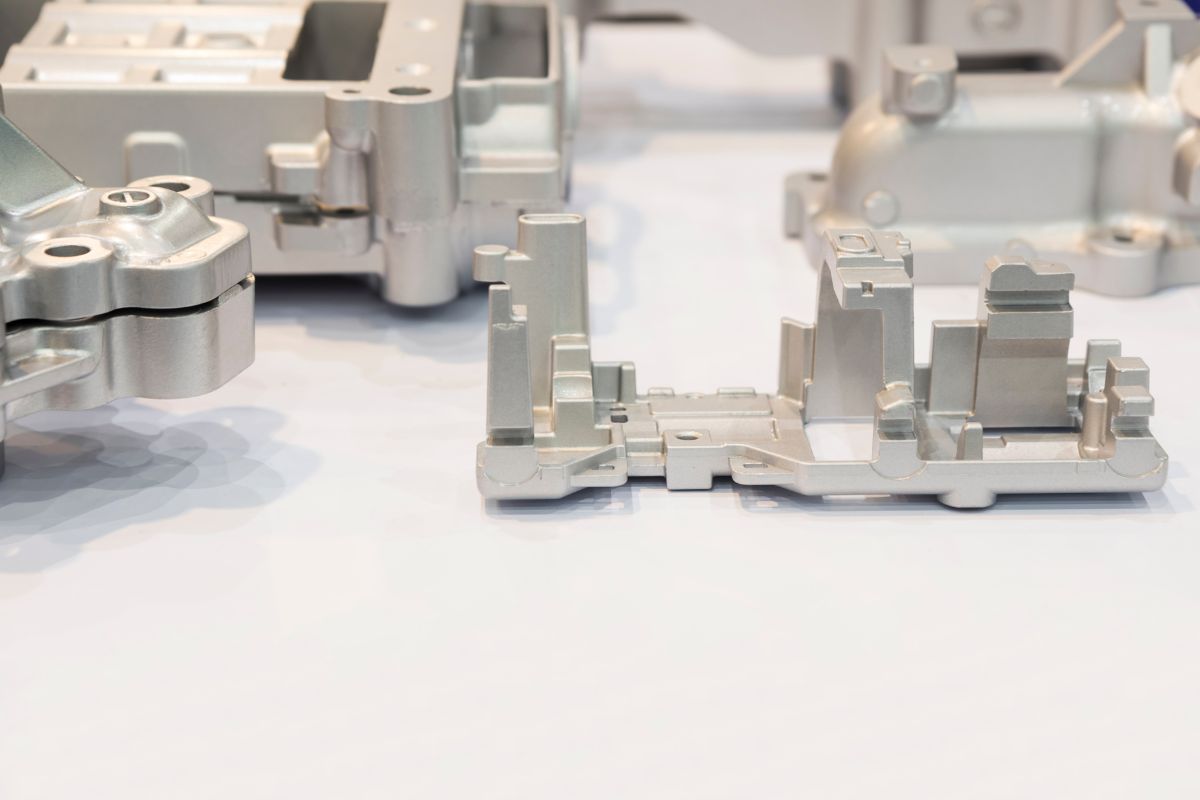
La fase finale del processo di produzione della pressofusione di zinco è l'espulsione e la rifilatura del pezzo in lega di zinco. Dopo la solidificazione, lo stampo si apre. I perni di espulsione iniziano a spingere il pezzo fuori dallo stampo. Questo stampo è progettato in modo intelligente. Può uscire facilmente dalla cavità dello stampo senza causare alcun danno. Inoltre, se c'è un eccesso di materiale, cioè la bava, si attacca ai bordi del pezzo in lega di zinco. È importante rimuoverlo. Il processo di rifilatura consente di raggiungere questo obiettivo. Questo processo può utilizzare diverse operazioni meccaniche, come il taglio, la rettifica o la limatura. Tutti questi processi portano alla produzione di pezzi fini.
5. Processi secondari
Alcuni pezzi sono finiti dopo la rifilatura. Ma alcuni di essi necessitano di ulteriori lavorazioni. Possono ottenere un aspetto migliore e dimensioni specifiche. Ad esempio, la foratura, la filettatura, la lavorazione o la rifinitura delle superfici. Mentre alcuni componenti in zinco pressofuso possono necessitare di un aspetto migliore e di proprietà aggiuntive come la resistenza alla corrosione e il funzionamento, possono essere sottoposti al processo di verniciatura. Inoltre, alcuni componenti di pressofusione in lega di zinco possono necessitare di finiture durevoli. Sono in grado di tollerare condizioni ambientali difficili e possono richiedere un processo di placcatura o di rivestimento in polvere.
Infine, se siete alla ricerca di servizi di pressofusione di zinco, ti consigliamo di rivolgerti a un produttore specializzato nella pressofusione in grado di offrirti un servizio completo, poiché in questo modo dovrai interagire con un unico fornitore; siamo un’azienda cinese specializzata nella pressofusione che offre servizi di pressofusione dello zinco, dalla progettazione dei componenti e degli stampi alla produzione degli stampi stessi, alla produzione in serie, alla lavorazione secondaria, finitura superficiale, ispezione, imballaggio, assemblaggio e consegna. Contattateci per ottenere un preventivo in 24 ore.

Leghe di zinco comunemente utilizzate per la pressofusione
Ecco le diverse leghe di zinco. Trovano varie applicazioni in diversi settori. Ogni lega di Zamak è utilizzata in un settore industriale specifico. Analizziamo nel dettaglio le loro proprietà, la composizione e le applicazioni.
|
Lega di Zn |
Composizione |
Proprietà |
Applicazioni tipiche |
|
Zamak 3 |
Zn 96%, Al 4%, Mg 0,03% |
Buon equilibrio tra resistenza, duttilità e colabilità |
Parti automobilistiche, ferramenta, alloggiamenti elettrici |
|
Zamak 5 |
Zn 95%, Al 4%, Cu 1% |
Maggiore resistenza e durezza, buona resistenza al creep |
Ingranaggi, leve, piccoli componenti meccanici |
|
Zamak 7 |
Zn 99,99%, Al 0,05%, Mg 0,01% |
Duttilità e fluidità superiori, elevata purezza |
Connettori elettronici, componenti di precisione |
|
Zamak 2 |
Zn 94%, Al 4%, Cu 3% |
Resistenza e durezza più elevate tra le leghe di zama |
Parti meccaniche e strumenti per impieghi gravosi |
|
ZA-8 |
Zn 92%, Al 8%, Cu 1% |
Elevata resistenza e durezza, buone proprietà di supporto |
Cuscinetti, boccole, parti di piccole macchine |
|
ZA-12 |
Zn 88%, Al 12%, Cu 1% |
Elevata resistenza, durezza, buona colabilità |
Parti strutturali, componenti ad alto carico |
|
ZA-27 |
Zn 73%, Al 27%, Cu 2% |
Massima resistenza e durezza, minore densità |
Applicazioni per impieghi gravosi, parti di macchinari di grandi dimensioni |
Suggerimenti fondamentali per la progettazione della pressofusione di zinco
Ecco alcuni consigli importanti che potrebbero esserti utili quando cerchi produttore di zinco per pressofusione, questo vi aiuterà ad acquistare componenti pressofusi in zinco in modo più efficace ed efficiente. Quando avete bisogno di servizi di pressofusione di zinco, i suggerimenti riportati di seguito potrebbero comunque esservi d’aiuto nel vostro progetto di pressofusione in Zamak, poiché il vostro fornitore potrebbe non comprendere lo scopo dei vostri componenti in zinco pressofuso; naturalmente, se desiderate che sia il vostro fornitore di pressofusione a occuparsi della progettazione per voi, allora sarà lui a dover gestire tali fattori.
|
Aspetto progettuale |
Suggerimenti fondamentali |
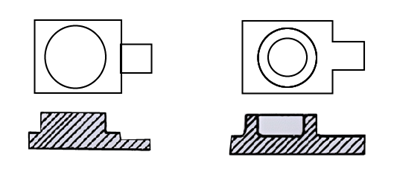
Disegni semplificati |
|
Angoli di sformo |
Incorporare angoli di sformo (in genere 1-3 gradi). |
|
|
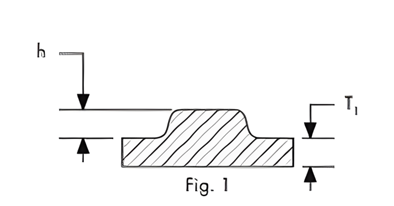
Spessore della parete |
Mantenere uno spessore uniforme delle pareti (0,040-0,120 pollici per lo zinco). |
|
|
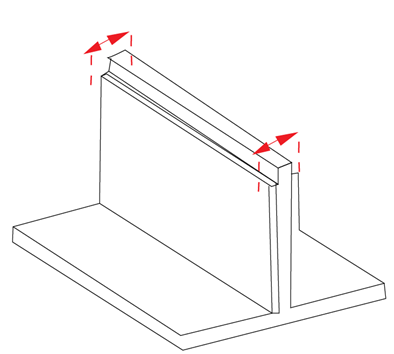
Costole |
Aggiungere nervature per rafforzare le aree senza aumentare lo spessore complessivo. |
|
|
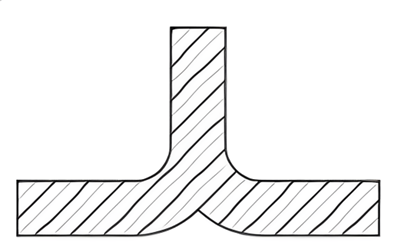
Filetti |
Utilizzare filetti anziché angoli vivi (raggio di 0,020 pollici o più). |
|
|
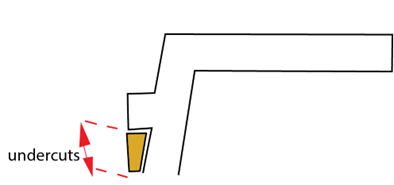
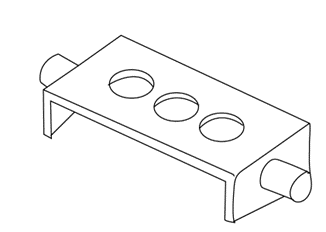
Sottotagli |
Ridurre al minimo i sottosquadri o utilizzare anime a scorrimento, se necessario. |
|
|
I capi |
Progettare bocche con altezza e diametro adeguati (rapporto 1:1 - 3:1). |
|
|
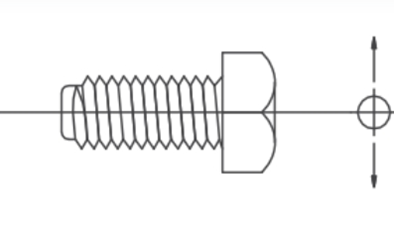
Fori e fessure |
Progettare con dimensioni e spaziature coerenti (diametro minimo di 0,040 pollici). |
|
|
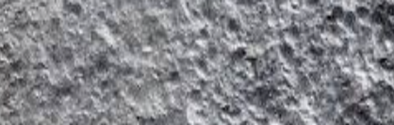
Texturing |
Aggiungete texture alle superfici piane per migliorare l'estetica. |
|
|
Tolleranze |
Utilizzare tolleranze realistiche (da ±0,002 a ±0,005 pollici). |
|
|
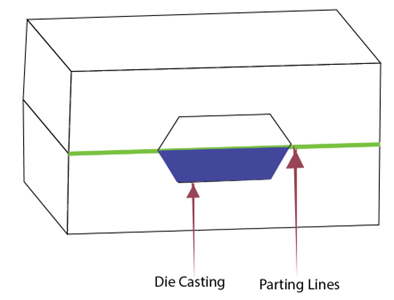
Linea di separazione |
Posizionare la linea di separazione in modo strategico. |
|
Applicazioni della pressofusione di zinco
Come altri processi, anche la pressofusione di zinco è ampiamente utilizzata in diversi settori industriali. Vediamo nel dettaglio le sue applicazioni.
1) Settore automobilistico
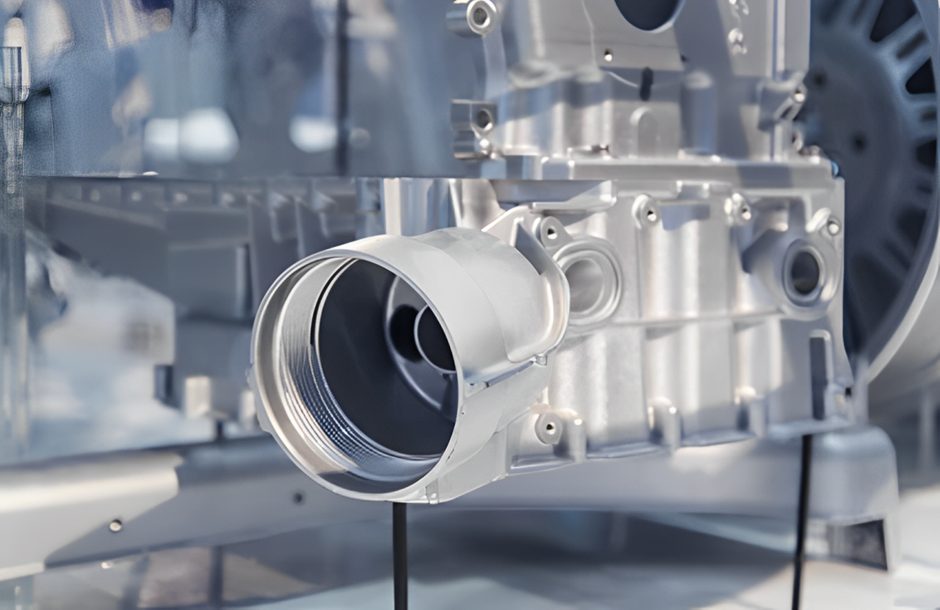
La pressofusione dello zinco è ampiamente utilizzata nel settore automobilistico per produrre componenti precisi e resistenti, in grado di sopportare sollecitazioni, vibrazioni e usura. Tra le applicazioni tipiche figurano i componenti dei carburatori, dove tolleranze ristrette e un’eccellente finitura superficiale sono fondamentali. Viene inoltre impiegato per alcuni componenti dei freni e del vano motore che richiedono resistenza, affidabilità e precisione dimensionale costante nella produzione in serie.
2) Settore dell'elettronica
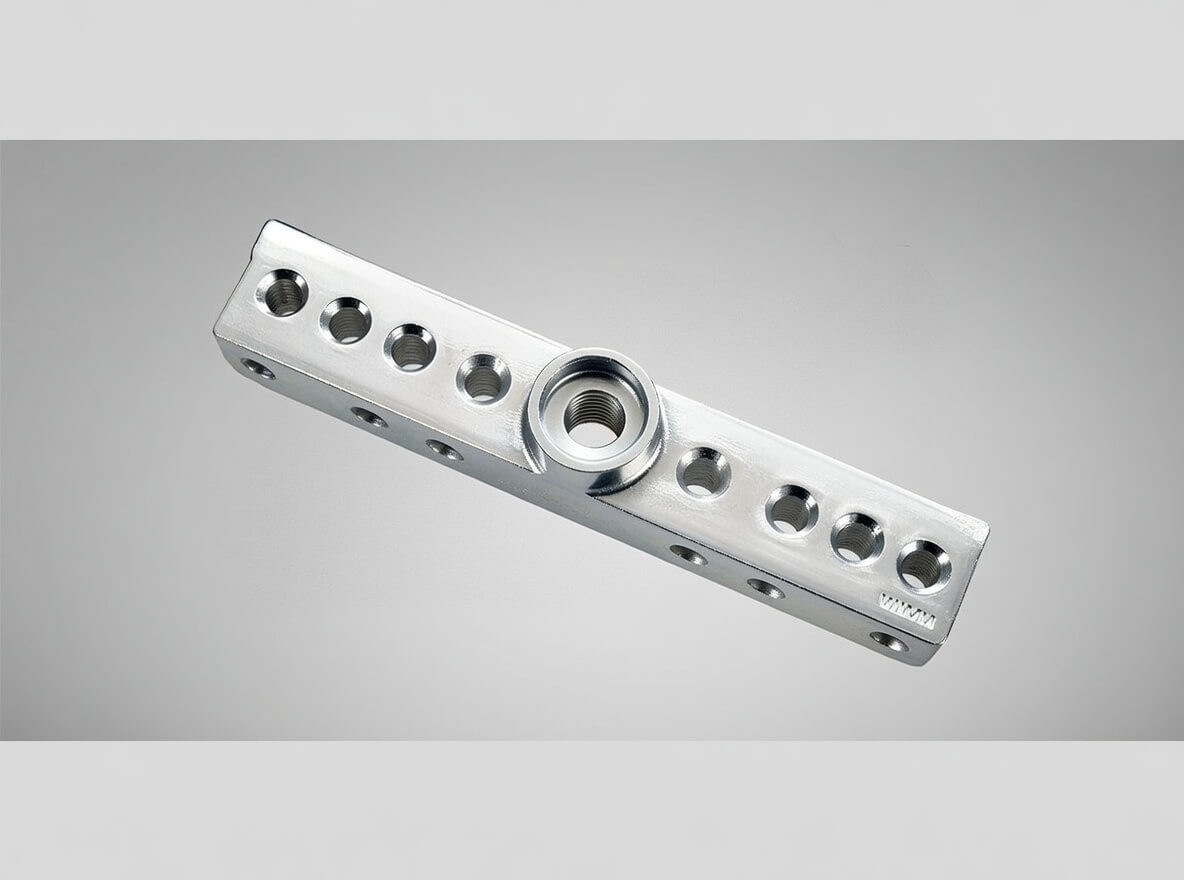
Nel settore dell'elettronica, la pressofusione dello zinco viene utilizzata per produrre componenti complessi e ricchi di dettagli che richiedono una geometria uniforme e prestazioni affidabili. Le leghe di zinco offrono una buona conduttività e un'efficace schermatura elettromagnetica, rendendole adatte alla realizzazione di alloggiamenti, coperchi e componenti di schermatura. I componenti pressofusi in zinco garantiscono inoltre un'elevata resistenza e favoriscono la dissipazione del calore, contribuendo a migliorare l'affidabilità e la durata dei gruppi elettronici. Anche i componenti di precisione, quali connettori e elementi di fissaggio, traggono vantaggio dalla ripetibilità dello zinco.
3) Beni di consumo
La pressofusione dello zinco è un metodo economicamente vantaggioso per produrre componenti durevoli e di alta qualità con un’eccellente finitura superficiale. Coniuga prestazioni funzionali e un elevato valore estetico, rendendola ideale per parti sia visibili che soggette a frequenti manipolazioni. Il processo consente la produzione in serie di forme personalizzate e dimensioni precise; per questo motivo viene comunemente utilizzato per accessori per valigie, maniglie per porte, componenti per finestre ed elettrodomestici.
4) Attrezzature industriali
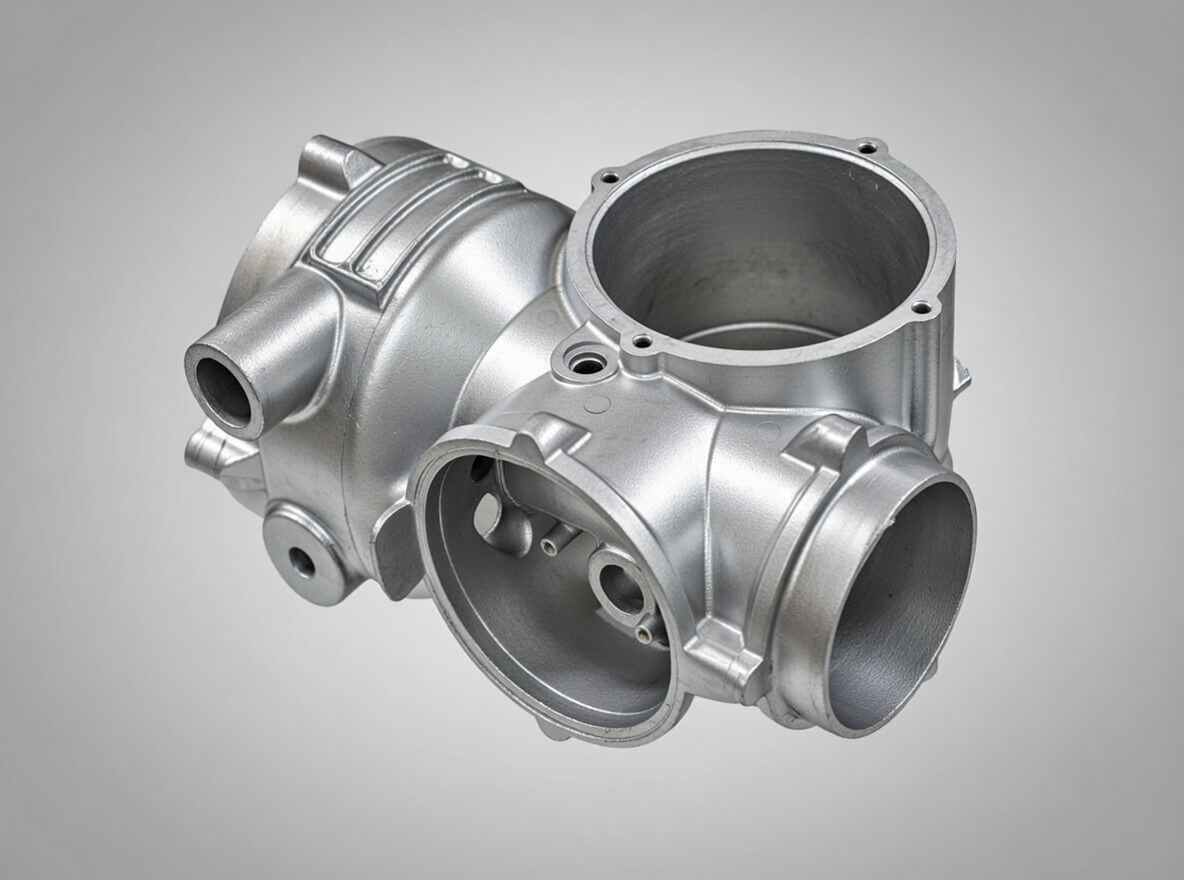
La pressofusione di zinco è ampiamente utilizzata in applicazioni industriali in cui sono richieste tolleranze ristrette, resistenza e prestazioni affidabili in ambienti difficili. Esempi comuni includono componenti di pompe quali alloggiamenti e giranti. Viene inoltre spesso impiegata per valvole e altri componenti utilizzati in macchinari e attrezzature industriali, dove l’uniformità dimensionale e la durata sono essenziali.
Vantaggi della pressofusione dello zinco
Come altri metodi di fusione, la pressofusione dello zinco offre numerosi vantaggi fondamentali, in particolare per i componenti prodotti in grandi volumi e con elevata precisione.
1) Precisione
La pressofusione dello zinco garantisce un'eccellente precisione dimensionale e consente di riprodurre dettagli fini e complessi. È particolarmente indicata per componenti che richiedono tolleranze ristrette, contribuendo a far sì che i pezzi rispettino le specifiche di progettazione e riducendo al contempo le operazioni di lavorazione e finitura successive alla fusione.
2) Resistenza e durata
Le leghe di zinco offrono eccellenti prestazioni meccaniche, tra cui una buona resistenza alla trazione e agli urti. Di conseguenza, i componenti pressofusi in zinco sono in grado di resistere alle sollecitazioni meccaniche e all’usura, motivo per cui vengono comunemente utilizzati nel settore automobilistico, nelle attrezzature industriali e in altre applicazioni che richiedono prestazioni elevate.
3) Finitura superficiale
Questo processo consente di ottenere superfici lisce e di alta qualità, rendendo i componenti facili da placcare, verniciare, rivestire con vernice in polvere o sottoporre a galvanizzazione. Queste opzioni di finitura migliorano l'aspetto estetico e possono aumentare la resistenza alla corrosione, mantenendo al contempo la geometria precisa dei componenti.
4) Efficienza
La pressofusione dello zinco consente tempi di ciclo rapidi e una produzione costante con una lavorazione secondaria minima. Si tratta di una soluzione efficiente per la produzione di grandi quantità di componenti, che riduce i tempi e i costi complessivi di produzione.
5) Rapporto costo-efficacia
Sebbene la realizzazione degli stampi possa comportare costi iniziali elevati, la pressofusione dello zinco risulta estremamente conveniente su larga scala. L'elevata ripetibilità, la bassa percentuale di scarti e la riduzione delle operazioni secondarie contribuiscono ad abbassare il costo unitario nella produzione in serie.
Servizi di pressofusione di zinco
Quali sono gli svantaggi della pressofusione di zinco?
Oltre ai vantaggi, la pressofusione di zinco presenta anche alcuni svantaggi. Discutiamone quindi in questa sede.
1. Vincoli dimensionali
La pressofusione di zinco è adatta a produzioni di piccole o medie dimensioni. Se si cerca di realizzare pezzi di grandi dimensioni, questo processo presenta delle limitazioni. Ciò accade generalmente a causa delle macchine per la pressofusione e delle dimensioni degli stampi. Pertanto, è possibile trovare altre alternative per realizzare pezzi di grandi dimensioni.
2. Costo iniziale elevato
Come abbiamo detto in precedenza, il metodo della pressofusione di zinco richiede progetti e utensili specifici. È quindi ovvio che il suo costo è superiore a quello di altre tecniche. Ciò lo rende meno utile per le piccole produzioni. Tuttavia, può essere utilizzato per produrre grandi volumi con design coerenti.
3. Conducibilità termica
Le leghe di zinco sono migliori conduttori termici rispetto ad altri metalli. Pertanto, diventa difficile gestire il calore durante il processo. Pertanto, è necessario progettare con cura lo stampo. Inoltre, è necessario aggiungere strategie di raffreddamento adeguate per evitare difetti.
Quali sono le alternative disponibili per la pressofusione di zinco?
Confrontando i vantaggi e gli svantaggi della pressofusione di zinco, possiamo provare a utilizzare diverse alternative per ottenere i pezzi desiderati. La loro spiegazione è riportata nella tabella seguente.
|
Alternativa |
Materiale |
Vantaggi |
Svantaggi |
Applicazioni |
|
Leghe di alluminio |
Leggero, resistente alla corrosione |
Punto di fusione più alto |
Parti automobilistiche, componenti aerospaziali |
|
|
Leghe di magnesio |
Molto leggero, buon rapporto resistenza/peso |
Materiale più costoso |
Elettronica di consumo, componenti automobilistici |
|
|
Stampaggio a iniezione di plastica |
Termoplastica |
Leggero, versatile |
Resistenza e durata inferiori |
Beni di consumo, dispositivi medici |
|
Colata in sabbia |
Vari metalli |
Ottimo per pezzi di grandi dimensioni, costi di attrezzaggio inferiori |
Finitura superficiale ruvida, minore precisione |
Blocchi motore, parti di macchinari di grandi dimensioni |
|
Colata a iniezione |
Vari metalli |
Alta precisione, eccellente finitura superficiale |
Costo elevato, tempi di produzione più lunghi |
Pale di turbine, impianti medici |
|
Metallurgia delle polveri |
Metalli e leghe |
Alta precisione, scarti minimi |
Pezzi più piccoli, alti costi di attrezzaggio |
Ingranaggi, cuscinetti, parti strutturali |
|
Timbratura |
Metalli |
Produzione ad alta velocità e a basso costo |
Forme piatte o semplici, alto costo iniziale di attrezzaggio |
Pannelli per autoveicoli, componenti elettronici |
|
Forgiatura |
Metalli |
Alta resistenza, eccellente durata |
Forme più semplici, maggiore spreco di materiale |
Componenti automobilistici e aerospaziali |
Conclusione
In conclusione, la pressofusione di zinco è una tecnica intelligente per la produzione di parti metalliche. Ha molte applicazioni in diversi settori. In questo caso, lo zinco metallico diventa fuso e viene iniettato in un forno. Successivamente, viene sottoposto ad alta pressione e inserito nella cavità dello stampo. Quindi inizia a prendere la forma dello stampo e viene lasciato raffreddare. Dopo la solidificazione, il pezzo di zinco viene espulso dalla cavità dello stampo e si controlla se necessita di rifilatura o finitura superficiale. Si tratta quindi di una fase piuttosto semplice. Questo procedimento è utilizzato in modo significativo per realizzare piccoli pezzi e per soddisfare grandi produzioni. Pertanto, è ampiamente utilizzato in molti settori industriali.
Domande frequenti
Q1. Come si può confrontare la pressofusione di zinco con quella di alluminio?
Beh, entrambi pressofusione di zinco I componenti di pressofusione di zinco e alluminio iniziano con la fusione del metallo, che poi raggiunge la forma dello stampo. Ma le pressofusioni di zinco hanno precisione e finitura superficiale. D'altra parte, le pressofusioni di alluminio sono utili per pezzi più leggeri con una buona resistenza alla corrosione.
Q2. Potete riciclare le parti in zinco pressofuso?
Assolutamente sì, i componenti in zinco pressofuso sono conduttori termici. Pertanto, possono facilmente fondere a determinate temperature. Pertanto, sono completamente riciclabili e molto utili per l'ambiente.
Q3. Quali sono le tecniche di post-lavorazione generalmente utilizzate per la realizzazione di pezzi pressofusi in zinco?
Sono molteplici. Le tecniche di post-trattamento più comuni sono la lavorazione, la placcatura, la verniciatura e il rivestimento a polvere.
Galleria dei prodotti


Componenti del dissipatore di calore della lampada a LED, componenti marini, componenti hardware architettonici, componenti auto, componenti di ingegneria meccanica, parti di automobili, involucro e parti di illuminazione a LED, hardware per porte e finestre, componenti di attrezzature sportive, componenti automobilistici, parti di utensili elettrici.
Chi siamo
Fondata nel 1999, GC Precision Mold Co. ltd (Was Produttore di pressofusione di alluminio (Cina) Limited ), sta diventando uno dei principali fornitori globali di prodotti di alta qualità. parti in pressofusione ae lavorazione di prodotti metallici non ferrosi.
La nostra linea di produzione comprende, ma non solo, la pressofusione di alluminio, la pressofusione di zinco, fusione in sabbia di bronzo, colata a gravità in alluminio, I nostri prodotti sono stati riconosciuti e certificati da ISO 14001 e IATF 16949, siamo sempre pronti ad essere il vostro fornitore e partner di fiducia per la pressofusione in Cina.
Casa Soluzione Supporto Collegamenti Carriera Blog Mappa del sito
Copyright © 2011-2014 Stampo di precisione GC tutti i diritti riservati