
El aluminio es uno de los metales más utilizados en la producción actual. Es ligero, resistente a la corrosión, reciclable y tiene un precio asequible. Por ello, se utiliza en todo tipo de aplicaciones, desde teléfonos móviles hasta trenes de aterrizaje de aviones. Sin embargo, no todas las piezas de aluminio son iguales.
Fundición a presión de aluminio y la forja son los dos procesos de fabricación más habituales. Ambos procesos permiten obtener piezas metálicas de buena calidad, pero existen diferencias significativas en cuanto al proceso, la estructura interna, la resistencia, el coste y la aplicación ideal de cada uno.
Si eres ingeniero, comprador, diseñador de productos o aficionado y tienes que elegir entre aluminio fundido a presión y aluminio forjado, esta guía te explica cómo funciona cada proceso, en qué se diferencian los materiales y cuál es el más adecuado para tu proyecto.
¿Qué es el aluminio fundido a presión?
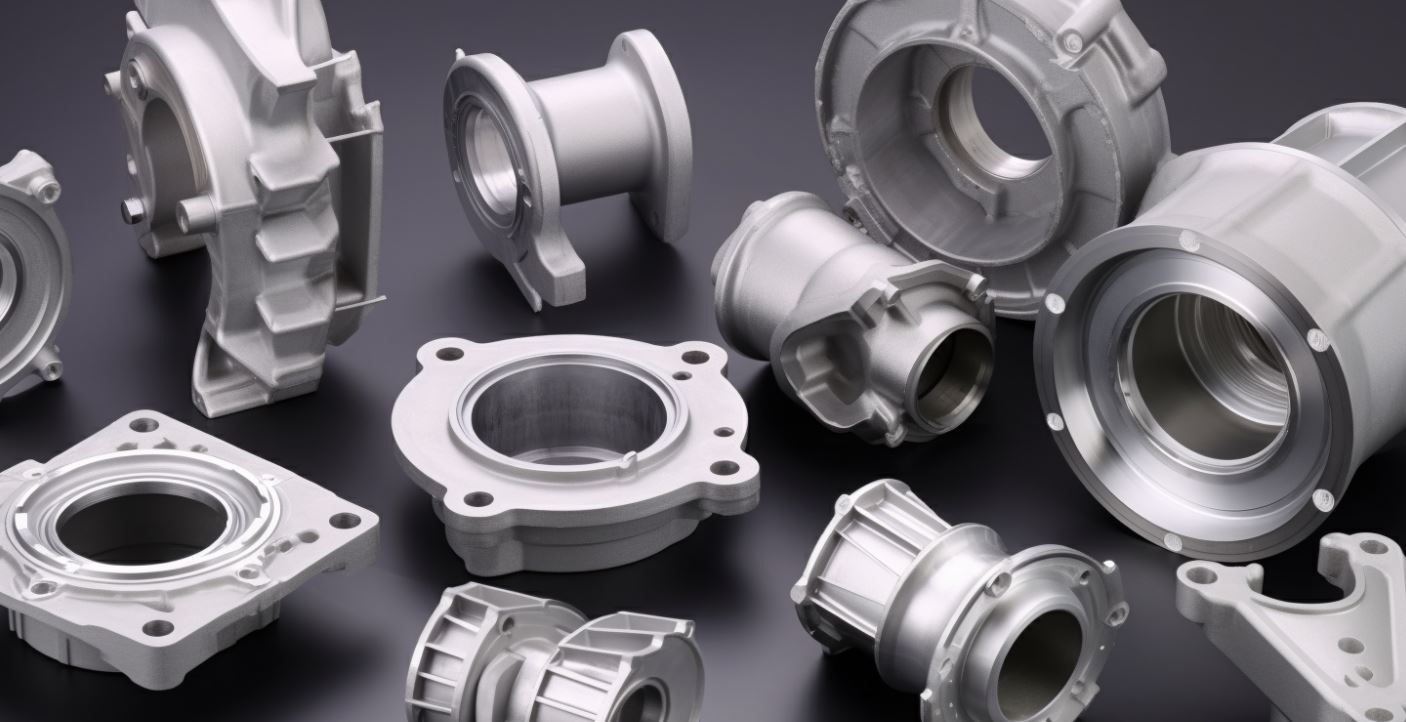
Fundición a presión de aluminio se inyecta a presión en un molde de acero, conocido como «matriz», que puede reutilizarse. El metal rellena todos los detalles de la cavidad, se enfría, se solidifica y, a continuación, se expulsa la pieza final.
También se conoce como proceso de fundición a presión de aluminio y fundición a presión de alta presión (HPDC). Se trata de un proceso de fundición, lo que significa que el metal pasa por un estado líquido antes de alcanzar su forma definitiva.
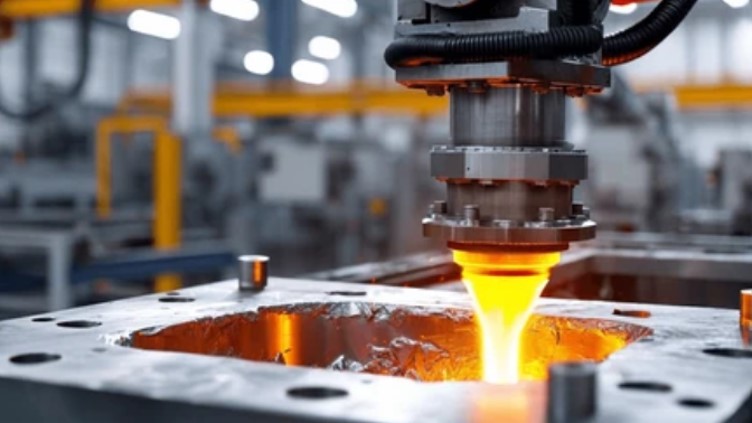
Cómo funciona el proceso de fundición a presión de aluminio
Limpia y aplica una capa previa de lubricante a las dos mitades de los troqueles de acero endurecido para controlar la temperatura y facilitar la separación de las piezas.
- Fundición: Este proceso suele realizarse en un horno a una temperatura de entre 650 y 720 °C.
- Inyección: El metal fundido, a alta velocidad y alta presión, se inyecta en la cavidad del molde.
- Enfriamiento y solidificación: El metal se enfría rápidamente en el molde, tras lo cual se solidifica adoptando la forma deseada.
- Expulsión: A continuación, la pieza moldeada es expulsada por un conjunto de pasadores de expulsión.
- Recorte y acabado: Se elimina el material sobrante (rebabas, entradas y canales de colada). A continuación, la pieza puede someterse a tratamientos y procesos adicionales, como mecanizado, pulido, recubrimiento en polvo o anodizado.
Aleaciones de aluminio habituales para la fundición a presión
La elección de la aleación se basa en la resistencia mecánica, la resistencia a la corrosión, la fluidez y el coste. En la siguiente tabla se comparan las cuatro aleaciones de aluminio más utilizadas para la fundición a presión.
| Aleación (equivalente) | Elementos clave | Resistencia a la tracción | Límite elástico | Alargamiento | Densidad | Resistencia a la corrosión | Lo mejor para |
| A380 (ADC10) | Si 7,5-9,51 TP4T, Cu 3-41 TP4T | ~324 MPa | ~160 MPa | ~3.5% | ~2,74 g/cm³ | Feria | Piezas de uso general, carcasas, soportes |
| A383 (ADC12) | Si 9,5-11,5%, Cu 2-3% | ~310 MPa | ~150 MPa | ~3.5% | ~2,74 g/cm³ | Feria | Piezas complejas de paredes delgadas |
| A360 | Si 9-10%, Mg 0,4-0,6% | ~317 MPa | ~170 MPa | ~3.5% | ~2,63 g/cm³ | Excelente | Piezas propensas a la corrosión y a altas temperaturas |
| A413 | Si 11-13% | ~296 MPa | ~130 MPa | ~3.5% | ~2,66 g/cm³ | Excelente | Componentes hidráulicos y neumáticos a prueba de presión |
Ventajas del aluminio fundido a presión
Las siguientes características te ayudan a comprender las ventajas del aluminio fundido a presión
- Son adecuadas para formas complejas y detalles precisos
- Hay muchos diseños que permiten conseguir paredes finas (de aproximadamente 1 mm o menos).
- Alta velocidad de producción y alta repetibilidad.
- Reducción efectiva de los costes en grandes volúmenes.
- Excelente acabado superficial que requiere poco o ningún tratamiento posterior
- Tolerancias dimensionales estrictas, lo que reduce el mecanizado.
Desventajas del aluminio fundido a presión
A continuación se enumeran algunas desventajas relacionadas con el aluminio fundido a presión;
- Porosidad: El gas atrapado y la contracción pueden crear pequeños huecos en el interior de la pieza.
- Menor ductilidad: Es menos dúctil y menos resistente a la fatiga que las piezas forjadas.
- Caro: El elevado coste inicial de las herramientas para los troqueles de acero.
- Escasa aptitud para el tratamiento térmico en los procesos estándar de alta presión, ya que el gas atrapado puede provocar la formación de ampollas
- Menos adecuado para aplicaciones en las que la seguridad es fundamental, componentes sometidos a grandes tensiones.
¿Qué es el aluminio forjado?
El aluminio forjado se fabrica dando forma a una pieza sólida de aluminio, denominada «lingote», mediante la aplicación de una fuerza de compresión. Normalmente, el lingote se calienta hasta alcanzar la temperatura de forjado (por lo general, entre 350 y 500 ℃, que sigue estando por debajo de su punto de fusión). A continuación, se prensa, se martillea o se comprime entre matrices hasta darle la forma deseada por el diseñador.
El aluminio es un metal que no se templa, lo que mejora y corrige la alineación del grano en la estructura interna de la pieza para adaptarla a la forma de la misma. Esta es la razón principal por la que el aluminio forjado es más resistente y tenaz.
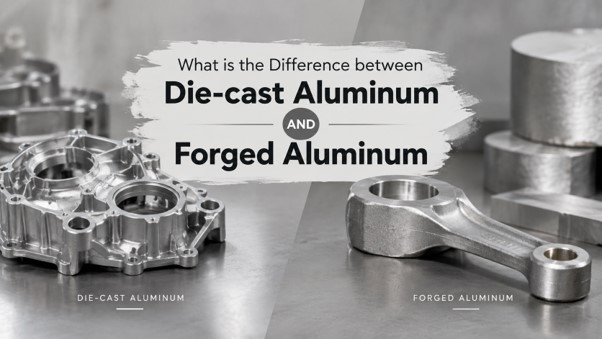
Aleaciones de aluminio habituales para forja
Las aleaciones se seleccionan en función de su resistencia, tenacidad y capacidad de tratamiento térmico. La siguiente tabla ofrece una comparación de las cuatro aleaciones de aluminio para forja más utilizadas en el estado T6, que es el más habitual.
| Aleación | Elementos clave | Resistencia a la tracción | Límite elástico | Alargamiento | Densidad | Resistencia a la corrosión | Lo mejor para |
| 6061-T6 | Mg 0,8-1,21 TP4T, Si 0,4-0,81 TP4T | ~310 MPa | ~275 MPa | ~12% | ~2,70 g/cm³ | Excelente | Piezas estructurales generales, ruedas, accesorios |
| 6082-T6 | Mg 0,6-1,21 TP4T, Si 0,7-1,31 TP4T, Mn 0,4-1,01 TP4T | ~320 MPa | ~260 MPa | ~10% | ~2,70 g/cm³ | Muy buena | Piezas estructurales y de automoción, componentes de suspensión |
| 7075-T6 | Zn 5,1-6,11 TP4T, Mg 2,1-2,91 TP4T, Cu 1,2-2,01 TP4T | ~570 MPa | ~500 MPa | ~11% | ~2,81 g/cm³ | Feria | Sector aeroespacial, automovilismo, componentes sometidos a grandes esfuerzos |
| 2014-T6 / 2024-T4 | Cu 3,9-5,0% (Mg, Mn, Si en cantidades menores) | ~480 MPa (2014-T6) / ~470 MPa (2024-T4) | ~415 MPa / ~325 MPa | ~13% / ~20% | ~2,80 g/cm³ | Deficiente (necesita un recubrimiento protector) | Estructuras de aeronaves, piezas de alta resistencia que soportan cargas pesadas |
Comparación detallada: explicación de las diferencias clave
Explicaremos las diferencias con más detalle.
1. Proceso de fabricación
La diferencia más notable es la forma en que se moldea el metal. La fundición a presión es un proceso en el que se utiliza metal líquido, que fluye fácilmente hacia el intrincado molde. La forja suele aplicarse a metal sólido sometido a presión.
Piensa en las similitudes que tiene con la cocina. La fundición a presión es similar a verter masa en un molde. La forja es similar a amasar y dar forma a la masa. En este último caso, se trata de reforzar su estructura interna.
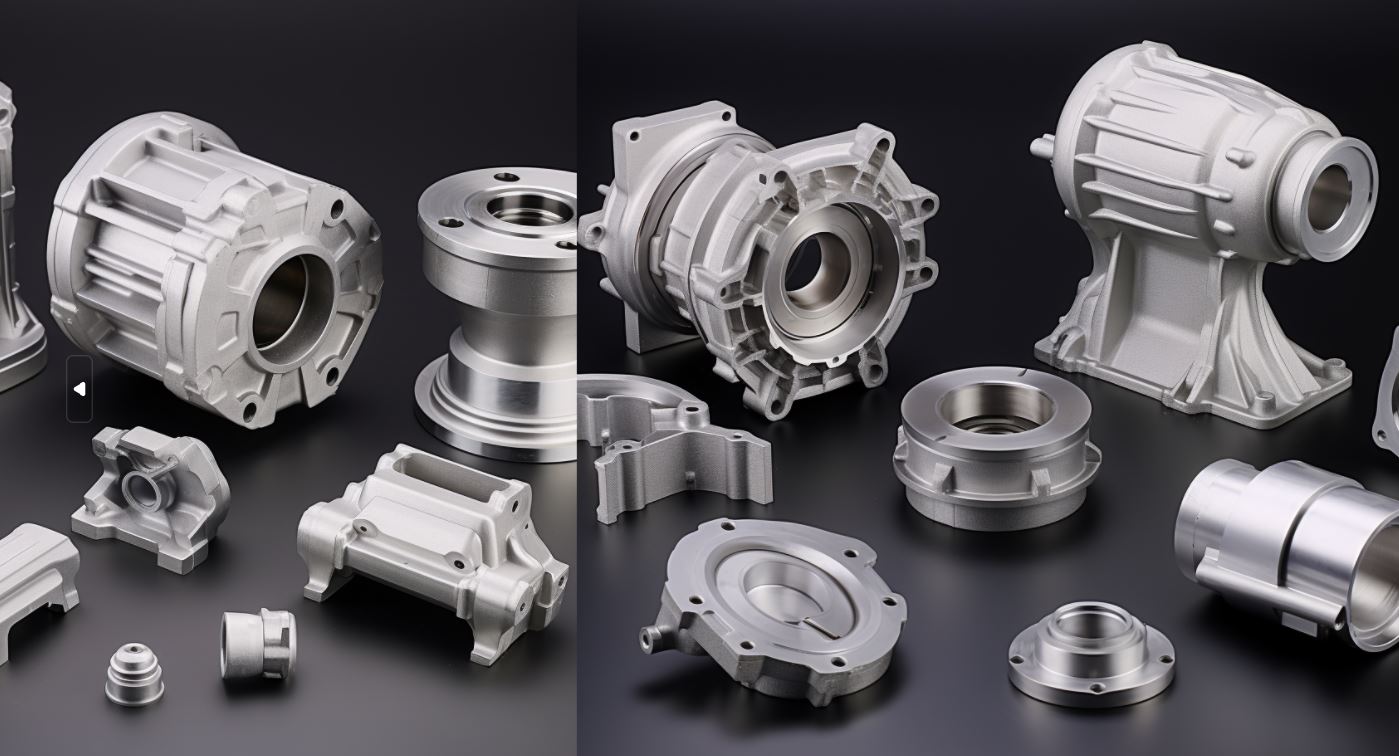
2. Resistencia y propiedades mecánicas
En aplicaciones prácticas, el aluminio forjado demuestra ser superior, sobre todo cuando se ve sometido a esfuerzos repetidos o extremos.
Además, se produce una compresión del metal y se eliminan los huecos internos. A continuación, el flujo de grano se adapta al contorno de la pieza metálica. Esto aumenta la resistencia a la tracción, el límite elástico y la tenacidad al impacto. También influye en la vida útil a fatiga de la pieza metálica.
El aluminio fundido a presión también puede presentar una resistencia a la tracción aceptable sobre el papel. La resistencia a la tracción del A380 podría situarse entre la de algunas aleaciones forjadas. Sin embargo, el alargamiento (ductilidad) de las piezas fundidas a presión suele ser bajo, y son más frágiles. La porosidad interna también puede crear zonas de vulnerabilidad, lo que provoca la aparición de grietas en el material debido a las cargas cíclicas.
3. Estructura interna y porosidad
Entre los numerosos problemas que plantea la fundición a presión, uno de los más importantes es la porosidad. La inyección a alta velocidad y bajo presión de aluminio fundido puede provocar que queden atrapados aire y gases. Además, pueden formarse pequeños huecos a medida que el metal se enfría y se contrae.
En los componentes decorativos, estos poros carecen de importancia, pero en los componentes sometidos a presión o que soportan cargas podrían suponer un grave problema. Entre ellos se incluyen la fundición a presión asistida por vacío, la fundición por compresión y la optimización de los canales de colada, técnicas que minimizan la porosidad, pero que rara vez producen una pieza fundida completamente libre de poros.
El aluminio forjado presenta una estructura densa y sin poros, ya que el proceso consiste en comprimir el metal en lugar de verterlo.
4. Flexibilidad y complejidad del diseño
Aquí es donde destaca la fundición a presión. La fundición a presión permite producir:
- Paredes finas
- Nervaduras y salientes
- Detalles y texto
- Cavidades internas de estructura compleja (núcleos)
- Componentes que requieren un mecanizado mínimo (piezas con forma casi definitiva).
La forja presenta más limitaciones. El metal debe ser capaz de deformarse plásticamente bajo presión, lo que dificulta la creación de detalles muy finos, cavidades profundas y secciones delgadas. Las piezas forjadas suelen ser más sencillas y se cortan para darles diversas formas.
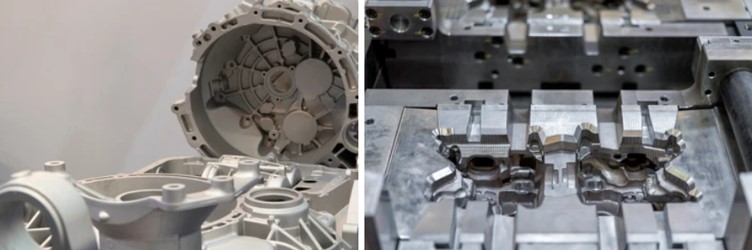
5. Comparación de costes
El volumen de producción influye en gran medida en el coste. En el caso de las piezas no críticas fabricadas en serie, la fundición a presión es casi siempre el proceso más económico. La mayor fiabilidad suele compensar el gasto adicional en piezas de alto rendimiento y críticas para la seguridad.
6. Acabado superficial y aspecto
La mayoría de las piezas de fundición a presión se fabrican con un acabado liso y fino, ideal para pintarlas, aplicarles recubrimiento en polvo, galvanizarlas o anodizarlas.
Las piezas forjadas suelen presentar un aspecto más artesanal una vez fabricadas y quedan estupendas tras las operaciones de mecanizado y acabado. Además, el aluminio forjado suele someterse a un proceso de anodizado más uniforme, por lo que se utiliza para aplicaciones estéticas de alta calidad, como piezas de bicicleta y ruedas.
7. Peso
Ambos están fabricados con aluminio y, por lo tanto, tienen densidades diferentes. La diferencia de peso suele estar relacionada con el diseño. Las piezas forjadas también son más ligeras a igualdad de resistencia, ya que el ingeniero puede utilizar menos material para obtener las mismas propiedades de resistencia. El proceso de fundición a presión, por su parte, permite obtener paredes de espesor muy reducido, y este ahorro de peso resulta especialmente útil si se aplica un diseño adecuado.
8. Tratamiento térmico y posprocesamiento
El aluminio y sus aleaciones, como la 6061 y la 7075, son muy sensibles al tratamiento térmico, que aumenta su resistencia y dureza (T6e, por ejemplo).
Cuando las piezas estándar de fundición a presión a alta presión se someten a un tratamiento térmico convencional a altas temperaturas, se liberan elementos gaseosos, por lo que este método no resulta adecuado. Las propiedades pueden mejorarse mediante procesos especializados, como la fundición a presión al vacío, la fundición a baja presión y determinados tratamientos T5 o T7.
Aplicaciones: dónde se utiliza cada tipo
Aluminio fundido a presión en aplicaciones de uso general
- Industrial: Cajas de cambio, bloques de motor, soportes y, cada vez más, piezas de fundición estructurales de gran tamaño
- Cinta adhesiva y flejes: Cinta de embalaje o cinta adhesiva
- Productos industriales: Botellas industriales, utensilios de cocina, piezas para electrodomésticos
- Electrónica / Electricidad: Carcasas y cajas para antenas
- Contrabando: Válvula bloqueada o cuerpo de la caja de cerrojo, tapa de la caja de cambios para cerrojos de contrabando, respiradero del motor, rompedor de la toma del gato.
Aplicaciones habituales del aluminio forjado
Se utilizan ampliamente en:;
- Fabricación: Componentes de aeronaves y estructuras portantes
- Automoción: Llantas forjadas, brazos de suspensión, bielas, pistones
- Motocicleta / Bicicleta: Accesorios de alta calidad para ruedas, bielas y manillar
- Sector naval y de defensa: Accesorios de soporte de carga y componentes de armas de fuego
- Equipamiento industrial: Accesorios hidráulicos de alta presión, herramientas para trabajos pesados
Tabla resumen de la solicitud
La siguiente tabla ofrece una breve descripción de las diferencias entre el aluminio fundido a presión y el aluminio forjado;
| Industria | Ejemplos de aluminio fundido a presión | Ejemplos de aluminio forjado |
| Automoción | Cajas de cambios, cubiertas del motor | Ruedas, brazos de control, pistones |
| Aeroespacial | Carcasas no estructurales | Tren de aterrizaje, accesorios estructurales |
| Electrónica | Carcasas, disipadores térmicos | Marcos para dispositivos de alta gama (mecanizados) |
| Ciclismo / Deportes de motor | Soportes básicos | Bielas, ruedas, potencias |
| Industrial | Carcasas de bombas y válvulas | Accesorios y utillaje para condiciones de gran esfuerzo |
Llantas de aluminio fundido frente a forjadas: un ejemplo muy común
Una de las comparaciones más buscadas tiene que ver con las ruedas.
- Cast aluminum wheels (including die-cast and gravity or low-pressure cast) are affordable, available in countless designs, and fine for everyday driving.
- Forged aluminum wheels are lighter for a given strength, tougher under impact, and preferred in motorsport and performance driving. They are much more expensive.
Note that most of the wheels sold as cast are also low-pressure and gravity cast, and not high-pressure die cast… safety-critical wheels require lower porosity. This still, however, shows the trade-off between costs and benefits.
How to Choose: Die-Cast or Forged Aluminum?
Here are some questions to consider when choosing the process that fits your project.
Choose die-cast aluminum if:
- You need high volumes at a low per-part cost
- The part has a complex shape, thin walls, or fine detail
- The part is a housing, cover, or enclosure with moderate mechanical loads
- You need a smooth surface finish with minimal machining.
- Most of the time, speed and cost are more important than maximum strength.
Forged Aluminum If:
- The part must withstand high stress, impact, or fatigue
- Safety and reliability are paramount
- The strength-to-weight ratio must be superb.
- Production quantities are light to medium.
- You can pay more for greater performance
Die-Cast Aluminum vs Forged Aluminum: Quick Comparison Table
Let’s get a quick comparison of features of both die-cast and forged aluminum;
| Característica | Aluminio fundido a presión | Forged Aluminum |
| Starting material | Molten aluminum alloy | Solid aluminum billet |
| Forming method | Liquid metal injected into a die | Solid metal compressed under force |
| Internal structure | Random grain, possible porosity | Refined, directional grain flow |
| Fuerza | Moderado | High to very high |
| Fatigue resistance | Baja | Excelente |
| Ductilidad | Bajo | Bien |
| Complejidad del diseño | Excellent for intricate shapes | Limited to simpler geometries |
| Wall thickness | Very thin walls possible | Thicker sections typical |
| Acabado superficial | Smooth as-cast | Needs machining/finishing |
| Tooling cost | Alta | Moderate to high |
| Per-part cost (high volume) | Bajo | Más alto |
| Production speed | Very fast | Más lento |
| Typical use | Housings, brackets, covers | Structural, load-bearing, safety parts |
Preguntas más frecuentes (FAQ)
1. Is forged aluminum stronger than die-cast aluminum?
Yes, in most practical applications. Because of its finer grain structure and lack of porosity, forged aluminum exhibits superior yield strength, ductility, impact strength, and fatigue strength.
2. Is it cheaper to buy a die-cast or forged aluminum?
At larger production runs, die-cast aluminum is often less expensive per component because it uses fast cycle times and near-net-shape parts. Forging costs more per piece, but can be cheaper for critical, low-volume components.
3. Is die-cast aluminium heat treatable?
Standard high-pressure die-cast parts are not suitable for conventional solution heat treating due to the presence of trapped gas in the parts. Some alloys can be heat-treated, and vacuum die casting can be used.
4. Is forged aluminum lighter than die-cast aluminum?
The density is the same, but forged parts may be lighter as they can often be designed to be stronger with less material. Thin walls are another way that die casting can help to reduce weight.
5. How can I determine if a part is die-cast or forged?
Parts that have been die-cast may exhibit parting lines, ejector pin marks, gate marks, and a very fine, smooth surface. Forged pieces almost always feature trimming flash lines and a more consistent feel. The manufacturer’s data or lab testing is typically required for reliable identification.
6. Which is better for automotive parts?
It varies by component. The difference between a suit of Die casting and one of Forging is that the former is used for housings and non-critical components, and the latter for wheels, suspension arms, pistons, and other high-impact parts.
7. Will die-cast aluminium rust?
Aluminium does not rust like iron; it has a protective oxide layer. In a hostile environment, coatings or painting can be used to avoid corroper; there is a possibility to corrode even in mild environment.
Conclusión
The key difference between die-cast aluminum and forged aluminum is how these materials are created, which affects all other aspects of the product. Die casting injects molten aluminum into a mold, which makes it ideal for complex, thin-walled, high-volume parts at low unit cost. Forging compresses heated solid aluminum, which gives superior strength, toughness, and fatigue resistance for demanding, safety-critical applications.
Neither process consistently performs better. The right selection depends on the performance requirements, part geometry, production volume, and cost. Die casting is used for cost-effective mass production of housings or covers. For structural load-bearing elements that can’t fail, use forged. If in doubt, talk to a manufacturing partner early in the design phase; minor design changes can transform a part into a more economical process.
0 Comentarios