
L'alluminio è uno dei metalli più utilizzati nella produzione odierna. È leggero, resistente alla corrosione, riciclabile e ha un costo contenuto. Per questi motivi viene impiegato ovunque, dai telefoni cellulari ai carrelli di atterraggio degli aerei. Tuttavia, non tutti i componenti in alluminio sono uguali.
Pressofusione di alluminio La forgiatura e la stampaggio sono i due processi di produzione più comuni. Entrambi consentono di ottenere componenti metallici di buona qualità, ma presentano differenze significative in termini di processo, struttura interna, resistenza, costo e applicazione ideale di ciascuno.
Se sei un ingegnere, un responsabile acquisti, un progettista di prodotti o un hobbista e devi scegliere tra alluminio pressofuso e alluminio forgiato, questa guida illustra come funziona ciascun processo, quali sono le differenze tra i due materiali e quale dei due è più adatto al tuo progetto.
Che cos’è l’alluminio pressofuso?
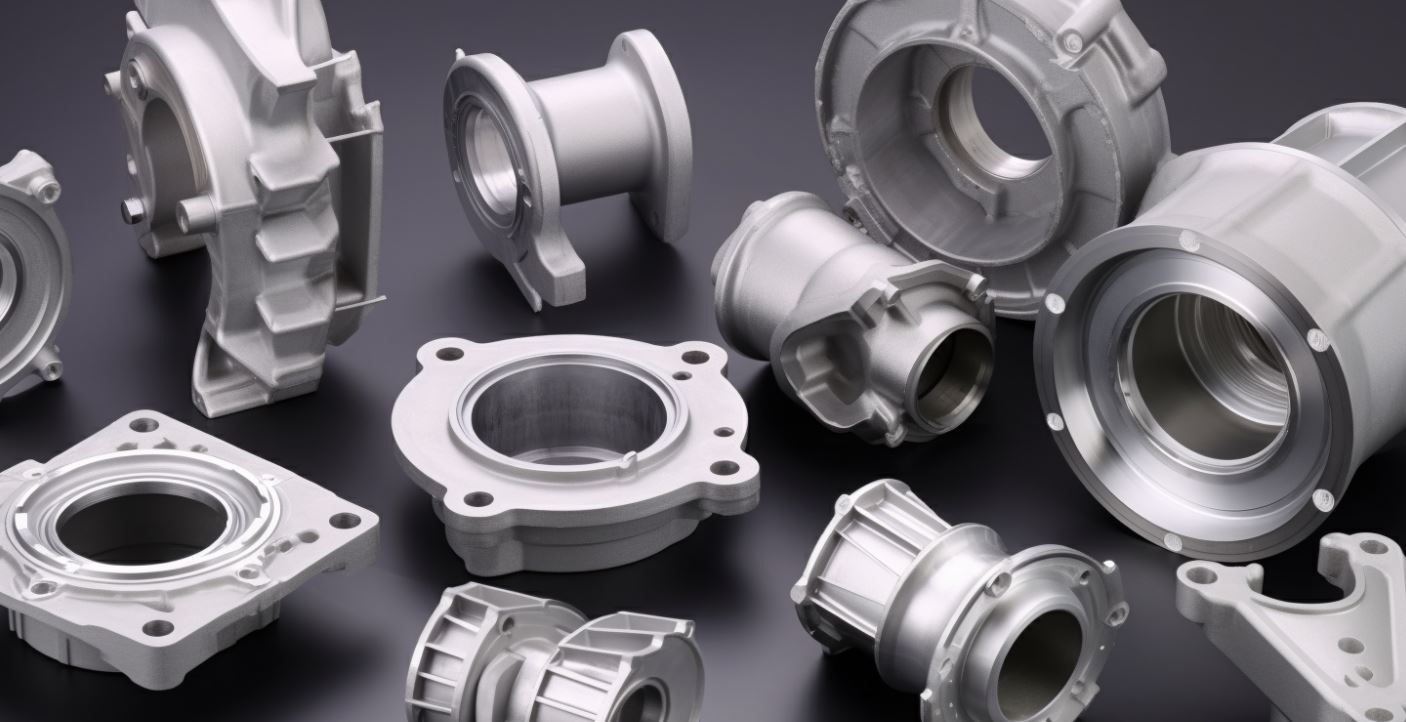
Pressofusione di alluminio viene iniettato sotto pressione in uno stampo in acciaio, detto “matrice”, che può essere riutilizzato. Il metallo riempie tutti i dettagli della cavità, si raffredda, si solidifica e il pezzo finito viene espulso.
È noto anche come processo di pressofusione dell’alluminio e di pressofusione ad alta pressione (HPDC). Si tratta di un processo di fusione, il che significa che il metallo assume uno stato liquido prima di raggiungere la sua forma definitiva.
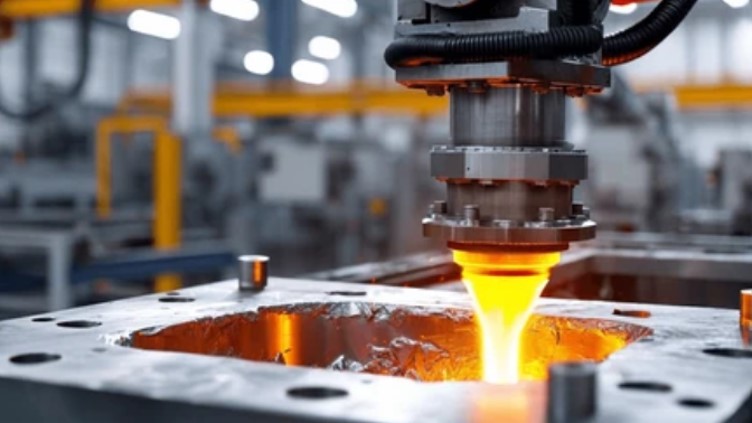
Come funziona il processo di pressofusione dell'alluminio
Pulire e applicare un primo strato di lubrificante sulle due metà degli stampi in acciaio temprato per regolare la temperatura e facilitare il distacco dei pezzi.
- Fusione: Questo processo viene solitamente eseguito in un forno a una temperatura compresa tra 650 e 720 °C.
- Iniezione: Il metallo fuso, ad alta velocità e ad alta pressione, viene spinto nella cavità dello stampo.
- Raffreddamento e solidificazione: Il metallo viene raffreddato rapidamente nello stampo, dopodiché si solidifica assumendo la forma desiderata.
- Espulsione: Il pezzo stampato viene quindi espulso da una serie di perni di espulsione.
- Rifinitura e finitura: Il materiale in eccesso viene rimosso (bavature, canali di colata e canali di alimentazione). Il componente può quindi essere sottoposto a ulteriori trattamenti e lavorazioni quali lavorazione meccanica, lucidatura, verniciatura a polvere o anodizzazione.
Leghe di alluminio comunemente utilizzate nella pressofusione
La scelta della lega si basa su resistenza meccanica, resistenza alla corrosione, fluidità e costo. La tabella seguente mette a confronto le quattro leghe di alluminio più comunemente utilizzate per la pressofusione.
| Lega (equivalente) | Elementi chiave | Resistenza alla trazione | Resistenza allo snervamento | Allungamento | Densità | Resistenza alla corrosione | Il migliore per |
| A380 (ADC10) | Si 7,5-9,5%, Cu 3-4% | ~324 MPa | ~160 MPa | ~3.5% | ~2,74 g/cm³ | Fiera | Componenti per uso generico, alloggiamenti, staffe |
| A383 (ADC12) | Si 9,5-11,5%, Cu 2-3% | ~310 MPa | ~150 MPa | ~3.5% | ~2,74 g/cm³ | Fiera | Parti complesse a pareti sottili |
| A360 | Si 9-10%, Mg 0,4-0,6% | ~317 MPa | ~170 MPa | ~3.5% | ~2,63 g/cm³ | Eccellente | Componenti soggetti a corrosione e ad alte temperature |
| A413 | Si 11-13% | ~296 MPa | ~130 MPa | ~3.5% | ~2,66 g/cm³ | Eccellente | Componenti idraulici e pneumatici a tenuta di pressione |
Vantaggi dell'alluminio pressofuso
Le seguenti caratteristiche ti aiutano a comprendere i vantaggi dell'alluminio pressofuso
- Sono adatti a forme complesse e dettagli intricati
- Molti modelli consentono di ottenere pareti sottili (circa 1 mm o meno).
- Elevata velocità di produzione ed elevata ripetibilità.
- Riduzione effettiva dei costi in caso di volumi elevati.
- Eccellente finitura superficiale che richiede una lavorazione successiva minima o nulla
- Tolleranze dimensionali ristrette, che riducono la lavorazione meccanica.
Svantaggi dell'alluminio pressofuso
Ecco alcuni svantaggi legati all’alluminio pressofuso;
- Porosità: Il gas intrappolato e il restringimento possono creare minuscoli vuoti all’interno del pezzo.
- Minore duttilità: È meno duttile e meno resistente alla fatica rispetto ai componenti forgiati.
- Costoso: Elevati costi iniziali di attrezzaggio per gli stampi in acciaio.
- Scarsa idoneità al trattamento termico nei processi standard ad alta pressione, poiché il gas intrappolato può causare la formazione di bolle
- Meno adatto ad applicazioni in cui la sicurezza è fondamentale, componenti sottoposti a forti sollecitazioni.
Che cos’è l’alluminio forgiato?
L'alluminio forgiato si ottiene modellando un pezzo solido di alluminio, chiamato billetta, mediante una forza di compressione. La billetta viene normalmente riscaldata fino alla temperatura di forgiatura (di solito compresa tra 350 e 500 ℃, che è comunque inferiore al suo punto di fusione). Successivamente, viene pressato, martellato o schiacciato tra stampi e modellato nella forma desiderata dal progettista.
L'alluminio è un metallo non temprabile, il cui processo di forgiatura migliora e corregge l'allineamento delle fibre nella struttura interna del pezzo, adattandolo alla forma del componente. Questo è il motivo principale per cui l'alluminio forgiato è più resistente e tenace.
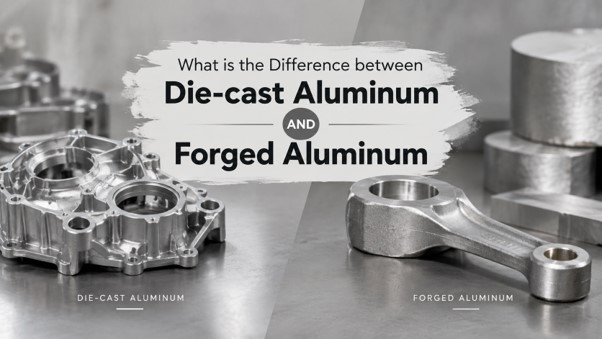
Leghe di alluminio comunemente utilizzate nella forgiatura
Le leghe vengono selezionate in base alla resistenza, alla tenacità e alla trattabilità termica. La tabella seguente presenta un confronto tra le quattro leghe di alluminio per forgiatura più diffuse nella tempra T6, la più comunemente utilizzata.
| Lega | Elementi chiave | Resistenza alla trazione | Resistenza allo snervamento | Allungamento | Densità | Resistenza alla corrosione | Il migliore per |
| 6061-T6 | Mg 0,8-1,21 TP4T, Si 0,4-0,81 TP4T | ~310 MPa | ~275 MPa | ~12% | ~2,70 g/cm³ | Eccellente | Parti strutturali generiche, ruote, accessori |
| 6082-T6 | Mg 0,6-1,21 TP4T, Si 0,7-1,31 TP4T, Mn 0,4-1,01 TP4T | ~320 MPa | ~260 MPa | ~10% | ~2,70 g/cm³ | Molto buono | Componenti strutturali e automobilistici, componenti delle sospensioni |
| 7075-T6 | Zn 5,1-6,11 TP4T, Mg 2,1-2,91 TP4T, Cu 1,2-2,01 TP4T | ~570 MPa | ~500 MPa | ~11% | ~2,81 g/cm³ | Fiera | Settore aerospaziale, sport motoristici, componenti sottoposti a sollecitazioni elevate |
| 2014-T6 / 2024-T4 | Cu 3,9-5,01 TP4T (Mg, Mn, Si in quantità minori) | ~480 MPa (2014-T6) / ~470 MPa (2024-T4) | ~415 MPa / ~325 MPa | ~13% / ~20% | ~2,80 g/cm³ | Scadente (necessita di un rivestimento protettivo) | Strutture aeronautiche, componenti portanti per carichi pesanti |
Confronto dettagliato: spiegazione delle differenze principali
Spieghiamo le differenze in modo più dettagliato.
1. Processo di produzione
La differenza più evidente riguarda il modo in cui il metallo viene modellato. La pressofusione è un processo che utilizza metallo liquido, il quale scorre facilmente all’interno della cavità complessa. La forgiatura, invece, viene solitamente applicata al metallo solido sottoposto a pressione.
Pensate alle analogie con la cucina. La pressofusione è simile a versare la pastella in uno stampo. La forgiatura è simile a impastare e modellare la pasta. La seconda consiste nel rafforzare la sua struttura interna.
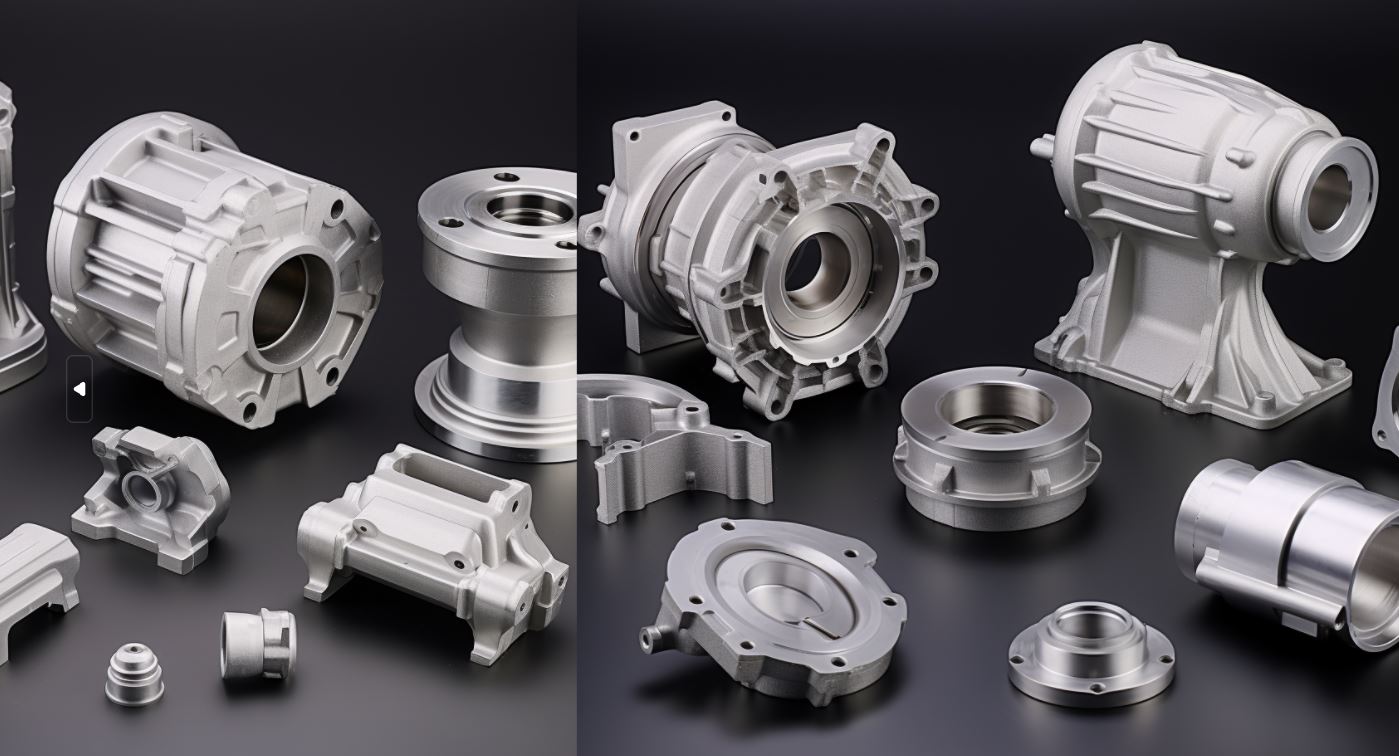
2. Resistenza e proprietà meccaniche
Nelle applicazioni pratiche, l’alluminio forgiato si dimostra superiore, soprattutto se sottoposto a sollecitazioni ripetute o estreme.
Inoltre, si verifica una compressione del metallo e vengono eliminati i vuoti interni. Successivamente, la struttura cristallina viene adattata ai contorni del componente metallico. Ciò aumenta la resistenza alla trazione, il limite di snervamento e la tenacità all’urto. Influisce inoltre sulla durata a fatica del componente metallico.
Anche l’alluminio pressofuso può presentare una discreta resistenza alla trazione sulla carta. La resistenza alla trazione dell’A380 potrebbe collocarsi tra quella di alcune leghe lavorate. Tuttavia, l’allungamento (duttilità) dei pezzi pressofusi è generalmente basso e questi risultano più fragili. Anche la porosità interna può costituire un punto debole, causando la formazione di crepe nel materiale a causa di sollecitazioni cicliche.
3. Struttura interna e porosità
Tra i numerosi problemi legati alla pressofusione, uno dei più importanti è la porosità. L’iniezione ad alta velocità e sotto pressione dell’alluminio fuso può causare l’intrappolamento di aria e gas. Questi piccoli vuoti possono formarsi anche durante il raffreddamento e la contrazione del metallo.
Nei componenti decorativi, questi pori sono irrilevanti, ma nei componenti sottoposti a pressione o che sostengono carichi potrebbero rappresentare un grave problema. Tra questi figurano la pressofusione assistita dal vuoto, la fusione a compressione e l’ottimizzazione dei canali di colata, tecniche che riducono al minimo la porosità ma raramente producono un pezzo fuso completamente privo di porosità.
L'alluminio forgiato presenta una struttura densa e priva di porosità, poiché il processo prevede la compressione del metallo anziché la sua colata.
4. Flessibilità e complessità della progettazione
È proprio in questo ambito che la pressofusione dà il meglio di sé. La pressofusione consente di ottenere:
- Pareti sottili
- Nervature e sporgenze
- Dettagli minuziosi e testo
- Cavità interne complesse (nuclei)
- Componenti con basso carico di lavorazione (pezzi quasi finiti).
La forgiatura presenta maggiori limiti. Il metallo deve essere in grado di deformarsi plasticamente sotto pressione, il che rende più difficile la realizzazione di dettagli molto fini, cavità profonde e sezioni sottili. I pezzi forgiati sono in genere più semplici e vengono tagliati in varie forme.
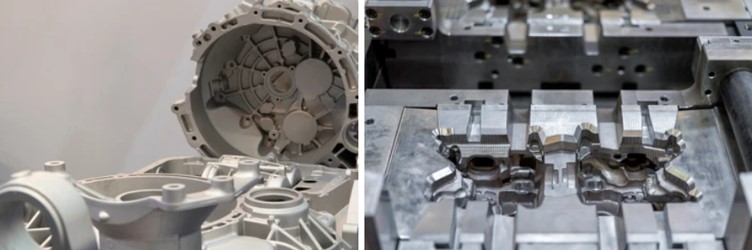
5. Confronto dei costi
Il volume di produzione influisce notevolmente sul costo. Per i componenti prodotti in serie e non critici, la pressofusione è quasi sempre il processo meno costoso. La maggiore affidabilità spesso compensa la spesa aggiuntiva nel caso di componenti ad alte prestazioni e critici per la sicurezza.
6. Finitura superficiale e aspetto
La maggior parte dei componenti pressofusi viene prodotta con una finitura liscia e fine, ideale per la verniciatura, la verniciatura a polvere, la placcatura o l'anodizzazione.
I componenti forgiati assumono in genere un aspetto più artigianale una volta realizzati e risultano esteticamente molto gradevoli dopo le operazioni di lavorazione meccanica e finitura. L’alluminio forgiato si presta inoltre meglio all’anodizzazione uniforme, motivo per cui viene utilizzato per componenti estetici di alta qualità, come parti di biciclette e ruote.
7. Peso
Entrambi sono realizzati in alluminio e presentano quindi densità diverse. La differenza di peso è solitamente legata al progetto. I componenti forgiati sono inoltre più leggeri a parità di resistenza, poiché l’ingegnere può utilizzare meno materiale per ottenere le stesse proprietà di resistenza. Il processo di pressofusione, d’altra parte, consente di ottenere spessori delle pareti molto ridotti, e questa riduzione di peso risulta particolarmente utile se il progetto è corretto.
8. Trattamento termico e post-lavorazione
L'alluminio e le sue leghe, come la 6061 e la 7075, sono molto sensibili al trattamento termico, che ne aumenta la resistenza e la durezza (ad esempio, T6e).
Quando i componenti standard realizzati con pressofusione ad alta pressione vengono sottoposti al tradizionale trattamento termico ad alte temperature, si verificano emissioni di elementi gassosi; tale trattamento non è quindi adatto a questi componenti. È possibile migliorare le proprietà ricorrendo a processi specializzati quali la pressofusione sotto vuoto, la fusione a bassa pressione e determinati trattamenti T5 o T7.
Applicazioni: dove viene utilizzato ciascun tipo
Alluminio pressofuso in applicazioni di uso generale
- Industriale: Carter di trasmissione, blocchi motore, staffe e un numero sempre maggiore di pezzi fusi strutturali di grandi dimensioni
- Nastro adesivo e fasciatura: Nastro da imballaggio o nastro adesivo
- Prodotti industriali: Bottiglie industriali, pentole, componenti per elettrodomestici
- Elettronica / Elettricità: Alloggiamenti e involucri per antenne
- Contrabbando: Valvola bloccata o corpo della scatola di chiusura, coperchio del riduttore per serrature anticontrabbando, sfiato del motore, dispositivo di rottura della porta del martinetto.
Applicazioni comuni dell'alluminio forgiato
Sono ampiamente utilizzati in:;
- Produzione: Componenti aeronautici e telai strutturali
- Automotive: Cerchi forgiati, bracci delle sospensioni, bielle, pistoni
- Motocicletta / Bicicletta: Accessori di alta qualità per ruote, pedivelle e manubrio
- Settore marittimo e della difesa: Accessori portanti e componenti per armi da fuoco
- Attrezzature industriali: Raccordi idraulici per alta pressione, utensili per impieghi gravosi
Tabella riassuntiva delle domande
La tabella seguente fornisce una breve descrizione delle differenze tra l'alluminio pressofuso e l'alluminio forgiato;
| Industria | Esempi di alluminio pressofuso | Esempi di alluminio forgiato |
| Automotive | Carter del cambio, coperchi del motore | Ruote, bracci di controllo, pistoni |
| Aerospaziale | Alloggiamenti non strutturali | Carrello di atterraggio, elementi strutturali |
| Elettronica | Involucri, dissipatori di calore | Cornici per dispositivi di alta qualità (lavorate a macchina) |
| Ciclismo / Sport motoristici | Staffe di base | Manovelle, ruote, attacchi manubrio |
| Industriale | Corpi pompa e valvole | Raccordi e attrezzature sottoposti a sollecitazioni elevate |
Cerchi in alluminio pressofuso vs cerchi in alluminio forgiato: un esempio comune
Uno dei confronti più ricercati riguarda le ruote.
- Cerchi in alluminio pressofuso (compresi quelli realizzati con fusione a pressione e fusione per gravità o a bassa pressione) sono convenienti, disponibili in innumerevoli modelli e perfetti per la guida quotidiana.
- Cerchi in alluminio forgiato sono più leggere a parità di resistenza, più resistenti agli urti e sono le preferite nel mondo delle corse e nella guida sportiva. Sono però molto più costose.
Si noti che la maggior parte delle ruote vendute come "fuse" sono anch'esse realizzate con fusione a bassa pressione e per gravità, e non con pressofusione ad alta pressione… le ruote critiche per la sicurezza richiedono una porosità inferiore. Ciò evidenzia comunque il compromesso tra costi e benefici.
Come scegliere: alluminio pressofuso o forgiato?
Ecco alcune domande da porsi quando si sceglie il processo più adatto al proprio progetto.
Scegli l'alluminio pressofuso se:
- Hai bisogno di grandi volumi a un costo unitario contenuto
- Il pezzo presenta una forma complessa, pareti sottili o dettagli minuti
- Il componente è un alloggiamento, un coperchio o un involucro sottoposto a carichi meccanici moderati
- È necessaria una finitura superficiale liscia con una lavorazione minima.
- Nella maggior parte dei casi, la velocità e il costo sono più importanti della resistenza massima.
Alluminio forgiato se:
- Il componente deve resistere a sollecitazioni elevate, urti o fatica
- La sicurezza e l'affidabilità sono fondamentali
- Il rapporto resistenza/peso deve essere eccellente.
- I volumi di produzione vanno da ridotti a medi.
- Per ottenere prestazioni migliori, puoi spendere di più
Alluminio pressofuso vs alluminio forgiato: tabella di confronto rapido
Facciamo un rapido confronto tra le caratteristiche dell’alluminio pressofuso e di quello forgiato;
| Caratteristica | Alluminio pressofuso | Alluminio forgiato |
| Materiale di partenza | Lega di alluminio fusa | Blocco di alluminio massiccio |
| Metodo di formatura | Metallo liquido iniettato in uno stampo | Metallo solido compresso sotto l'azione di una forza |
| Struttura interna | Granulometria irregolare, possibile porosità | Vena raffinata e direzionale |
| La forza | Moderato | Da alto a molto alto |
| Resistenza alla fatica | Più basso | Eccellente |
| Duttilità | Basso | Buono |
| Complessità del progetto | Ottimo per forme complesse | Limitato alle geometrie più semplici |
| Spessore della parete | È possibile realizzare pareti molto sottili | Sezioni più spesse tipiche |
| Finitura superficiale | Liscio come appena fuso | Richiede lavorazione meccanica/rifinitura |
| Costo degli stampi | Alto | Da moderato ad elevato |
| Costo unitario (grandi volumi) | Basso | Più alto |
| Velocità di produzione | Molto veloce | Più lento |
| Uso tipico | Alloggiamenti, staffe, coperchi | Componenti strutturali, portanti e di sicurezza |
Domande frequenti (FAQ)
1. L'alluminio forgiato è più resistente dell'alluminio pressofuso?
Sì, nella maggior parte delle applicazioni pratiche. Grazie alla sua struttura a grana più fine e all’assenza di porosità, l’alluminio forgiato presenta valori superiori di limite di snervamento, duttilità, resistenza all’urto e resistenza alla fatica.
2. È più conveniente acquistare un pezzo in alluminio pressofuso o forgiato?
Nelle produzioni su larga scala, l’alluminio pressofuso risulta spesso più economico per singolo componente, grazie ai tempi di ciclo rapidi e alla produzione di pezzi con forma quasi definitiva. La forgiatura ha un costo unitario più elevato, ma può rivelarsi più conveniente per componenti critici prodotti in piccole serie.
3. L'alluminio pressofuso è trattabile termicamente?
I componenti standard realizzati mediante pressofusione ad alta pressione non sono adatti al trattamento termico convenzionale in soluzione a causa della presenza di gas intrappolato al loro interno. Alcune leghe possono essere sottoposte a trattamento termico, ed è possibile ricorrere alla pressofusione sotto vuoto.
4. L'alluminio forgiato è più leggero dell'alluminio pressofuso?
La densità è la stessa, ma i componenti forgiati possono risultare più leggeri, poiché spesso possono essere progettati per essere più resistenti pur utilizzando meno materiale. Le pareti sottili rappresentano un altro modo in cui la pressofusione può contribuire a ridurre il peso.
5. Come posso capire se un componente è pressofuso o forgiato?
I componenti realizzati mediante pressofusione possono presentare linee di divisione, segni dei perni di espulsione, segni dei punti di iniezione e una superficie molto fine e liscia. I pezzi forgiati presentano quasi sempre linee di sbavatura dovute alla rifilatura e una consistenza al tatto più uniforme. Per un’identificazione affidabile sono in genere necessari i dati forniti dal produttore o i risultati di prove di laboratorio.
6. Qual è la soluzione migliore per i ricambi automobilistici?
Dipende dal componente. La differenza tra uno stampo per pressofusione e uno per forgiatura è che il primo viene utilizzato per alloggiamenti e componenti non critici, mentre il secondo per ruote, bracci delle sospensioni, pistoni e altre parti soggette a forti impatti.
7. L'alluminio pressofuso si arrugginisce?
L'alluminio non arrugginisce come il ferro; è dotato infatti di uno strato protettivo di ossido. In un ambiente ostile, è possibile ricorrere a rivestimenti o verniciature per evitare la corrosione; tuttavia, esiste il rischio di corrosione anche in un ambiente poco aggressivo.
Conclusione
La differenza fondamentale tra l'alluminio pressofuso e alluminio forgiato È proprio il modo in cui questi materiali vengono realizzati a influenzare tutti gli altri aspetti del prodotto. La pressofusione consiste nell'iniettare alluminio fuso in uno stampo, il che la rende ideale per pezzi complessi, a pareti sottili e prodotti in grandi volumi a un basso costo unitario. La forgiatura comprime l’alluminio solido riscaldato, conferendo resistenza, tenacità e resistenza alla fatica superiori per applicazioni esigenti e critiche dal punto di vista della sicurezza.
Nessuno dei due processi offre prestazioni costantemente migliori. La scelta giusta dipende dai requisiti prestazionali, dalla geometria del pezzo, dal volume di produzione e dai costi. La pressofusione viene utilizzata per la produzione in serie economicamente vantaggiosa di alloggiamenti o coperchi. Per gli elementi strutturali portanti che non possono cedere, è preferibile ricorrere alla forgiatura. In caso di dubbi, è consigliabile rivolgersi a un partner di produzione sin dalle prime fasi della progettazione; piccole modifiche progettuali possono rendere un componente più adatto a un processo più economico.
0 commenti