
Zinc Die Casting Manufacturer in China: Zamak 3, Zamak 5 Die Casting Services
OEM-sopimus sinkkivalukomponenttien valmistuspalvelut zamak 3, zamak 5...
Sinkkivalupalvelut, sen prosessi, sovellukset ja suunnitteluvinkit
When manufacturing metal-alloy parts, zinc die-cast components are a popular choice for producing complex shapes at scale. The process commonly uses Zamak alloys to create parts with strong mechanical performance, good dimensional stability, and consistent quality. Because of these properties, zinc die casting is widely used across automotive, electronics, consumer goods, and industrial equipment. In this guide, we’ll cover key applications, the full casting process, design considerations, advantages and disadvantages, and practical alternatives.
Mitä on sinkkivalu?
Zinc die casting—often called Zamak die casting—is a metal casting process used to manufacture components from zinc-based alloys. First, the zinc alloy is melted into a molten state. The molten metal is then injected into a steel die (mold) under high pressure, filling the cavity and forming the required shape. After the metal cools and solidifies, the part is ejected and typically requires minimal secondary work.
This method is especially well suited for producing medium-to-high volumes of parts that require tight tolerances, fine details, and repeatable results. It supports a range of zinc alloys, including common Zamak grades (such as Zamak 2, Zamak 3, and Zamak 5) as well as ZA-series alloys.
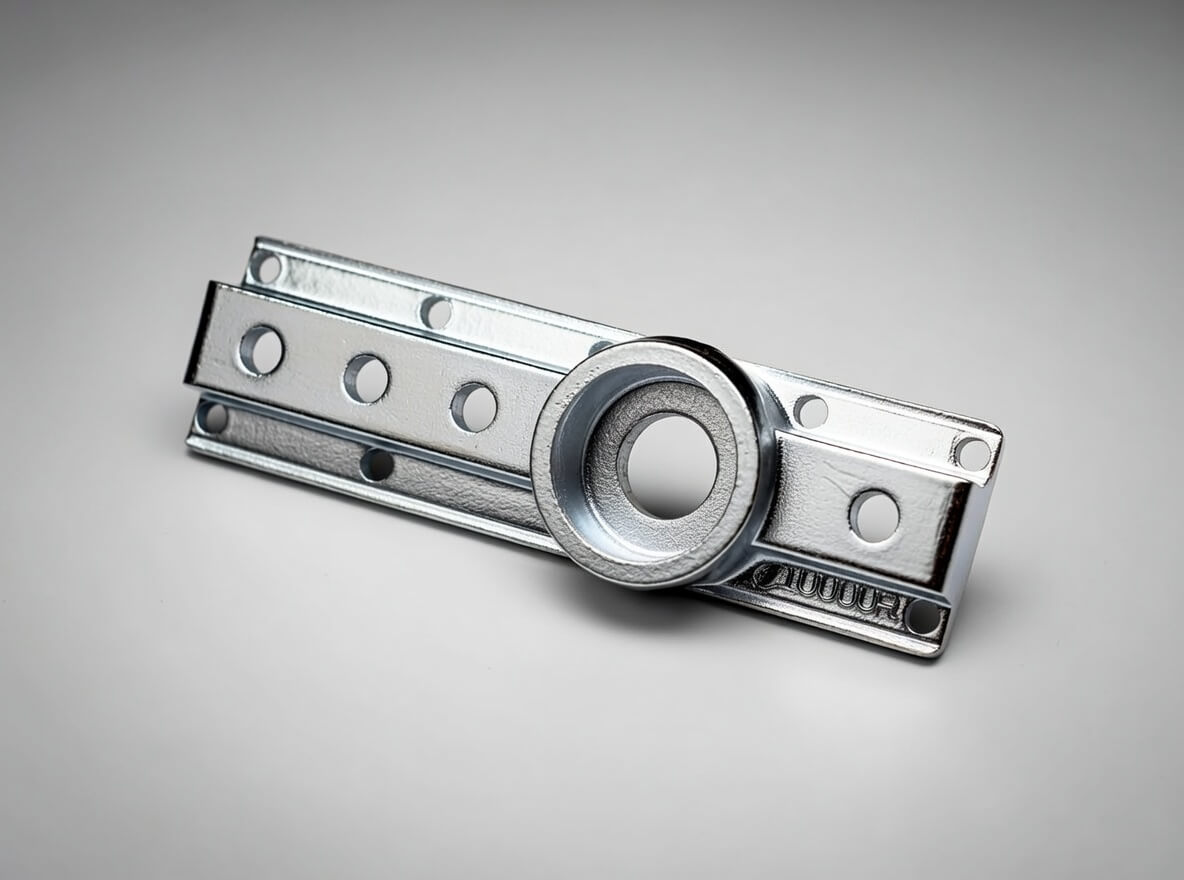
Zamak 5 painevalu
Mitä prosesseja sinkkipuristusprosessiin liittyy?
When you are looking for Zamak die casting services, the best option is looking for a die casting company who is professional in zinc die casting services. in that case to understand the zinc casting process is very important for you to slect the right supplier. Here is a detailed description of the steps involved in making zinc die casting components.
1. Suunnittelu Zamak-osa ja työkalut
Zinc die casting part begins with the design phase. This phase may include the zinc alloy part design and tooling design. The engineers use smart software, i.e., CAD or CAM, to design the parts and tools. They add all the little details to the designs to ensure the zinc alloy part’s precision. They carefully consider the following aspects of part design:
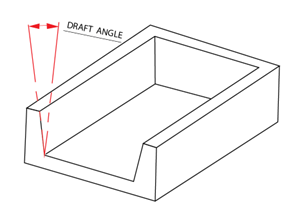
- Luonnoskulma: For every zinc alloy die casting parts that must have suitable draft angle, The normal draft angles is between 1-3 degrees. It helps remove the zinc alloy part from the die. some times for some speical zinc die casting parts, 0.5 degree can be applied, this is according to the part design and function requirement.
- Seinämän paksuus: They maintain a uniform wall thickness. they can prevent defects and allow proper filling. for zinc die casting parts the min wall thickless is 0.8mm, but this is designing on the design geomitry, if you do now know about this, we suggest you find a professional sinkkivalu valmistaja, or you can contact us for help.
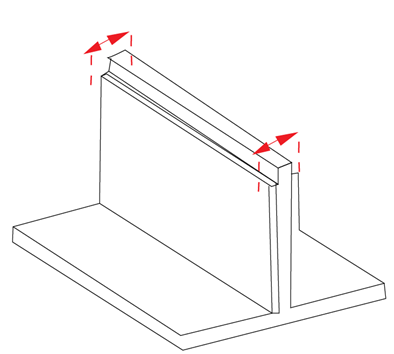
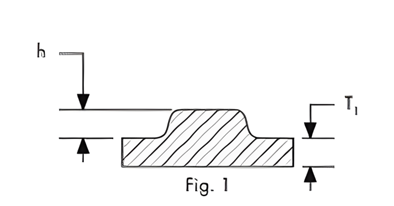
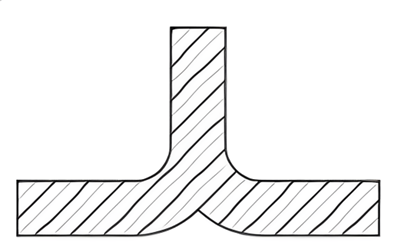
- Kyljykset ja fileet: The engineers incorporate ribs and fillets into the part designs. The ribs contribute to the strengthening of the metal alloy component. The fillets assist in avoiding sharp corners to prevent stress.
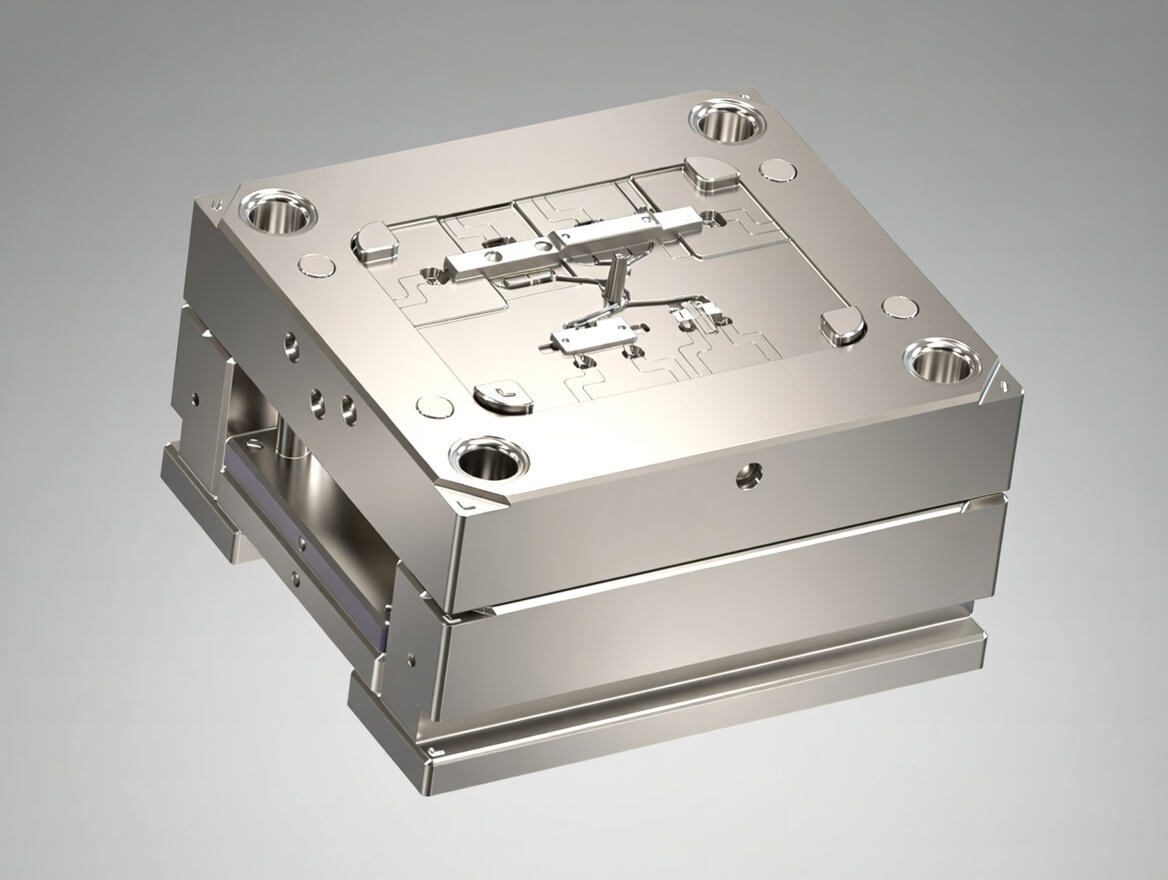
Furthermore, in zinc die casting tooling design, the tooling designer will design the completely 3D and 2D tooling drawing according to part design, and create the BOM list for all of tooling components, for zinc die casting tool that requires high-quality steels like H13, 8407, and 1.2344. This die comprises two halves, i.e., the cover die (fixing half) and the ejector die (moving half). Therefore, we have properly designed the die to align with the CAD designs. It guarantees that the final part will be exactly match a die.
2. Melting and Injection tooling (Trial)
Kun painevalutyökalujen valmistus on valmis, aloitamme työkalun kokeilun, tämä vaihe sisältää sinkkimateriaalin sulattamisen. Tämä tehdään yleensä uunissa. Varmistamme, että lämpötila on 370°C ja 430°C (700°F ja 800°F) välillä. Tämä vaihteluväli auttaa pitämään sinkkimetallin sulassa tilassa. Tämän jälkeen sulan sinkin annetaan ruiskuttaa koneella painevalutyökaluun. Tässä kuumakammiossa olevassa painevalukoneessa on stanssauskone, muotin ontelo ja jäähdytyskammio. Kun sula metalliseos on ruiskutettu muottiin, lyöntipaine kohdistuu korkeaan paineeseen, joka pakottaa sen muotin onteloon. Tämän jälkeen sula sinkki ottaa muotin muodon ja saavuttaa kaikki sen mitat.
3. Jäähdytys ja jähmettyminen
Kun ruiskutusprosessi on päättynyt, sula sinkki jäähdytetään jäähdytysjärjestelmällä. Teräsmuotti alkaa jäähdyttää sulaa sinkkiä nopeasti. Tällä jäähdytyksellä on kuitenkin tietyt rajat. se kiinnitetään yleensä jäähdytyskanavien avulla. Jäähdytysnesteen eli veden annetaan kulkea tämän kanavan läpi. Ne auttavat jäähdyttämään sinkkiseosta. Jäähtymisen jälkeen sinkki alkaa jähmettyä. Tässä vaiheessa se ottaa muotin mitat. Tämän lisäksi nopea jäähdytys auttaa saamaan hienorakeisia rakenteita, joilla on suuri lujuus. Lisäksi jäähdytysaika riippuu osan koosta ja monimutkaisuudesta. Yksinkertaisemmat mallit jäähtyvät aikaisemmin.
4. Heittäminen ja trimmaus
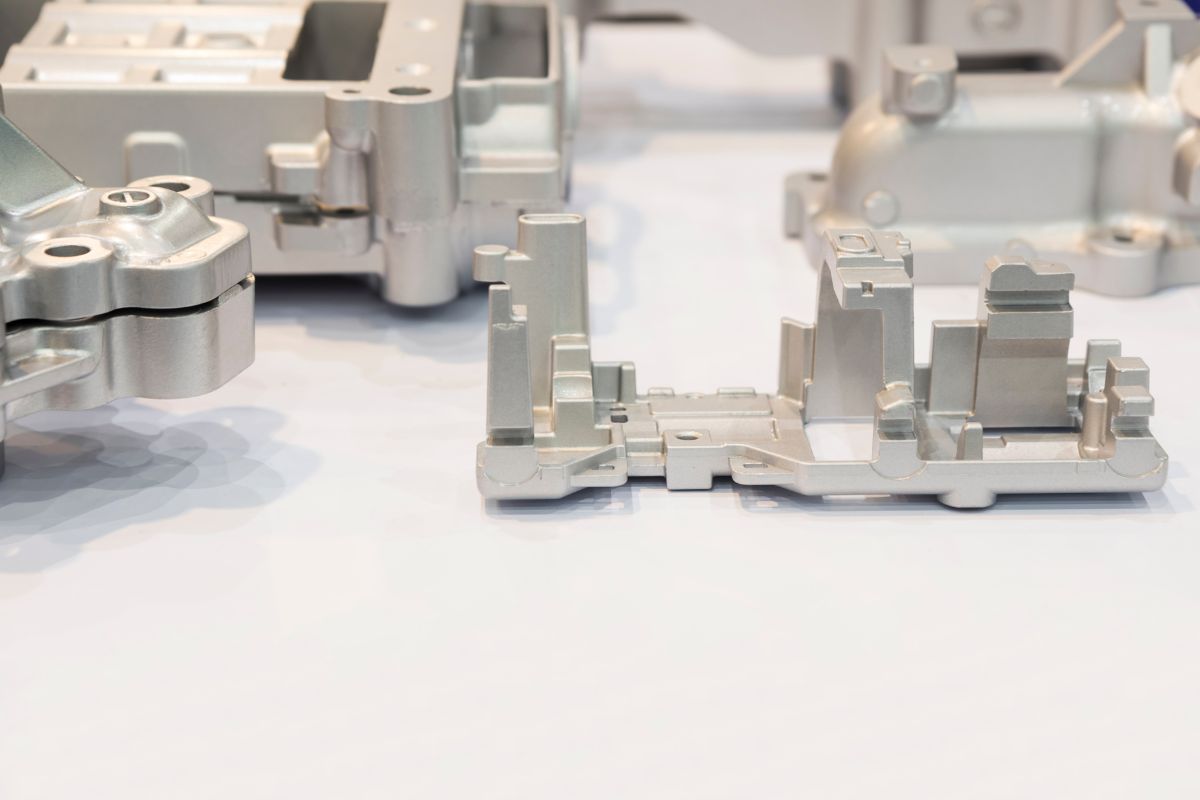
Sinkkivalun valmistusprosessin viimeinen vaihe on sinkkiseoksesta valmistetun osan poistaminen ja viimeistely. Jähmettymisen jälkeen muotti aukeaa. Sitten ulosheittotapit alkavat työntää osaa ulos muotista. Tämä muotti on suunniteltu älykkäästi. Se voi tulla helposti ulos muotin ontelosta aiheuttamatta mitään vahinkoa. Lisäksi, jos materiaalia on liikaa, eli leimahdus, se kiinnittyy sinkkiseososan reunoille. On tärkeää poistaa se. Tämä onnistuu trimmausprosessilla. Tässä prosessissa voidaan käyttää erilaisia mekaanisia toimintoja, kuten leikkaamista, hiontaa tai viilausta. Kaikki nämä prosessit johtavat hienojen osien valmistukseen.
5. Toissijaiset prosessit
Jotkin osat viimeistellään leikkauksen jälkeen. Mutta muutamat niistä tarvitsevat lisäprosesseja. Ne voivat saada paremman ulkonäön ja tietyt mitat. Esimerkiksi reikien poraaminen, kierteittäminen, koneistaminen tai pintojen hiominen. Kun taas jotkut sinkkivaluosat saattavat tarvita parempaa ulkonäköä ja lisäominaisuuksia, kuten korroosionkestävyyttä ja toimivuutta, niille voidaan suorittaa maalausprosessi. Lisäksi jotkin sinkkiseoksesta valmistetut painevalukappaleet saattavat tarvita kestävää viimeistelyä. Ne kestävät vaativia ympäristöolosuhteita; ne saattavat tarvita pinnoitusta tai jauhemaalausprosessia.
Lopuksi, jos etsit sinkin painevalupalvelut, we suggest you contact a die casting manufacturer who can do one stop services for you,because you only need to talk with one die casting supplier, we are a die casting company in China that offer zinc die casting services from part design, tool design, die casting tooling manufacturing, mass production, secondary machining, surface finish, inspection, packing, assembly, and delivery. Ota yhteyttä saadaksesi tarjouksen 24 tunnin kuluessa.

Yleisesti käytetyt sinkkiseokset painevalussa käytettävät sinkkiseokset
Here are the different alloys of zinc. They have various applications in different fields. each Zamak alloy services to different industry. Let’s discuss their properties, composition, and applications in detail.
|
Zn-seos |
Koostumus |
Ominaisuudet |
Tyypilliset sovellukset |
|
Zamak 3 |
Zn 96%, Al 4%, Mg 0,03%, Mg 0,03%. |
Lujuuden, sitkeyden ja valettavuuden hyvä tasapaino. |
Autonosat, laitteistot, sähkökotelot |
|
Zamak 5 |
Zn 95%, Al 4%, Cu 1%. |
Suurempi lujuus ja kovuus, hyvä virumiskestävyys |
Hammaspyörät, vivut, pienet mekaaniset osat |
|
Zamak 7 |
Zn 99,99%, Al 0,05%, Mg 0,01%. |
Erinomainen sitkeys ja juoksevuus, korkea puhtaus. |
Elektroniset liittimet, tarkkuuskomponentit |
|
Zamak 2 |
Zn 94%, Al 4%, Cu 3%. |
Zamak-seosten korkein lujuus ja kovuus. |
Raskaat mekaaniset osat, työkalut |
|
ZA-8 |
Zn 92%, Al 8%, Cu 1%. |
Korkea lujuus ja kovuus, hyvät laakerointiominaisuudet |
Laakerit, holkit, pienet koneenosat |
|
ZA-12 |
Zn 88%, Al 12%, Cu 1%. |
Korkea lujuus, kovuus, hyvä valettavuus |
Rakenteelliset osat, korkean kuormituksen komponentit |
|
ZA-27 |
Zn 73%, Al 27%, Cu 2%. |
Korkein lujuus ja kovuus, pienempi tiheys |
Raskaat sovellukset, suuret koneiden osat |
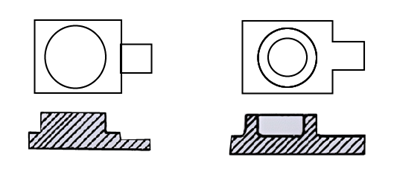
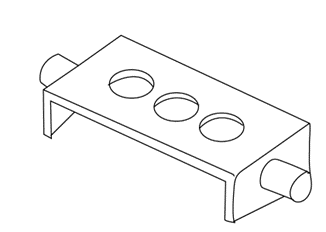
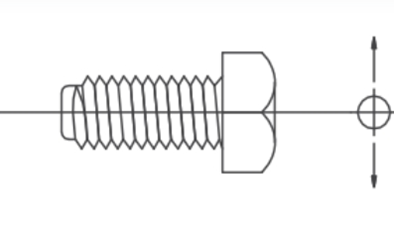
Sinkkivalun perustavanlaatuisia suunnitteluvinkkejä
Here are some important tips that could help you when you are looking for sinkkivalu valmistaja, this will help you buying zinc die casting components more effective and efficient. When you need zinc die casting services, below tips may still help you with your Zamak die casting project, becauase your supplier will not understand the purpose of your zinc casting components, of course if you want your die casting supplier to do the design for you, then they should handle those factors.
|
Suunnittelun näkökulma |
Perusvihjeitä |
Yksinkertaistetut piirustukset |
|
Luonnoskulmat |
Sisällytä vetokulmat (tyypillisesti 1-3 astetta). |
|
|
Seinämän paksuus |
Säilytä tasainen seinämän paksuus (0,040-0,120 tuumaa sinkille). |
|
|
Kylkiluut |
Lisää kylkilistoja alueiden vahvistamiseksi lisäämättä kokonaispaksuutta. |
|
|
Fileet |
Käytä terävien kulmien (säde vähintään 0,020 tuumaa) sijasta viiloja. |
|
|
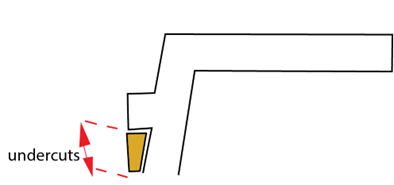
Alitukset |
Minimoi alileikkaukset tai käytä tarvittaessa liukusydämiä. |
|
|
Pomot |
Suunnittele sopivan korkuiset ja halkaisijaltaan sopivat pylväät (suhde 1:1 - 3:1). |
|
|
Reiät ja urat |
Suunnitellaan yhdenmukaisen kokoisiksi ja tasaisin välein (halkaisija vähintään 0,040 tuumaa). |
|
|
Teksturointi |
Lisää tekstuureja tasaisille pinnoille esteettisyyden parantamiseksi. |
|
|
Toleranssit |
Käytä realistisia toleransseja (±0,002 ±0,005 tuumaa). |
|
|
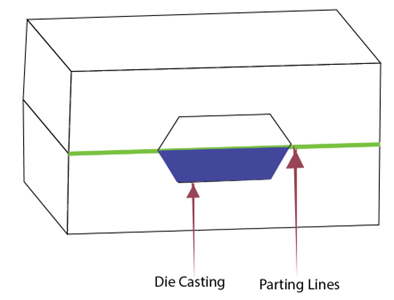
Erotusviiva |
Aseta jakolinja strategisesti. |
|
Sinkkivalun sovellukset
Kuten muitakin prosesseja, myös sinkkivalua käytetään laajalti eri teollisuudenaloilla. Keskustellaan sen sovelluksista yksityiskohtaisesti.
1) Automotive Industry
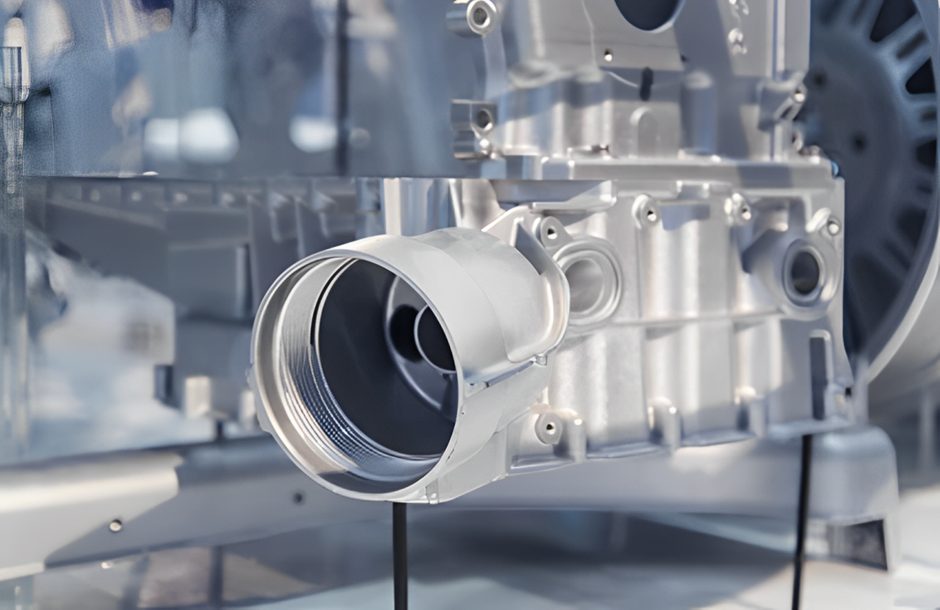
Zinc die casting is widely used in the automotive sector to produce precise, durable components that must withstand stress, vibration, and wear. Typical applications include carburetor components, where tight tolerances and excellent surface finish are critical. It’s also used for selected brake and under-hood parts that require strength, reliability, and consistent dimensional accuracy in high-volume production.
2) Electronics Industry
In electronics, zinc die casting is used to manufacture complex, detailed parts that require consistent geometry and dependable performance. Zinc alloys offer good conductivity and effective electromagnetic shielding, making them suitable for housings, covers, and shielding components. Zinc die-cast parts also provide high strength and can support heat dissipation, helping improve the reliability and service life of electronic assemblies. Precision components such as connectors and hardware also benefit from zinc’s repeatability.
3) Consumer Goods
Zinc die casting is a cost-effective way to produce durable, high-quality components with an excellent surface finish. It combines functional performance with strong aesthetics, making it ideal for parts that are both visible and frequently handled. The process supports high-volume production of customized shapes and precise dimensions, which is why it’s commonly used for luggage hardware, door handles, window components, and household appliances.
4) Industrial Equipment
Zinc die casting is widely used in industrial applications where tight tolerances, strength, and dependable performance are required in demanding environments. Common examples include pump components such as housings and impellers. It is also frequently used for valves and other parts used in industrial machinery and equipment, where dimensional consistency and durability are essential.
Pros of Zinc Die Casting
Like other casting methods, zinc die casting services several key advantages—especially for high-volume, high-precision parts.
1) Precision
Zinc die casting delivers excellent dimensional accuracy and can reproduce fine, complex details. It’s well suited for components that require tight tolerances, helping parts meet design specifications while reducing post-casting machining and finishing.
2) Strength and Durability
Zinc alloys provide strong mechanical performance, including good tensile strength and impact resistance. As a result, zinc die-cast parts can withstand mechanical stress and wear, which is why they’re commonly used in automotive, industrial equipment, and other demanding applications.
3) Surface Finish
This process produces smooth, high-quality surfaces, making parts easy to plate, paint, powder coat, or electroplate. These finishing options improve appearance and can enhance corrosion resistance, while maintaining precise part geometry.
4) Efficiency
Zinc die casting supports fast cycle times and consistent output with minimal secondary machining. It’s an efficient option for producing large quantities of parts, reducing overall manufacturing time and cost.
5) Cost-Effectiveness
Although tooling can be expensive upfront, zinc die casting becomes highly economical at scale. High repeatability, low scrap, and reduced secondary operations help lower the per-part cost in bulk production.
Sinkkivalupalvelut
Mitkä ovat sinkkivalun haitat?
Sinkkivalulla on etujen tavoin myös joitakin haittoja. Keskustellaanpa niistä tässä.
1. Kokorajoitukset
Sinkkivalu sopii pieniin tai keskisuuriin tuotantoihin. Jos yrität valmistaa suurikokoisia osia, tässä prosessissa on rajoituksia. Se johtuu yleensä painevalukoneiden ja muottien koosta. Voit siis löytää muita vaihtoehtoja suurten osien valmistamiseen.
2. Korkeat alkukustannukset
Kuten aiemmin on todettu, sinkkivalumenetelmä vaatii erityisiä malleja ja työkaluja. On siis selvää, että sen kustannukset ovat korkeammat kuin muiden tekniikoiden. Tämä tekee siitä vähemmän käyttökelpoisen pientuotannossa. Sitä voidaan kuitenkin käyttää suurten tuotantomäärien tuottamiseen johdonmukaisin mallein.
3. Lämmönjohtavuus
Sinkkiseokset ovat parempia lämmönjohtimia kuin muut metallit. Lämpöä on siis vaikea käsitellä prosessin aikana. Muotti on siis suunniteltava huolellisesti. Tämän lisäksi sinun on myös lisättävä asianmukaisia jäähdytysstrategioita vikojen välttämiseksi.
Mitä vaihtoehtoja sinkkivalulle on tarjolla?
Vertailemalla sinkkivalun etuja ja haittoja voimme kokeilla eri vaihtoehtoja haluttujen osien valmistamiseksi. Niiden selitys on siis alla olevassa taulukossa.
|
Vaihtoehtoinen |
Materiaali |
Edut |
Haitat |
Sovellukset |
|
Alumiiniseokset |
Kevyt, korroosionkestävä |
Korkeampi sulamispiste |
Autojen osat, ilmailu- ja avaruusteollisuuden komponentit |
|
|
Magnesiumseokset |
Erittäin kevyt, hyvä lujuus-painosuhde |
Kalliimpi materiaali |
Viihde-elektroniikka, autoteollisuuden komponentit |
|
|
Muovin ruiskuvaluprosessi |
Kestomuovit |
Kevyt, monipuolinen |
Pienempi lujuus ja kestävyys |
Kulutustavarat, lääkinnälliset laitteet |
|
Hiekkavalu |
Erilaiset metallit |
Hyvä suurille osille, alhaisemmat työkalukustannukset |
Karkea pintakäsittely, alhaisempi tarkkuus |
Moottorilohkot, suurten koneiden osat |
|
Sijoitusvalu |
Erilaiset metallit |
Korkea tarkkuus, erinomainen pintakäsittely |
Korkeat kustannukset, pidempi tuotantoaika |
Turbiinien lavat, lääketieteelliset implantit |
|
Jauhemetallurgia |
Metallit ja metalliseokset |
Korkea tarkkuus, minimaalinen hävikki |
Pienemmät osat, korkeat työkalukustannukset |
Hammaspyörät, laakerit, rakenneosat |
|
Leimaaminen |
Metallit |
Nopea tuotanto, alhaiset kustannukset |
Litteät tai yksinkertaiset muodot, korkeat alkuvaiheen työkalukustannukset |
Autoteollisuuden paneelit, elektroniikkakomponentit |
|
Taonta |
Metallit |
Korkea lujuus, erinomainen kestävyys |
Yksinkertaisemmat muodot, suurempi materiaalihukka |
Autoteollisuuden, ilmailu- ja avaruusteollisuuden komponentit |
Päätelmä
Yhteenvetona voidaan todeta, että sinkkivalu on älykäs tekniikka metalliosien valmistukseen. Sillä on monia sovelluksia monilla teollisuudenaloilla. Tässä menetelmässä sinkkimetalli muuttuu sulaksi ja ruiskutetaan uuniin. Sen jälkeen siihen kohdistuu korkea paine ja se työnnetään muotin onteloon. Sitten se alkaa saada muotin muotoa ja sen annetaan jäähtyä. Jähmettymisen jälkeen sinkkikappale työntyy ulos muotin ontelosta ja tarkistetaan, tarvitseeko se viimeistelyä tai pintakäsittelyä. Tämä on siis varsin yksinkertainen vaihe. Tätä käytetään merkittävästi pienten osien valmistukseen ja suurten tuotantojen palvelemiseen. Sitä käytetään siis laajalti monilla teollisuudenaloilla.
Usein kysytyt kysymykset
Q1. Miten voit verrata sinkkivalua alumiinin painevaluun?
No, molemmat sinkkivalu ja alumiinin painevalukomponentit alkavat metallin sulattamisella, minkä jälkeen se saa muotin muodon. Sinkkivalussa on kuitenkin tarkkuutta ja pintakäsittelyä. Toisaalta alumiiniset painevalukappaleet ovat käyttökelpoisia kevyempiin osiin, joilla on hyvä korroosionkestävyys.
Q2. Voitteko kierrättää painevaletut sinkkiosat?
Ehdottomasti Kyllä, sinkkivaletut osat ovat lämpöjohtavia. Ne voivat siis helposti sulaa tietyissä lämpötiloissa. Ne ovat siis täysin kierrätettäviä ja erittäin hyviä ympäristölle.
Q3. Mitä jälkikäsittelytekniikoita käytetään yleensä sinkkivalettujen osien valmistuksessa?
Niitä on useita. Yleisimpiä jälkikäsittelytekniikoita ovat koneistus, pinnoitus, maalaus ja jauhemaalaus.
Tuotteet Galleria


LED-lampun jäähdytyselementtien komponentit, merenkulun komponentit, arkkitehtoniset laitteistokomponentit, autokomponentit, konetekniikan komponentit, autojen osat, LED-valaistuksen kotelo ja osat, ikkuna- ja ovilaitteistot, urheiluvälinekomponentit, autoteollisuuden komponentit, sähkötyökalujen osat.
Tietoa meistä
Vuonna 1999 perustettu GC Precision Mold Co. ltd (Was Alumiinin painevalu valmistaja (Kiina) Limited ), on nyt tulossa yksi johtavista maailmanlaajuisista laadukkaiden ja korkealaatuisten painevalun osat aja värimetallituotteiden työstö.
Tuotantolinjamme sisältää muun muassa alumiinin painevalun, sinkkivalun, pronssin hiekkavalu, alumiinin painovoimavalu, Tuotteemme tunnustettiin ja sertifioitiin ISO 14001 ja IATF 16949, olemme aina valmiita olemaan luotettava painevalun toimittaja ja kumppani Kiinassa.
Etusivu Ratkaisu Tuki Linkit Työurat Blogi Sivukartta
Tekijänoikeus © 2011-2014 GC Precision Mold kaikki oikeudet pidätetään