Produsent av sinkstøpegods i Kina: Zamak 3, Zamak 5 – tjenester innen trykkstøping
OEM Contract sinkstøpekomponenter produksjonstjenester med zamak 3, zamak 5 ...
Støpetjenester i sink, prosesser, bruksområder og designtips
Ved produksjon av deler i metalllegeringer er sinkstøpte komponenter et populært valg for å fremstille komplekse former i stor skala. Prosessen bruker vanligvis Zamak-legeringer for å lage deler med høy mekanisk ytelse, god dimensjonsstabilitet og jevn kvalitet. På grunn av disse egenskapene er sinkstøping mye brukt innen bilindustrien, elektronikk, forbruksvarer og industrielt utstyr. I denne veiledningen vil vi gå gjennom viktige bruksområder, hele støpeprosessen, designhensyn, fordeler og ulemper samt praktiske alternativer.
Hva er pressstøping av sink?
Sinkstøping – ofte kalt Zamak-støping – er en metallstøpeprosess som brukes til å produsere komponenter av sinkbaserte legeringer. Først smeltes sinklegeringen til flytende tilstand. Det smeltede metallet sprøytes deretter inn i en stålform under høyt trykk, hvor det fyller hulrommet og danner den ønskede formen. Etter at metallet har avkjølt seg og stivnet, blir delen kastet ut og krever vanligvis minimalt med etterbearbeiding.
Denne metoden egner seg spesielt godt til produksjon av mellomstore til store volumer av deler som krever strenge toleranser, fine detaljer og repeterbare resultater. Den støtter en rekke sinklegeringer, inkludert vanlige Zamak-kvaliteter (som Zamak 2, Zamak 3 og Zamak 5) samt legeringer i ZA-serien.
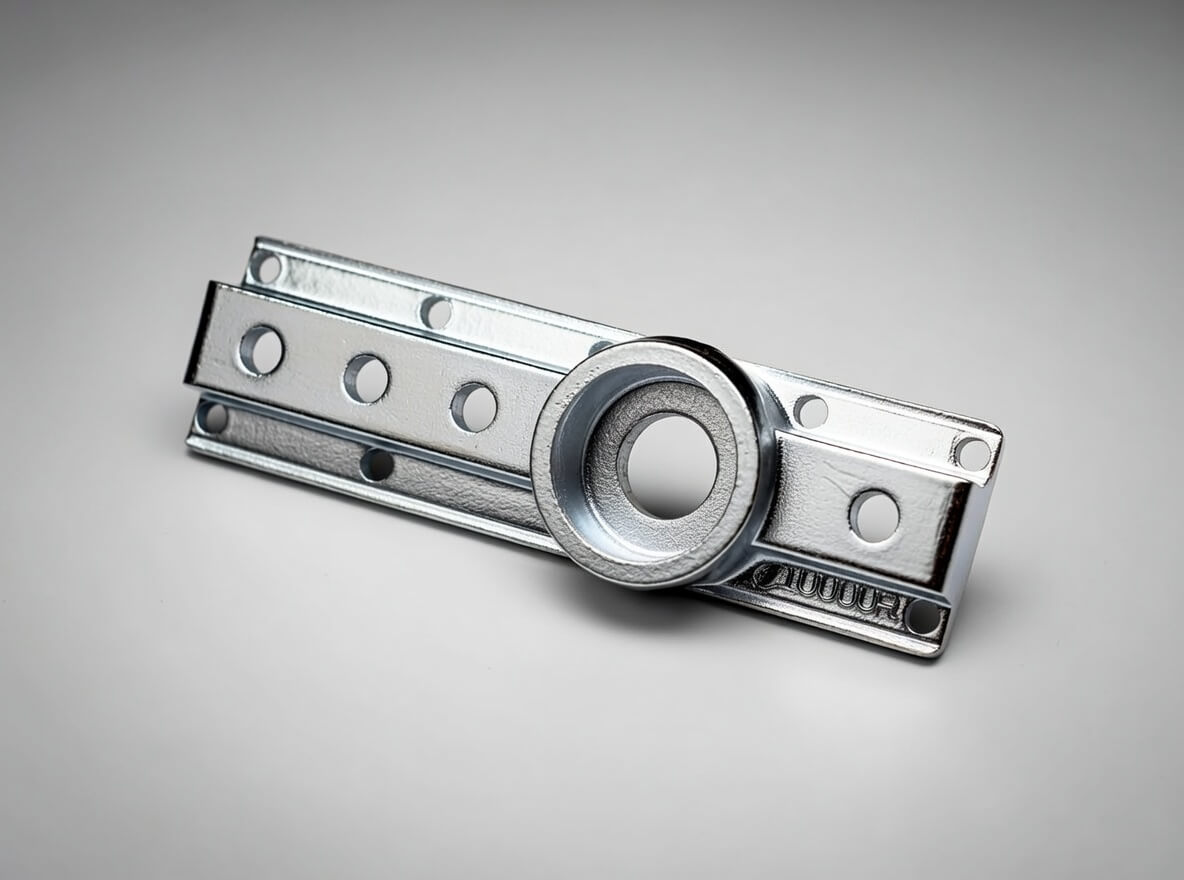
Zamak 5 pressstøping
Hvilke prosesser er involvert i sinkstøpeprosessen?
Når du er på utkikk etter tjenester innen Zamak-trykkstøping, er det beste alternativet å finne et trykkstøpefirma som har spesialisert seg på trykkstøping av sink. I så fall er det svært viktig å forstå sinkstøpeprosessen for å kunne velge riktig leverandør. Her følger en detaljert beskrivelse av trinnene som inngår i fremstillingen av trykkstøpte sinkkomponenter.
1. Design Zamak-deler og verktøy
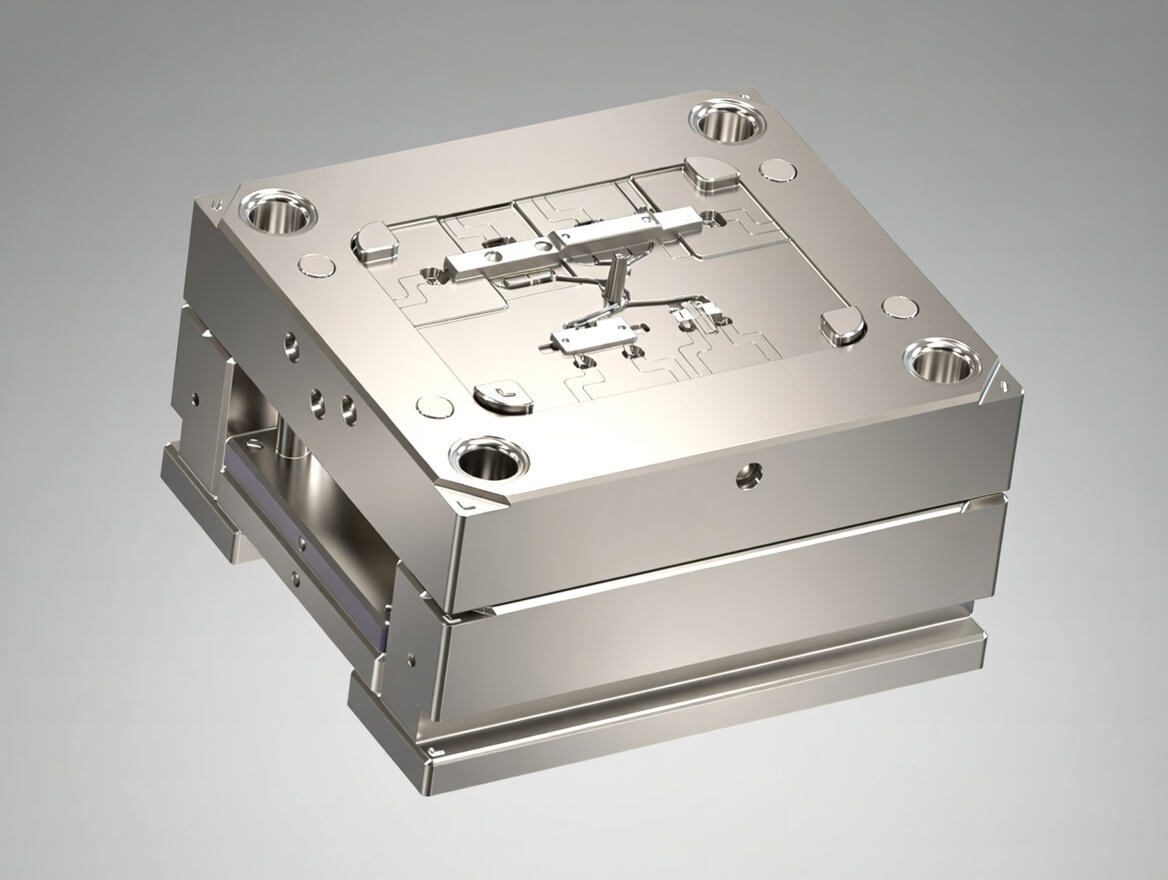
Produksjonen av deler i sinkstøping starter med designfasen. Denne fasen kan omfatte utformingen av deler i sinklegering samt utformingen av verktøy. Ingeniørene bruker avansert programvare, for eksempel CAD eller CAM, til å designe delene og verktøyene. De legger til alle de små detaljene i designene for å sikre presisjonen til sinklegeringsdelen. De vurderer nøye følgende aspekter ved deldesignet:
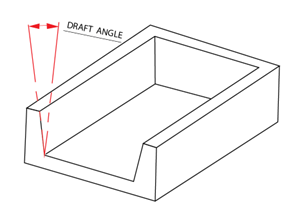
- Draft Angle: Alle støpte deler av sinklegering må ha en passende uttrekksvinkel. Vanligvis ligger uttrekksvinkelen mellom 1 og 3 grader. Dette bidrar til å løsne delen av sinklegering fra støpeformen. For enkelte spesielle støpte deler av sinklegering kan det i noen tilfeller brukes en uttrekksvinkel på 0,5 grader, avhengig av delens utforming og funksjonskrav.
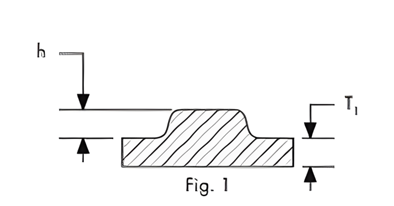
- Veggtykkelse: De sikrer en jevn veggtykkelse. De kan forhindre feil og sikre riktig fylling. For deler laget ved sinkstøping er den minste veggtykkelsen 0,8 mm, men dette avhenger av konstruksjonens geometri. Hvis du ikke har kjennskap til dette, anbefaler vi at du henvender deg til en fagperson. produsent av trykkstøping av sink, eller du kan kontakte oss for å få hjelp.
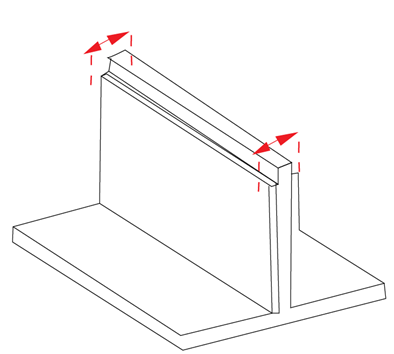
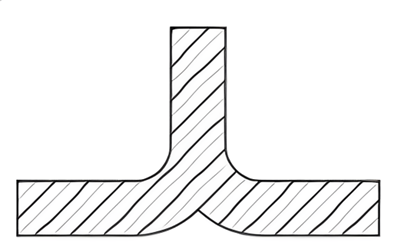
- Ribbe og filet: Ingeniørene innarbeider ribber og avrundinger i komponentdesignene. Ribbene bidrar til å styrke komponenten i metalllegeringen. Avrundingene bidrar til å unngå skarpe hjørner for å forhindre spenninger.
Videre vil verktøykonstruktøren ved utforming av verktøy for sinkstøping utarbeide fullstendige 3D- og 2D-verktøytegninger i henhold til komponentutformingen, samt utarbeide en stykliste (BOM) for alle verktøykomponenter. Dette gjelder verktøy for sinkstøping som krever høykvalitetsstål som H13, 8407 og 1.2344. Denne støpeformen består av to halvdeler, nemlig dekselformen (den faste halvdelen) og utstøterformen (den bevegelige halvdelen). Derfor har vi utformet støpeformen på en slik måte at den stemmer overens med CAD-tegningene. Dette garanterer at den ferdige delen vil passe nøyaktig til støpeformen.
2. Verktøy for smelting og sprøytestøping (prøveversjon)
Når støpeverktøyet er ferdig produsert, begynner vi å prøve ut verktøyet, og dette trinnet inkluderer smelting av sinkmaterialet. Dette gjøres vanligvis i en ovn. Vi sørger for å justere temperaturen mellom 370 °C og 430 °C (700 °F og 800 °F). Dette området bidrar til å holde sinkmetallet i smeltet tilstand. Deretter sprøytes det smeltede sinkmetallet inn i støpeverktøyet ved hjelp av maskinen. Denne varmkammerstøpemaskinen består av en stans, et formhulrom og et kjølekammer. Etter at den smeltede legeringen er sprøytet inn i formen, påfører stansen høyt trykk og tvinger den inn i formhulen. Deretter tar det smeltede sinket form av en matrise og oppnår alle dens dimensjoner.
3. Avkjøling og størkning
Når injeksjonsprosessen er ferdig, avkjøles det smeltede sinket av kjølesystemet. Stålformen begynner å kjøle ned det smeltede sinket raskt. Men denne avkjølingen har visse grenser. den er vanligvis festet ved hjelp av kjølekanalene. Kjølevæsken, eller vannet, får lov til å passere gjennom denne kanalen. De hjelper til med å kjøle ned sinklegeringen. Etter avkjøling begynner sinket å stivne. På dette stadiet tar det formdimensjonene. Dessuten bidrar rask avkjøling til å få finkornede strukturer med høy styrke. I tillegg avhenger avkjølingstiden av emnets størrelse og kompleksitet. Enklere design kjøles ned tidligere.
4. Utstøting og trimming
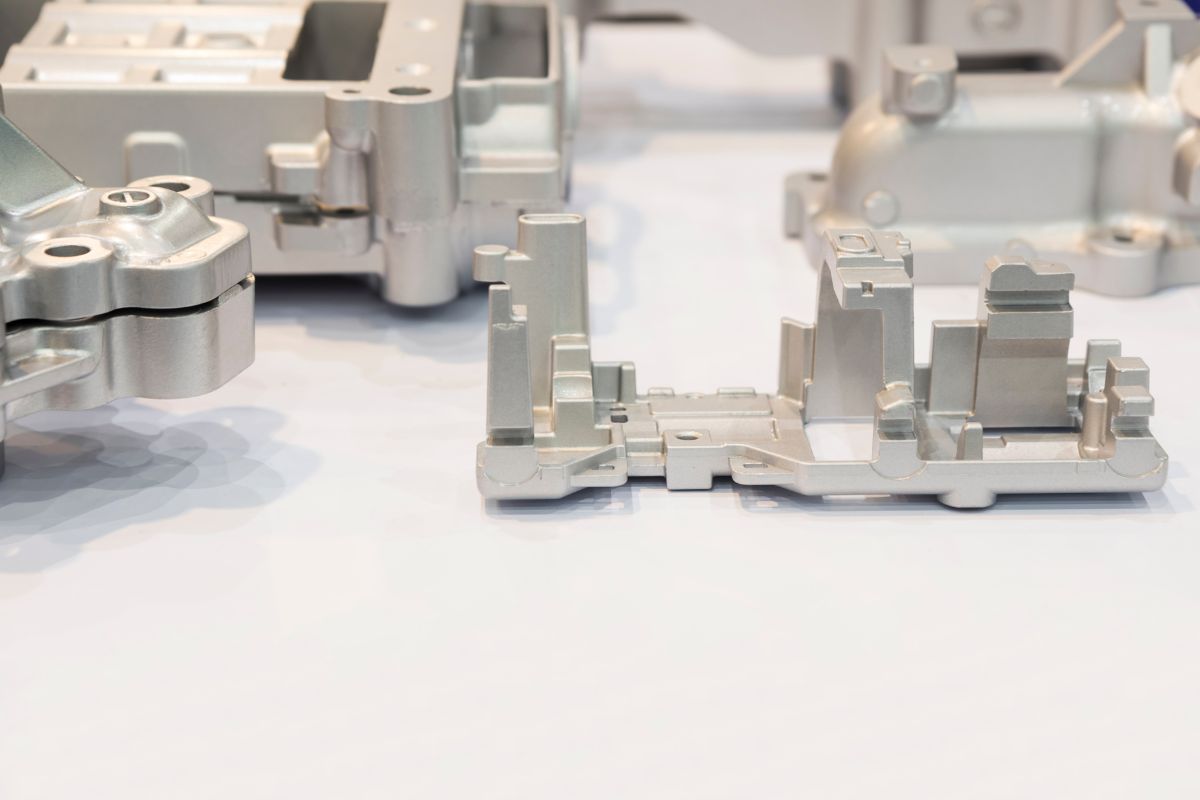
Det siste trinnet i produksjonsprosessen for sinkstøping er utstøping og trimming av sinklegeringsdelen. Etter størkning åpnes formen. Deretter begynner utkastertappene å skyve delen ut av formen. Denne formen er smart utformet. Det kan lett komme ut av formhulen uten å forårsake skade. I tillegg, hvis det er for mye materiale, dvs. flash, fester det seg rundt kantene på sinklegeringsdelen. Det er viktig å fjerne det. Dette gjøres ved hjelp av trimmingsprosessen. Denne prosessen kan gjøres ved hjelp av ulike mekaniske operasjoner, for eksempel kutting, sliping eller filing. Alle disse prosessene resulterer i produksjon av fine deler.
5. Sekundære prosesser
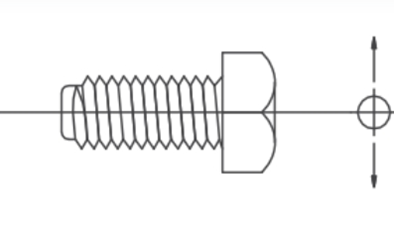
Noen deler er ferdige etter trimming. Men noen få av dem trenger ytterligere prosesser. De kan få et bedre utseende og spesifikke dimensjoner. For eksempel boring av hull, gjenging, maskinering eller raffinering av overflater. Mens noen sinkstøpedeler kan trenge bedre utseende og tilleggsegenskaper som korrosjonsbestandighet og funksjon, kan de gjennomgå malingsprosessen. Dessuten kan noen støpekomponenter i sinklegering trenge holdbar etterbehandling. De tåler tøffe miljøforhold; de kan trenge plettering eller pulverlakkeringsprosess.
Til slutt, hvis du er på utkikk etter tjenester for trykkstøping av sink, anbefaler vi at du tar kontakt med en trykkstøpeprodusent som kan tilby deg alt under ett tak, siden du da bare trenger å forholde deg til én leverandør av trykkstøping. Vi er et trykkstøpefirma i Kina som tilbyr tjenester innen sinktrykkstøping, fra komponentdesign, verktøydesign, produksjon av trykkstøpeverktøy, masseproduksjon, etterbearbeiding, overflatebehandling, kontroll, pakking, montering og levering. Kontakt oss for å få et tilbud innen 24 timer.

Vanlige sinklegeringer for pressstøping
Her er de ulike sinklegeringene. De har ulike bruksområder innen forskjellige felt. Hver Zamak-legering brukes i ulike bransjer. La oss se nærmere på egenskapene, sammensetningen og bruksområdene deres.
|
Legering av Zn |
Sammensetning |
Egenskaper |
Typiske bruksområder |
|
Zamak 3 |
Zn 96%, Al 4%, Mg 0,03% |
God balanse mellom styrke, duktilitet og støpbarhet |
Bildeler, maskinvare, elektriske hus |
|
Zamak 5 |
Zn 95%, Al 4%, Cu 1% |
Høyere styrke og hardhet, god krympebestandighet |
Tannhjul, spaker, små mekaniske komponenter |
|
Zamak 7 |
Zn 99,99%, Al 0,05%, Mg 0,01% |
Overlegen duktilitet og flytbarhet, høy renhet |
Elektroniske kontakter, presisjonskomponenter |
|
Zamak 2 |
Zn 94%, Al 4%, Cu 3% |
Høyeste styrke og hardhet blant Zamak-legeringene |
Kraftige mekaniske deler, verktøy |
|
ZA-8 |
Zn 92%, Al 8%, Cu 1% |
Høy styrke og hardhet, gode bæreegenskaper |
Lagre, gjennomføringer, små maskindeler |
|
ZA-12 |
Zn 88%, Al 12%, Cu 1% |
Høy styrke, hardhet og god støpbarhet |
Strukturelle deler, komponenter med høy belastning |
|
ZA-27 |
Zn 73%, Al 27%, Cu 2% |
Høyeste styrke og hardhet, lavere tetthet |
Tunge bruksområder, store maskindeler |
Grunnleggende designtips for pressstøping av sink
Her er noen viktige tips som kan være til hjelp når du skal lete etter produsent av trykkstøping av sink, dette vil hjelpe deg med å kjøpe komponenter i sinkstøping på en mer effektiv og hensiktsmessig måte. Når du trenger tjenester innen sinkstøping, kan tipsene nedenfor likevel være til hjelp for ditt Zamak-støpeprosjekt, fordi leverandøren din ikke vil forstå formålet med sinkstøpekomponentene dine. Hvis du ønsker at støpeleverandøren skal utforme designet for deg, bør de selvfølgelig ta hensyn til disse faktorene.
|
Designaspekt |
Grunnleggende tips |
Forenklede tegninger |
|
Utkast til vinkler |
Inkluder trekkvinkler (vanligvis 1-3 grader). |
|
|
Veggtykkelse |
Oppretthold jevn veggtykkelse (0,040-0,120 tommer for sink). |
|
|
Ribbeina |
Legg til ribber for å forsterke områder uten å øke den totale tykkelsen. |
|
|
Fileter |
Bruk fileter i stedet for skarpe hjørner (radius på 0,020 tommer eller mer). |
|
|
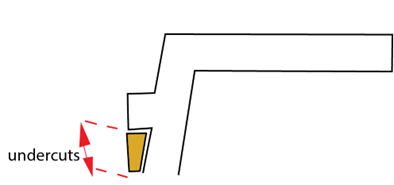
Underskjæringer |
Minimer underskjæringer eller bruk glidekjerner om nødvendig. |
|
|
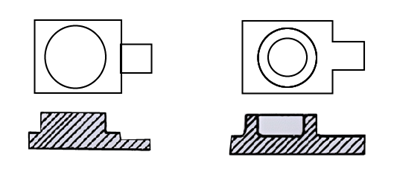
Sjefer |
Utform bossene med passende høyde og diameter (forhold 1:1 til 3:1). |
|
|
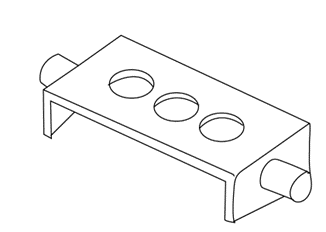
Hull og spor |
Utforming med konsekvent størrelse og avstand (minimum diameter på 0,040 tommer). |
|
|
Teksturering |
Legg til teksturer på flate overflater for å forbedre estetikken. |
|
|
Toleranser |
Bruk realistiske toleranser (±0,002 til ±0,005 tommer). |
|
|
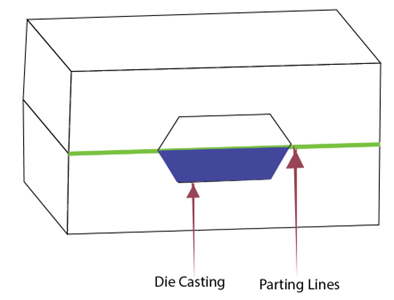
Avskjedslinje |
Plasser skillelinjen på et strategisk sted. |
|
Bruksområder for trykkstøping av sink
I likhet med andre prosesser er sinkstøping også mye brukt i forskjellige bransjer. La oss diskutere bruksområdene i detalj.
1) Bilindustrien
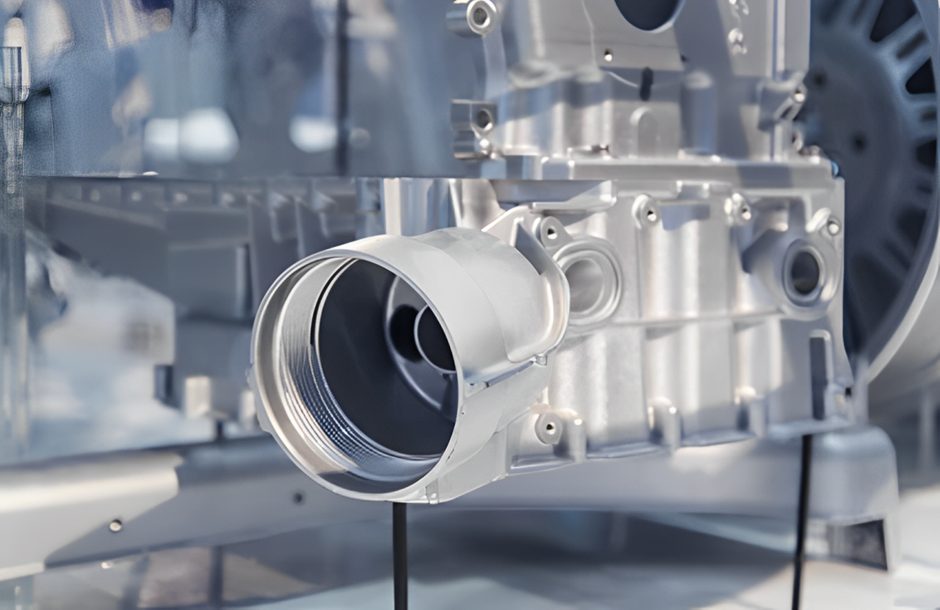
Sinkstøping er mye brukt i bilindustrien for å produsere presise, holdbare komponenter som må tåle belastning, vibrasjon og slitasje. Typiske bruksområder er blant annet deler til forgassere, der strenge toleranser og utmerket overflatefinish er avgjørende. Det brukes også til utvalgte bremse- og motorromdeler som krever styrke, pålitelighet og jevn dimensjonsnøyaktighet i storvolumsproduksjon.
2) Elektronikkindustrien
Innen elektronikk brukes sinkstøping til å produsere komplekse, detaljrike deler som krever jevn geometri og pålitelig ytelse. Sinklegeringer har god ledningsevne og gir effektiv elektromagnetisk skjerming, noe som gjør dem egnet for hus, deksler og skjermingskomponenter. Støpte sinkdeler har også høy styrke og bidrar til varmeavledning, noe som forbedrer påliteligheten og levetiden til elektroniske enheter. Presisjonskomponenter som kontakter og festemateriell drar også nytte av sinkens repeterbarhet.
3) Forbruksvarer
Sinkstøping er en kostnadseffektiv måte å produsere holdbare komponenter av høy kvalitet med en utmerket overflatefinish på. Metoden kombinerer funksjonell ytelse med et tiltalende utseende, noe som gjør den ideell for deler som både er synlige og blir håndtert ofte. Prosessen muliggjør masseproduksjon av tilpassede former og presise dimensjoner, og brukes derfor ofte til beslag til bagasje, dørhåndtak, vinduskomponenter og husholdningsapparater.
4) Industrielt utstyr
Sinkstøping er mye brukt i industrielle anvendelser der det stilles krav til strenge toleranser, styrke og pålitelig ytelse i krevende miljøer. Vanlige eksempler er pumpekomponenter som hus og løpehjul. Metoden brukes også ofte til ventiler og andre deler som inngår i industrimaskiner og -utstyr, der dimensjonsstabilitet og holdbarhet er avgjørende.
Fordeler ved sinkstøping
I likhet med andre støpemetoder byr sinkstøping på flere viktige fordeler – spesielt når det gjelder deler som skal produseres i store volumer og med høy presisjon.
1) Nøyaktighet
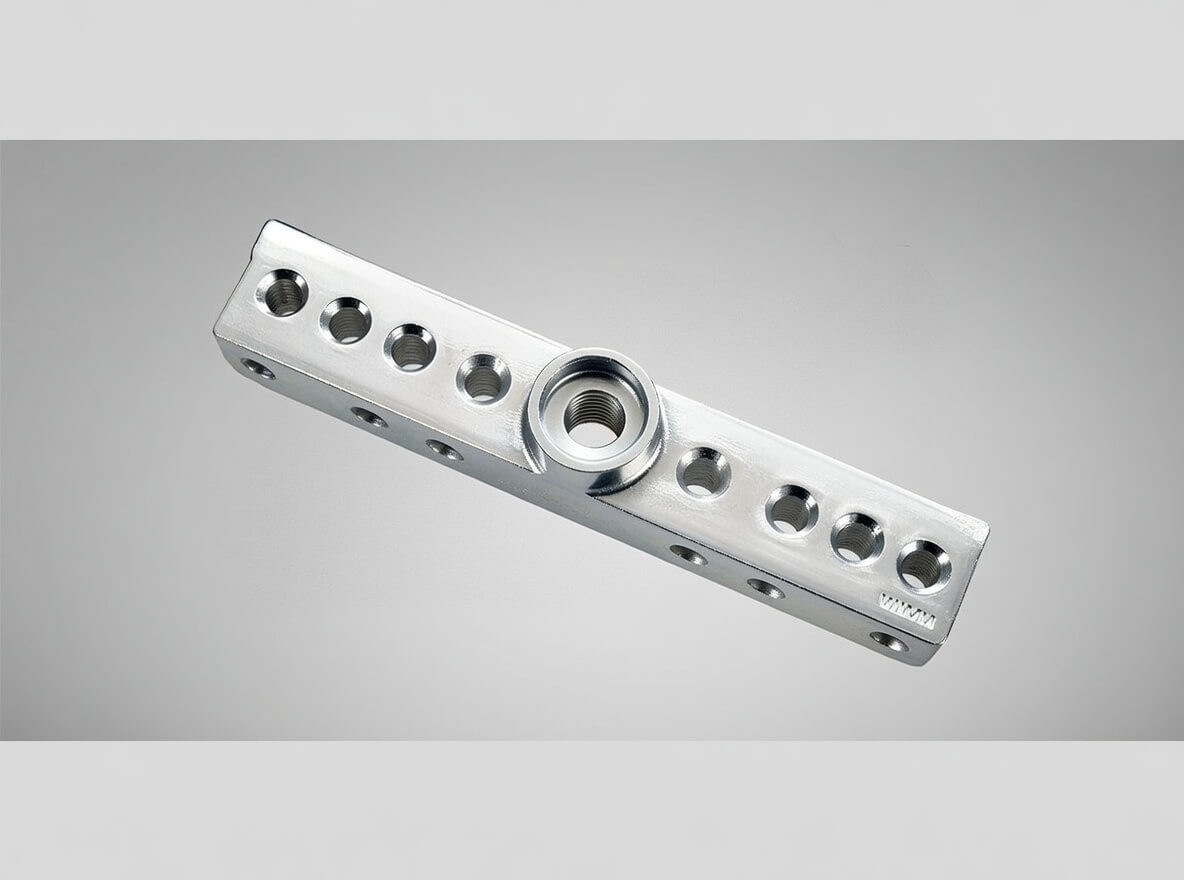
Sinkstøping gir utmerket dimensjonsnøyaktighet og gjør det mulig å gjengi fine, komplekse detaljer. Metoden egner seg godt for komponenter som krever strenge toleranser, noe som bidrar til at delene oppfyller designspesifikasjonene samtidig som behovet for maskinering og etterbehandling etter støpingen reduseres.
2) Styrke og holdbarhet
Sinklegeringer har gode mekaniske egenskaper, blant annet god strekkfasthet og slagfasthet. Derfor tåler støpte sinkdeler mekanisk belastning og slitasje, og det er grunnen til at de ofte brukes i bilindustrien, i industrielt utstyr og i andre krevende anvendelser.
3) Overflatebehandling
Denne prosessen gir glatte overflater av høy kvalitet, noe som gjør det enkelt å belegge, male, pulverlakkere eller galvanisere delene. Disse overflatebehandlingsalternativene forbedrer utseendet og kan øke korrosjonsbestandigheten, samtidig som delenes presise geometri bevares.
4) Effektivitet
Støping av sink gir korte syklustider og jevn produksjon med et minimum av etterbearbeiding. Det er et effektivt alternativ for produksjon av store mengder deler, noe som reduserer den totale produksjonstiden og kostnadene.
5) Kostnadseffektivitet
Selv om verktøyutviklingen kan være kostbar i starten, blir sinkstøping svært økonomisk ved storproduksjon. Høy repeterbarhet, lite avfall og færre etterbehandlingsoperasjoner bidrar til å redusere kostnaden per del ved masseproduksjon.
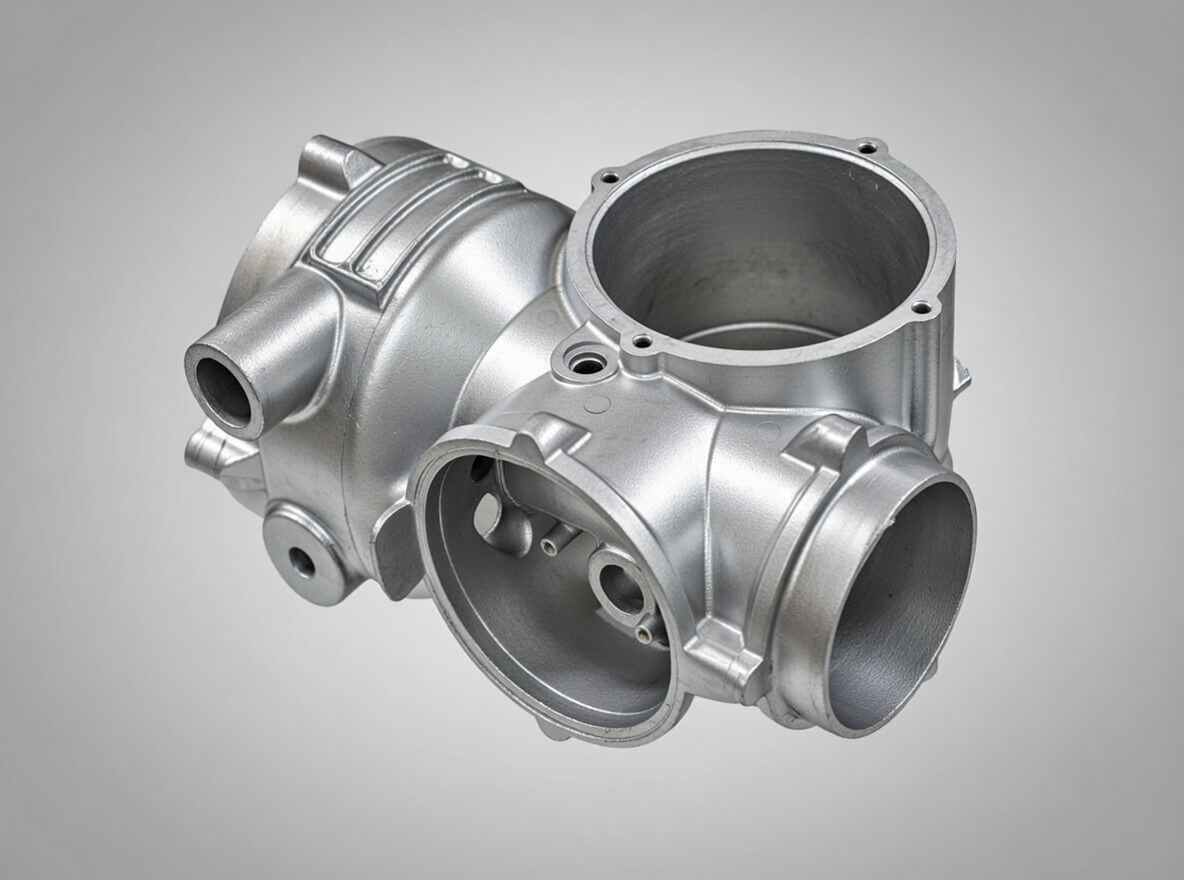
Støping av sink under trykk
Hva er ulempene med sinkstøping?
I likhet med fordeler har sinkstøping også noen ulemper. Så la oss diskutere dem her.
1. Begrensninger i størrelse
Sinkstøping passer til små eller mellomstore produksjoner. Hvis du prøver å lage store deler, tilbyr denne prosessen begrensninger. Det skjer vanligvis på grunn av støpemaskiner og formstørrelser. Så du kan finne andre alternativer for å lage de store delene.
2. Høye startkostnader
Som vi har diskutert tidligere, trenger sinkstøpemetoden spesifikke design og verktøy. Så det er åpenbart at den har en høyere kostnad enn andre teknikker. Dette gjør den mindre nyttig for små produksjoner. Den kan imidlertid brukes til å produsere store produksjonsvolumer med konsistent design.
3. Termisk ledningsevne
Sinklegeringer er bedre varmeledere enn andre metaller. Så det blir vanskelig å håndtere varme under prosessen. Så du må utforme formen nøye. I tillegg til dette må du også legge til passende kjølestrategier for å unngå feil.
Hvilke alternativer finnes det for sinkstøping?
Ved å sammenligne både fordelene og ulempene med sinkstøping, kan vi prøve å bruke forskjellige alternativer for å få de ønskede delene. Så forklaringen deres er i tabellen nedenfor.
|
Alternativ |
Materiale |
Fordeler |
Ulemper |
Bruksområder |
|
Aluminiumslegeringer |
Lav vekt, korrosjonsbestandig |
Høyere smeltepunkt |
Bildeler, komponenter til romfart |
|
|
Magnesiumlegeringer |
Svært lav vekt, godt forhold mellom styrke og vekt |
Dyrere materiale |
Forbrukerelektronikk, komponenter til bilindustrien |
|
|
Sprøytestøping av plast |
Termoplast |
Lett og allsidig |
Lavere styrke og holdbarhet |
Forbruksvarer, medisinsk utstyr |
|
Sandstøping |
Ulike metaller |
Bra for store deler, lavere verktøykostnader |
Grov overflatefinish, lavere nøyaktighet |
Motorblokker, store maskindeler |
|
Investeringsstøping |
Ulike metaller |
Høy presisjon, utmerket overflatefinish |
Høye kostnader, lengre produksjonstid |
Turbinblader, medisinske implantater |
|
Pulvermetallurgi |
Metaller og legeringer |
Høy presisjon, minimalt med avfall |
Mindre deler, høye verktøykostnader |
Tannhjul, lagre, konstruksjonsdeler |
|
Stempling |
Metaller |
Høy produksjonstakt, lave kostnader |
Flate eller enkle former, høye innledende verktøykostnader |
Bilpaneler, elektroniske komponenter |
|
Smiing |
Metaller |
Høy styrke, utmerket holdbarhet |
Enklere former, større materialsvinn |
Bil- og romfartskomponenter |
Konklusjon
Sinkstøping er en smart teknikk for fremstilling av metalldeler. Den har mange bruksområder på tvers av mange bransjer. Her blir sinkmetallet smeltet og sprøytes inn i en ovn. Etter det gjennomgår det høyt trykk og settes inn i formhulen. Deretter begynner det å oppnå formen på formen og får lov til å kjøle seg ned. Etter størkning skytes sinkdelen ut av formhulen og sjekker om den trenger trimming eller overflatebehandling. Så dette er et ganske enkelt trinn. Dette brukes betydelig til å lage små deler og imøtekomme store produksjoner. Så det er mye brukt i mange bransjer.
Ofte stilte spørsmål
Q1. Hvordan kan du sammenligne sinkstøping med aluminiumstøping?
Vel, begge trykkstøping av sink og aluminiumsstøpekomponenter starter med å smelte metallet, og deretter oppnår det formen på formen. Men sinkstøpegods har presisjon og overflatefinish. På den annen side er støpegods av aluminium nyttig for lettere deler med god korrosjonsbestandighet.
Q2. Kan dere resirkulere de sinkstøpte delene?
Absolutt ja, sinkstøpte deler er varmeledere. De kan derfor lett smelte ned ved visse temperaturer. De er derfor fullt resirkulerbare og svært gode for miljøet.
Q3. Hvilke etterbehandlingsteknikker brukes vanligvis til å lage trykkstøpte deler i sink?
Det finnes flere. De vanligste etterbehandlingsteknikkene er maskinering, plettering, lakkering og pulverlakkering.
Produktgalleri


LED-lampe kjøleribbe komponenter, marine komponenter, arkitektoniske maskinvarekomponenter, bilkomponenter, maskintekniske komponenter, bildeler, LED-belysningskabinett og deler, vindus- og dørmaskinvare, sportsutstyrskomponenter, bilkomponenter, elektriske verktøydeler.
Om oss
GC Precision Mold Co. ltd (ble etablert i 1999) Produsent av støpegods i aluminium (Kina) Limited), er nå i ferd med å bli en av de ledende globale leverandørene av høykvalitets trykkstøpte deler aog maskinering av ikke-jernholdige metallprodukter.
Vår produksjonslinje inkluderer, men er ikke begrenset til, støping av aluminium og sink, sandstøping av bronse, gravitasjonsstøping av aluminium, CNC presisjonsbearbeiding. våre produkter ble anerkjent og sertifisert av ISO 14001 og IATF 16949, vi er alltid klare til å være din pålitelige støpegodsleverandør og partner i Kina.