

Spuitgieten met zwaartekracht is een van de meest betrouwbare manieren om degelijke, sterke aluminium onderdelen te produceren — maar net als bij elk gietproces kunnen er gebreken optreden die metaal, tijd en geld verspillen. Het goede nieuws is dat voor bijna elk veelvoorkomend gebrek een bekende oorzaak en een praktische preventiemethode bestaat. In deze gids worden de tien defecten toegelicht die inkopers en ingenieurs het vaakst tegenkomen bij het zwaartekrachtgieten van aluminium, wat de oorzaak van elk defect is en welke concrete maatregelen een goed geleide gieterij neemt om deze te voorkomen. Als u gietstukken inkoopt, helpt kennis van deze termen u om de juiste vragen te stellen — en de gieterijen te herkennen die weten wat ze doen.
Waarom er bij zwaartekrachtgieten gietfouten ontstaan: stolling en toevoer
Aluminiumlegeringen krimpen met ongeveer 3,5% tot 8,5% in volume wanneer ze van vloeibaar naar vast gaan, en ze krimpen nog verder naarmate het vaste metaal afkoelt. Het metaal dat de holte als eerste vult, moet daarom extra vloeibaar metaal ontvangen terwijl het nog pasteus is — dit wordt ‘toevoer’ genoemd. Als een deel van het gietstuk stolt voordat het volledig is gevuld, ontstaat er een holte. De meeste defecten bij zwaartekrachtgieten zijn simpelweg het gevolg van slechte stollingscontrole: de warmte wordt niet in de juiste volgorde afgevoerd, of het ontwerp van de gietvorm kan het metaal niet op het juiste moment naar de juiste plaats leiden. Daarom zijn gerichte stolling, correct gedimensioneerde gietkanalen en koelribben de krachtigste preventiemiddelen — en niet giswerk op de werkvloer.
Er is een handige manier om hierover na te denken. Een defect dat je aan het oppervlak kunt zien, is vaak het zichtbare teken van een probleem dat eerder is opgetreden, tijdens het smelten of stollen. Een ruwe huid kan wijzen op een probleem met de coating van de gietvorm; een poreus gebied dat onder druk lekt, duidt meestal op een probleem met de toevoer. Wanneer een gieterij voor elke gietbeurt nauwkeurige gegevens bijhoudt over de giettemperatuur, de temperatuur van de gietvorm en de behandeling van de smelt, zijn defecten niet langer een raadsel, maar vormen ze een patroon dat kan worden verholpen.
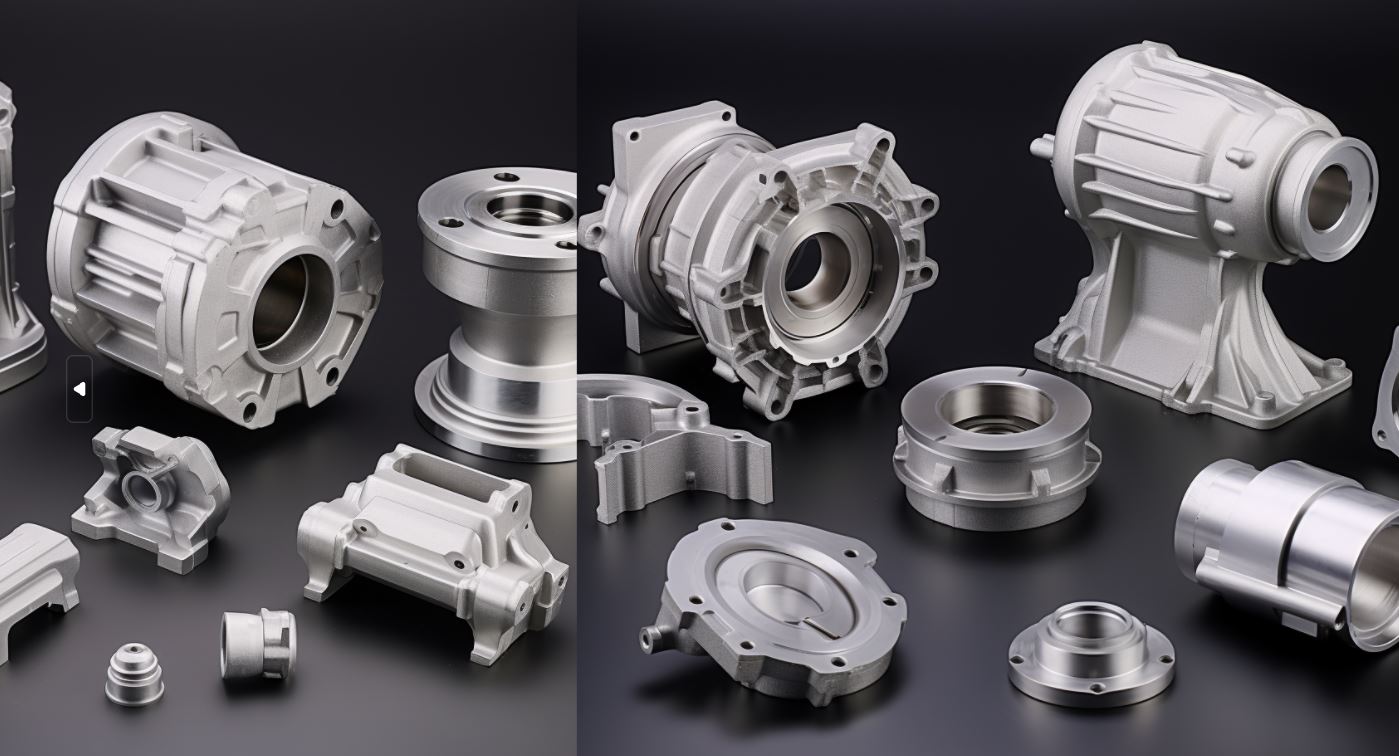
1. Krimp-porositeit
Krimpporositeit ontstaat in de laatste delen van het gietstuk die stollen — doorgaans de dikke delen of “hotspots” — waar het vloeibare metaal niet kan komen voordat het stollen voltooid is. De ontstane holtes zijn onregelmatig, ruw en hoekig van vorm. Ze verzwakken het gietstuk en kunnen onder druk gaan lekken. Preventie draait om toevoer en warmteregeling: dimensioner de toevoerkanalen zo dat ze de zware delen van het gietstuk voeden, plaats koelelementen op hotspots om deze eerder te laten stollen, houd de wanddikte uniform en ontwerp het gietstuk zo dat het gericht in de richting van het toevoerkanaal stolt. Simulatiesoftware wordt tegenwoordig routinematig gebruikt om de toevoer te controleren voordat de gietvorm wordt gebouwd.
2. Porositeit van gas (waterstof)
Waterstof is het enige gas dat in noemenswaardige mate oplost in gesmolten aluminium, en de oplosbaarheid ervan neemt sterk af wanneer het metaal stolt. De uitgestoten waterstof vormt ronde gasporiën in het gietstuk. Gasporositeit ontstaat door vocht in de lading, vochtige vloeimiddelen of waterstof die tijdens het smelten wordt geabsorbeerd. Preventie begint al in de smelt: ontgas met stikstof of argon, houd de lading schoon en droog, vermijd te hoge temperaturen en te lange verblijftijden, en giet rustig om te voorkomen dat er door turbulentie lucht wordt aangezogen.
3. Scheuren bij hoge temperaturen
Warmscheuren (ook wel warmbarsten genoemd) treedt op tijdens het stollen, terwijl er nog een dunne vloeistoffilm tussen de dendrieten zit. Als het krimpende gietstuk niet vrij kan krimpen, scheurt de film langs de korrelgrenzen, waardoor een onregelmatige, gekartelde scheur ontstaat — meestal op hete plekken of waar de doorsnede plotseling verandert. Het is een van de meest frustrerende defecten omdat het met tussenpozen optreedt. Preventie richt zich zowel op de legering als op het ontwerp: gebruik legeringen met een betere weerstand tegen hete scheuren (een hoger siliciumgehalte helpt), verfijn de korrel, voeg overgangen en afrondingen toe bij profielveranderingen, houd de wanddikte uniform, zorg voor voldoende toevoer, gebruik koelelementen en verminder de beperking met inklapbare zandkernen. Het regelen van de matrijstemperatuur en de giet temperatuur is ook van belang.
4. Koudscheuren
Koude scheuren ontstaan onder de solidus, wanneer het metaal volledig gestold is. Het onderdeel is volledig gestold maar krimpt nog steeds; als het door de matrijs wordt ingesloten of te vroeg wordt uitgestoten, kunnen hoge restspanningen een brosse scheur veroorzaken. In tegenstelling tot hete scheuren lopen koude scheuren door gestold metaal. Preventie heeft grotendeels te maken met afkoeling en uitwerping: laat het gietstuk gelijkmatig afkoelen, corrigeer de temperatuurverdeling in de gietvorm, werp het uit bij de juiste temperatuur, vermijd scherpe hoeken die spanning concentreren en gebruik koelopspanningen om het onderdeel tijdens het afkoelen te ondersteunen.
5. Leeglopers, koude sluitingen en mislukte producties
Dit zijn vulgebreken waarbij het gesmolten metaal stolt voordat het de holte volledig heeft gevuld. Een koudnaad is een zichtbare naad waar twee metaalstromen niet met elkaar zijn versmolten; een onvolledige vulling is een onvolledig gedeelte. Ze worden veroorzaakt door te koud gietmetaal, dunne wanden waardoor het metaal te snel afkoelt, slechte vloeibaarheid van de legering, een te koude gietvorm of een ongeschikt inlaatsysteem. Preventie houdt in dat de giettemperatuur wordt geregeld, de gietvorm wordt voorverwarmd tot de juiste werktemperatuur, gietkanalen worden ontworpen die dunne delen als eerste vullen, en legeringen met een goede vloeibaarheid worden gekozen.
6. Oxide- en niet-metalen insluitsels
Aluminium reageert onmiddellijk met zuurstof, waardoor er altijd oxidefilms en slakken op het oppervlak van de smelt aanwezig zijn. Als deze in het gietstuk terechtkomen — door turbulent gieten, onvoldoende afschuimen of een vervuilde smelt — leiden ze tot niet-metalen insluitsels die het onderdeel verzwakken en bewerkte of geanodiseerde oppervlakken aantasten. Preventie bestaat uit een gedisciplineerde omgang met de smelt: zorgvuldig afschuimen en fluxen, ontgassen, het metaal op het moment van gieten filteren, rustig en gelijkmatig gieten, en de smelt vrijhouden van slakafzettingen.
7. Segregatie
Segregatie is een lokale verandering in de chemische samenstelling binnen het gietstuk; meestal gaat het om “omgekeerde segregatie”, waarbij de laatste, eutektisch rijke vloeistof naar het oppervlak of naar de toevoergebieden wordt gedreven. Dit leidt tot ongelijkmatige mechanische eigenschappen en een inconsistente reactie op warmtebehandeling. Dit wordt beheerst door de stollingsomstandigheden en, indien nodig, door een homogenisatiegloeibehandeling (diffusie volgens de wet van Fick) na het gieten om de samenstelling gelijkmatig te maken. Gieterijen die de afkoeling en de vormbekleding nauwkeurig regelen, hebben zelden last van significante segregatie.

Spuitgieten met zwaartekracht
8. Intermetallische verbindingen van ijzer
IJzer komt vaak voor in secundaire aluminiumlegeringen en vormt daar naaldvormige β-AlFeSi-fasen die hard en bros zijn. Deze fasen verminderen de ductiliteit, verkorten de vermoeidheidslevensduur en bevorderen krimpmicroporeusheid. Omdat ijzer moeilijk uit de smelt te verwijderen is, moet dit metallurgisch worden voorkomen: specificeer ijzerarme legeringen voor veeleisende onderdelen, voeg mangaan toe om de brosse β-fase om te zetten in een minder schadelijke α-fase, en pas snellere afkoeling toe zodat de schadelijke naalden klein blijven.
9. Defecten aan het oppervlak en aan de matrijs
Ruwe oppervlakken, soldeer, vastkleven en bramen zijn meestal symptomen van de toestand van de gietmatrijs, niet van de legering. Als de coating van de gietmatrijs versleten is, de werktemperatuur niet klopt of het oppervlak van de gietmatrijs is geërodeerd, lijdt de giethuid daaronder en blijven onderdelen vastzitten. Preventie bestaat uit gedisciplineerd onderhoud van de gietvormen: breng de vuurvaste coating volgens schema opnieuw aan, houd de werktemperatuur van de gietvorm onder controle, controleer op erosie en uitspoeling, en gebruik een geschikt lossingsmiddel. Een schone, goed onderhouden gietvorm is de goedkoopste verzekering tegen oppervlaktefouten.
10. Vervorming en maatafwijkingen
Dunne of asymmetrische delen koelen met verschillende snelheden af, en de daaruit voortvloeiende restspanning zorgt ervoor dat het onderdeel kromtrekt of buiten de tolerantie terechtkomt. Preventie draait om gelijkmatige afkoeling: zorg voor een gelijkmatige wanddikte, regel de temperatuurverdeling in de gietvorm, koel het onderdeel gelijkmatig af, haal het eruit bij de juiste temperatuur en gebruik koelopspanningen om de vorm te behouden terwijl het gietstuk uithardt. Hoe eerder dit in het ontwerpproces wordt aangepakt, hoe minder verrassingen er tijdens de productie optreden.
De oplossing: gerichte stolling, stijgkanalen en koelkanalen
Aan de basis van de meeste van deze gebreken ligt één principe: het gietstuk moet stollen van het dunste naar het dikste gedeelte, en de toevoerkanalen — het laatste deel dat stolt — moeten het werkstuk van gietmetaal voorzien totdat de stolling voltooid is. Dit wordt directionele stolling genoemd. De afmetingen van de gietkanalen worden bepaald met behulp van de modulusmethode: voor non-ferro gietstukken is de modulus van het gietkanaal doorgaans ongeveer 1,3 tot 1,4 keer de modulus van het gedeelte dat het voedt. Koelblokken, meestal blokken van koper of ijzer die in de gietvorm tegen zware delen worden geplaatst, versnellen de lokale afkoeling, zodat een hete plek vroegtijdig stolt in plaats van dat het metaal te weinig toevoer krijgt.

Twee factoren op de werkvloer maken het plaatje compleet: de werktemperatuur van de gietvorm en de manier waarop deze is gecoat. Een te koude gietvorm bevordert koudsloten en gasporositeit, terwijl een te hete gietvorm de stolling vertraagt en krimp verergert. De vuurvaste gietvormcoating is geen versiering — deze bepaalt hoe snel warmte uit het metaal verdwijnt en het afgewerkte onderdeel vrijkomt. Gieterijen die de temperatuur en coating van de gietvorm als procesparameters behandelen en deze tijdens elke dienst controleren, hebben consequent lagere defectpercentages dan gieterijen die dit aan het toeval overlaten.
| Gereedschap | Wat het doet | Defecten die hierdoor worden voorkomen |
| Stijgbuizen | Houd het vloeibare metaal vast en voer het in de gietvorm totdat het stolt | Krimpporositeit, scheurvorming bij hoge temperaturen |
| Rillingen | Versnel de lokale afkoeling bij zware profielen | Krimpporositeit, scheurvorming bij hoge temperaturen |
| Zandkernen | Zorg voor interne doorgangen en maak samentrekking mogelijk | Heet scheuren, vervorming |
| Coating van matrijzen | Regel de warmteafvoer en laat het onderdeel los | Oppervlaktefouten, vastkleven, koude naden |
| Simulatie (FEM) | Controleer het ontwerp van de poorten en stijgkanalen vóór de productie van de matrijzen | Alle defecten in de vulling en porositeit |
Checklist voor preventie
Een gieterij die consequent zuivere zwaartekrachtgietstukken produceert, hanteert doorgaans een checklist zoals deze. Als u gietstukken koopt, zijn dit precies de vragen die u moet stellen.
| Defect | Belangrijke preventiemaatregelen |
| Krimp porositeit | Juiste afmeting van de stijgbuis; afkoeling op hete plekken; gerichte stolling; gelijkmatige wanddikte |
| Gas porositeit | Degas (N₂/Ar); droge, schone lading; geregelde temperatuur; rustig gieten |
| Warmscheuren | Hitte- en scheurbestendige legering; korrelverfijning; overgangsradii; koelribben; inklapbare kernen; voldoende toevoer |
| Koudebreuk | Gelijkmatige koeling; juiste uitwerptemperatuur; koelvoorzieningen; spanningsverhogende factoren vermijden |
| Leegtes / koude sluitingen | Juiste giettemperatuur; de gietvorm voorverwarmen; goede gietkanalen; vloeibare legering |
| Oxide-insluitsels | Afschuimen en flux toevoegen; filteren; gieten in rusttoestand; schone smelt |
| Segregatie | Gecontroleerde stolling; bekleding van de gietvorm; homogenisatiegloeien indien nodig |
| Intermetallische ijzerverbindingen | IJzerarme legering; toevoeging van mangaan; snellere afkoeling |
| Oppervlakte- / matrijsdefecten | Coating van de matrijs volgens planning; geregelde temperatuur van de matrijs; inspectie en onderhoud van de matrijs |
| Vervorming | Gelijkmatige wanddikte; gelijkmatige matrijstemperatuur; koelvoorzieningen |
Veelgestelde vragen
Wat is de meest voorkomende fout in aluminium spuitgietwerk met zwaartekracht?
Krimpporositeit komt het meest voor en is het best te beheersen. Deze porositeit ontstaat doordat de laatste delen die stollen onvoldoende worden gevoed en kan worden voorkomen door opstijgkanalen, koelkanalen en gerichte stolling met de juiste afmetingen.
Kan gasporositeit uit zwaartekrachtgietstukken worden verwijderd?
Ja, vooral in de smeltfase — door ontgassing met stikstof of argon wordt waterstof verwijderd, en door zorgvuldige, droge verwerking wordt voorkomen dat het terugkeert. Gietstukken kunnen ook worden gecontroleerd met röntgenstraling of door middel van druktesten om de deugdelijkheid ervan te bevestigen.
Waarom komen er zelfs bij een “goede” matrijs steeds weer hete tranen voor?
Warmscheuren worden sterk beïnvloed door de legeringssamenstelling, de geometrie van het profiel en de beperking van de krimp. Een matrijs die verder prima is, kan scheuren als de legering een lage weerstand tegen warmscheuren heeft, het profiel te abrupt verandert of een stijve kern de krimp beperkt. Korrelverfijning, overgangen, koelkanalen en inklapbare kernen zijn de gebruikelijke oplossingen.
Hoe kan ik controleren of een leverancier daadwerkelijk gebreken voorkomt?
Vraag naar hun smeltbehandeling (ontgassing, filtratie), hun onderhouds- en coatingprogramma voor matrijzen, of ze stijgkanalen en koelkanalen gebruiken die volgens de modulusmethode zijn ontworpen, en of ze simulaties of röntgeninspecties uitvoeren. Een leverancier die deze vragen gedetailleerd kan beantwoorden, zal veel minder snel defecte onderdelen leveren.
Werkt een warmtebehandeling om gietfouten te verhelpen?
Warmtebehandeling kan spanning verlichten en de mechanische eigenschappen verbeteren, maar kan porositeit, scheuren of insluitsels niet verwijderen. Preventie tijdens het smelten en stollen is de enige echte oplossing.
Conclusie
De gebreken die aluminium gietstukken vervaardigd door middel van zwaartekrachtgieten zijn noch mysterieus, noch onvermijdelijk. Elk defect wijst op een specifieke oorzaak — meestal een toevoerprobleem, een smeltprobleem, een toestand van de gietvorm of een koelingsprobleem — en voor elk defect bestaat een beproefde oplossing. De beste gieterijen combineren een zorgvuldige behandeling van het gesmolten metaal met een degelijk ontwerp van de gietkanalen en koelkanalen, strikt onderhoud van de gietvormen en simulaties voordat de gietvorm überhaupt wordt gebouwd. Als u deze tien defecten begrijpt en weet hoe ze kunnen worden voorkomen, kunt u met veel meer vertrouwen gietstukken inkopen — en hogere eisen stellen aan uw leveranciers.
0 reacties