

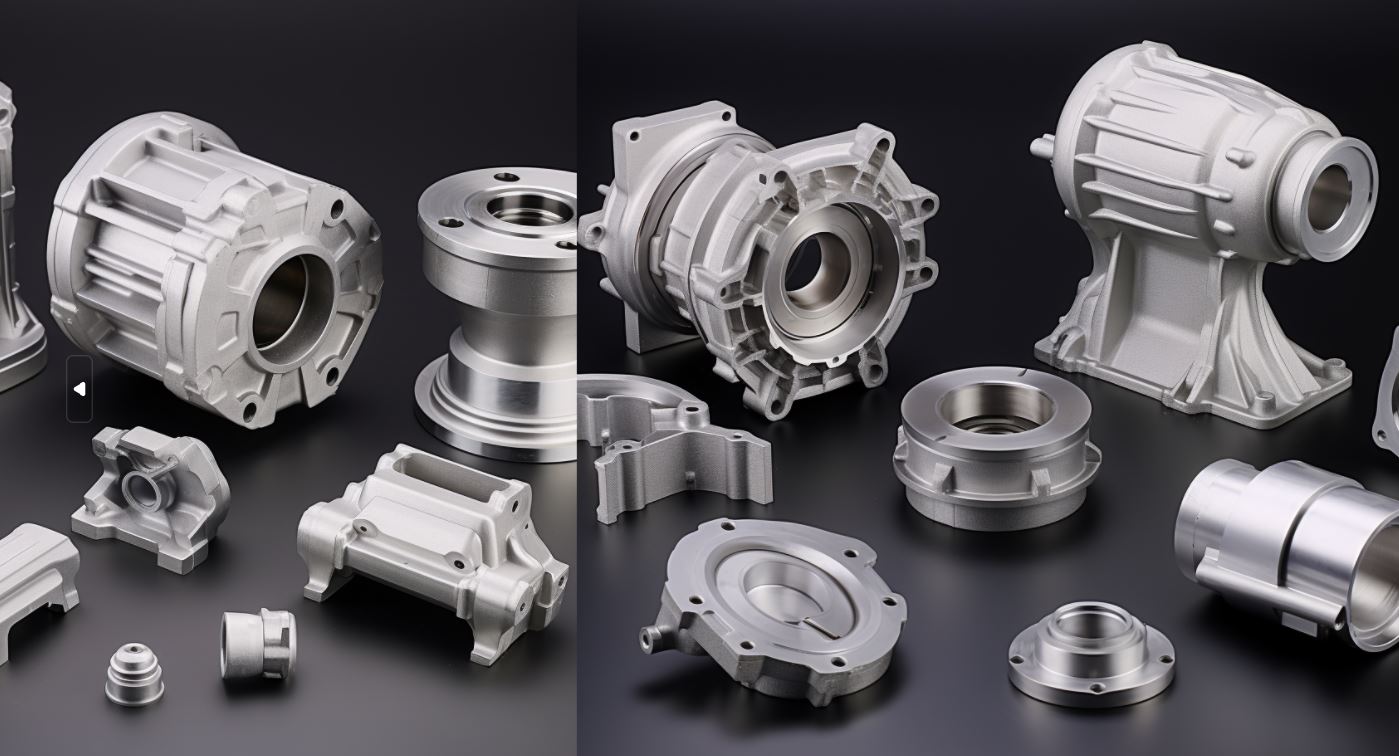
Fundição sob pressão por gravidade é uma das formas mais confiáveis de produzir componentes de alumínio sólidos e resistentes — mas, como qualquer processo de fundição, pode apresentar defeitos que geram desperdício de metal, tempo e dinheiro. A boa notícia é que quase todos os defeitos comuns têm uma causa conhecida e uma medida prática de prevenção. Este guia explica os dez defeitos que compradores e engenheiros observam com mais frequência na fundição por gravidade de alumínio, o que causa cada um deles e as medidas concretas que uma fundição bem administrada adota para evitá-los. Se você estiver procurando fornecedores de peças fundidas, conhecer esses termos o ajudará a fazer as perguntas certas — e a identificar as fundições que sabem o que estão fazendo.
Por que ocorrem defeitos na fundição por gravidade: solidificação e alimentação
As ligas de alumínio encolhem cerca de 3,5% a 8,5% em volume ao passarem do estado líquido para o sólido e continuam a se contrair à medida que o metal sólido esfria. O metal que preenche a cavidade primeiro deve, portanto, receber metal líquido adicional enquanto ainda está pastoso — isso é chamado de alimentação. Se uma região da peça fundida se solidificar antes de ser totalmente alimentada, surge uma cavidade. A maioria dos defeitos na fundição por gravidade é simplesmente resultado de um controle inadequado da solidificação: o calor não está sendo dissipado na ordem correta, ou o projeto do molde não consegue levar o metal ao local certo no momento certo. É por isso que as ferramentas de prevenção mais eficazes são a solidificação direcional, canos de alimentação e canais de resfriamento dimensionados corretamente — e não suposições na linha de produção.
Há uma maneira útil de pensar sobre isso. Um defeito visível na superfície costuma ser o sinal visível de um problema que ocorreu anteriormente, durante a fusão ou a solidificação. Uma superfície áspera pode indicar um problema de revestimento do molde; uma área porosa que apresenta vazamento sob pressão geralmente é um problema de alimentação. Quando uma fundição mantém registros precisos da temperatura de vazamento, da temperatura do molde e do tratamento da massa fundida para cada lote, os defeitos deixam de ser um mistério e passam a ser um padrão que pode ser eliminado.
1. Porosidade por retração
A porosidade por retração se forma nas últimas regiões da peça fundida a se solidificar — normalmente nas seções espessas ou “pontos quentes” — onde o metal líquido não consegue chegar antes que a solidificação esteja completa. As cavidades resultantes apresentam formato irregular, áspero e angular. Elas enfraquecem a seção e podem apresentar vazamentos sob pressão. A prevenção envolve o controle da alimentação e do calor: dimensionar os canais de alimentação para alimentar as seções mais espessas, colocar resfriadores nos pontos quentes para que solidifiquem mais cedo, manter a espessura da parede uniforme e projetar a peça fundida de modo que ela solidifique direcionalmente em direção ao canal de alimentação. Atualmente, softwares de simulação são usados rotineiramente para verificar a alimentação antes da construção do molde.
2. Porosidade do gás (hidrogênio)
O hidrogênio é o único gás que se dissolve de forma significativa no alumínio fundido, e sua solubilidade diminui drasticamente quando o metal se solidifica. O hidrogênio rejeitado forma poros gasosos arredondados no interior da peça fundida. A porosidade por gás é causada pela umidade na carga, por fluxos úmidos ou pelo hidrogênio absorvido durante a fusão. A prevenção começa na fusão: desgaseie com nitrogênio ou argônio, mantenha a carga limpa e seca, evite temperaturas e tempos de espera excessivos e faça o vazamento com calma para impedir que a turbulência arraste ar.
3. Ruptura a quente
O rompimento a quente (também chamado de fissuração a quente) ocorre durante a solidificação, enquanto uma fina camada líquida ainda separa os dendritos. Se a peça fundida em contração não puder encolher livremente, a película se rompe ao longo dos limites dos grãos, deixando uma trincas irregular e serrilhada — geralmente em pontos quentes ou onde a seção muda repentinamente. É um dos defeitos mais frustrantes, pois aparece de forma intermitente. A prevenção envolve tanto a liga quanto o projeto: use ligas com melhor resistência ao rasgo a quente (um maior teor de silício ajuda), refine o grão, adicione filetes e raios nas mudanças de seção, mantenha a espessura da parede uniforme, forneça alimentação suficiente, use resfriadores e reduza a restrição com núcleos de areia colapsáveis. Controlar a temperatura da matriz e a temperatura de vazamento também é importante.
4. Fissuração a frio
As fissuras a frio se formam abaixo do solidus, quando o metal está totalmente sólido. A peça está totalmente solidificada, mas ainda em contração; se for restringida pela matriz ou ejetada prematuramente, altas tensões residuais podem causar uma fissura frágil. Ao contrário das fissuras a quente, as fissuras a frio atravessam o metal solidificado. A prevenção envolve, em grande parte, o resfriamento e a ejeção: permitir que a peça fundida esfrie uniformemente, corrigir a distribuição de temperatura da matriz, ejetar na temperatura correta, evitar cantos agudos que concentrem tensões e utilizar dispositivos de resfriamento para apoiar a peça enquanto ela esfria.
5. Falhas de enchimento, fechamentos a frio e falhas de produção
Trata-se de defeitos de preenchimento em que o metal fundido solidifica antes de ter preenchido completamente a cavidade. Uma falha de fusão é uma linha visível onde dois fluxos de metal não se fundiram; uma falha de vazamento é uma seção incompleta. Elas são causadas por um vazamento muito frio, seções finas que resfriam o metal muito rapidamente, baixa fluidez da liga, uma matriz muito fria ou um sistema de canais de alimentação inadequado. A prevenção envolve controlar a temperatura de vazamento, pré-aquecer a matriz até a temperatura de trabalho correta, projetar canais de vazamento que preencham primeiro as seções finas e escolher ligas com boa fluidez.
6. Inclusões de óxido e não metálicas
O alumínio reage instantaneamente com o oxigênio; por isso, sempre há camadas de óxido e escória na superfície do metal fundido. Se esses resíduos forem arrastados para dentro da peça fundida — devido a um vazamento turbulento, remoção insuficiente da escória ou metal fundido sujo —, eles acabam se tornando inclusões não metálicas que enfraquecem a peça e prejudicam as superfícies usinadas ou anodizadas. A prevenção passa por um manuseio disciplinado do metal fundido: retire as impurezas e aplique o fluxo adequadamente, desgaseie, filtre o metal no ponto de vazamento, despeje de forma suave e constante e mantenha o metal fundido livre do acúmulo de escória.
7. Segregação
A segregação é uma variação local na composição química da peça fundida; na maioria das vezes, trata-se da “segregação inversa”, em que o líquido residual, rico em eutéctico, é empurrado em direção à superfície ou para as regiões dos canais de alimentação. Isso causa propriedades mecânicas não uniformes e uma resposta inconsistente ao tratamento térmico. Ela é controlada pelas condições de solidificação e, quando necessário, por um recozimento de homogeneização (difusão descrita pela lei de Fick) após a fundição, para uniformizar a composição. Fundições que controlam rigorosamente o resfriamento e o revestimento do molde raramente sofrem segregação significativa.

Fundição sob pressão por gravidade
8. Intermetálicos de ferro
O ferro está frequentemente presente em ligas secundárias de alumínio e forma fases β-AlFeSi em forma de agulha, que são duras e frágeis. Elas diminuem a ductilidade, reduzem a vida útil à fadiga e favorecem a microporosidade por contração. Como é difícil remover o ferro da massa fundida, a prevenção é de natureza metalúrgica: especificar ligas com baixo teor de ferro para peças exigentes, adicionar manganês para converter a fase β frágil em uma fase α menos prejudicial e utilizar resfriamento mais rápido para que as agulhas prejudiciais permaneçam pequenas.
9. Defeitos relacionados à superfície e ao molde
Superfícies ásperas, solda, aderência e rebarbas são geralmente sintomas do estado da matriz, e não da liga. Se o revestimento da matriz estiver desgastado, se a temperatura de trabalho estiver incorreta ou se a superfície da matriz estiver erodida, a camada superficial da peça fundida é prejudicada e as peças ficam grudadas. A prevenção passa pela manutenção disciplinada das ferramentas: reaplique o revestimento refratário dentro do prazo, controle a temperatura de trabalho do molde, verifique se há erosão e desgaste, e utilize um agente desmoldante adequado. Um molde limpo e bem conservado é a melhor garantia contra defeitos superficiais.
10. Distorção e variação dimensional
Seções finas ou assimétricas esfriam em ritmos diferentes, e a tensão residual resultante deforma a peça ou a leva para fora da tolerância. A prevenção passa por um resfriamento uniforme: equilibrar a espessura da parede, controlar a distribuição da temperatura na matriz, resfriar a peça uniformemente, retirá-la na temperatura correta e usar dispositivos de resfriamento para manter a forma enquanto a peça fundida se estabiliza. Quanto mais cedo isso for abordado no processo de projeto, menos surpresas surgirão na produção.
A Solução: Solidificação Direcional, Canaletas de Alimentação e Resfriadores
Por trás da maioria desses defeitos está uma ideia: a peça fundida deve se solidificar da seção mais fina em direção à mais espessa, e o canal de alimentação — a última região a se solidificar — deve alimentar a peça até que a solidificação esteja completa. Isso é o que se chama de solidificação direcional. Os canais de alimentação são dimensionados pelo método do módulo: para peças fundidas não ferrosas, o módulo do canal de alimentação é normalmente cerca de 1,3 a 1,4 vezes o módulo da seção que ele alimenta. Os resfriadores, geralmente blocos de cobre ou ferro colocados na matriz contra seções espessas, aceleram o resfriamento local para que um ponto quente solidifique mais cedo, em vez de privar o metal de alimentação.

Dois fatores operacionais completam o quadro: a temperatura de trabalho da matriz e o tipo de revestimento aplicado. Uma matriz muito fria favorece a formação de falhas de soldagem a frio e a porosidade por gás, enquanto uma matriz muito quente retarda a solidificação e agrava o encolhimento. O revestimento refratário da matriz não é mera decoração — ele controla a rapidez com que o calor se dissipa do metal e libera a peça acabada. Fundições que tratam a temperatura e o revestimento da matriz como parâmetros de processo, monitorados em todos os turnos, apresentam taxas de defeitos consistentemente mais baixas do que aquelas que deixam esses fatores ao acaso.
| Ferramenta | O que ele faz | Defeitos que evita |
| Colunas | Mantenha o metal líquido e alimente a peça fundida até que ele solidifique | Porosidade por retração, ruptura a quente |
| Calafrios | Acelerar o resfriamento local em seções pesadas | Porosidade por retração, ruptura a quente |
| Núcleos de areia | Formar passagens internas e permitir a contração | Rachaduras a quente, distorção |
| Revestimento por matriz | Controle a extração de calor e solte a peça | Defeitos superficiais, aderência, falhas de soldagem a frio |
| Simulação (MEF) | Verifique o projeto dos canais de alimentação e dos canais de subida antes da fabricação das ferramentas | Todos os defeitos de alimentação e porosidade |
Lista de verificação para prevenção
Uma fundição que produz consistentemente peças fundidas por gravidade de alta qualidade geralmente segue uma lista de verificação como esta. Se você estiver comprando peças fundidas, essas são exatamente as perguntas que vale a pena fazer.
| Defeito | Principais medidas de prevenção |
| Porosidade de contração | Tamanho correto do canal de alimentação; resfriamento em pontos quentes; solidificação direcional; espessura uniforme da parede |
| Porosidade do gás | Degas (N₂/Ar); carga seca e limpa; temperatura controlada; vazamento suave |
| Rachaduras a quente | Hot-tear-resistant alloy; grain refinement; radii at transitions; chills; collapsible cores; adequate feeding |
| Cold cracking | Even cooling; correct ejection temperature; cooling fixtures; avoid stress raisers |
| Non-fills / cold shuts | Correct pouring temperature; preheat the die; good gating; fluid alloy |
| Oxide inclusions | Skim and flux; filter; quiescent pouring; clean melt |
| Segregation | Controlled solidification; mould coating; homogenisation anneal if needed |
| Iron intermetallics | Low-iron alloy; manganese addition; faster cooling |
| Surface / die defects | Die coating on schedule; controlled die temperature; die inspection and maintenance |
| Distorção | Balanced wall thickness; uniform die temperature; cooling fixtures |
Perguntas frequentes
What is the most common defect in fundição de alumínio por gravidade?
Shrinkage porosity is the most common and the most controllable. It is caused by insufficient feeding of the last regions to solidify and is prevented with correctly sized risers, chills and directional solidification.
Can gas porosity be removed from gravity castings?
Yes, mostly at the melt stage — degassing with nitrogen or argon removes hydrogen, and clean, dry handling prevents it returning. Castings can also be inspected by X-ray or pressure testing to confirm soundness.
Why do hot tears keep appearing even in a “good” die?
Hot tearing is strongly influenced by alloy composition, section geometry and restraint. A die that is otherwise fine can tear if the alloy has low hot-tear resistance, the section changes too abruptly, or a rigid core restricts contraction. Grain refinement, fillets, chills and collapsible cores are the usual fixes.
How can I check a supplier actually prevents defects?
Ask about their melt treatment (degassing, filtration), their die maintenance and coating schedule, whether they use risers and chills designed by the modulus method, and whether they run simulation or X-ray inspection. A supplier who can answer these in detail is far less likely to ship defective parts.
Does heat treatment fix casting defects?
Heat treatment can relieve stress and improve mechanical properties, but it cannot remove porosity, cracks or inclusions. Prevention at melting and solidification is the only real cure.
Conclusão
The defects that plague aluminium gravity die castings are neither mysterious nor unavoidable. Each one points back to a specific cause — usually a feeding problem, a melting problem, a mould condition, or a cooling issue — and each has a proven remedy. The best foundries combine careful melt treatment with sound riser and chill design, disciplined die maintenance, and simulation before the die is ever built. If you understand these ten defects and how they are prevented, you will be able to buy castings with far more confidence — and hold your suppliers to a higher standard.
0 comentários