Tillverkare av zinkgjutgods i Kina: Tjänster inom Zamak 3- och Zamak 5-gjutning
OEM-kontrakt tillverkningstjänster för zinkgjutningskomponenter med zamak 3, zamak 5 ...
Tjänster för gjutning av zink, dess process, tillämpningar och designtips
Vid tillverkning av delar av metalllegeringar är zinkgjutna komponenter ett populärt val för att producera komplexa former i stor skala. I processen används vanligtvis Zamak-legeringar för att skapa delar med hög mekanisk prestanda, god dimensionell stabilitet och jämn kvalitet. Tack vare dessa egenskaper används zinkgjutning i stor utsträckning inom fordonsindustrin, elektronikbranschen, konsumentvaror och industriell utrustning. I denna guide går vi igenom viktiga tillämpningar, hela gjutningsprocessen, konstruktionsaspekter, fördelar och nackdelar samt praktiska alternativ.
Vad är pressgjutning av zink?
Zinkpressgjutning – ofta kallad Zamak-pressgjutning – är en metallgjutningsprocess som används för att tillverka komponenter av zinkbaserade legeringar. Först smälts zinklegeringen till ett smält tillstånd. Det smälta metallen sprutas sedan in i en stålform under högt tryck, varvid den fyller formhåligheten och bildar den önskade formen. När metallen har svalnat och stelnat matas delen ut och kräver vanligtvis minimalt med efterbearbetning.
Denna metod är särskilt väl lämpad för tillverkning av medelstora till stora volymer av detaljer som kräver snäva toleranser, fina detaljer och repeterbara resultat. Den lämpar sig för en rad olika zinklegeringar, däribland vanliga Zamak-kvaliteter (såsom Zamak 2, Zamak 3 och Zamak 5) samt legeringar i ZA-serien.
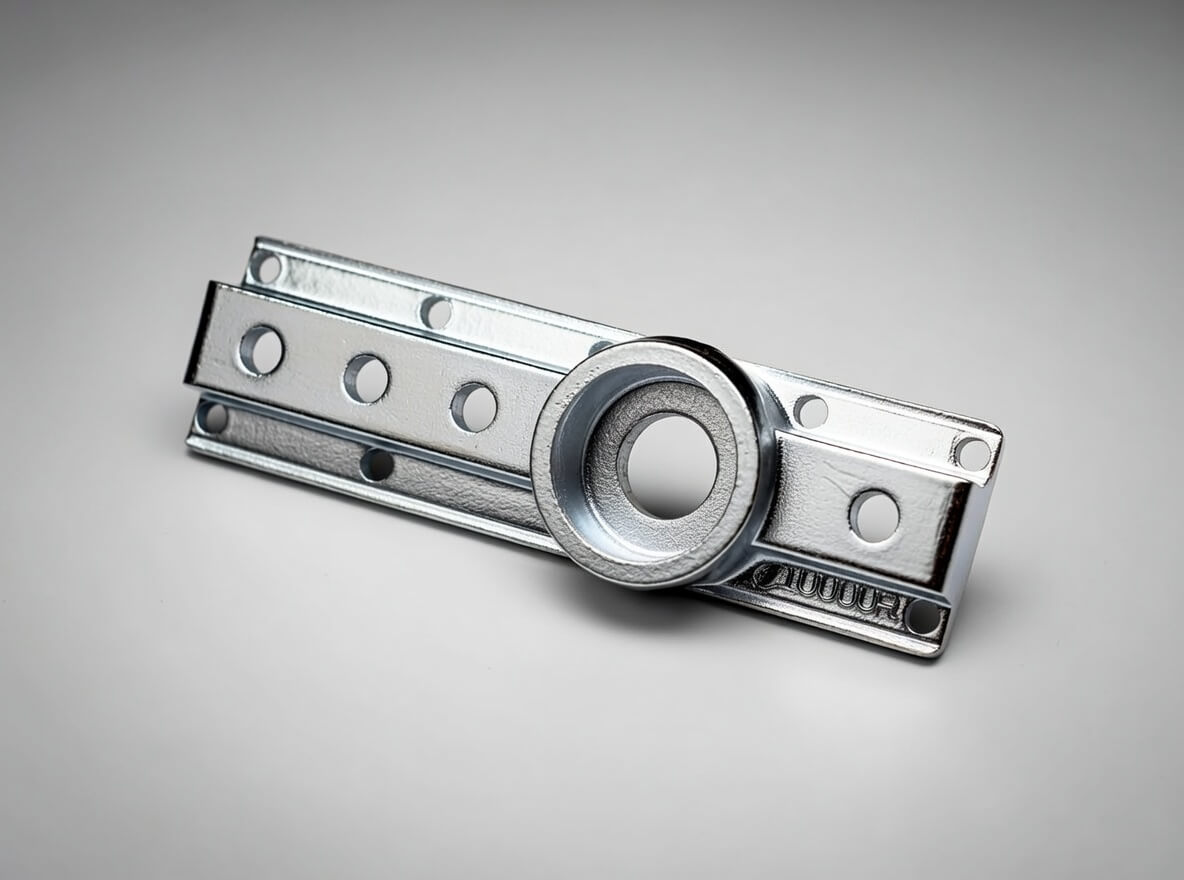
Zamak 5 pressgjutning
Vilka är de processer som ingår i zinkgjutningsprocessen?
När du letar efter tjänster inom Zamak-tryckgjutning är det bästa alternativet att vända sig till ett tryckgjutningsföretag som är specialiserat på zinktryckgjutning. I det fallet är det mycket viktigt att du förstår zinkgjutningsprocessen för att kunna välja rätt leverantör. Här följer en detaljerad beskrivning av de olika stegen i tillverkningen av zinktryckgjutna komponenter.
1. Design Zamak Delar och verktyg
Tillverkningen av zinkgjutna detaljer inleds med konstruktionsfasen. Denna fas kan omfatta konstruktion av detaljer i zinklegering samt konstruktion av verktyg. Ingenjörerna använder avancerad programvara, t.ex. CAD eller CAM, för att konstruera detaljerna och verktygen. De lägger till alla små detaljer i konstruktionerna för att säkerställa precisionen hos detaljerna i zinklegering. De beaktar noggrant följande aspekter vid detaljkonstruktionen:
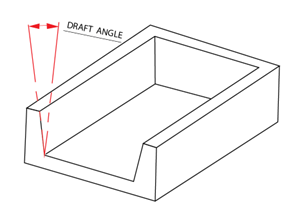
- Dragvinkel: Alla pressgjutna detaljer av zinklegering måste ha en lämplig utdragningsvinkel. Normalt ligger utdragningsvinkeln mellan 1 och 3 grader. Detta underlättar avtagningen av zinklegeringsdetaljen från formen. Ibland kan en utdragningsvinkel på 0,5 grader användas för vissa speciella pressgjutna zinkdetaljer, beroende på detaljens konstruktion och funktionskrav.
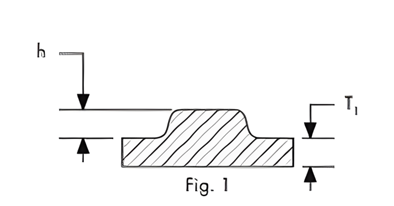
- Väggens tjocklek: De säkerställer en jämn väggtjocklek. De kan förhindra defekter och möjliggöra korrekt fyllning. För zinkgjutna detaljer är den minsta väggtjockleken 0,8 mm, men detta beror på konstruktionens geometri. Om du inte har kunskap om detta rekommenderar vi att du vänder dig till en expert. Tillverkare av pressgjutning av zink, eller så kan du kontakta oss för att få hjälp.
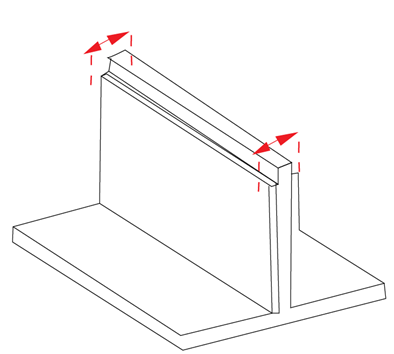
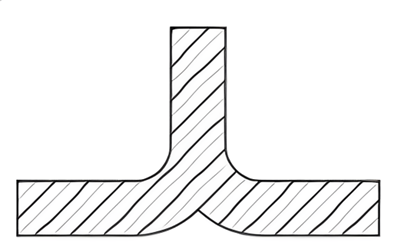
- Revbensspjäll och filéer: Ingenjörerna införlivar förstärkningsribbor och rundningar i konstruktionen av detaljerna. Förstärkningsribborna bidrar till att förstärka komponenten av metalllegering. Rundningarna bidrar till att undvika skarpa hörn för att förebygga spänningar.
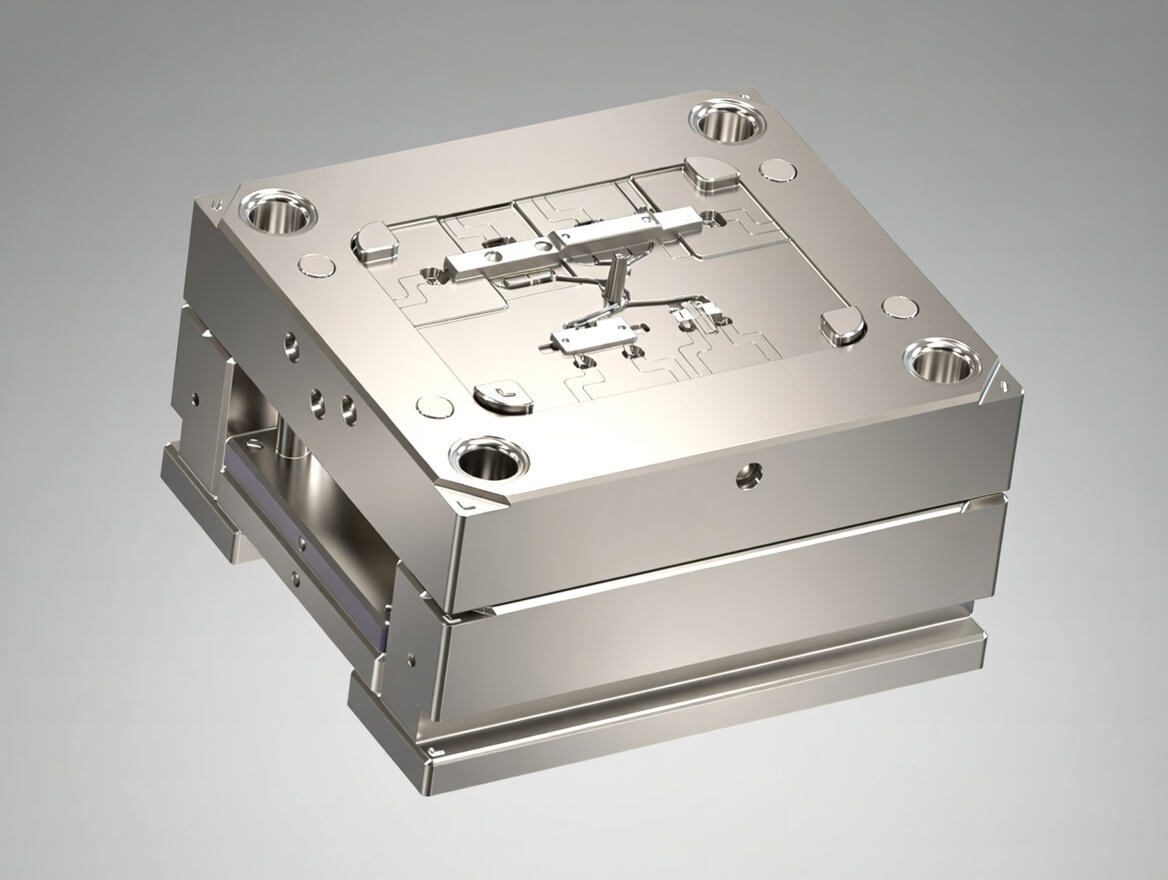
Vid konstruktion av verktyg för zinktryckgjutning utformar dessutom verktygskonstruktören fullständiga 3D- och 2D-ritningar utifrån detaljkonstruktionen och skapar en materiallista (BOM) för alla verktygskomponenter. För zinktryckgjutningsverktyg krävs högkvalitativa stål som H13, 8407 och 1.2344. Denna form består av två halvor, nämligen täckform (den fasta halvan) och utstötningsform (den rörliga halvan). Därför har vi utformat formen så att den stämmer överens med CAD-ritningarna. Detta garanterar att den färdiga delen kommer att passa exakt i formen.
2. Verktyg för smältning och formsprutning (test)
När gjutverktygstillverkningen är klar börjar vi prova verktyget, detta steg inkluderar smältning av zinkmaterialet. Detta görs vanligtvis i en ugn. Vi ser till att justera temperaturen mellan 700 ° F och 800 ° F (370 ° C och 430 ° C). Detta intervall hjälper till att hålla zinkmetallen i ett smält tillstånd. Därefter får den smälta zinken injiceras i pressgjutningsverktyget av maskinen. Denna gjutmaskin med varm kammare består av en stans, en formkavitet och en kylkammare. Efter att ha injicerat den smälta legeringen i formen applicerar stansen högt tryck och tvingar den in i munstyckshålan. Sedan tar den smälta zinken formen av en matris och uppnår alla dess dimensioner.
3. Kylning och stelning
När injektionsprocessen är klar kyls den smälta zinken av kylsystemet. Stålformen börjar snabbt kyla ner den smälta zinken. Men denna kylning har vissa begränsningar. den fästs vanligtvis med hjälp av kylkanalerna. Kylvätskan, eller vattnet, får passera genom denna kanal. De hjälper till att kyla zinklegeringen. Efter kylningen börjar zinken stelna. I detta skede tar den formens dimensioner. Förutom detta bidrar snabb kylning till att få finkorniga strukturer med hög hållfasthet. Dessutom beror denna kylningstid på delens storlek och dess komplexitet. Enklare konstruktioner kyls ned tidigare.
4. Utskjutning och trimning
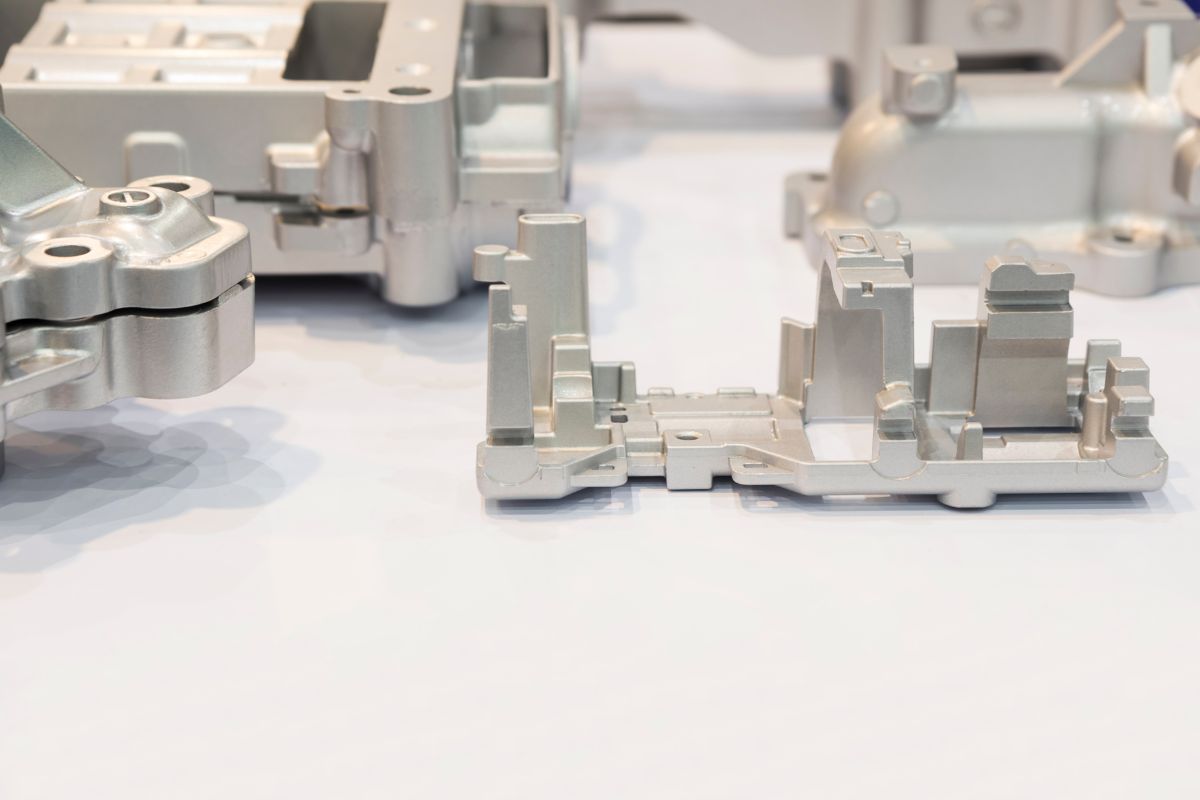
Det sista steget i tillverkningsprocessen för zinkgjutning är utstötning och trimning av zinklegeringsdelen. Efter stelning öppnas matrisen. Sedan börjar ejektorstiften att trycka ut delen ur formen. Den här formen är smart utformad. Den kan lätt komma ut ur formhålan utan att orsaka några skador. Dessutom, om det finns överflödigt material, dvs. flash, fäster det runt kanterna på zinklegeringsdelen. Det är viktigt att ta bort det. Trimningsprocessen åstadkommer detta. I denna process kan olika mekaniska operationer användas, t.ex. kapning, slipning eller filning. Alla dessa processer resulterar i produktion av fina delar.
5. Sekundära processer
Vissa delar är färdigbearbetade efter trimning. Men några av dem behöver ytterligare processer. De kan få ett bättre utseende och specifika dimensioner. Till exempel borrning av hål, gängning, bearbetning eller förädling av ytor. Medan vissa zinkgjutningsdelar kan behöva bättre utseende och ytterligare egenskaper som korrosionsbeständighet och funktion, kan de genomgå målningsprocessen. Dessutom kan vissa zinklegeringsgjutningskomponenter behöva hållbar efterbehandling. De kan tolerera hårda miljöförhållanden; de kan behöva plätering eller pulverlackeringsprocess.
Slutligen, om du letar efter en tjänster för pressgjutning av zink, rekommenderar vi att du kontaktar en tillverkare av tryckgjutning som kan erbjuda helhetslösningar, eftersom du då bara behöver samarbeta med en enda leverantör. Vi är ett tryckgjutningsföretag i Kina som erbjuder tjänster inom zinktryckgjutning – från konstruktion av detaljer och verktyg, tillverkning av tryckgjutningsverktyg, massproduktion, efterbearbetning, ytbehandling, kontroll, förpackning, montering och leverans. Kontakta oss för att få en offert inom 24 timmar.

Vanligt förekommande zinklegeringar för pressgjutning
Här följer de olika zinklegeringarna. De har olika användningsområden inom olika branscher. Varje Zamak-legering används inom olika branscher. Låt oss gå igenom deras egenskaper, sammansättning och användningsområden i detalj.
|
Legering av Zn |
Sammansättning |
Fastigheter |
Typiska tillämpningar |
|
Zamak 3 |
Zn 96%, Al 4%, Mg 0,03% |
Bra balans mellan styrka, duktilitet och gjutbarhet |
Bildelar, hårdvara, elektriska höljen |
|
Zamak 5 |
Zn 95%, Al 4%, Cu 1% |
Högre hållfasthet och hårdhet, bra krypmotstånd |
Kugghjul, spakar, små mekaniska komponenter |
|
Zamak 7 |
Zn 99,99%, Al 0,05%, Mg 0,01% |
Överlägsen duktilitet och flytbarhet, hög renhet |
Elektroniska kontaktdon, precisionskomponenter |
|
Zamak 2 |
Zn 94%, Al 4%, Cu 3% |
Högsta hållfasthet och hårdhet bland Zamak-legeringar |
Kraftiga mekaniska delar, verktyg |
|
ZA-8 |
Zn 92%, Al 8%, Cu 1% |
Hög hållfasthet och hårdhet, goda bärande egenskaper |
Lager, bussningar, små maskindelar |
|
ZA-12 |
Zn 88%, Al 12%, Cu 1% |
Hög hållfasthet, hårdhet, god gjutbarhet |
Strukturella delar, komponenter med hög belastning |
|
ZA-27 |
Zn 73%, Al 27%, Cu 2% |
Högsta hållfasthet och hårdhet, lägre densitet |
Tunga applikationer, stora maskindelar |
Grundläggande konstruktionstips för pressgjutning av zink
Här är några viktiga tips som kan vara till hjälp när du letar efter Tillverkare av pressgjutning av zink, detta hjälper dig att köpa zinkgjutna komponenter på ett mer effektivt och ändamålsenligt sätt. När du behöver tjänster inom zinkgjutning kan tipsen nedan fortfarande vara till hjälp för ditt Zamak-gjutningsprojekt, eftersom din leverantör inte kommer att förstå syftet med dina zinkgjutna komponenter. Om du vill att din gjutningsleverantör ska sköta konstruktionen åt dig bör de naturligtvis ta hänsyn till dessa faktorer.
|
Designaspekt |
Grundläggande tips |
Förenklade ritningar |
|
Utkast till vinklar |
Inkorporera utkastvinklar (vanligtvis 1-3 grader). |
|
|
Väggens tjocklek |
Håll en jämn väggtjocklek (0,040-0,120 tum för zink). |
|
|
Revben |
Lägg till ribbor för att förstärka områden utan att öka den totala tjockleken. |
|
|
Filéer |
Använd filéer i stället för skarpa hörn (radie på 0,020 tum eller mer). |
|
|
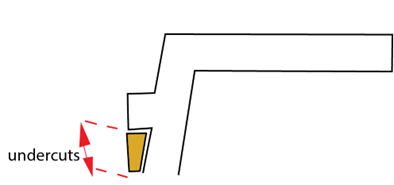
Underskärningar |
Minimera underskärningar eller använd skjutkärnor om det behövs. |
|
|
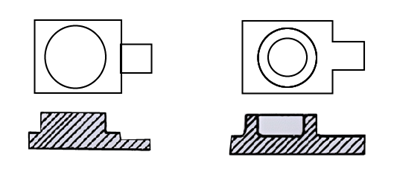
Chefer |
Utforma bossor med lämplig höjd och diameter (förhållandet 1:1 till 3:1). |
|
|
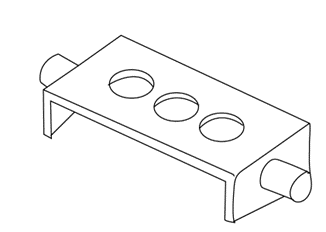
Hål och spår |
Utformning med konsekvent storlek och avstånd (minsta diameter 0,040 tum). |
|
|
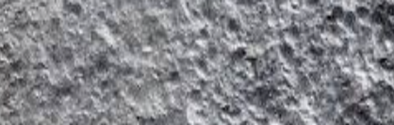
Texturering |
Lägg till texturer på plana ytor för att förbättra estetiken. |
|
|
Toleranser |
Använd realistiska toleranser (±0,002 till ±0,005 tum). |
|
|
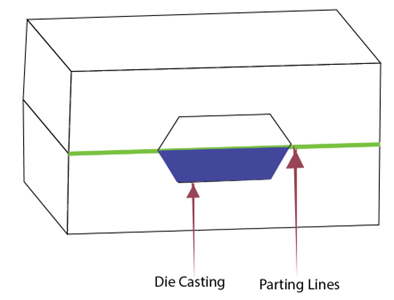
Avskedsansökan |
Placera skiljeväggen strategiskt. |
|
Användningsområden för pressgjutning av zink
Liksom andra processer används zinkgjutning också i stor utsträckning i olika branscher. Låt oss diskutera dess applikationer i detalj.
1) Bilindustrin
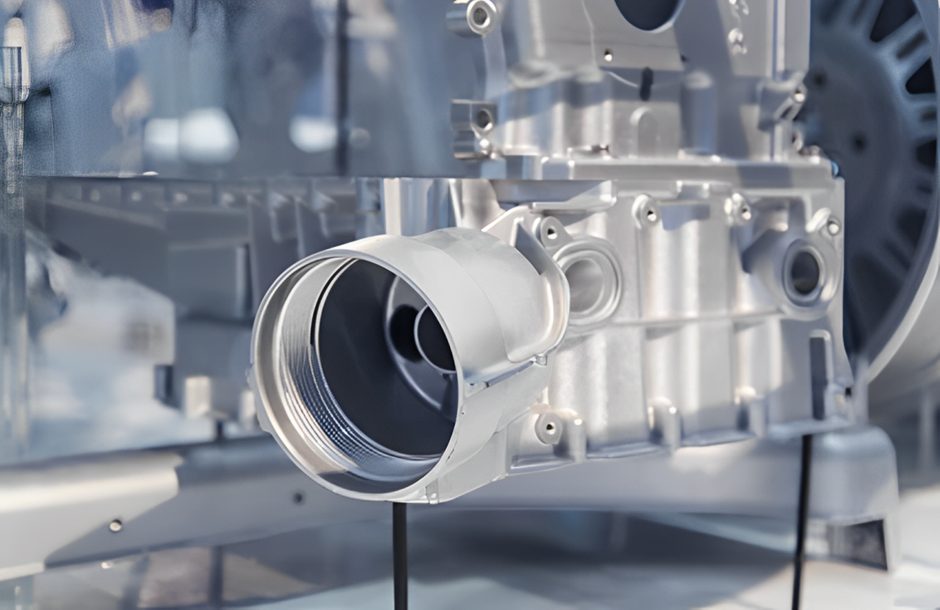
Zinkgjutning används i stor utsträckning inom fordonsindustrin för att tillverka precisa och hållbara komponenter som måste tåla belastning, vibrationer och slitage. Typiska tillämpningar är bland annat förgasarkomponenter, där snäva toleranser och utmärkt ytfinhet är avgörande. Det används även för vissa bromsdelar och delar under motorhuven som kräver styrka, tillförlitlighet och jämn måttnoggrannhet vid volymproduktion.
2) Elektronikbranschen
Inom elektronikbranschen används zinkgjutning för att tillverka komplexa, detaljrika delar som kräver enhetlig geometri och pålitlig prestanda. Zinklegeringar har god ledningsförmåga och ger effektiv elektromagnetisk avskärmning, vilket gör dem lämpliga för höljen, lock och avskärmningskomponenter. Zinkgjutna delar har dessutom hög hållfasthet och bidrar till värmeavledning, vilket förbättrar tillförlitligheten och livslängden hos elektroniska enheter. Även precisionskomponenter som kontakter och fästelement drar nytta av zinkens repeterbarhet.
3) Konsumentvaror
Zinkgjutning är ett kostnadseffektivt sätt att tillverka hållbara komponenter av hög kvalitet med en utmärkt ytfinish. Metoden kombinerar funktionell prestanda med tilltalande utseende, vilket gör den idealisk för delar som både är synliga och hanteras ofta. Processen möjliggör volymproduktion av skräddarsydda former och exakta mått, vilket är anledningen till att den ofta används för beslag till resväskor, dörrhandtag, fönsterkomponenter och hushållsapparater.
4) Industriell utrustning
Zinkgjutning används i stor utsträckning inom industriella tillämpningar där snäva toleranser, hög hållfasthet och pålitlig prestanda krävs i krävande miljöer. Vanliga exempel är pumpkomponenter såsom hus och pumphjul. Tekniken används också ofta för ventiler och andra delar som ingår i industriella maskiner och anläggningar, där måttstabilitet och hållbarhet är avgörande.
Fördelar med zinkgjutning
Precis som andra gjutningsmetoder erbjuder zinktryckgjutning flera viktiga fördelar – särskilt när det gäller detaljer som tillverkas i stora volymer och med hög precision.
1) Precision
Zinktryckgjutning ger utmärkt måttnoggrannhet och gör det möjligt att återge fina, komplexa detaljer. Metoden är särskilt lämplig för komponenter som kräver snäva toleranser, vilket bidrar till att delarna uppfyller konstruktionsspecifikationerna samtidigt som behovet av bearbetning och efterbehandling efter gjutningen minskar.
2) Styrka och hållbarhet
Zinklegeringar har goda mekaniska egenskaper, bland annat god draghållfasthet och slaghållfasthet. Därför tål zinkgjutna detaljer mekanisk påfrestning och slitage, vilket är anledningen till att de ofta används inom fordonsindustrin, i industriell utrustning och i andra krävande tillämpningar.
3) Ytbehandling
Denna process ger jämna ytor av hög kvalitet, vilket gör det enkelt att plätera, måla, pulverlackera eller galvanisera detaljerna. Dessa ytbehandlingsalternativ förbättrar utseendet och kan öka korrosionsbeständigheten, samtidigt som detaljernas exakta geometri bevaras.
4) Effektivitet
Zinkgjutning möjliggör korta cykeltider och jämn produktion med minimalt behov av efterbearbetning. Det är ett effektivt alternativ för tillverkning av stora mängder detaljer, vilket minskar den totala tillverkningstiden och kostnaden.
5) Kostnadseffektivitet
Även om verktygstillverkningen kan vara kostsam i början blir zinkgjutning mycket lönsamt vid storskalig produktion. Hög repeterbarhet, lågt spill och färre efterbearbetningssteg bidrar till att sänka kostnaden per detalj vid massproduktion.
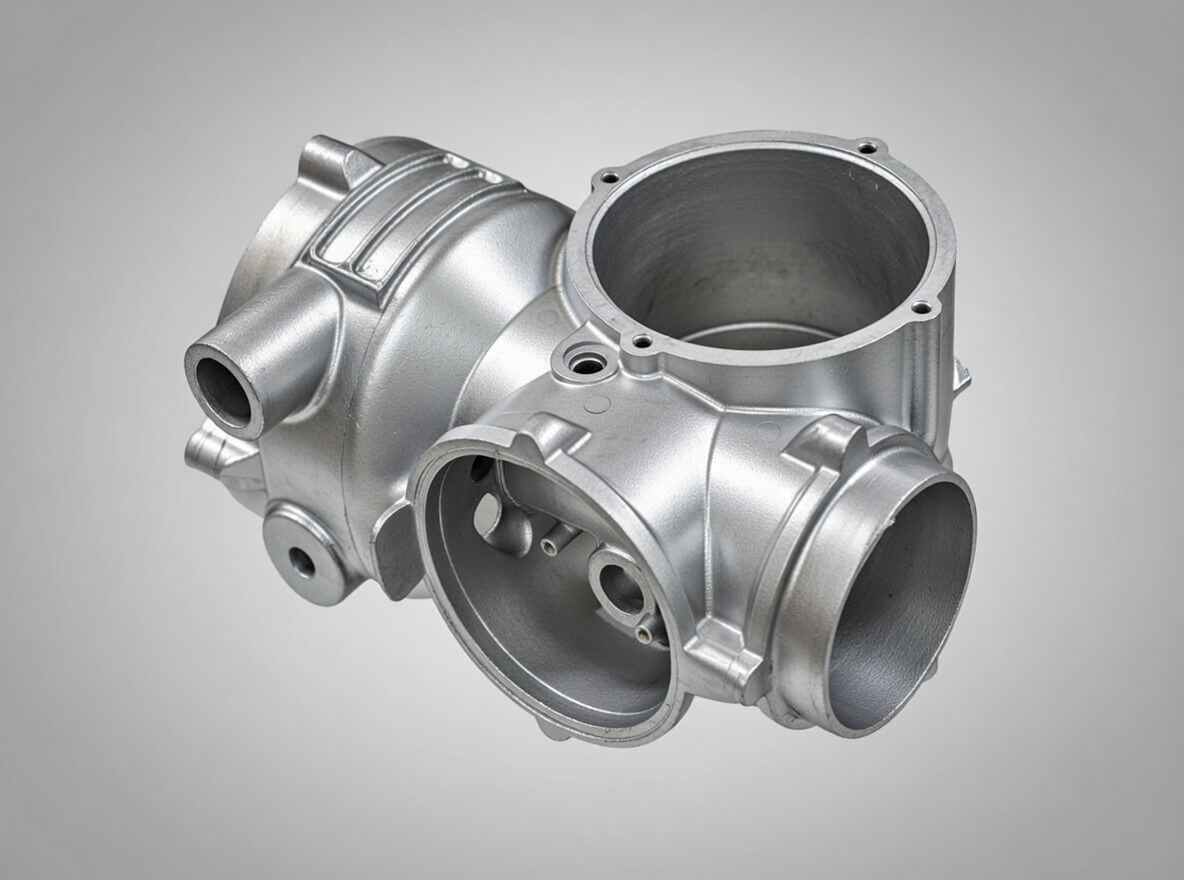
Tjänster för pressgjutning av zink
Vilka är nackdelarna med pressgjutning av zink?
Liksom fördelar har zinkgjutning också vissa nackdelar. Så låt oss diskutera dem här.
1. Begränsningar av storlek
Zinkpressgjutning passar små eller medelstora produktioner. Om du försöker göra stora delar, Då erbjuder denna process begränsningar. Det händer i allmänhet på grund av pressgjutningsmaskiner och formstorlekar. Så du kan hitta andra alternativ för att göra de stora delarna.
2. Hög initial kostnad
Som vi har diskuterat tidigare kräver zinkgjutningsmetoden specifika konstruktioner och verktyg. Så det är uppenbart att den har en högre kostnad än andra tekniker. Så detta gör det mindre användbart för små produktioner. Det kan dock användas för att producera stora produktionsvolymer med konsekventa mönster.
3. Termisk ledningsförmåga
Zinklegeringar är bättre värmeledare än andra metaller. Så det blir svårt att hantera värme under processen. Så du måste noggrant utforma formen. Förutom detta måste du också lägga till lämpliga kylstrategier för att undvika eventuella defekter.
Vilka alternativ finns det för zinkgjutning?
Genom att jämföra både fördelarna och nackdelarna med zinkgjutning kan vi försöka använda olika alternativ för att få de önskade delarna. Så deras förklaring finns i tabellen nedan.
|
Alternativ |
Material |
Fördelar |
Nackdelar |
Tillämpningar |
|
Aluminiumlegeringar |
Lättvikt, korrosionsbeständig |
Högre smältpunkt |
Bildelar, komponenter till flyg- och rymdindustrin |
|
|
Magnesiumlegeringar |
Mycket låg vikt, bra förhållande mellan styrka och vikt |
Dyrare material |
Konsumentelektronik, komponenter till fordonsindustrin |
|
|
Formsprutning av plast |
Termoplaster |
Lättvikt, mångsidig |
Lägre hållfasthet och hållbarhet |
Konsumentvaror, medicintekniska produkter |
|
Sandgjutning |
Olika metaller |
Bra för stora detaljer, lägre verktygskostnader |
Grov ytfinish, lägre noggrannhet |
Motorblock, delar till stora maskiner |
|
Investeringsgjutning |
Olika metaller |
Hög precision, utmärkt ytfinish |
Hög kostnad, längre produktionstid |
Turbinblad, medicinska implantat |
|
Pulvermetallurgi |
Metaller och legeringar |
Hög precision, minimalt spill |
Mindre delar, höga verktygskostnader |
Kugghjul, lager, konstruktionsdelar |
|
Stämpling |
Metaller |
Hög produktionstakt, låg kostnad |
Platta eller enkla former, hög initial verktygskostnad |
Fordonspaneler, elektroniska komponenter |
|
Smide |
Metaller |
Hög hållfasthet, utmärkt hållbarhet |
Enklare former, högre materialspill |
Fordon, flyg- och rymdkomponenter |
Slutsats
Sammanfattningsvis är zinkgjutning en smart teknik för att tillverka metalldelar. Den har många tillämpningar inom många branscher. Här förvandlas zinkmetallen till ett smält tillstånd och sprutas in i en ugn. Efter det genomgår den högt tryck och förs in i formhålan. Sedan börjar den uppnå formen på formen och får svalna. Efter stelning skjuts zinkdelen ut ur formhålan och kontrollerar om den behöver trimmas eller ytbehandlas. Så det här är ett ganska enkelt steg. Detta används i hög grad för att tillverka små delar och tillgodose stora produktioner. Så det används ofta i många branscher.
Vanliga frågor och svar
Q1. Hur kan du jämföra zinkgjutning med gjutning av aluminium?
Tja, både pressgjutning av zink och aluminiumgjutningskomponenter börjar med att smälta metallen och sedan får den formen på formen. Men zinkgjutgods har precision och en ytfinish. Å andra sidan är gjutgods av aluminium användbart för lättare delar med god korrosionsbeständighet.
Q2. Kan ni återvinna de gjutna delarna i zink?
Absolut ja, zinkgjutna delar är värmeledare. Så de kan lätt smälta ner vid vissa temperaturer. De är alltså helt återvinningsbara och mycket bra för miljön.
Q3. Vilka efterbearbetningstekniker används i allmänhet för att tillverka zinkgjutna delar?
Det finns flera olika. De vanligaste efterbearbetningsteknikerna är maskinbearbetning, plätering, målning och pulverlackering.
Produkter Galleri


Komponenter för kylflänsar för LED-lampor, marina komponenter, komponenter för arkitektonisk hårdvara, bilkomponenter, komponenter för maskinteknik, bildelar, höljen och delar för LED-belysning, hårdvara för fönster och dörrar, komponenter för sportutrustning, fordonskomponenter, delar till elektriska verktyg.
Om oss
Grundades 1999, GC Precision Mold Co. ltd (Was Tillverkare av pressgjutning av aluminium (Kina) Limited ), blir nu en av de ledande globala leverantörerna av högkvalitativa pressgjutningsdelar aoch maskinbearbetning av icke-järnmetallprodukter.
Vår produktionslinje inkluderar men är inte begränsad till gjutning av aluminium, gjutning av zink, sandgjutning av brons, aluminium gravitationsgjutning, CNC-precisionsbearbetning. våra produkter erkändes och certifierades av ISO 14001 och IATF 16949, vi är alltid redo att vara din pålitliga gjutningsleverantör och partner i Kina.