
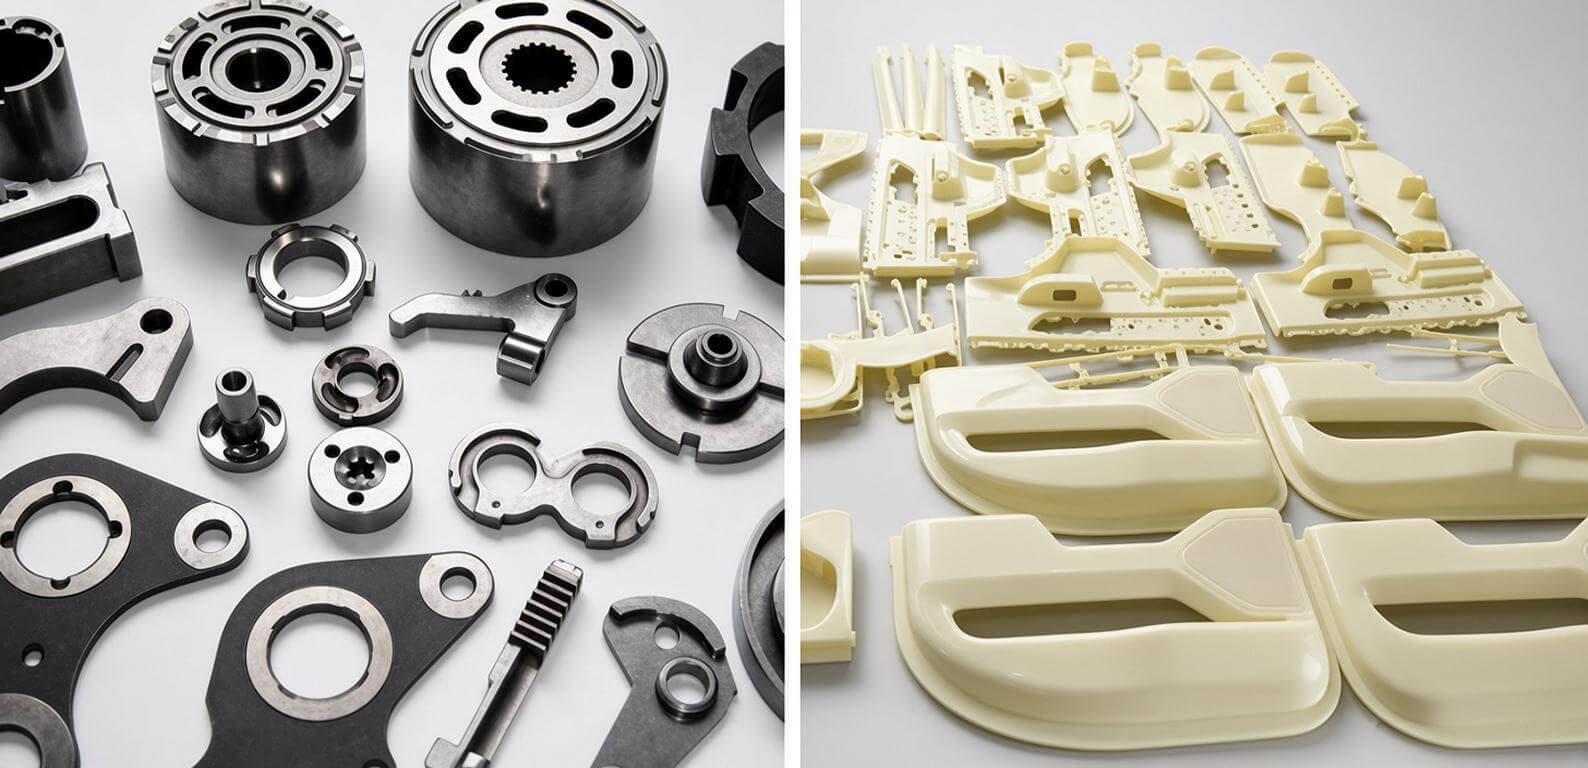
Než investujete desítky tisíc dolarů do vstřikovací formy nebo formy pro tlakové lití, musíte mít jistotu, že daný díl bude fungovat. Rychlé prototypování (RP) vám během několika hodin či dnů vyrobí fyzický díl na základě CAD souboru, takže případné chyby se odhalí na zkušebním stole, a ne až na výrobním nástroji.
Tato příručka vysvětluje, co je to rychlé prototypování, jak si vedou hlavní technologie v porovnání, k čemu se každá z nich hodí a jak přejít od 3D tištěného prototypu k zkušební formě a následně k sériové výrobě. Na závěr obsahuje technický kontrolní seznam, který si můžete přizpůsobit pro svůj vlastní program.
Co je to rychlé prototypování?
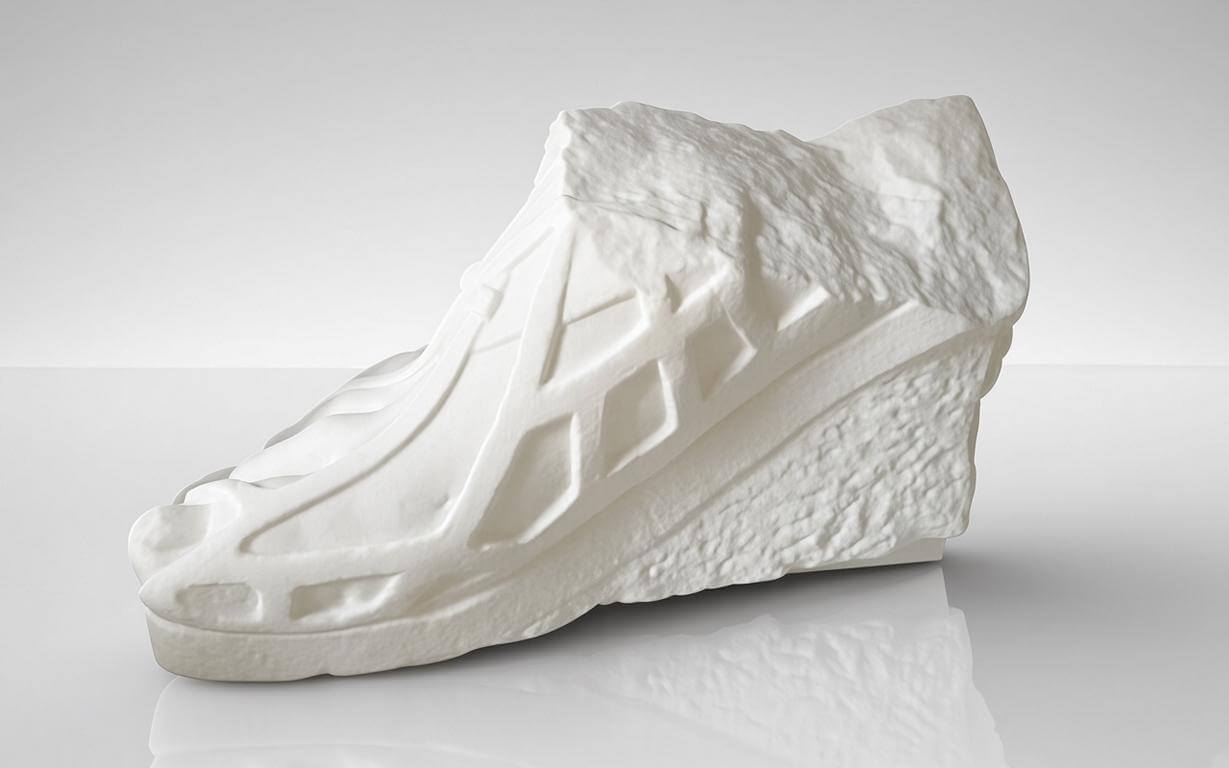
Rychlé prototypování je rychlá výroba fyzického modelu nebo součásti přímo z 3D CAD dat. Většina procesů rychlého prototypování je aditivní: materiál se nanáší a spojuje vrstvu po vrstvě, a proto se tento obor také nazývá vrstvená výroba nebo aditivní výroba. 3D tisk je běžný název pro stejnou skupinu procesů.
Je užitečné rozlišovat tři typy výroby:
- Subtraktivní: začněte s masivním blokem a odstraňujte materiál (frézování, soustružení a broušení na CNC strojích).
- Doplněk: vyrobit díl přidáváním materiálu (stereolitografie, laserové slinování, vytlačování vlákna).
- Formativní: tvarovat materiál pomocí síly nebo formy (kování, vstřikování, tlakové lití).
Stereolitografie (SLA), patentovaná v 80. letech, stála u zrodu odvětví rychlého prototypování (RP). Dnes tento pojem zahrnuje i rychlé CNC obrábění, protože obráběný prototyp z polotovaru je často nejrychlejším způsobem, jak získat funkční kovový díl.
Jak funguje rychlé prototypování
Většina aditivních procesů se řídí stejným tokem dat:
- Vytvořte 3D CAD model (objemový nebo povrchový).
- Exportujte jej jako soubor STL, tedy síť trojúhelníků, která aproximuje povrch.
- Zkontrolujte a opravte síť (mezery, převrácené normály, hrany, které nejsou součástí varieta).
- Vyberte orientaci a vygenerujte podpěry pro převisy.
- Rozřežte model na tenké vrstvy.
- Vyrobte tento díl.
- Odstraňte podpěry a vyčistěte díl.
- Následná úprava: vytvrzení, broušení, tryskání, lakování nebo obrábění kritických prvků.
Pro inženýry jsou důležité dva praktické aspekty. Za prvé, hrubý soubor STL zobrazuje hrany na zakřivených plochách, proto je třeba provést export s tolerancí, která odpovídá požadované přesnosti. Za druhé, orientace při tisku ovlivňuje pevnost, povrchovou úpravu a rozměrovou přesnost, protože vrstvené díly jsou anizotropní.
Srovnání hlavních technologií rychlého prototypování
| Proces | Typické materiály | Typické silné stránky | Typické mezní hodnoty |
|---|---|---|---|
| SLA (fotopolymerní pryskyřice, vytvrzovaná laserem) | Epoxidové, akrylátové a uretanové pryskyřice | Hladký povrch, jemné detaily, vrstva o tloušťce přibližně 0,05 až 0,1 mm | Křehké nebo na UV záření citlivé pryskyřice; vyžadují dodatečné vytvrzování |
| SLS / tavení v práškovém loži (polymery) | Nylon (PA12, PA11), nylon vyztužený skelnými vlákny | Žádné nosné konstrukce, odolné funkční součásti | Zrnitý povrch, smršťování u velkých dílů |
| FDM / extruze filamentu | ABS, PLA, PC, nylon | Nízké náklady, snadné použití, vhodné pro kontrolu správného usazení | Viditelné linie vrstev, anizotropní pevnost, nižší přesnost |
| Stříkání materiálu | Fotopolymery, více materiálů | Možnosti jemných detailů, barev a měkkého povrchu | Náklady na materiál, omezená tepelná odolnost |
| Tavení v loži kovového prášku (DMLS/SLM) | AlSi10Mg, nerezová ocel, titan | Složité kovové tvary, funkční kovové prototypy | Vysoké náklady; povrch a pórovitost se liší od tlakově litých dílů |
| Rychlé CNC obrábění | 6061, 7075, plasty jako ABS, POM, PC | Přísné tolerance, povrchy odpovídající sériové výrobě | Náklady rostou s rostoucí složitostí; pro podříznutí je zapotřebí víceosé obrábění |
Typická rozměrová přesnost u stolních i průmyslových polymerových procesů se pohybuje v rozmezí několika desetin milimetru a jedna zveřejněná studie o technologii SLA uvádí hodnotu přibližně 0,1 mm u dobře kontrolovaných výtisků. CNC obrábění obvykle dosahuje přesnosti ±0,05 mm nebo lepší. Vždy si u poskytovatele služeb ověřte, jaké jsou možnosti pro danou velikost a materiál vašeho dílu.
K čemu slouží rychlé prototypování?
Rychlé prototypování se využívá všude tam, kde fyzický díl poskytne odpověď rychleji nebo levněji než analýza či výroba nástrojů.
Vizualizace a komunikace v oblasti designu. Lidé pochopí fyzický model rychleji než výkres. V jedné studii uvedené v odborné literatuře se zjistilo, že poskytnutí modelů vytvořených pomocí aditivní výroby dodavatelům vedlo ke snížení nabídkových cen, protože dodavatelé měli jasnější představu o tom, na co vlastně podávají nabídku.
Kontrola správného usazení a montáže. Na tištěném dílu jsou patrné nesouosé otvory, kolize a nesprávná spojovací geometrie, které na obrazovce snadno uniknou pozornosti.
Ověření CAD dat. Okamžitě se projeví problémy s polohou žeber, vůlemi při zacvakávání a tloušťkou stěn.
Testování funkčnosti a ergonomie. Pouzdra, rukojeti, držáky a výrobky určené k nošení lze před výrobou forem otestovat ručně.
Zpětná vazba od výrobců nástrojů a slévačů. Konstruktér nástrojů často navrhuje drobné úpravy (sklon, dělicí čára, vyvrtání jádra), které snižují náklady na výrobu nástrojů, a fyzický model dílu tuto diskusi zkonkretizuje.
Vzory a nástroje. Vytisknuté voskové nebo pryskyřičné modely lze použít pro přesné lití a pro malé série lze rychle vyrobit prototypové nebo přechodové formy.
Malosériová výroba a upínací přípravky. Přípravky, upínací zařízení a měřidla se často tisknou přímo ve firmě, aby se ušetřil čas při obrábění.
Věrnost prototypu: Vyberte si správnou úroveň
Ne každý prototyp musí být identický se sériovým dílem. Přizpůsobení úrovně detailů danému úkolu šetří čas i peníze.
| Úroveň | Otázka, na kterou odpovídá | Typická metoda |
|---|---|---|
| Koncepční model | Připadá vám tvar a velikost v pořádku? | FDM nebo SLA |
| Tvar a padnutí | Provádí sestavování a odstraňování sousedních dílů? | SLA, SLS, rychlá CNC výroba |
| Funkční | Zajišťuje přenos zatížení, těsnění a odvod tepla? | Nylon SLS, obráběný kov, DMLS |
| Předvýroba | Probíhá výrobní proces správně? | Zkušební vzorky forem nebo lisovacích nástrojů |
Tisknutý díl z materiálu podobného ABS nemůže dokázat, že díl z nylonu vyztuženého skelnými vlákny obstojí při zkoušce pádem, a obráběná konzola z hliníku 6061 nemůže dokázat, že tlakově litý díl pro letadlo A380 neobsahuje póry. Jasně uveďte, co každý prototyp ověřuje a co ne.
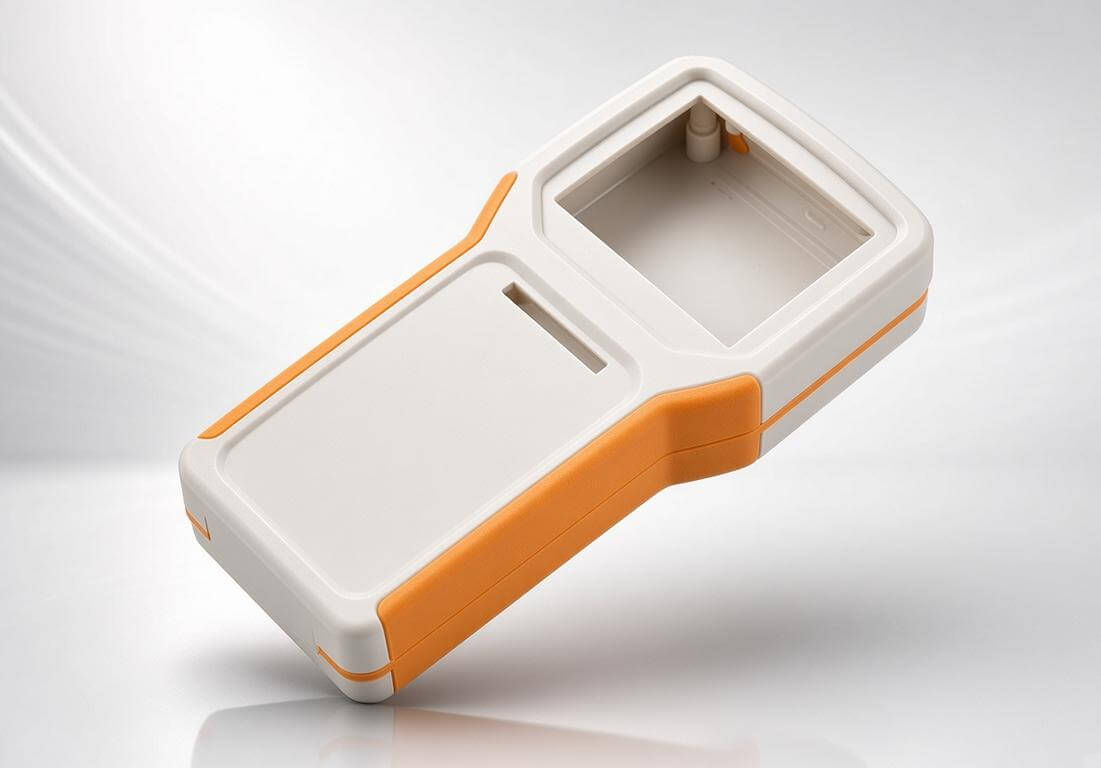
Rychlé prototypování pro vstřikování plastů
Prototypy jsou nejužitečnější ještě před vyrobením formy, protože úpravy oceli jsou zdlouhavé a nákladné.
Co prototypy ověřují: montáž, zacvakávací spoje, geometrie ohebných spojů, uspořádání výstupků a žebrování, vzhled a první ohlasy uživatelů.
Co neověřují: smršťování a deformace pryskyřice, svarové linie, zbytky vtoku, propadliny, rovnováha plnění a vliv orientace skleněných vláken. Tyto jevy závisí na konkrétní pryskyřici a výrobním procesu.
Využijte prototypovou sérii k úpravě konstrukčních pravidel, kterými se řídí lisované díly:
- Tloušťku stěny udržujte co nejrovnoměrnější, jak je to prakticky možné; u mnoha termoplastů se obvykle pohybuje v rozmezí 1 až 3 mm.
- Přidejte sklon, obvykle 0,5 až 2°, na strukturovaných površích více.
- Žebra udržujte v rozmezí přibližně 50 až 60 % tloušťky sousední stěny, aby se omezilo vznikání propadlin.
- Používejte velkorysé poloměry místo ostrých rohů.
- Umístění vtoku a dělicí čáru si naplánujte včas.
Při menších objemech výroby může hliníkový prototyp nebo přechodová forma (například z hliníku 7075) zkrátit dobu přípravy nástrojů a umožnit výrobu skutečných vzorků z cílového plastu, zatímco sériové formy se vyrábějí z kalené oceli, jako je P20, H13 nebo nerezová ocel 420, v závislosti na druhu plastu a objemu výroby.
Rychlé prototypování pro tlakové lití
V oblasti tlakového lití neexistuje žádná levná alternativa k tištěné formě, proto je strategie prototypování velmi důležitá.
Běžné postupy při výrobě prototypů z hliníkového tlakového odlitku:
- CNC obrábění z polotovaru (často 6061 nebo podobný): rychlý, přesný, vhodný z hlediska tvaru, rozměrů i funkce. Pevnostní a tepelné vlastnosti se liší od materiálu A380 nebo ADC12.
- 3D tisk z kovu (tavení v práškovém loži AlSi10Mg): složité tvary bez nutnosti výroby forem, s vlastnostmi a pórovitostí odlišnými od materiálu získaného tlakovým litím.
- Investiční odlitek nebo odlitek do pískové formy z tištěného vzoru: poskytuje odlitkovou strukturu pro malé série.
- Měkká forma nebo forma s jednou dutinou pro prototyp: blíže k sériové výrobě, s vyššími náklady.
Co prototypy ověřují: geometrie, sestavení, referenční body pro obrábění, rozvržení těsnicích ploch, tloušťka stěny a konstrukce výstupků.
Co neověřují: způsob vyplnění formy, poréznost způsobená plynem a smršťováním, tepelná rovnováha ve formě, pájení, přetoky a mechanické vlastnosti povrchové vrstvy odlitku. K řešení těchto problémů využijte simulaci odlévání a odpovídající zkušební odlitky.
Návrh pro vysokotlaké lití ve fázi prototypu: rovnoměrné tloušťky stěn (přibližně 1,5 až 4 mm), úkos (přibližně 1 až 3°), velkorysé zaoblení, žebra o tloušťce rovnající se tloušťce stěny nebo menší a přebytek materiálu pro obrábění na kritických plochách (obvykle 0,3 až 0,8 mm).
Výhody a omezení
Výhody
- Kratší vývojové cykly a včasnější odhalování chyb.
- Geometrická volnost bez nutnosti použití nástrojů.
- Nižší náklady na jednu iteraci při malém počtu kusů.
- Lepší komunikace mezi odděleními konstrukce, výroby nástrojů a dodavatelského řetězce.
Omezení
- Materiály a vlastnosti se liší od sériově vyráběných pryskyřic či slitin.
- Přesnost, kvalita povrchu a úroveň detailů jsou obecně nižší než u lisovaných nebo odlitých dílů.
- Cena za kus neklesá s rostoucím objemem výroby a výhoda se zmenšuje s rostoucí velikostí dílu.
- Vrstvené díly jsou anizotropní.
Od 3D tištěného prototypu přes zkušební formu až po sériovou výrobu: technický kontrolní seznam
Pomocí tohoto kontrolního seznamu pro jednotlivé fáze přejděte od prvního tisku ke stabilní výrobě. Každá fáze má své kritérium pro dokončení, které je třeba schválit, než se přistoupí k další fázi.
| Fáze | Klíčová opatření | Kritérium ukončení |
|---|---|---|
| 1. Požadavky | Definujte funkci, zatížení, teplotu, chemické látky, roční objem, cílové náklady, parametry kritické pro kvalitu (CTQ), kosmetické zóny a vhodné materiály. | Podepsané požadavky a seznam CTQ |
| 2. Koncepční prototyp | Vytiskněte modely v technologii SLA nebo FDM, zkontrolujte jejich tvar a rozměry, ověřte, zda neobsahují chyby v CAD, a sdílejte je s výrobcem nástrojů nebo dodavateli tlakového lití. | Potvrzení záměru návrhu |
| 3. Prototyp s dobrým padnutím a funkční prototyp | Použijte nylon SLS, technologii rychlého CNC obrábění nebo DMLS; proveďte montážní, zátěžové, tepelné a těsnostní zkoušky; zaznamenejte korelaci s výrobním materiálem. | Funkční testy byly úspěšně absolvovány a zdokumentovány |
| 4. DFM a simulace | Zkontrolujte návrh, stěny, žebra, poloměry, dělicí čáru, umístění vtoků a vyhazovačů; proveďte simulaci toku materiálu ve formě nebo simulaci odlitku; proveďte součet tolerancí; přidejte obrobkovou rezervu. | Zpráva DFM byla uzavřena, 3D data byla zmrazena v rámci řízení změn |
| 5. Návrh nástrojů | Vyberte ocel (P20, H13, nerezová ocel 420 pro vstřikovací formy; 1.2343 ESR a 8418 pro formy pro vysokotlaké lití), naplánujte chlazení nebo řízení teploty, odvětrávání, vložky, posuvníky; vyrobte měřidla a upínací přípravky. | Podpis revize návrhu nástroje |
| 6. Výroba nástrojů a lisovacích forem | Vyrobte formu nebo lisovací nástroj podle schválených 2D/3D výkresů. Součástí jsou CNC frézování, CNC soustružení, elektroerozivní obrábění (EDM), drátové řezání, broušení, tepelné zpracování, leštění nebo texturování, montáž, sestavení a kontrola rozměrů. Před zkušebním odlitkem ověřte kritické rozměry, chladicí kanály, odvětrání, vodicí lišty, vyhazovací systémy a další funkční součásti. Typická dodací lhůta je přibližně 4 až 12 týdnů u vstřikovacích forem a 8 až 16 týdnů u nástrojů pro HPDC, v závislosti na velikosti a složitosti. | Výroba nástroje dokončena, montáž ověřena a zpráva o kontrole nástroje schválena |
| 7. Zkušební fáze (T0/T1) | Proveďte první odlitky; u formování prověřte odlitky s nedostatečným naplněním a vyvážení plnění; u tlakového lití vyladěte profil plnění a teplotu formy; proveďte měření na souřadnicovém měřicím stroji (CMM); proveďte rentgenovou kontrolu odlitků. | Vzorová zpráva a seznam oprav nástrojů |
| 8. Korekce a ověření nástrojů | Upravit formy nebo lisovací nástroje na základě zpětné vazby od zákazníka a odstranit nedostatky zjištěné při T1, provést sérii T2, stanovit procesní okno pomocí plánu experimentů, provést studii způsobilosti (Cpk) u klíčových parametrů kvality (CTQ), provést kontrolu prvního kusu, těsnostní nebo funkční zkoušky. | Schválené vzorky a ověřený proces |
| 9. Pilotní fáze a rozběh | Proveďte pilotní sérii, ověřte dobu cyklu, míru zmetkovitosti, balení a sledovatelnost a spusťte SPC. U forem určených pro export bude před dodáním vyžadován minimálně dvouhodinový zkušební provoz bez materiálu. | Pilotní výnos a výkonnost splňují stanovené cíle |
| 10. Sériová výroba | Zavést kontrolní plán, preventivní údržbu nástrojů, pravidelné audity a řízení změn. | Stabilní a monitorovaná výroba |
Další kontroly při vstřikování plastů
- Ověřte předpoklady ohledně smrštění u dodavatele pryskyřice a mějte na paměti, že smrštění se liší v podélném i příčném směru toku, zejména u typů s obsahem skleněných vláken.
- Ověřte typ vtoku, hloubku odvětrávacího kanálu a délku vtokové plochy s ohledem na konkrétní pryskyřici, protože hloubka odvětrávacího kanálu se u jednotlivých pryskyřic značně liší.
- Zkontrolujte uspořádání chladicího okruhu a teplotu vody, abyste omezili deformaci a zkrátili dobu cyklu.
- Velikost lisu a sílu upínání zvolte na základě projekční plochy a viskozity pryskyřice, a to s bezpečnostní rezervou.
- Hygroskopické pryskyřice, jako je nylon a PC, je třeba před lisováním vysušit.
Další kontroly při tlakovém lití
- Ověřte, zda je slitina (A380, ADC12, A360, A413 a další) vhodná z hlediska pevnosti, tlakové těsnosti a požadavků na povrchovou úpravu.
- Zkontrolujte nastavení uzávěru, přetečení a uspořádání vakuového nebo odvzdušňovacího systému a ověřte profil vstřikování (pomalé vstřikování, rychlé vstřikování, zesílení).
- Regulujte povrchovou teplotu formy a rozstřik a zkontrolujte místa s nadměrným zahříváním, která mohou vyžadovat lokální chlazení.
- K posouzení poréznosti v kritických úsecích použijte rentgenové zkoušky, zkoušky hustoty nebo zkoušky těsnosti.
- Ověřte referenční body obrábění a polotovar a naplánujte kontroly po obrábění. Hliníkové lité díly pro automobilový průmysl
Nejčastější chyby, kterých se vyvarujte
- Považování prototypu za důkaz výrobního procesu. Tištěný nebo obráběný díl nevykazuje žádné deformace, pórovitost ani problémy s vyplněním.
- Zafixování návrhu ještě před jednáním s výrobcem nástrojů nebo slévárnou.
- Přeskočení simulace u dílů s tlustými stěnami nebo dlouhými průtokovými cestami.
- Zanedbání součtu tolerancí až do prvního soudního řízení.
- Změna CAD bez řízení změn poté, co již byl zahájen návrh nástroje.
- Nedefinování dimenzí CTQ Zpráva z klinického hodnocení tedy vše měří, ale o ničem nerozhoduje.
Jak vybrat metodu prototypování
| Pokud potřebujete | Začněte s |
|---|---|
| Stručný přehled tvaru a velikosti | FDM nebo SLA |
| Hladké a detailní vizuální modely | SLA nebo tryskání materiálu |
| Odolné funkční plastové díly | nylon SLS |
| Kovové díly s úzkými tolerancemi pro testování | Rychlé CNC obrábění |
| Složitý kovový tvar z jednoho kusu | Tavení v loži kovového prášku |
| Skutečné lisované vzorky z cílové pryskyřice | Prototypová forma z hliníku nebo z měkkého materiálu |
| Odlitek pro několik dílů | Investiční odlévání nebo odlévání do písku podle tištěných modelů |
ČASTO KLADENÉ DOTAZY
Je rychlé prototypování totéž jako 3D tisk? Ne tak úplně. 3D tisk je nejběžnější formou rychlého prototypování (RP), ale k výrobě prototypů se využívá i rychlé CNC obrábění a další rychlé metody.
Jak přesné jsou prototypy vytištěné na 3D tiskárně? Typically within a few tenths of a millimeter, depending on process, size and material. Machined prototypes are usually tighter.
Can a 3D printed part replace a production injection molded part? For low volumes and some applications, yes, but material properties, surface finish and cost per part usually favor molding at volume.
Can I 3D print a die casting prototype? You can print metal parts or patterns, but the result will not have the same structure or properties as a die cast part, so use it for form, fit and function, not for porosity or fatigue validation.
When should I stop prototyping and build the tool? When fit and function tests pass, the DFM review is closed, the CTQ list is agreed and the design is frozen under change control.
0 komentáøù