
Jaké jsou rozdíly mezi gravitačním tlakovým litím a vysokotlakým tlakovým litím?
Volba mezi gravitačním tlakovým litím (GDC) a vysokotlakým tlakovým litím (HPDC) je jedním z nejdůležitějších rozhodnutí, které budete muset učinit při zadávání zakázek na hliníkové odlitky. Oba procesy využívají trvalé kovové formy, avšak plní je zásadně odlišným způsobem – jeden pomocí gravitace, druhý pod velmi vysokým vstřikovacím tlakem. Právě tento jediný rozdíl určuje téměř vše, co z toho vyplývá: dosažitelné tolerance, minimální tloušťku stěny, mechanické vlastnosti, možnost tepelného zpracování dílu, náklady na nástroje a objem výroby, při kterém se kterýkoli z procesů stává ekonomicky výhodným. Tato příručka přímo porovnává oba procesy a poskytuje vám praktický rámec pro výběr toho správného.
Gravitační tlakové lití (GDC) — lití do trvalých forem
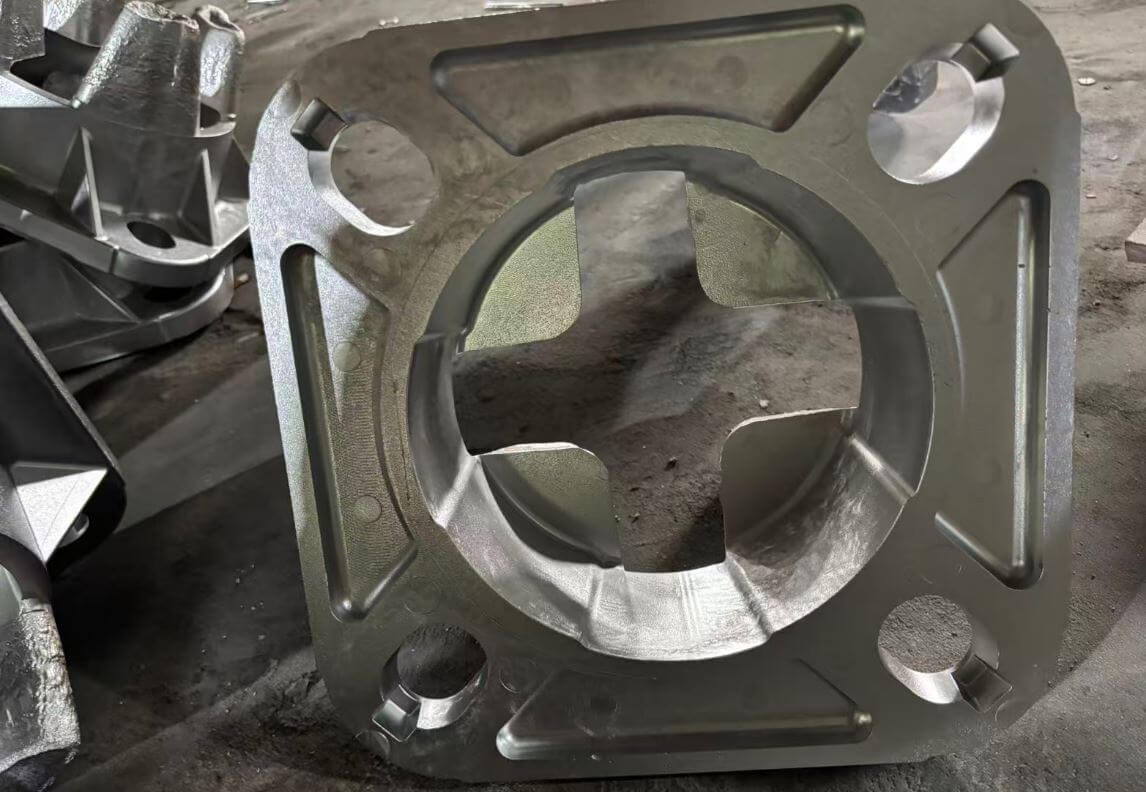
Při gravitačním tlakovém lití se roztavený kov nalévá do kovové formy a vyplňuje dutinu výhradně působením gravitace – není vyvíjen žádný vnější tlak. Jedná se o nejjednodušší z procesů tlakového lití a vyžaduje pouze skromnou kapitálovou investici. Formy pro gravitační tlakové lití jsou vyrobeny z jemnozrnné perlitické litiny nebo nízkolegované oceli a jsou potaženy žáruvzdorným povlakem, který reguluje rychlost odvádění tepla z tuhnoucího odlitku. Vzhledem k tomu, že chlazení je rychlejší než při odlévání do písku, ale šetrnější než při HPDC, mají odlitky z gravitačního odlévání jemnější zrno a přibližně o 20 % vyšší mechanické vlastnosti než odlitky z písku, přičemž zůstávají husté a těsné. Při gravitačním odlévání lze také použít jádra z pryskyřicí vázaného písku k vytvoření složitých vnitřních kanálů, čehož nelze dosáhnout vysokotlakým procesem. Typická produkce se pohybuje v rozmezí od přibližně 1 000 do více než 100 000 odlitků ročně na jednu formu a hmotnost dílů se může pohybovat od méně než 1 kg až po přibližně 300 kg.
Vysokotlaké tlakové lití (HPDC)
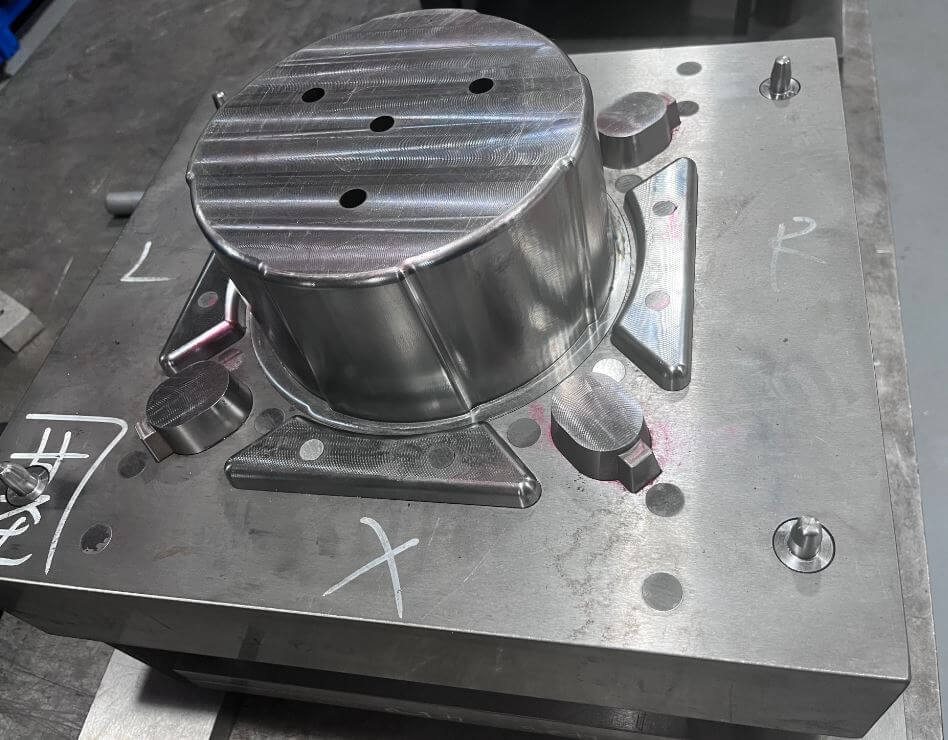
Při vysokotlakém lití pod tlakem se roztavená slitina vstřikuje vysokou rychlostí a pod vysokým tlakem – obvykle 400 až 1 000 barů – pomocí pístu (plunžeru) ve stroji s chladnou komorou do dělené ocelové formy. Dutina se naplní za zlomek sekundy a vodou chlazená forma odvádí teplo tak rychle, že doby cyklu se pohybují v řádu desítek sekund až několika minut. Výsledkem jsou extrémně tenké stěny, přesné rozměry (±0,1 mm) a vynikající povrchová úprava odlitku. Avšak právě ten samý mechanismus plnění, který zajišťuje rychlost procesu, také zachycuje vzduch, což způsobuje u dílů odlévaných metodou HPDC určitou vnitřní poréznost, která omezuje tažnost a znemožňuje následné tepelné zpracování. HPDC je nejrozšířenějším odlévacím procesem – přibližně polovina všech odlitků z lehkých slitin se vyrábí tímto způsobem – a je ekonomicky výhodný pouze při velkých objemech, obvykle vyžaduje alespoň 10 000 dílů na jednu formu a v ideálním případě mnohem více.
Přímé srovnání
Níže uvedená tabulka shrnuje klíčové rozdíly, které je třeba zohlednit při výběru procesu. Uvedené hodnoty představují typické údaje pro hliníkové slitiny.
| Majetek | Tlakové lití s využitím gravitace (GDC) | Vysokotlaké tlakové lití (HPDC) |
| Způsob plnění | Nalévá se samovolně, bez vnějšího tlaku | Vysokorychlostní vysokotlaké vstřikování (400–1 000 bar) |
| Minimální tloušťka stěny | 3,0 mm (2 mm na malých plochách) | 1,0 mm |
| Rozměrová tolerance (min.) | ±0,5 mm | ±0,1 mm |
| Povrchová úprava v stavu po odlití | 4–12 µm | 1–2 µm |
| Maximální hmotnost dílu (Al) | Až ~300 kg | ~10 kg |
| Obráběcí přídavek (min.) | 1,5 mm | 0,5 mm |
| Minimální průměr otvoru s jádrem | 6 mm | 2 mm |
| Písková jádra pro složité vnitřní konstrukce | Ano | Ne |
| Vnitřní pevnost / pórovitost | Nízká pórovitost, nepropustný | Určitá pórovitost způsobená zachyceným vzduchem |
| Tepelné zpracování | Možné | Není možné (vznikají puchýře při rozpouštění) |
| Tažnost | Vyšší | Omezené (méně než 3 %) |
| Typická doba cyklu | Minuty (4–10 min; 5–7 min na jednu hlavu) | Desítky sekund až ~1,5 minuty |
| Náklady na nástroje | Střední (levnější lisovací formy) | Vyšší (silnější matrice) |
| Ekonomická velikost série | ~1 000 až 100 000+ za rok | ~10 000 až 100 000+ za rok (velký objem) |
| Typical die life | Up to ~100,000 shots | Over 100,000 shots |
V čem vyniká každý proces
The applications each process serves follow directly from these properties. Gravity casting is the default for components that must be strong, pressure tight or heat treated, while HPDC dominates high-volume, thin-wall housings.
| Typical Application | Gravity (GDC) | HPDC |
| Cylinder heads / engine blocks | Yes (with cast-in liners) | Omezené |
| Gearbox and transmission cases | Sometimes | Yes (most common) |
| Water pump housings / manifolds | Ano | Sometimes |
| Brake and hydraulic components | Ano | Sometimes |
| Thin-wall housings, small parts | Less suitable | Yes (most common) |
Vysokotlaké lití se hodí v následujících případech…
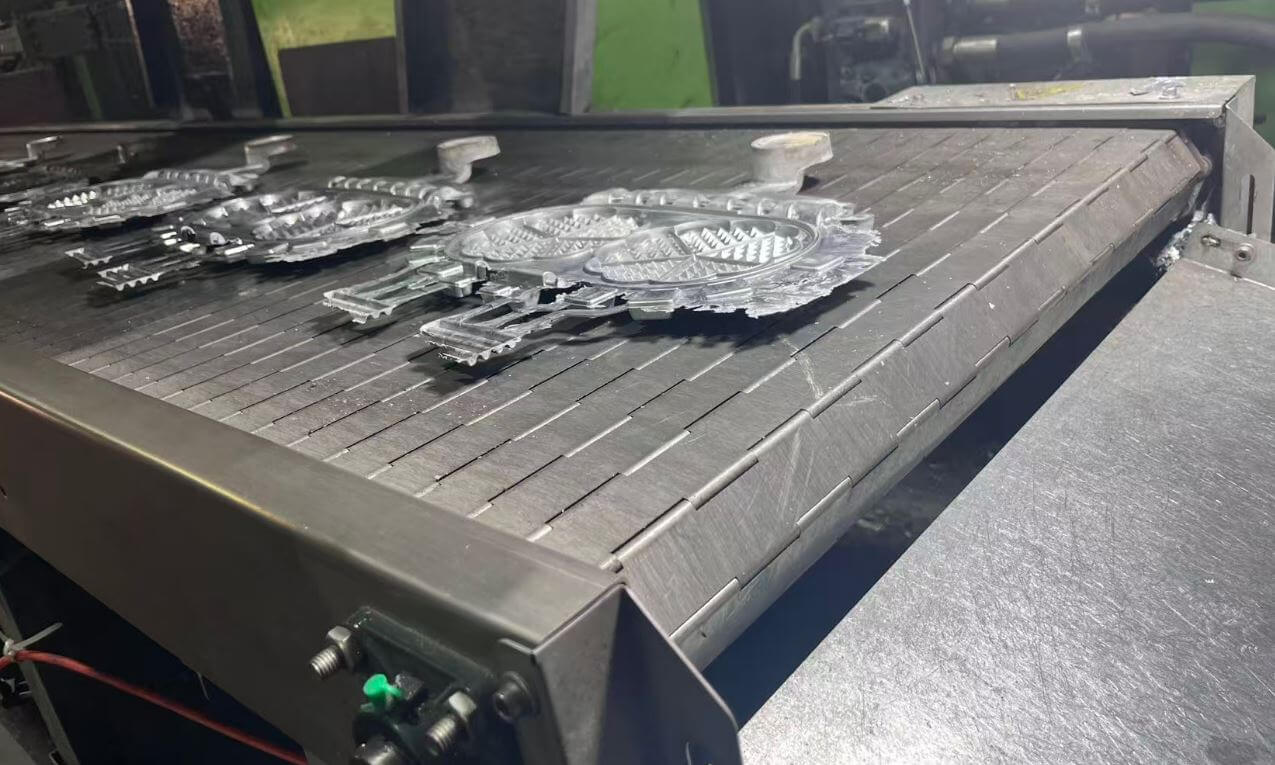
- You need very thin walls (down to 1 mm) or fine, intricate geometry.
- Tight tolerances (±0.1 mm) and a smooth as-cast finish are critical — holes, grooves and recesses can be finish-cast, so little or no machining is needed.
- Volume is high and the run is long — HPDC is fast and highly automatable, so per-part cost is low.
- Parts will be used as-cast, do not require heat treatment, and can tolerate internal porosity.
- Typical parts: gearbox and transmission cases, brake levers, thin-wall housings and small components.
Zvolte gravitační lití, pokud…
- The part must be strong, sound and leak-tight — for structural, pressure or hydraulic applications.
- You need heat treatment to reach higher mechanical properties (possible with GDC).
- Complex internal passages demand sand cores, which HPDC cannot use.
- The part will be machined and porosity must not appear on machined surfaces.
- Volumes are medium — roughly 1,000 to 100,000 per year — where an expensive high-pressure die cannot pay off.
- Parts are larger or heavier, beyond the practical ceiling of HPDC (up to 300 kg).
- Typical parts: cylinder heads and engine blocks (including those with cast-in grey iron liners), water pump housings, manifolds, brake and hydraulic components.
Kvalita, pevnost a tepelné zpracování
Porosity is the single biggest differentiator between the two processes. In HPDC, air is almost inevitably trapped during the ultra-fast fill. This porosity lowers ductility to under 3%, weakens the part, and makes it non-heat-treatable: the entrapped gas expands and causes blistering during solutionising. Gravity casting, filled smoothly under gravity, produces a dense, sound, leak-tight structure with far less porosity, and it can be machined with no porosity breaking the surface. For this reason, gravity castings are the more reliable choice wherever pressure tightness and structural integrity matter.
At the same time, HPDC has its own strengths. Its smooth as-cast skin gives excellent fatigue life, provided that skin is not machined away. A machined pressure die casting may even be stronger than a permanent-mold casting, but the permanent-mold (gravity) part is generally the more reliable choice because of its lower porosity. In short: HPDC wins on thin walls, speed and surface finish; GDC wins on integrity, strength, heat treatability and machinability.
Náklady, výrobní nástroje a objem výroby
Tooling tells the story of where each process pays off. HPDC dies must withstand large injection forces, so they are made of stronger hot-work tool steel and are more expensive. Gravity dies use pearlitic cast iron or low-alloy steel and cost less. But HPDC is far faster, so at very high volumes the per-part cost is lower. Gravity casting, with its longer cycle times measured in minutes, is economical over roughly 1,000 to 100,000+ parts per year — volumes where a single high-pressure die would be overkill and multiple dies would be needed.
It is also worth remembering that a casting is only the beginning. If the part must be machined, the porosity of an HPDC casting can show up on machined faces, driving up scrap and rework; a sound gravity casting machines cleanly with no surface porosity. When you add in the cost of rejects, heat treatment and pressure testing, the apparent price difference between the two processes narrows considerably — which is why many buyers choose gravity for parts they cannot afford to fail.
A simple rule of thumb: the thinner the wall, the tighter the tolerance and the higher the volume, the more HPDC pulls ahead; the stronger, sounder, heat-treatable and more complex the part, the more GDC wins. Many professional foundries offer both processes and can advise on the best match for your specific geometry, volume and application.
Často kladené otázky
Which process produces stronger castings?
Gravity die casting generally delivers higher mechanical properties and ductility, and it allows heat treatment. HPDC parts cannot be heat treated and have lower ductility because of internal porosity.
Can high pressure die castings be heat treated?
Generally no. Air trapped during the high-speed fill expands and causes blistering during solutionising.
Can gravity die casting make thin-wall parts?
Not as thin as HPDC. A 3 mm wall is the practical minimum for gravity casting, with 2 mm possible only over small areas.
Which process is cheaper?
HPDC tooling is more expensive. At very high volume the per-part cost of HPDC is lower; at medium volume, and for parts that need sand cores, gravity casting is the more economical route.
Can both processes use sand cores?
Only gravity casting. In HPDC the high injection pressure would force metal into a sand core.
What alloys are typically used?
Both mainly use aluminium alloys. HPDC commonly uses A380 (AlSi8Cu3), A383 and A390; gravity casting commonly uses A319 (AlSi5Cu3), A356 (AlSi7Mg) and A413 (AlSi12).
Jak se rozhodnout
- Need thin walls, huge volume and a ready as-cast finish? Choose high pressure die casting.
- Need strength, leak tightness, heat treatment, sand-cored internals or medium volume? Choose gravity die casting.
- Talk to a foundry that offers both processes — the right answer depends on your geometry, annual volume and how the part is used.
0 komentáøù