
Melyek a két eltérő eljárás a gravitációs öntés és a nagynyomású öntés között?
A gravitációs öntés (GDC) és a nagynyomású öntés (HPDC) közötti választás az egyik legfontosabb döntés, amelyet az alumínium öntvények beszerzése során meg kell hoznia. Mindkét eljárás állandó fém öntőformákat használ, de ezeket alapvetően eltérő módon töltik meg – az egyik gravitációval, a másik pedig nagyon nagy befecskendezési nyomás alatt. Ez az egyetlen különbség szinte minden további szempontot meghatároz: az elérhető tűréshatárokat, a minimális falvastagságot, a mechanikai tulajdonságokat, azt, hogy az alkatrész hőkezelhető-e, a szerszámköltségeket, valamint azt a gyártási mennyiséget, amelytől kezdve az egyes eljárások gazdaságossá válnak. Ez az útmutató közvetlenül összehasonlítja a két eljárást, és gyakorlati keretet nyújt a megfelelő választáshoz.
Gravitációs öntés (GDC) — Állandó formás öntés
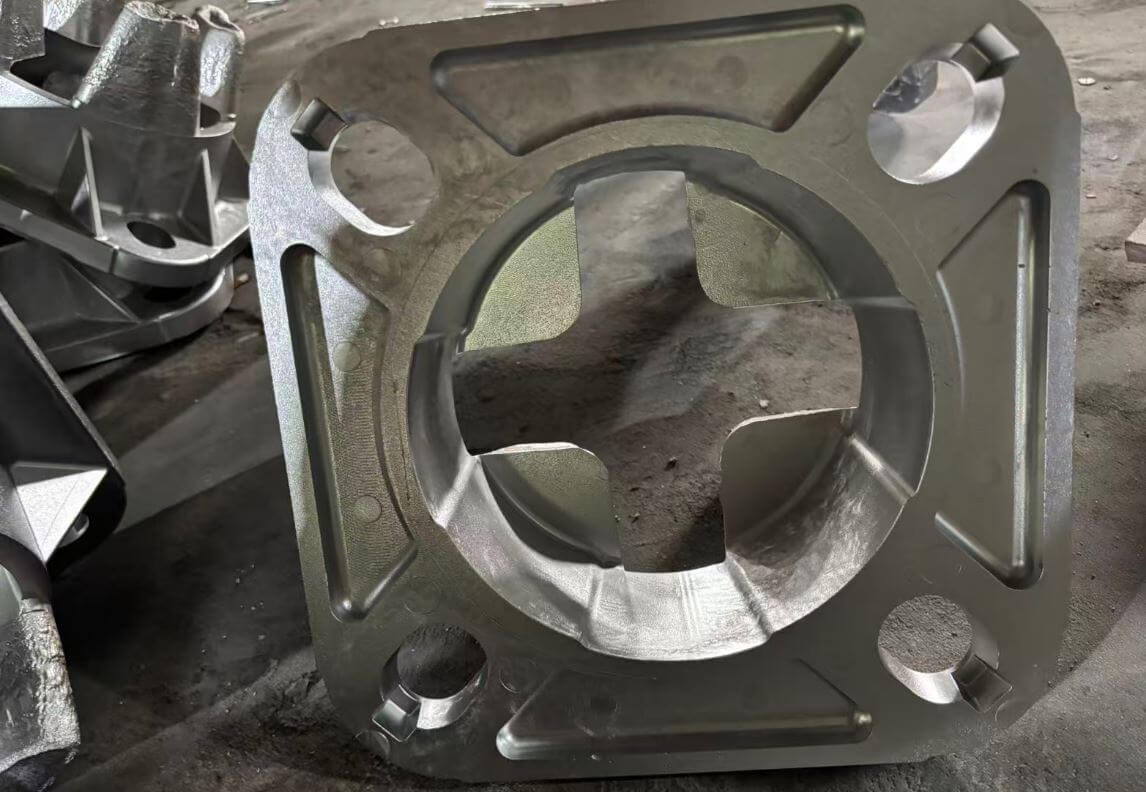
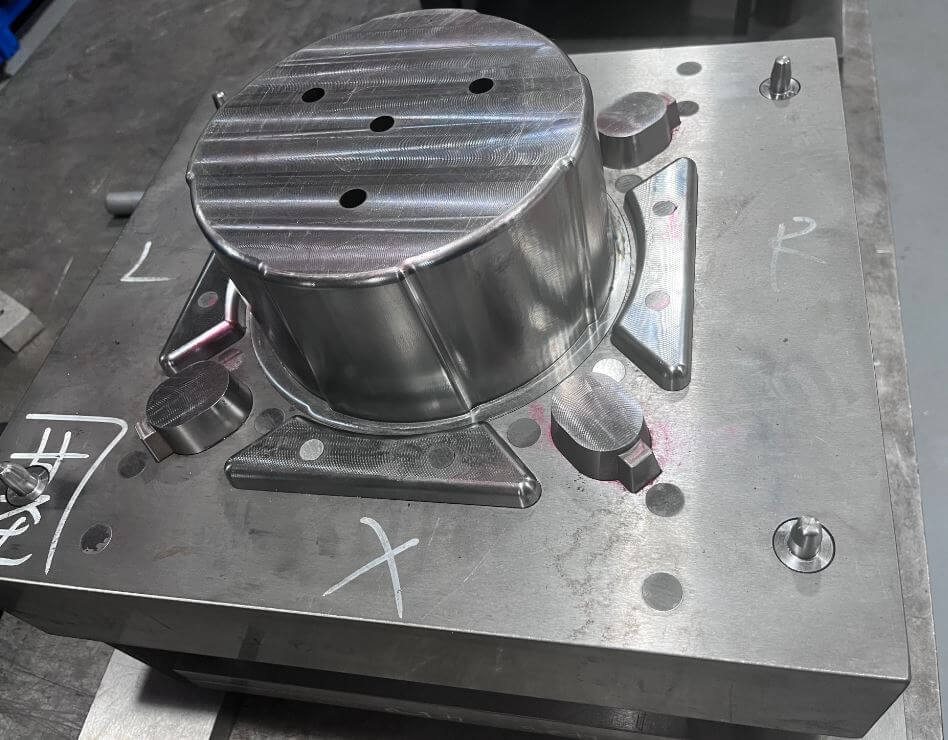
A gravitációs öntés során az olvadt fémet egy fém öntőformába öntik, és az kizárólag a gravitáció hatására tölti ki az üreget – külső nyomás nem kerül alkalmazásra. Ez a legegyszerűbb öntési eljárás, és csupán csekély tőkebefektetést igényel. Gravitációs öntőformák finomszemcsés perlitikus öntöttvasból vagy alacsony ötvözésű acélból készülnek, és tűzálló bevonattal vannak ellátva, amely szabályozza, milyen gyorsan vonják el a hőt a megszilárduló öntvényből. Mivel a hűtés gyorsabb, mint a homoköntésnél, de kíméletesebb, mint a HPDC-nél, a gravitációs öntvények finomabb szemcsézetűek és körülbelül 20%-kal jobb mechanikai tulajdonságokkal rendelkeznek, mint a homoköntvények, miközben sűrűek és szivárgásmentesek maradnak. A gravitációs öntésnél gyantával kötött homokmagokat is lehet használni olyan összetett belső járatok kialakításához, amelyeket nagynyomású eljárással nem lehet megvalósítani. A tipikus termelési mennyiség öntőformánként évente körülbelül 1 000-től több mint 100 000 öntvényig terjed, az alkatrészek súlya pedig 1 kg alattitól körülbelül 300 kg-ig terjedhet.
Nagynyomású öntés (HPDC)
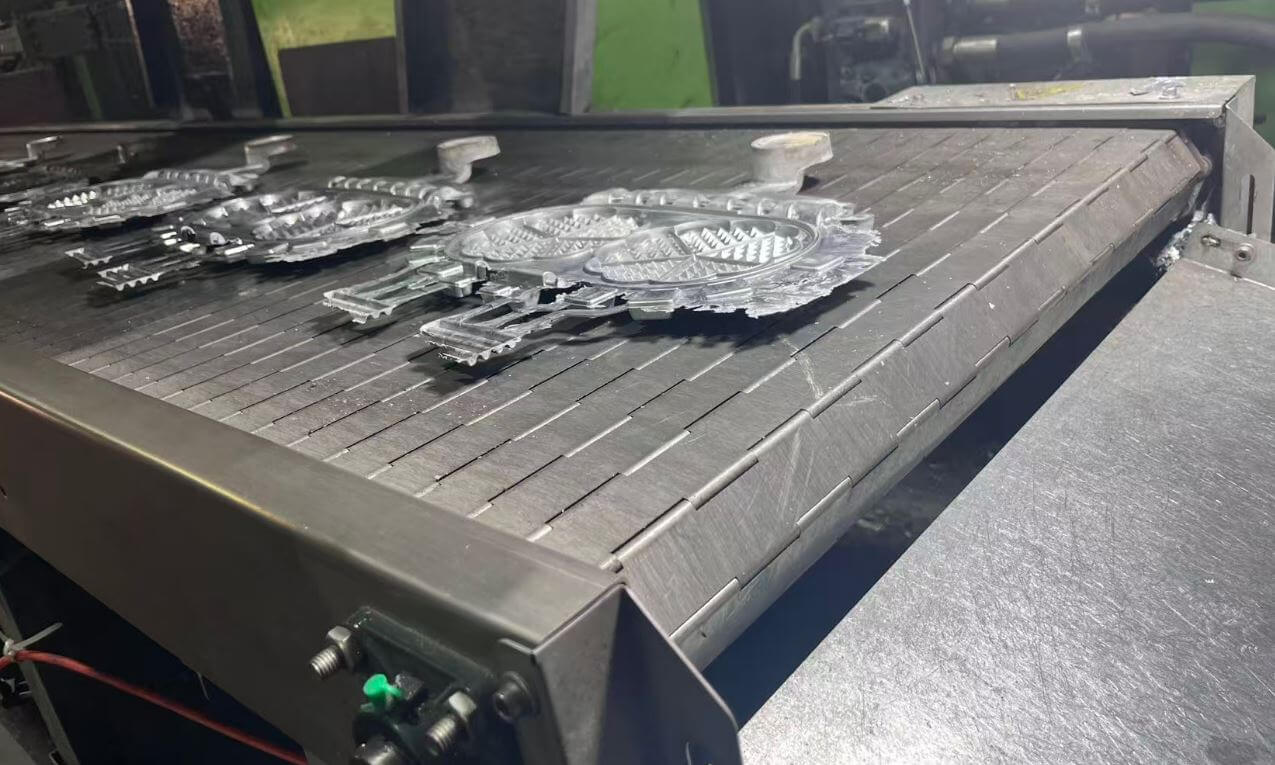
A nagynyomású öntés során a megolvadt ötvözetet egy hidegkamrás gépben lévő dugattyú (plunger) nagy sebességgel és nagy nyomáson – általában 400–1 000 bar – befecskendezi egy kétrészes acél öntőformába. Az üreg egy másodperc töredéke alatt megtelik, és a vízhűtéses öntőforma olyan gyorsan vezeti el a hőt, hogy a ciklusidők tíz másodperctől néhány percig terjednek. Az eredmény rendkívül vékony falvastagság, szigorú mérettűrés (±0,1 mm) és kiváló öntési felületi minőség. Ugyanakkor éppen az a töltési mechanizmus, amely gyorssá teszi a folyamatot, levegőt is bezár, ami a HPDC-alkatrészekben bizonyos mértékű belső porozitást eredményez, ami korlátozza a képlékenységet és kizárja a későbbi hőkezelést. A HPDC a legszélesebb körben alkalmazott öntési eljárás – az összes könnyűfém öntvény körülbelül fele így készül –, és csak nagy mennyiség esetén gazdaságos, mivel általában legalább 10 000 alkatrészt igényel öntőformánként, ideális esetben pedig ennél jóval többet.
Közvetlen összehasonlítás
Az alábbi táblázat összefoglalja azokat a legfontosabb különbségeket, amelyekre figyelni kell a folyamat kiválasztásakor. Az értékek az alumíniumötvözetekre jellemző adatok.
| Ingatlan | Gravitációs öntés (GDC) | Nagynyomású öntés (HPDC) |
| Töltési módszer | Gravitációs öntéssel, külső nyomás nélkül | Nagy sebességű, nagynyomású befecskendezés (400–1 000 bar) |
| Minimális falvastagság | 3,0 mm (kis felületeken 2 mm) | 1,0 mm |
| Mérettűrés (min.) | ±0,5 mm | ±0,1 mm |
| Öntés utáni felületi minőség | 4–12 µm | 1–2 µm |
| Az alkatrész maximális tömege (Al) | Legfeljebb ~300 kg | ~10 kg |
| Megmunkálási ráhagyás (min) | 1,5 mm | 0,5 mm |
| A magfúrt lyuk minimális mérete | 6 mm | 2 mm |
| Homokmagok komplex belső szerkezetekhez | Igen | Nem |
| Belső szilárdság / porozitás | Alacsony porozitású, szivárgásmentes | Némi levegőzsákos porozitás |
| Hőkezelés | Lehetséges | Lehetetlen (hólyagok keletkeznek az oldás során) |
| Duktilitás | Magasabb | Korlátozott (3% alatt) |
| Jellemző ciklusidő | Percek (4–10 perc; egy fej esetében 5–7 perc) | Több tíz másodperctől ~1,5 percig |
| Szerszámköltség | Közepes (olcsóbb szerszámok) | Magasabb (erősebb szerszámok) |
| Gazdaságos gyártási mennyiség | ~1 000–100 000+ /év | ~10,000 to 100,000+ /year (high volume) |
| Typical die life | Up to ~100,000 shots | Over 100,000 shots |
Miben tűnik ki az egyes folyamatok?
The applications each process serves follow directly from these properties. Gravity casting is the default for components that must be strong, pressure tight or heat treated, while HPDC dominates high-volume, thin-wall housings.
| Typical Application | Gravity (GDC) | HPDC |
| Cylinder heads / engine blocks | Yes (with cast-in liners) | Korlátozott |
| Gearbox and transmission cases | Sometimes | Yes (most common) |
| Water pump housings / manifolds | Igen | Sometimes |
| Brake and hydraulic components | Igen | Sometimes |
| Thin-wall housings, small parts | Less suitable | Yes (most common) |
Akkor válassza a nagynyomású öntést, ha…
- You need very thin walls (down to 1 mm) or fine, intricate geometry.
- Tight tolerances (±0.1 mm) and a smooth as-cast finish are critical — holes, grooves and recesses can be finish-cast, so little or no machining is needed.
- Volume is high and the run is long — HPDC is fast and highly automatable, so per-part cost is low.
- Parts will be used as-cast, do not require heat treatment, and can tolerate internal porosity.
- Typical parts: gearbox and transmission cases, brake levers, thin-wall housings and small components.
A gravitációs öntést akkor érdemes választani, ha…
- The part must be strong, sound and leak-tight — for structural, pressure or hydraulic applications.
- You need heat treatment to reach higher mechanical properties (possible with GDC).
- Complex internal passages demand sand cores, which HPDC cannot use.
- The part will be machined and porosity must not appear on machined surfaces.
- Volumes are medium — roughly 1,000 to 100,000 per year — where an expensive high-pressure die cannot pay off.
- Parts are larger or heavier, beyond the practical ceiling of HPDC (up to 300 kg).
- Typical parts: cylinder heads and engine blocks (including those with cast-in grey iron liners), water pump housings, manifolds, brake and hydraulic components.
Minőség, szilárdság és hőkezelés
Porosity is the single biggest differentiator between the two processes. In HPDC, air is almost inevitably trapped during the ultra-fast fill. This porosity lowers ductility to under 3%, weakens the part, and makes it non-heat-treatable: the entrapped gas expands and causes blistering during solutionising. Gravity casting, filled smoothly under gravity, produces a dense, sound, leak-tight structure with far less porosity, and it can be machined with no porosity breaking the surface. For this reason, gravity castings are the more reliable choice wherever pressure tightness and structural integrity matter.
At the same time, HPDC has its own strengths. Its smooth as-cast skin gives excellent fatigue life, provided that skin is not machined away. A machined pressure die casting may even be stronger than a permanent-mold casting, but the permanent-mold (gravity) part is generally the more reliable choice because of its lower porosity. In short: HPDC wins on thin walls, speed and surface finish; GDC wins on integrity, strength, heat treatability and machinability.
Költség, szerszámkészítés és gyártási mennyiség
Tooling tells the story of where each process pays off. HPDC dies must withstand large injection forces, so they are made of stronger hot-work tool steel and are more expensive. Gravity dies use pearlitic cast iron or low-alloy steel and cost less. But HPDC is far faster, so at very high volumes the per-part cost is lower. Gravity casting, with its longer cycle times measured in minutes, is economical over roughly 1,000 to 100,000+ parts per year — volumes where a single high-pressure die would be overkill and multiple dies would be needed.
It is also worth remembering that a casting is only the beginning. If the part must be machined, the porosity of an HPDC casting can show up on machined faces, driving up scrap and rework; a sound gravity casting machines cleanly with no surface porosity. When you add in the cost of rejects, heat treatment and pressure testing, the apparent price difference between the two processes narrows considerably — which is why many buyers choose gravity for parts they cannot afford to fail.
A simple rule of thumb: the thinner the wall, the tighter the tolerance and the higher the volume, the more HPDC pulls ahead; the stronger, sounder, heat-treatable and more complex the part, the more GDC wins. Many professional foundries offer both processes and can advise on the best match for your specific geometry, volume and application.
Gyakran ismételt kérdések
Which process produces stronger castings?
Gravity die casting generally delivers higher mechanical properties and ductility, and it allows heat treatment. HPDC parts cannot be heat treated and have lower ductility because of internal porosity.
Can high pressure die castings be heat treated?
Generally no. Air trapped during the high-speed fill expands and causes blistering during solutionising.
Can gravity die casting make thin-wall parts?
Not as thin as HPDC. A 3 mm wall is the practical minimum for gravity casting, with 2 mm possible only over small areas.
Which process is cheaper?
HPDC tooling is more expensive. At very high volume the per-part cost of HPDC is lower; at medium volume, and for parts that need sand cores, gravity casting is the more economical route.
Can both processes use sand cores?
Only gravity casting. In HPDC the high injection pressure would force metal into a sand core.
What alloys are typically used?
Both mainly use aluminium alloys. HPDC commonly uses A380 (AlSi8Cu3), A383 and A390; gravity casting commonly uses A319 (AlSi5Cu3), A356 (AlSi7Mg) and A413 (AlSi12).
Hogyan döntsünk?
- Need thin walls, huge volume and a ready as-cast finish? Choose high pressure die casting.
- Need strength, leak tightness, heat treatment, sand-cored internals or medium volume? Choose gravity die casting.
- Talk to a foundry that offers both processes — the right answer depends on your geometry, annual volume and how the part is used.
0 hozzászólás