
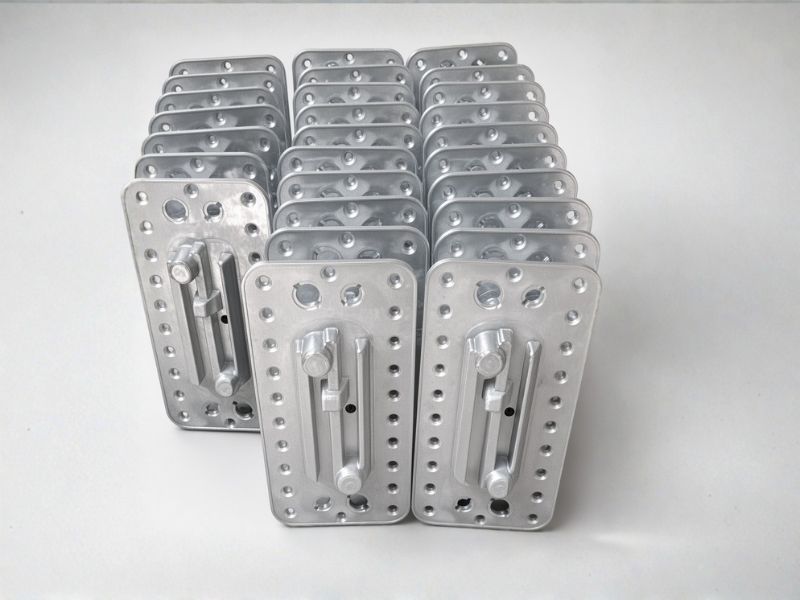
Alumínium Gravitációs öntőforma ez az egyik legmegbízhatóbb módszer erős, szivárgásmentes alumínium alkatrészek gyártására közepes és nagy mennyiségben. Az olvadt fémet egy újrafelhasználható fém öntőformába öntik, ahol a gravitáció hatására kitölti az üreget; így a folyamat ötvözi a jó mechanikai tulajdonságokat az állandó öntőforma gyorsaságával és ismételhetőségével. Ez az útmutató bemutatja az alkatrészt formáló gravitációs öntőformát, lépésről lépésre végigvezeti a gravitációs öntési folyamaton, és – ami a vásárlók számára a leghasznosabb – kitér az öntés utáni eseményekre is: a alumínium gravitációs öntvény a megmunkálás utáni fázis, amely során a hibátlan nyersdarabból kész alkatrész lesz.
A gravitációs öntőforma – Miért határozza meg az öntőforma az alkatrész kialakítását?
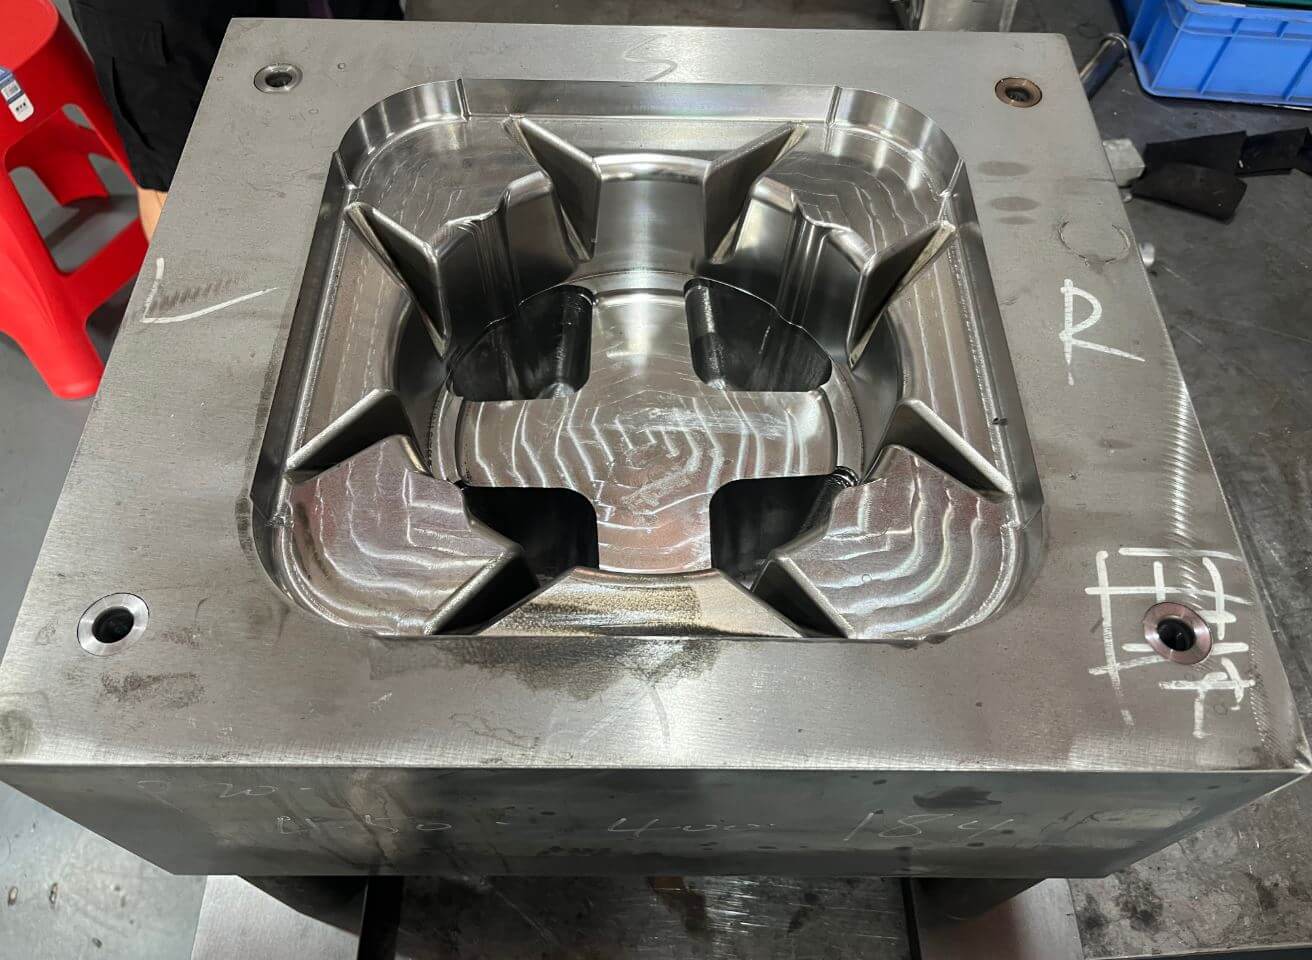
Minden, ami egy gravitációs öntvény a következővel kezdődik: gravitációs öntőforma. A homoköntésnél használt eldobható homokformával ellentétben a gravitációs öntőforma fémből készül, és több ezer alkalommal újra felhasználható; éppen ezért nevezik ezt a folyamatot állandó formás öntésnek is. A formák tipikus anyagai a legtöbb feladatra a finomszemcsés perlitikus öntöttvas és az alacsony ötvözésű acél, míg olyan esetekben, amikor a formának nagy gyártási mennyiségeket vagy igényes ötvözeteket kell kibírnia, H13 melegmunkára szánt szerszámacél kerül felhasználásra. Mivel a fémforma gyorsabban vezeti el a hőt, mint a homok, az öntvény gyorsan megszilárdul, és finomabb, sűrűbb szemcsézetet alakít ki – amely körülbelül 20%-kal erősebb, mint egy azonos homoköntvényé.
Egy jól megtervezett, gravitációs öntéshez használt öntőforma három olyan jellemzővel rendelkezik, amelyek meghatározzák az öntvény alakját: homokmagok, amelyek bonyolult belső járatokat képeznek; hűtőelemek (réz- vagy vasblokkok), amelyek felgyorsítják a hűtést a vastag falú részeknél; valamint egy betöltőrendszer, amely a folyékony fémet tárolja, hogy az öntvényt táplálja a megszilárdulás során. A forma belsejét tűzálló bevonattal látják el, amely szabályozza a hőátadást és biztosítja a kész alkatrész zökkenőmentes kivételét. Egyre gyakrabban validálják a formát öntési szimulációval még a megmunkálás előtt, ami kiküszöböli a találgatásokat a beömlőcsatorna és a betöltőcsatorna tervezéséből, és védi a szerszámbefektetést.
Hogyan működik a gravitációs öntési eljárás?
A gravitációs öntési eljárás szigorúan szabályozott és megismételhető, és minden egyes lépés hozzájárul a kész alkatrész minőségének biztosításához. Az alábbi táblázat az öntödében végbemenő folyamatot a megvalósulás sorrendjében mutatja be.
| Színpad | Mi történik? | Miért fontos ez? |
| 1. A forma előkészítése | Tisztítsa meg a gravitációs öntőformát, és vigye fel rá a tűzálló bevonatot; melegítse elő a munkahőmérsékletre | Szabályozza a hőelvonást, a hőleadást és a felületi kialakítást |
| 2. A mag elhelyezése | Olyan helyeken, ahol bonyolult belső járatokra van szükség, helyezzen be műgyantával kötött homokmagokat | Olyan formázási szakaszokat hoz létre, amelyeket zárt szerszámokkal nem lehet megvalósítani – ezt alávágásnak nevezhetjük |
| 3. Olvasztás és feldolgozás | Olvasszuk meg az ötvözetet, távolítsuk el belőle a gázokat, szedjük le a habot, majd tartsuk a megfelelő hőmérsékleten | Eltávolítja a porozitást okozó gázokat és oxidokat |
| 4. Öntés | Öntsük a fémet a betöltőcsatornába úgy, hogy a gravitáció hatására kitöltse az öntőüregét | A nyugodt, egyenletes öntés megakadályozza a turbulenciát és a zárványok kialakulását |
| 5. Megszilárdulás | A fém szabályozott sorrendben fagy meg; a betöltőcsövek táplálják, a hűtőcsövek felgyorsítják a folyamatot | Meghatározza a szilárdságot, a porozitást és a szemcsés szerkezetet |
| 6. Kivonás | Nyissa ki a formát, és a megfelelő hőmérsékleten vegye ki a kihűlt öntvényt – a kivetőrendszer segítségével | Megakadályozza a torzulást, a repedéseket és az összeragadást |
| 7. Befejezés | Vágja le a csatornákat, a felvezetőket és a szelepeket; vágja le a peremanyagot; végezzen homokfúvást a felületen | Előkészíti a tiszta nyersdarabot az ellenőrzéshez és a megmunkáláshoz |
| 8. Ellenőrzés | Méretellenőrzés, röntgenvizsgálat vagy nyomáspróba, valamint hőkezelés, amennyiben előírják | Megerősíti a szerkezet szilárdságát és a szükséges mechanikai tulajdonságokat |
A 3. és 4. lépésben végzett olvadt fém kezelése különös figyelmet érdemel. A gáztalanítás eltávolítja az oldott hidrogént, a habszedés eltávolítja az oxidot a felületről, míg a nyugodt, egyenletes öntés megakadályozza, hogy a fém gázt vegyen fel, amikor a formába kerül. Ezek az egyszerű ellenőrzési intézkedések megakadályozzák a porozitás nagy részét, amely egyébként később selejtként – vagy ami még rosszabb, a vevő szerelősorán – jelentkezne.
Gravitációs öntvények utómunkálatai
A legtöbb gravitációs öntvény nem kerül közvetlenül az öntőformából kiszállításra. Utómunkálatokra van szükségük CNC megmunkálás hogy elérjék a végleges méreteket, a felületi minőséget és a működési tűréshatárokat. Mivel a gravitációs öntvény szilárd és alacsony a porozitása, megmunkálása zökkenőmentes – csekély a kockázata annak, hogy a porozitás áttörjön a megmunkált felületen, ami egyes nagynyomású öntvények esetében komoly problémát jelent.
- Megmunkálási ráhagyás: a sablon és a szerszámot meghatározott ráhagyással tervezik, amely a megmunkálandó felületeken általában 1,5–3 mm, így a nyersdarab ott túlméretezett, ahol szükséges.
- Hivatkozási pont meghatározása: a megmunkált felületeknek az öntödével egyeztetett, stabil hivatkozási ponthoz kell viszonyulniuk, hogy minden művelet ugyanazon a geometrián alapuljon, és a tűréshatárok kiszámítható módon halmozódjanak fel.
- Fúrás és menetfúrás: a nyomásálló házakat a megmunkálás után gyakran fúrják, menetfúrják, és esetenként újra szivárgásvizsgálatnak vetik alá, hogy megbizonyosodjanak a menetek és furatok kifogástalanságáról.
- Felületkezelés: a megmunkált alkatrészeket – miután a tiszta, sűrű felületük láthatóvá vált – a vevő előírásainak megfelelően eloxálhatják, festhetik vagy más módon felületkezelhetik.
- Kombinált szolgáltatás: sok vásárló olyan beszállítót részesít előnyben, amely a öntést és a megmunkálást saját üzemeiben végzi, mivel ez kiküszöböli az átadási lépést, lerövidíti a szállítási időt, és a méretbeli felelősséget egy kézben összpontosítja.
Az, hogy mi legyen öntve és mi legyen megmunkálva, mérnöki döntés kérdése. A mély furatokat, a szűk tűréshatárokat és a menetes elemeket általában megmunkálják, míg a bordákat, a kiemeléseket és a falprofilokat öntik. Egy jó beszállító tanácsot ad ebben a kérdésben, így nem kell fizetnie olyan fém eltávolításáért, amelyet az öntőforma is kialakíthatott volna az Ön számára.
Ötvözetek és megszilárdulás
A 3xx-es sorozat alumínium-szilícium ötvözetei dominálnak a gravitációs öntés területén. Az A356 (Al–Si–7Mg) az alapanyag, amelyet ott használnak, ahol a szilárdság és a képlékenység fontos, mivel jól reagál a T6 hőkezelésre. Az A319 (Al–Si–5Cu–3) jól megmunkálható, és gyakran használják motorblokkokhoz és házakhoz. Az A413 (Al–Si–12) könnyen ömlik a vékony falú részekbe. Az alumínium a megszilárdulás során térfogatában körülbelül 3,5–8,5%-kal zsugorodik, ezért az öntőforma kialakításának úgy kell biztosítania a folyékony fém bejuttatását az öntvénybe a betöltőcsöveken keresztül – amelyek méretét a modulus-módszer alapján határozzák meg, általában a betöltött szakasz modulusának 1,3–1,4-szeresére –, miközben a hűtőbordák felgyorsítják a hűtést a vastagabb szakaszoknál, hogy ne alakuljon ki hőpont. Ha ezt jól csinálják, az öntvény hibátlan lesz; ha rosszul, akkor zsugorodási porózusság jelenik meg a legvastagabb falakban.
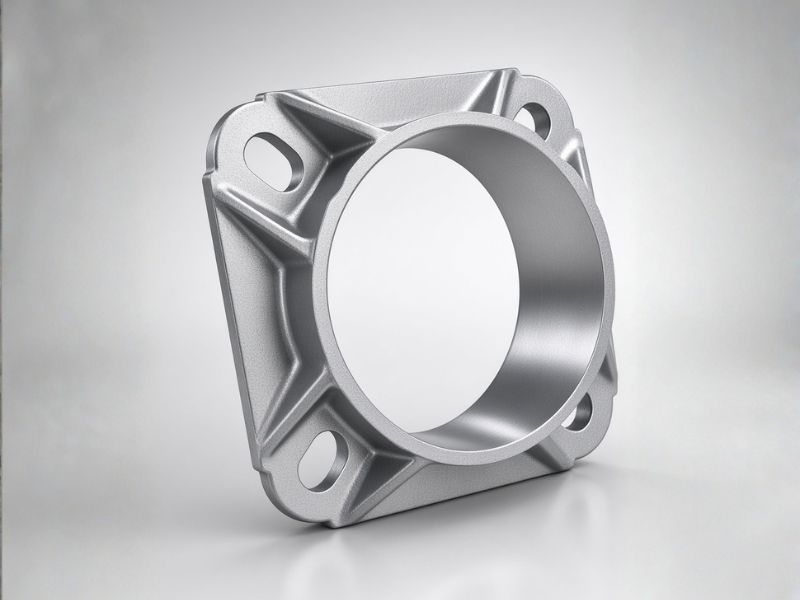
Melyik gravitációs öntvény alkatrészek a legalkalmasabbak?
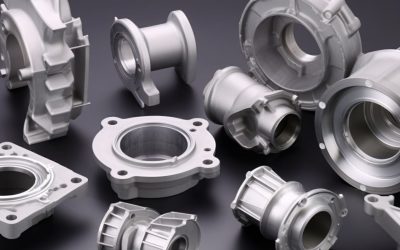
A gravitációs öntéssel készült alkatrészek olyan komponensekhez alkalmasak, amelyeknél szilárdság, nyomásállóság és hőkezelés szükséges. A táblázat felsorolja azokat az alkalmazási területeket, amelyekhez a vásárlók leggyakrabban ezt az eljárást választják.
| Részben család | Jellemző példák | Miért a gravitációs öntés? |
| Motoralkatrészek | Hengerfejek, motorblokkok (beleértve a beöntött szürkevas hengerhüvelyeket is) | Szilárdság és hőkezeléssel elérhető szilárdság szerkezeti, magas hőmérsékletű alkalmazásokhoz |
| Folyadékkezelő házak | Vízszivattyúk, elosztócsövek, fékalkatrészek | Szivárgásmentesség és tisztán megmunkált tömítőfelületek |
| Hidraulikus alkatrészek | Szelepes és nyomásálló házak | A nyomásállóság vizsgálata |
| Szerkezeti részek | Alváz és ipari alkatrészek | Szilárdság és fáradásállóság |
| Nagy méretű alkatrészek | Az HPDC gyakorlati méretkorlátait meghaladó alkatrészek, legfeljebb ~300 kg-ig | A gravitációs öntés alkalmas nagy méretű profilok öntésére |
Gravitációs öntés kontra nagynyomású présöntés
A két eljárás közötti választás attól függ, hogy milyen funkciót kell ellátnia az alkatrésznek. A nagynyomású öntés gyorsabb, szűkebb tűréshatárokat biztosít vékonyabb falvastagság mellett, viszont hajlamos a belső porózusságra, és nem alkalmas megbízható hőkezelésre. A gravitációs öntés alacsonyabb porozitást, nagyobb szilárdságot, hőkezelhető ötvözeteket és homokmagok használatának lehetőségét biztosítja a belső járatok kialakításához, cserébe azonban hosszabb ciklusidőkkel és vastagabb minimális falvastagsággal jár (minimális falvastagság 5 mm). Ha az alkatrésznek szilárdnak, szivárgásmentesnek kell lennie, vagy kritikus felületein megmunkálásra szorul, általában a gravitációs öntés a jobb választás; ha viszont vékony, nagy darabszámban gyártott házról van szó, amely elvisel némi porózusságot, akkor költség szempontjából a nagynyomású öntés nyer.
Hogyan válasszunk gravitációs öntőipari beszállítót?
A megfelelő gravitációs öntő beszállító kiválasztásához nem elég csupán az egységárak összehasonlítása. Egy megfelelő gyártónak szigorú folyamatirányítást, megbízható szerszámkészítési képességeket és a gyártás egész folyamatán át következetes minőségirányítást kell biztosítania.
- Olvadásszabályozás: Érdemes érdeklődni az alumíniumolvasztási és -tartási eljárásaikról, beleértve a gáztalanítást, a szűrést, a hidrogéntartalom vizsgálatát és a hőmérséklet-szabályozást. A megfelelő olvadékkezelés hozzájárul a porozitás, a zárványok és az öntési hibák csökkentéséhez.
- Szerszámtervezés: Ellenőrizze, hogy a nyomásöntő beszállító a modulus-módszert alkalmazza-e a betöltőcsatorna méreteinek és az adagolási követelmények kiszámításához. Kérdezze meg, hogy használnak-e öntvény-szimulációs szoftvert a megszilárdulási viselkedés előrejelzéséhez, a zsugorodási kockázatok azonosításához, valamint a betöltőrendszer és a betöltőcsatorna-rendszer optimalizálásához.
- Karbantartás: Ellenőrizze a karbantartási eljárásaikat, beleértve a formabevonat-felhordási ütemterveket, az előmelegítést, a hőmérséklet-ellenőrzést, valamint az erózió, repedések és felületi sérülések tekintetében végzett rendszeres ellenőrzéseket. Amikor Önök számára gravitációs öntvényeket gyártunk, a formák karbantartását örökre ingyenesen elvégezzük.
- Megmunkálási lehetőségek: Előnyben részesítsük azokat a beszállítókat, akik saját CNC-megmunkálási kapacitással rendelkeznek. Ellenőrizzük, hogy képesek-e betartani a kritikus tűréshatárokat, a megmunkálási hivatkozási pontokat, a síkfelületi pontosságot és a helyzeti pontosságot. Cégünknél házon belül végezzük az utómunkálatokat, a homokfúvást, a csiszolást és a polírozást; emellett olyan felületkezeléseket is elvégezünk, mint az eloxálás, a porfestés, az E-bevonat stb.
- Ellenőrzés és tesztelés: Kérdezze meg, hogy szükség esetén biztosítanak-e röntgenvizsgálatot, nyomás- vagy szivárgásvizsgálatot, CMM-mérési jelentéseket, valamint dokumentált hőkezelési jegyzőkönyveket. Mi röntgenvizsgálati, szakítószilárdsági vizsgálati és CMM-mérési jelentéseket tudunk biztosítani,
- Ötvözetekkel kapcsolatos szakértelem: Ellenőrizze az A356 és A356 T6 alumíniumötvözetekkel kapcsolatos tapasztalatokat. Kérjen kémiai összetételre vonatkozó jelentéseket, mechanikai tulajdonságok vizsgálati eredményeit, valamint az anyag nyomonkövethetőségét igazoló dokumentációt.
Végül is olyan gravitációs öntőipari beszállítót válasszon, amely bizonyítani tudja a gyártás állandó minőségét, a műszaki támogatást és a folyamat hosszú távú stabilitását, ahelyett, hogy csupán a legalacsonyabb árajánlatot kínálná.
Hogyan válasszunk gravitációs öntőipari beszállítót?
- Olvadásszabályozás: érdeklődjön a gáztalanításról, a szűrésről és a hőmérséklet-szabályozásról.
- Sablontervezés: a magasságnövelőknél alkalmazzák-e a modulus-módszert, és szimulációval ellenőrzik-e az eredményeket?
- Szelepkarbantartás: érdeklődjön a bevonat cseréjének ütemezéséről és az erózió ellenőrzéséről.
- Megmunkálás: képesek-e a megmunkálást házon belül elvégezni, és képesek-e betartani az Ön által megadott tűréshatárokat és hivatkozási pontokat?
- Ellenőrzés: röntgenvizsgálat, nyomáspróba, CMM-alapú méretjelentés és dokumentált hőkezelés.
- Ötvözetek: képesek-e az A356 T6-os minőségű anyagot gyártani, és kiállítani a mechanikai vizsgálati tanúsítványokat?
Következtetés
Alumínium nyomásöntés Ez egy bevált módszer az erős, szivárgásmentes, hőkezelhető alkatrészek előállításához, és akkor hozza a legnagyobb hasznot, ha az alkatrész utána egy szigorúan szabályozott, megmunkálást követő gravitációs öntési programon esik át, amely a nyersdarabot kész, működőképes alkatrésszé alakítja. Vásároljon olyan beszállítótól, aki ellenőrzi az olvadt fémet, a megfelelő megszilárdulást biztosító gravitációs öntőformát tervezi, a megmunkálást házon belül végzi, és minden ellenőrzést dokumentál – így a gravitációs öntvény alkatrészei méretpontosan és összeszerelésre készen érkeznek majd.
0 hozzászólás