
Care sunt cele două procese care diferențiază turnarea sub presiunea gravitațională de turnarea sub presiune înaltă?
Alegerea între turnarea sub acțiunea gravitației (GDC) și turnarea sub presiune înaltă (HPDC) este una dintre cele mai importante decizii pe care le veți lua atunci când achiziționați piese turnate din aluminiu. Ambele procese utilizează matrițe metalice permanente, dar umplerea acestora se realizează în moduri fundamental diferite — unul prin gravitație, celălalt sub o presiune de injecție foarte ridicată. Această singură diferență determină aproape tot ce urmează: toleranțele care pot fi atinse, grosimea minimă a pereților, proprietățile mecanice, posibilitatea tratării termice a piesei, costul sculelor și volumul de producție la care fiecare proces devine rentabil. Acest ghid compară cele două procese în mod direct și vă oferă un cadru practic pentru alegerea celui potrivit.
Turnare sub presiune prin gravitație (GDC) — Turnare în matriță permanentă
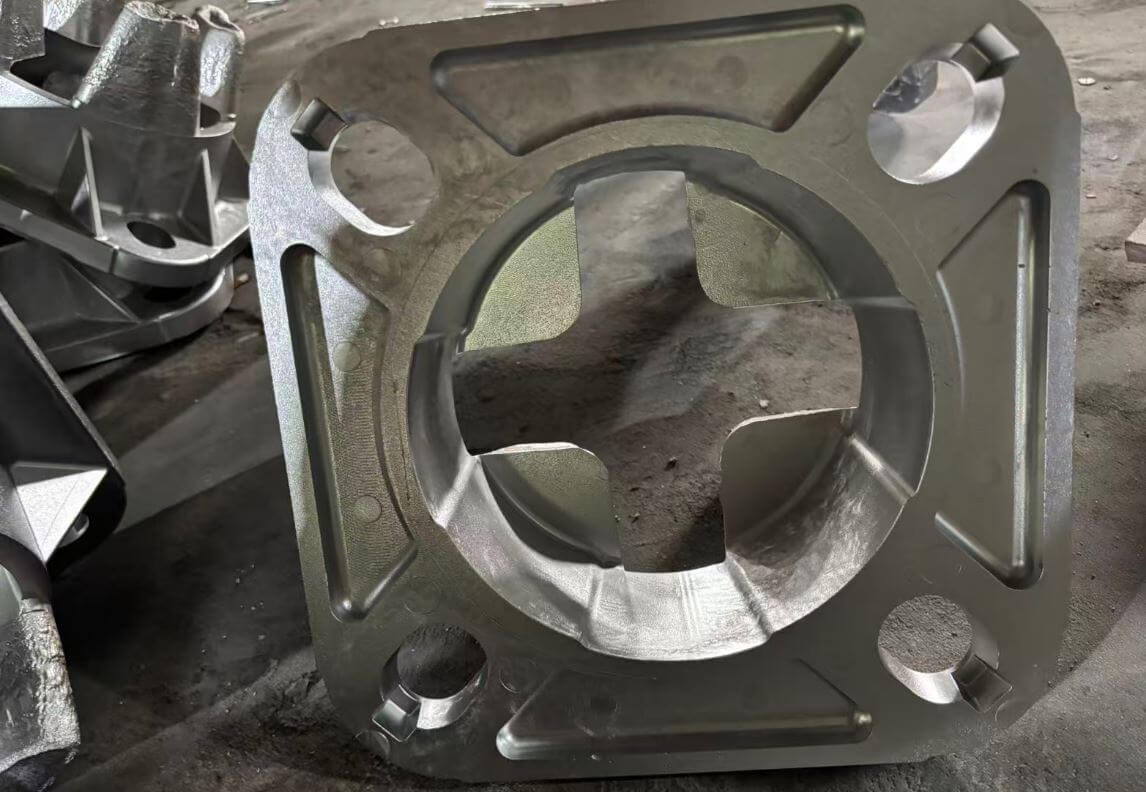
În turnarea sub acțiunea gravitației, metalul topit este turnat într-o matriță metalică și umple cavitatea exclusiv sub acțiunea gravitației — fără a se aplica nicio presiune externă. Este cel mai simplu dintre procesele de turnare sub presiune și necesită doar o investiție modestă de capital. Matrițe pentru turnare sub presiune prin gravitație sunt fabricate din fontă perlitică cu granulație fină sau din oțel slab aliat și sunt acoperite cu un strat refractar care controlează viteza cu care căldura este eliminată din piesa turnată în curs de solidificare. Deoarece răcirea este mai rapidă decât în cazul turnării în nisip, dar mai blândă decât în cazul HPDC, piesele turnate prin turnare gravitațională prezintă o granulație mai fină și proprietăți mecanice cu aproximativ 20% mai ridicate decât piesele turnate în nisip, rămânând în același timp dense și etanșe. Turnarea gravitațională poate utiliza, de asemenea, miezuri de nisip legate cu rășină pentru a forma canale interne complexe pe care un proces de înaltă presiune nu le poate realiza. Producția tipică variază de la aproximativ 1.000 la peste 100.000 de piese turnate pe an per matriță, iar piesele pot cântări de la sub 1 kg până la aproximativ 300 kg.
Turnare sub presiune înaltă (HPDC)
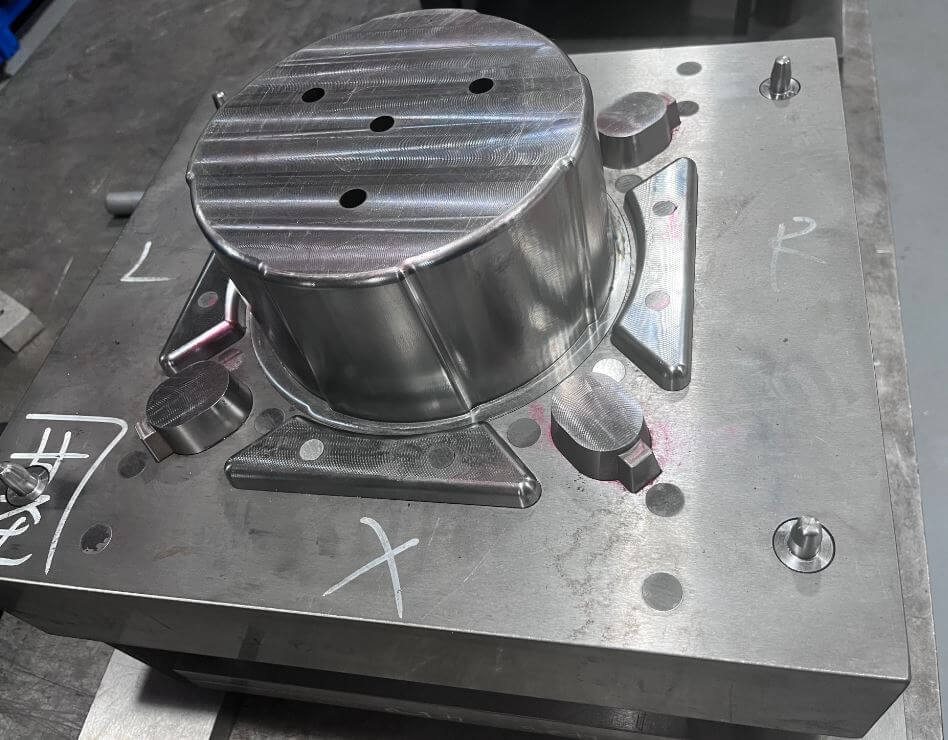
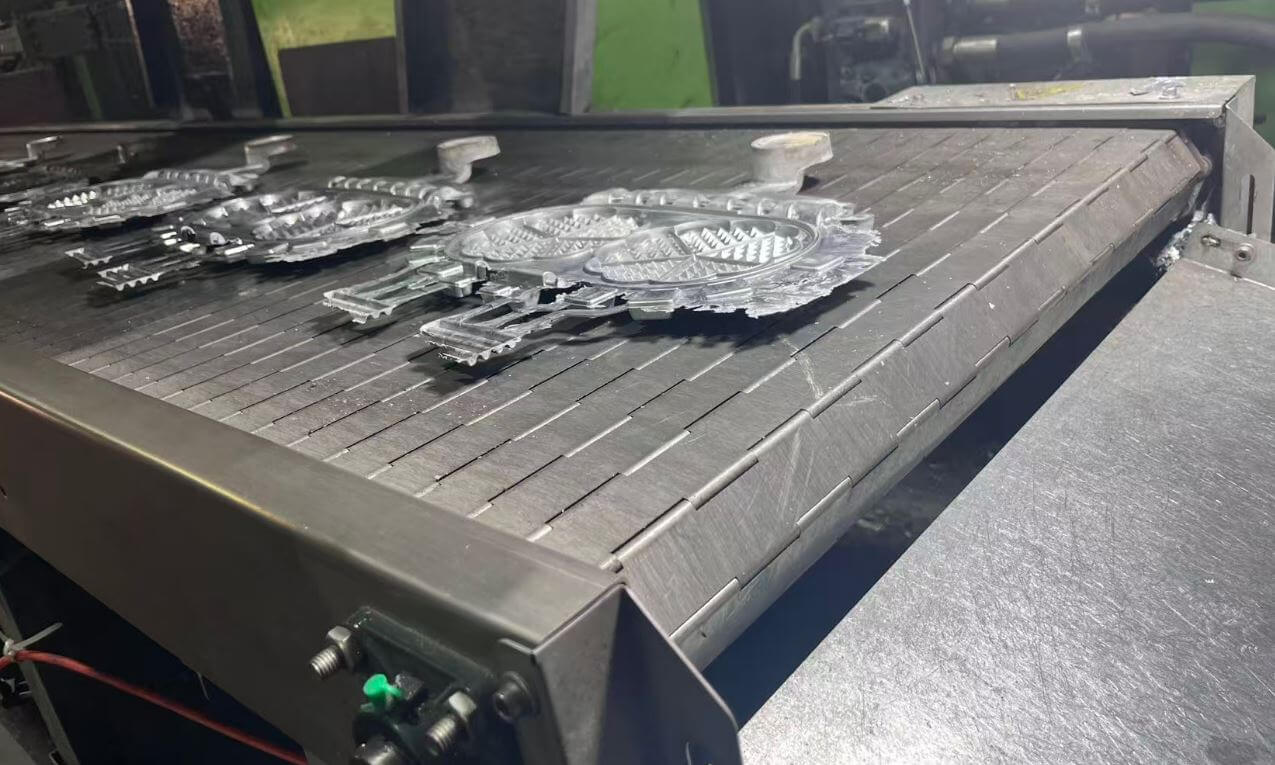
În procesul de turnare sub presiune înaltă, aliajul topit este injectat într-o matriță din oțel divizată, la viteză mare și sub presiune ridicată — de obicei între 400 și 1.000 bar — cu ajutorul unui piston (plunger) într-o mașină cu cameră rece. Cavitatea se umple într-o fracțiune de secundă, iar matrița răcită cu apă extrage căldura atât de repede încât durata ciclurilor se măsoară în zeci de secunde până la câteva minute. Rezultatul constă în pereți extrem de subțiri, dimensiuni precise (±0,1 mm) și o finisare excelentă a suprafeței în stare brută de turnare. Cu toate acestea, chiar mecanismul de umplere care face ca procesul să fie rapid reține și aer, conferind pieselor HPDC o anumită porozitate internă care limitează ductilitatea și împiedică tratamentul termic ulterior. HPDC este cel mai utilizat proces de turnare — aproximativ jumătate din toate piesele turnate din aliaje ușoare sunt realizate în acest mod — și este rentabil doar la volume mari, necesitând de obicei cel puțin 10.000 de piese pe matriță și, în mod ideal, mult mai multe.
Comparație directă
Tabelul de mai jos prezintă pe scurt diferențele esențiale de care trebuie să țineți cont atunci când alegeți un proces. Valorile sunt cifre reprezentative pentru aliajele de aluminiu.
| Proprietate | Turnare sub presiune prin gravitație (GDC) | Turnare sub presiune înaltă (HPDC) |
| Metoda de umplere | Turnat prin gravitație, fără presiune externă | Injecție de mare viteză și de înaltă presiune (400–1.000 bar) |
| Grosimea minimă a peretelui | 3,0 mm (2 mm pe suprafețe mici) | 1,0 mm |
| Toleranță dimensională (min) | ±0,5 mm | ±0,1 mm |
| Finisajul suprafeței în stare brută de turnare | 4–12 µm | 1–2 µm |
| Greutatea maximă a piesei (Al) | Până la ~300 kg | ~10 kg |
| Admisie de prelucrare (min) | 1,5 mm | 0,5 mm |
| Dimensiunea minimă a găurii cu miez | 6 mm | 2 mm |
| Miezuri de nisip pentru elemente interne complexe | Da | Nu |
| Soliditate internă / porozitate | Porozitate redusă, etanș | O anumită porozitate datorată aerului prins în material |
| Tratament termic | Posibil | Imposibil (apar bășici la soluționare) |
| Ductilitate | Mai mare | Limitat (sub 3%) |
| Durata tipică a ciclului | Minute (4–10 min; 5–7 min pentru un cap) | De la câteva zeci de secunde la aproximativ 1,5 minute |
| Costul echipamentelor de producție | Moderat (matrițe mai ieftine) | Mai mare (matrițe mai rezistente) |
| Volum economic de producție | ~1.000 până la 100.000+ pe an | ~10.000 – 100.000+ pe an (volum mare) |
| Durata de viață tipică a matriței | Până la ~100.000 de fotografii | Peste 100.000 de fotografii |
În ce domeniu excelează fiecare proces
Aplicațiile pentru care este utilizat fiecare proces decurg direct din aceste proprietăți. Turnarea prin gravitație este metoda standard pentru componentele care trebuie să fie rezistente, etanșe la presiune sau tratate termic, în timp ce HPDC este tehnologia predominantă pentru carcasele cu pereți subțiri, produse în serie mare.
| Aplicație tipică | Gravity (GDC) | HPDC |
| Capete de cilindri / blocuri motor | Da (cu căptușeli turnate) | limitată |
| Carcase de cutie de viteze și de transmisie | Uneori | Da (cel mai frecvent) |
| Carcase pentru pompe de apă / colectoare | Da | Uneori |
| Componente de frânare și hidraulice | Da | Uneori |
| Carcase cu pereți subțiri, piese mici | Mai puțin potrivit | Da (cel mai frecvent) |
Alegeți turnarea sub presiune ridicată atunci când…
- Ai nevoie de pereți foarte subțiri (până la 1 mm) sau de o geometrie fină și complexă.
- Toleranțele strânse (±0,1 mm) și finisajul neted, specific pieselor turnate, sunt esențiale — găurile, canelurile și adânciturile pot fi realizate direct prin turnare, astfel încât prelucrarea mecanică este minimă sau chiar inexistentă.
- Volumul este mare, iar ciclul de producție este lung — tehnologia HPDC este rapidă și se pretează foarte bine la automatizare, astfel încât costul pe piesă este redus.
- Piesele vor fi utilizate în starea în care au fost turnate, nu necesită tratament termic și pot prezenta porozitate internă.
- Piese tipice: carcase de cutie de viteze și de transmisie, manete de frână, carcase cu pereți subțiri și componente mici.
Alegeți turnarea sub presiune prin gravitație atunci când…
- Piesa trebuie să fie rezistentă, în stare bună și etanșă — pentru aplicații structurale, sub presiune sau hidraulice.
- Este necesar un tratament termic pentru a obține proprietăți mecanice superioare (posibil cu GDC).
- Pasajele interne complexe necesită miezuri de nisip, pe care tehnologia HPDC nu le poate utiliza.
- Piesa va fi prelucrată, iar pe suprafețele prelucrate nu trebuie să apară porozitate.
- Volumele sunt medii — aproximativ între 1.000 și 100.000 pe an —, situație în care o matriță scumpă de înaltă presiune nu se amortizează.
- Piesele sunt mai mari sau mai grele, depășind limita practică a tehnologiei HPDC (până la 300 kg).
- Piese tipice: chiulase și blocuri motor (inclusiv cele cu cămăși turnate din fontă cenușie), carcase ale pompelor de apă, colectoare, componente ale sistemului de frânare și ale sistemului hidraulic.
Calitate, rezistență și tratament termic
Porozitatea reprezintă principalul factor de diferențiere între cele două procese. În cazul HPDC, aerul este aproape inevitabil captat în timpul umplerii ultra-rapide. Această porozitate reduce ductilitatea la sub 3%, slăbește piesa și o face imposibil de tratat termic: gazul captat se dilată și provoacă formarea de bule în timpul soluționării. Turnarea prin gravitație, realizată uniform sub acțiunea gravitației, produce o structură densă, solidă și etanșă, cu o porozitate mult mai redusă, iar piesa poate fi prelucrată mecanic fără ca porozitatea să afecteze suprafața. Din acest motiv, piesele turnate prin gravitație reprezintă alegerea cea mai fiabilă oriunde etanșeitatea la presiune și integritatea structurală sunt esențiale.
În același timp, tehnologia HPDC are propriile sale avantaje. Suprafața sa netedă, așa cum a ieșit din matriță, asigură o rezistență excelentă la oboseală, cu condiția ca această suprafață să nu fie prelucrată mecanic. O piesă turnată sub presiune și prelucrată poate fi chiar mai rezistentă decât una turnată în matriță permanentă, dar piesa turnată în matriță permanentă (prin gravitație) este, în general, alegerea mai fiabilă datorită porozității sale mai reduse. Pe scurt: HPDC excelează la pereți subțiri, viteză și finisajul suprafeței; GDC excelează la integritate, rezistență, tratabilitate termică și prelucrabilitate.
Cost, echipamente de producție și volumul de producție
Uneltele ne arată în ce etape ale procesului se obțin beneficii. Matrițele HPDC trebuie să reziste la forțe mari de injecție, așa că sunt fabricate din oțel pentru unelte de prelucrare la cald, mai rezistent, și sunt mai scumpe. Matrițele pentru turnare prin gravitație utilizează fontă perlitică sau oțel slab aliat și sunt mai ieftine. Însă HPDC este mult mai rapid, astfel încât, la volume foarte mari, costul pe piesă este mai mic. Turnarea prin gravitație, cu ciclurile sale mai lungi, măsurate în minute, este rentabilă pentru volume cuprinse între aproximativ 1.000 și peste 100.000 de piese pe an — volume la care o singură matriță de înaltă presiune ar fi excesivă și ar fi necesare mai multe matrițe.
De asemenea, merită reținut faptul că turnarea reprezintă doar începutul. Dacă piesa trebuie prelucrată, porozitatea unei piese turnate prin HPDC se poate manifesta pe suprafețele prelucrate, ceea ce duce la creșterea cantității de deșeuri și a operațiunilor de refacere; o piesă turnată prin gravitație de bună calitate se prelucrează curat, fără porozitate la suprafață. Dacă se adaugă costurile legate de rebuturi, tratamentul termic și testarea sub presiune, diferența aparentă de preț dintre cele două procese se reduce considerabil — motiv pentru care mulți cumpărători optează pentru turnarea prin gravitație în cazul pieselor la care nu își pot permite eșecul.
O regulă simplă: cu cât peretele este mai subțire, cu cât toleranța este mai strictă și cu cât volumul este mai mare, cu atât mai mult HPDC ia avans; cu cât piesa este mai rezistentă, mai solidă, mai ușor de tratat termic și mai complexă, cu atât GDC are mai multe avantaje. Multe turnătorii profesionale oferă ambele procese și vă pot sfătui cu privire la cea mai potrivită soluție pentru geometria, volumul și aplicația dumneavoastră specifice.
Întrebări frecvente
Care dintre aceste procese produce piese turnate mai rezistente?
Turnarea sub presiune prin gravitație oferă, în general, proprietăți mecanice și ductilitate superioare și permite tratamentul termic. Piesele turnate prin HPDC nu pot fi supuse tratamentului termic și prezintă o ductilitate mai redusă din cauza porozității interne.
Piesele turnate sub presiune la presiune înaltă pot fi supuse unui tratament termic?
În general, nu. Aerul prins în interior în timpul umplerii la viteză mare se dilată și provoacă formarea de bule în timpul soluționării.
Se pot produce piese cu pereți subțiri prin turnare sub presiune prin gravitație?
Nu este la fel de subțire ca HPDC. Un perete de 3 mm reprezintă limita minimă practică pentru turnarea prin gravitație, iar grosimea de 2 mm este posibilă doar pe suprafețe mici.
Care proces este mai ieftin?
Uneltele pentru HPDC sunt mai scumpe. La volume foarte mari, costul pe piesă al tehnologiei HPDC este mai mic; la volume medii și în cazul pieselor care necesită miezuri de nisip, turnarea prin gravitație reprezintă soluția mai economică.
Ambele procese pot utiliza miezuri de nisip?
Numai turnare prin gravitație. În cazul procesului HPDC, presiunea ridicată de injecție ar forța metalul să pătrundă într-un miez de nisip.
Ce aliaje se utilizează de obicei?
Ambele utilizează în principal aliaje de aluminiu. HPDC utilizează în mod obișnuit A380 (AlSi8Cu3), A383 și A390; turnarea prin gravitație utilizează în mod obișnuit A319 (AlSi5Cu3), A356 (AlSi7Mg) și A413 (AlSi12).
Cum să iei o decizie
- Aveți nevoie de pereți subțiri, volum mare și un finisaj gata de utilizare, așa cum a ieșit din matriță? Alegeți turnarea sub presiune în matriță.
- Aveți nevoie de rezistență, etanșeitate, tratament termic, componente interne cu miez de nisip sau volume medii? Alegeți turnarea sub presiunea gravitațională.
- Discutați cu o turnătorie care oferă ambele procese — alegerea potrivită depinde de geometria piesei, de volumul anual de producție și de modul în care este utilizată piesa.
0 Comentarii