
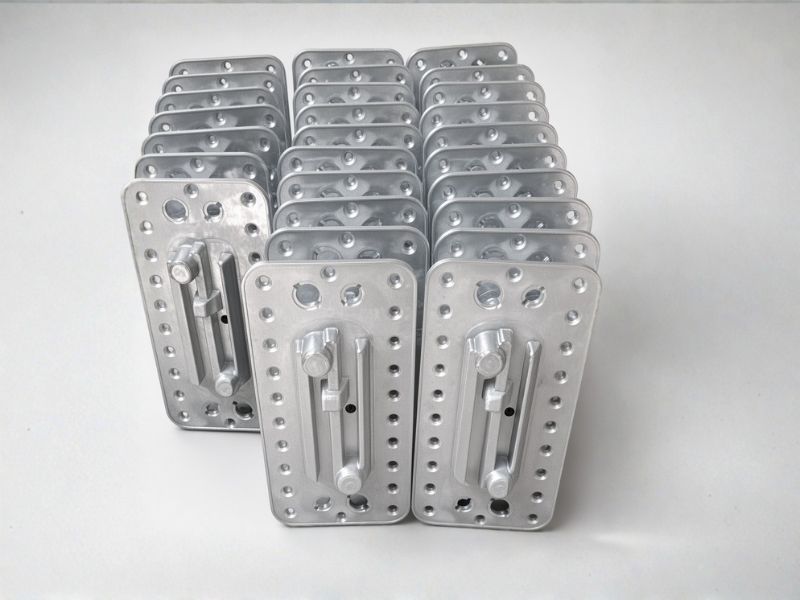
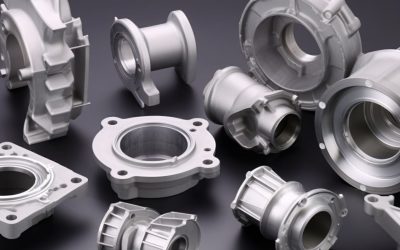
ألومنيوم قالب الصب بالجاذبية تُعد إحدى أكثر الطرق موثوقيةً لإنتاج مكونات ألومنيوم متينة ومانعة للتسرب بكميات متوسطة إلى كبيرة. حيث يُسكب المعدن المنصهر في قالب معدني قابل لإعادة الاستخدام ويملأ التجويف بفعل الجاذبية، وبذلك تجمع هذه العملية بين الخصائص الميكانيكية الجيدة والسرعة وقابلية التكرار التي يتميز بها القالب الدائم. يشرح هذا الدليل قالب الصب بالجاذبية الذي يشكل القطعة، ويستعرض عملية الصب بالجاذبية خطوة بخطوة، كما يغطي — وهو الأمر الأكثر فائدة للمشترين — ما يحدث بعد الصب: صب الألومنيوم بالقالب بالجاذبية عمليات ما بعد التصنيع التي تحول قطعة خام سليمة إلى مكون نهائي.
قالب الصب بالجاذبية — لماذا يحدد القالب شكل القطعة؟
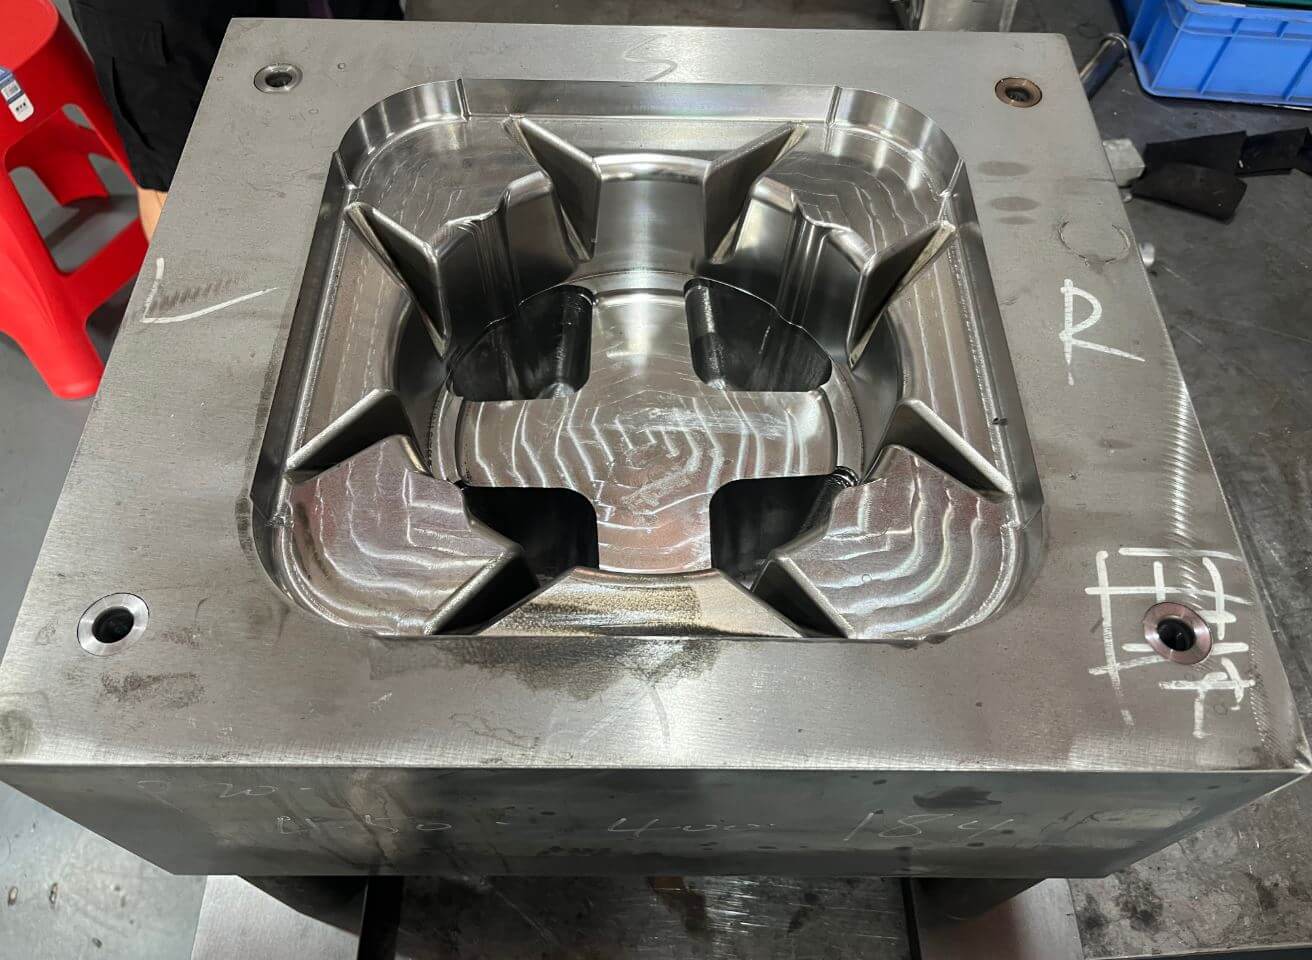
كل ما يتعلق بـ قطعة مصبوبة بالقالب بالجاذبية يبدأ بـ قالب الصب بالجاذبية. وعلى عكس القوالب الرملية القابلة للاستهلاك المستخدمة في الصب الرملي، فإن قالب الصب بالجاذبية مصنوع من المعدن ويُعاد استخدامه آلاف المرات، وهذا بالضبط هو السبب في أن هذه العملية تُعرف أيضًا باسم «الصب بالقالب الدائم». وتتمثل المواد النموذجية المستخدمة في القوالب في الحديد الزهر البيرليتي ذي الحبيبات الدقيقة والفولاذ منخفض السبائك لمعظم الأعمال، وفولاذ الأدوات H13 المخصص للأعمال الساخنة عندما يتعين على القالب أن يتحمل أحجام إنتاج كبيرة أو سبائك صعبة. ونظرًا لأن القالب المعدني يطرد الحرارة أسرع من الرمل، فإن المسبوك يتصلب بسرعة ويكتسب حبيبات أنعم وأكثر كثافة — ويكون أقوى بنحو 20% من المسبوك المكافئ المصبوب بالرمل.
يتميز قالب الصب بالجاذبية المصمم جيدًا بثلاث ميزات تحدد شكل القطعة المصبوبة: قلوب رملية تشكل ممرات داخلية معقدة، وكتل تبريد (من النحاس أو الحديد) تعمل على تسريع عملية التبريد في الأجزاء السميكة، ونظام قنوات تغذية يحمل المعدن السائل لتغذية القطعة المصبوبة أثناء تصلبها. يُغطى الجزء الداخلي للقالب بطبقة مقاومة للحرارة تتحكم في انتقال الحرارة وتسمح بإخراج القطعة النهائية بسلاسة. ويتزايد استخدام محاكاة عملية الصب للتحقق من صحة القالب قبل شروعه في المعالجة الآلية، مما يزيل التخمينات المتعلقة بتصميم فتحات الصب وأنابيب التغذية ويحمي استثمارك في الأدوات.
كيف تعمل عملية الصب بالقالب بالجاذبية
تتميز عملية الصب بالقالب بالجاذبية بالانضباط وقابلية التكرار، وتساهم كل خطوة فيها في الحفاظ على جودة القطعة النهائية. ويوضح الجدول أدناه الدورة بالترتيب الذي تحدث به في ورشة الصب.
| المرحلة | ماذا يحدث | لماذا هذا مهم؟ |
| 1. تحضير القالب | تنظيف قالب الصب بالجاذبية وتطبيق الطلاء المقاوم للحرارة؛ التسخين المسبق إلى درجة حرارة التشغيل | يتحكم في استخلاص الحرارة وإطلاقها وتشطيب السطح |
| 2. وضع النواة | استخدم قوالب رملية مربوطة بالراتنج في الأماكن التي تتطلب ممرات داخلية معقدة | تشكل مسارات لا يمكن للقوالب المغلقة تحقيقها — ويمكننا أن نسميها «التقويض» |
| 3. الصهر والمعالجة | قم بإذابة السبيكة، وإزالة الغازات منها، وإزالة الرغوة، والحفاظ عليها عند درجة الحرارة الصحيحة | يزيل الغازات والأكاسيد التي تسبب المسامية |
| 4. الصب | صب المعدن في قناة الصب بحيث يملأ التجويف بفعل الجاذبية | الصب الهادئ والمتسق يمنع حدوث الاضطرابات والشوائب |
| 5. التصلب | يتجمد المعدن وفقًا لتسلسل محكوم؛ حيث يتم تغذية القنوات الصاعدة، وتتسارع عملية التبريد | يحدد سلامة المادة ومساميتها وبنية حبيباتها |
| 6. الاستخراج | افتح القالب وأخرج القطعة المصبوبة بعد أن تبرد إلى درجة الحرارة المناسبة – باستخدام نظام الإخراج | يمنع التشوه والتشقق والالتصاق |
| 7. التشطيب | قطع القنوات والرافعات والبوابات؛ تقليم البقايا الزائدة؛ معالجة السطح بالسفع بالخردق | يُعد قطعة خام نظيفة للفحص والتشغيل الآلي |
| 8. التفتيش | التحقق من الأبعاد، واختبار الأشعة السينية أو اختبار الضغط، والمعالجة الحرارية إن تم تحديد ذلك | يؤكد سلامة المنتج وخصائصه الميكانيكية المطلوبة |
تستحق عملية معالجة المعدن المنصهر في الخطوتين 3 و4 اهتمامًا خاصًا. تعمل عملية إزالة الغازات على التخلص من الهيدروجين المذاب، بينما تزيل عملية التصفية الأكسيد من السطح، كما أن الصب الهادئ والثابت يمنع المعدن من امتصاص الغازات أثناء دخوله القالب. تمنع هذه الإجراءات البسيطة معظم المسامية التي قد تظهر لاحقًا على شكل منتجات مرفوضة — أو ما هو أسوأ من ذلك، على خط التجميع لدى العميل.
المعالجة اللاحقة لقطع الصب بالقالب بالجاذبية
لا يتم شحن معظم قطع الصب بالجاذبية مباشرةً بعد خروجها من القالب. فهي تحتاج إلى معالجة لاحقة التصنيع الآلي باستخدام الحاسب الآلي للوصول إلى الأبعاد النهائية وجودة السطح والتفاوتات الوظيفية. ونظرًا لأن قطعة الصب بالجاذبية سليمة وتتميز بانخفاض المسامية، فإنها تخضع للتشغيل الآلي بسلاسة — حيث يقل خطر ظهور المسامية على السطح المُشغَّل، وهو ما يمثل مشكلة حقيقية في بعض قطع الصب عالية الضغط.
- هامش التصنيع: يتم تصميم القالب والقوالب مع هامش مادة محدد، يتراوح عادةً بين 1.5 و3 ملم على الأسطح التي سيتم تصنيعها، بحيث تكون القطعة الخام أكبر من الحجم المطلوب في الأماكن التي تتطلب ذلك.
- نقطة الإسناد: يجب أن تستند الأسطح المُشكلة آليًّا إلى نقطة إسناد ثابتة متفق عليها مع المصنع، بحيث تتم كل عملية على نفس الشكل الهندسي وتتراكم التفاوتات المسموح بها بشكل يمكن التنبؤ به.
- الثقب وتقطيع الخيوط: غالبًا ما تخضع العلب المقاومة للضغط لعمليات الثقب وتقطيع الخيوط، وأحيانًا تُخضع لاختبار التسرب مرة أخرى بعد المعالجة الآلية للتأكد من سلامة الخيوط والتجاويف.
- معالجة السطح: يمكن معالجة الأجزاء المُشكَّلة آليًّا بالطلاء الأنودي أو الطلاء أو أي نوع آخر من التشطيبات وفقًا لمواصفات المشتري، بمجرد الكشف عن السطح النظيف والمتماسك.
- التوريد المتكامل: يفضل العديد من المشترين المورد الذي يقوم بعمليات الصب والتشغيل الآلي داخليًّا، لأن ذلك يلغي الحاجة إلى وسيط، ويقصر مدة التسليم، ويضع المسؤولية عن الأبعاد في يد جهة واحدة.
يُعد تحديد التوزيع بين الأجزاء المصبوبة والأجزاء المُشكَّلة آليًّا خيارًا هندسيًّا. فعادةً ما تُشكَّل آليًّا الثقوب العميقة، والتفاوتات الضيقة، والخصائص الملولبة، بينما تُصب الأضلاع، والنتوءات، وملامح الجدران. وسيقدم المورد الجيد المشورة بشأن هذا التوزيع حتى لا تدفع مقابل إزالة المعدن آليًّا الذي كان من الممكن أن تشكله القالب نيابةً عنك.
السبائك والتصلب
تسيطر مجموعات الألومنيوم-السيليكون من السلسلة 3xx على عملية الصب بالجاذبية. ويُعد A356 (Al–Si–7Mg) الخيار الأساسي في الحالات التي تتطلب القوة والليونة، لأنه يستجيب جيدًا للمعالجة الحرارية T6. يتميز A319 (Al–Si–5Cu–3) بسهولة تصنيعه ويُستخدم بشكل شائع في صناعة كتل المحركات وعلبها. أما A413 (Al–Si–12) فيتدفق بسهولة إلى المقاطع الرقيقة. ينكمش الألومنيوم بنسبة تتراوح تقريبًا بين 3.5% و8.5% من حيث الحجم أثناء التصلب، لذا يجب أن يزود تصميم القالب قطعة الصب بالمعدن السائل عبر القنوات الصاعدة — التي يتم تحديد حجمها بطريقة المعامل، وعادةً ما يكون حجمها 1.3 إلى 1.4 ضعف معامل المقطع الذي تغذيها — بينما تعمل المبردات على تسريع التبريد في المقاطع السميكة حتى لا تتشكل أي نقاط ساخنة. إذا تم تنفيذ ذلك بشكل صحيح، فسيكون المسبوك سليمًا؛ أما إذا أخطأت في ذلك، فستظهر مسامية الانكماش في الجدران الأكثر سمكًا.
ما هي قطع الصب بالجاذبية الأكثر فعالية؟
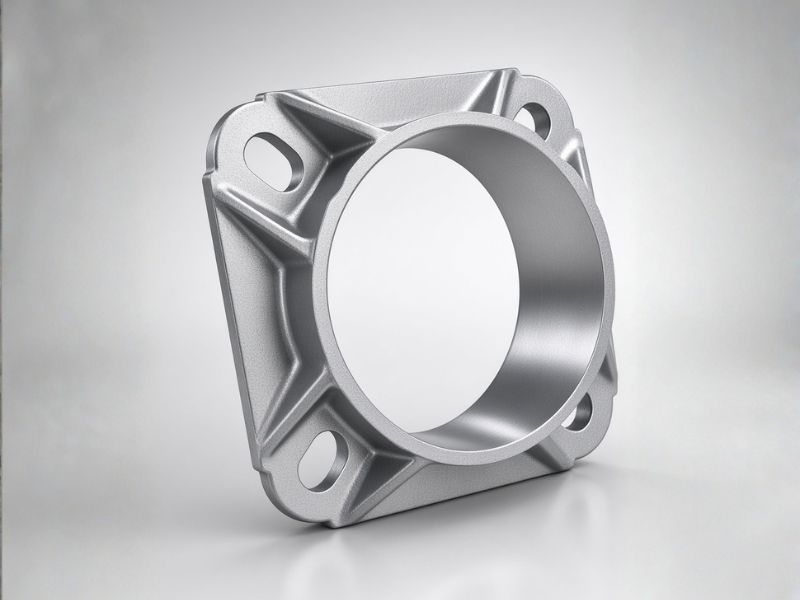
تُعد قطع الصب بالجاذبية مناسبة للمكونات التي تتطلب المتانة ومقاومة التسرب والمعالجة الحرارية. ويُدرج الجدول التطبيقات التي غالبًا ما يلجأ المشترون إلى هذه العملية لتلبيتها.
| جزء من العائلة | أمثلة نموذجية | لماذا يُستخدم الصب بالجاذبية؟ |
| مكونات المحرك | رؤوس الأسطوانات، كتل المحركات (بما في ذلك البطانات المصبوبة من الحديد الرمادي) | المتانة والقوة القابلة للمعالجة الحرارية للاستخدامات الهيكلية في ظروف درجات الحرارة العالية |
| علب معالجة السوائل | مضخات المياه، ومشعبات، ومكونات الفرامل | مقاومة التسرب ونظافة الأسطح المُشكَّلة آليًّا المخصصة للإحكام |
| الأجزاء الهيدروليكية | أغلفة مانعة لتسرب الصمامات والضغط | اختبار مقاومة التسرب للضغط |
| الأجزاء الهيكلية | الهيكل والمكونات الصناعية | القوة ومقاومة الإجهاد |
| المكونات الكبيرة | الأجزاء التي تتجاوز الحدود العملية لحجم HPDC، حتى حوالي 300 كجم | يُستخدم الصب بالجاذبية في تصنيع المقاطع الثقيلة |
الصب بالجاذبية مقابل الصب بالقالب تحت الضغط العالي
يعتمد الاختيار بين العمليتين على الوظيفة المطلوبة من القطعة. يعتبر الصب بالقالب تحت الضغط العالي أسرع ويحافظ على تفاوتات أضيق مع جدران أرق، لكنه عرضة لحدوث مسامية داخلية ولا يمكن معالجته حرارياً بشكل موثوق. أما الصب بالجاذبية فيوفر مسامية أقل وقوة أعلى وسبائك قابلة للمعالجة الحرارية وخيار استخدام قلوب رملية للممرات الداخلية، على حساب أوقات دورات أطول وجدران أدنى سماكة (سماكة الجدار 5 مم كحد أدنى). إذا كان يجب أن يكون الجزء قويًا أو مانعًا للتسرب أو خاضعًا للتشغيل الآلي على الأوجه الحرجة، فإن الصب بالجاذبية عادةً ما يكون الخيار الأفضل؛ أما إذا كان غلافًا رقيقًا وكبير الحجم يمكنه تحمل بعض المسامية، فإن الصب بالقالب تحت الضغط العالي (HPDC) يكون هو الخيار الأفضل من حيث التكلفة.
كيفية اختيار مورد لعمليات الصب بالقالب بالجاذبية
إن اختيار المورد المناسب لعمليات الصب بالقالب بالجاذبية يتطلب أكثر من مجرد مقارنة أسعار الوحدات. يجب أن يُظهر المصنع المؤهل قدرة قوية على التحكم في العمليات، وقدرات موثوقة في مجال الأدوات، وإدارة جودة متسقة طوال مراحل الإنتاج.
- التحكم في الذوبان: استفسر عن عمليات صهر الألومنيوم والحفاظ على درجة حرارته، بما في ذلك إزالة الغازات، والترشيح، واختبار محتوى الهيدروجين، والتحكم في درجة الحرارة. فمعالجة السائل المنصهر بشكل سليم تساعد في تقليل المسامية والشوائب وعيوب الصب.
- تصميم القالب: تأكد مما إذا كان مورد الصب بالقالب يستخدم طريقة المعامل لحساب أبعاد القنوات الصاعدة ومتطلبات التغذية. واسأل عما إذا كان يتم استخدام برامج محاكاة الصب للتنبؤ بسلوك التصلب، وتحديد مخاطر الانكماش، وتحسين أنظمة القنوات والمنافذ.
- صيانة القالب: تأكد من إجراءات الصيانة المتبعة، بما في ذلك جداول طلاء القوالب، والتسخين المسبق، ومراقبة درجة الحرارة، والفحوصات الدورية للكشف عن التآكل والتشققات والتلف السطحي. وعندما نقوم بإنتاج قطع الصب بالجاذبية من أجلك، سنقوم بصيانة القوالب مجانًا لك إلى الأبد.
- قدرات التصنيع: يفضل اختيار الموردين الذين يمتلكون قدرات تصنيع داخلية باستخدام آلات التحكم الرقمي (CNC). تأكد من قدرتهم على الحفاظ على التفاوتات المسموح بها الحرجة، ونقاط الإحداثيات الخاصة بالتصنيع، والتسطيح، ودقة تحديد المواقع. نحن نمتلك قدرات داخلية لعمليات ما بعد التصنيع، مثل السفع الرملي، والطحن، والتلميع، ويمكننا التعامل مع عمليات تشطيب الأسطح مثل الطلاء الأنودي، والطلاء بالمسحوق، والطلاء الكهربائي، وما إلى ذلك.
- الفحص والاختبار: اسأل عما إذا كانوا يقدمون خدمات الفحص بالأشعة السينية، واختبارات الضغط أو التسرب، وتقارير القياسات الأبعاد باستخدام جهاز قياس التنسيق (CMM)، وسجلات المعالجة الحرارية الموثقة عند الحاجة. يمكننا توفير تقارير الفحص بالأشعة السينية، واختبارات الشد، وتقارير القياس باستخدام جهاز قياس التنسيق (CMM)،
- الخبرة في مجال السبائك: تأكد من الخبرة في التعامل مع سبائك الألومنيوم A356 وA356 T6. اطلب تقارير التركيب الكيميائي ونتائج اختبارات الخصائص الميكانيكية ووثائق تتبع المواد.
في النهاية، اختر موردًا لعمليات الصب بالقالب بالجاذبية قادرًا على إثبات جودة إنتاج متسقة، ودعم هندسي، واستقرار طويل الأمد في العمليات، بدلاً من الاكتفاء بتقديم أقل عرض سعر.
كيفية اختيار مورد لعمليات الصب بالقالب بالجاذبية
- التحكم في عملية الصهر: استفسر عن عمليات إزالة الغازات والترشيح والتحكم في درجة الحرارة.
- تصميم القوالب: هل يستخدمون طريقة المودولوس في تصميم القنوات الصاعدة ويتحققون من صحتها عبر المحاكاة؟
- صيانة القوالب: استفسر عن جدول عمليات الطلاء وفحص التآكل.
- التصنيع الآلي: هل يمكنهم إجراء عمليات التصنيع الآلي داخليًّا، وهل يمكنهم الالتزام بالتفاوتات المسموح بها ونقاط الإسناد الخاصة بك؟
- الفحص: الأشعة السينية، واختبار الضغط، وتقارير الأبعاد الصادرة عن جهاز قياس التنسيق (CMM)، والمعالجة الحرارية الموثقة.
- السبائك: هل يمكنهم تصنيع سبائك A356 T6 وتقديم شهادات الاختبارات الميكانيكية؟
الخاتمة
صب الألمنيوم بالقالب بالجاذبية تُعد هذه الطريقة وسيلة مجربة للحصول على مكونات قوية ومانعة للتسرب وقابلة للمعالجة الحرارية، وتُحقق أقصى فائدة لها عندما يخضع الجزء لبرنامج ما بعد التصنيع المنضبط الخاص بالصب بالجاذبية، والذي يحول القطعة الخام إلى مكون نهائي وعملي. اشترِ من مورد يتحكم في عملية الصهر، ويصمم قالب الصب بالجاذبية مع تصلب سليم، ويقوم بالتشغيل الآلي داخليًّا، ويوثق كل عملية فحص — عندئذٍ ستصل أجزاء الصب بالجاذبية الخاصة بك بأبعاد صحيحة وجاهزة للتجميع.
0 تعليق