
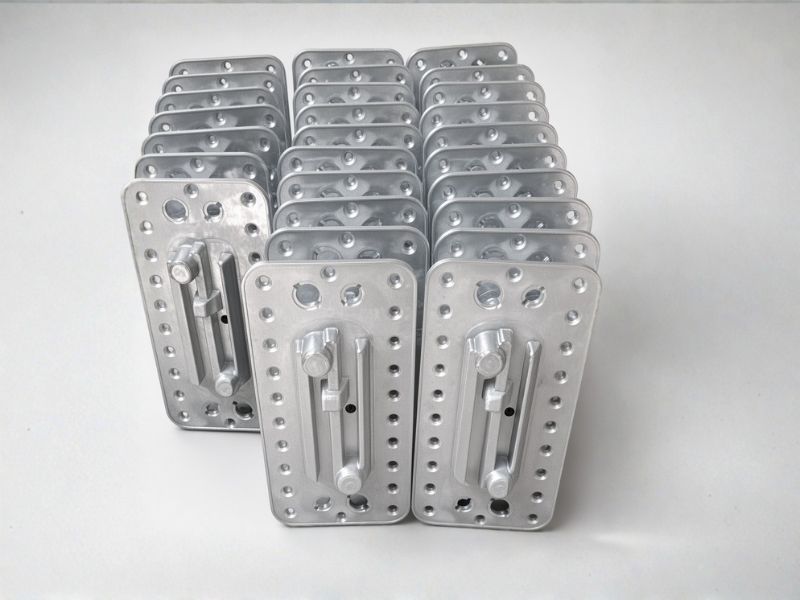
Aluminium Schwerkraft-Druckgussform ist eines der zuverlässigsten Verfahren zur Herstellung stabiler, dichter Aluminiumkomponenten in mittleren bis hohen Stückzahlen. Geschmolzenes Metall wird in eine wiederverwendbare Metallform gegossen und füllt den Formhohlraum unter Einwirkung der Schwerkraft aus, sodass das Verfahren gute mechanische Eigenschaften mit der Geschwindigkeit und Wiederholgenauigkeit einer Dauerform verbindet. Dieser Leitfaden erläutert die Schwerkraftgussform, die dem Bauteil seine Form verleiht, führt Schritt für Schritt durch den Schwerkraftgussprozess und behandelt – was für Einkäufer besonders nützlich ist – die Vorgänge nach dem Guss: die Aluminium-Kokillenguss Nachbearbeitung, bei der aus einem einwandfreien Rohling ein fertiges Bauteil entsteht.
Die Schwerkraft-Druckgussform – Warum die Form das Bauteil bestimmt
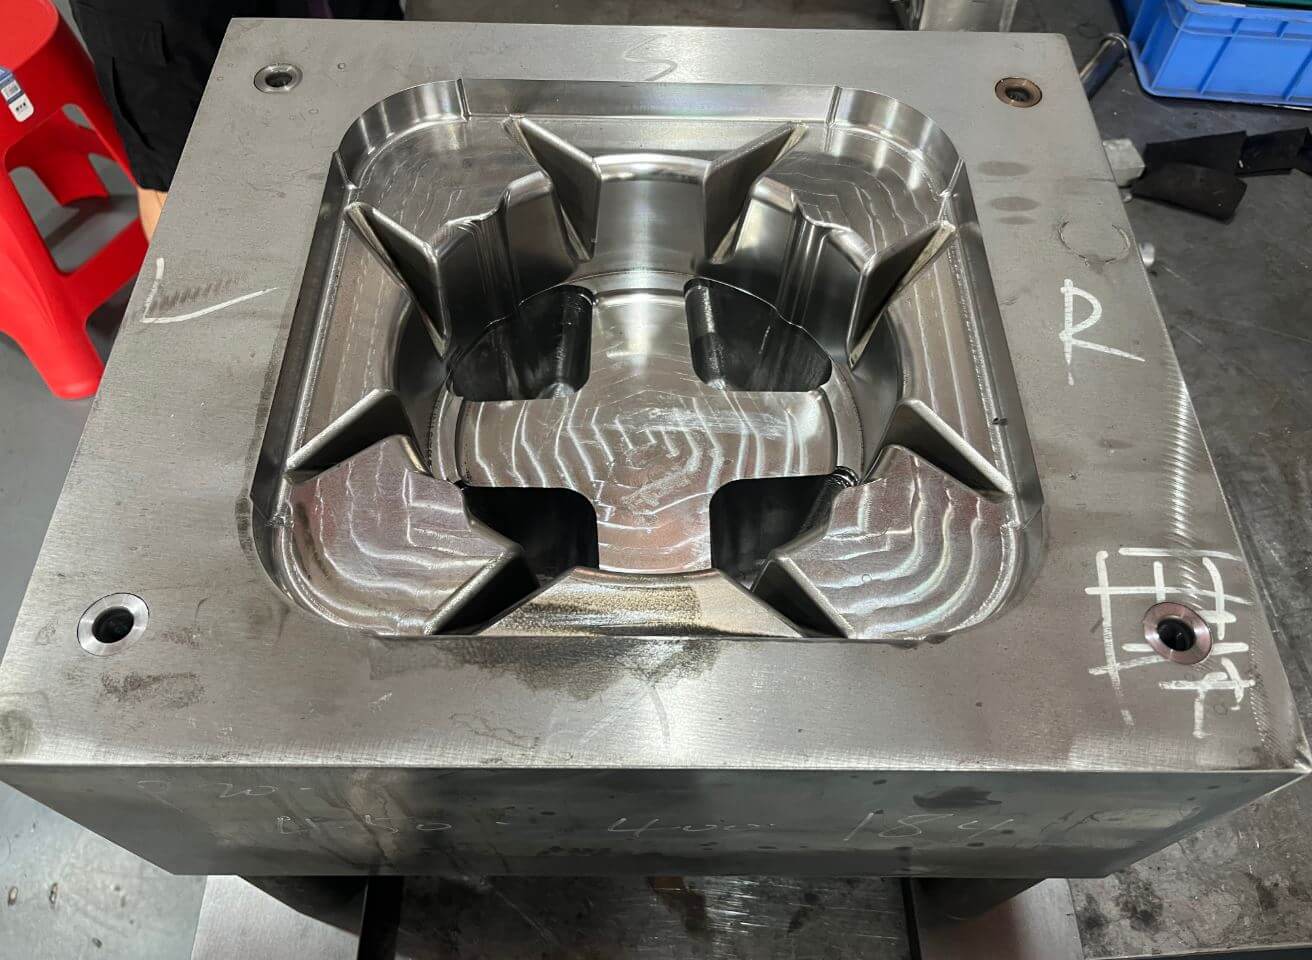
Alles über ein Schwerkraft-Druckgussteil beginnt mit dem Schwerkraft-Druckgussform. Im Gegensatz zu den Einweg-Sandformen, die beim Sandguss verwendet werden, besteht eine Schwerkraftgussform aus Metall und wird tausende Male wiederverwendet – genau aus diesem Grund wird das Verfahren auch als Permanentformguss bezeichnet. Typische Formwerkstoffe sind für die meisten Anwendungen feinkörniges perlitisches Gusseisen und niedriglegierter Stahl sowie H13-Warmarbeitswerkzeugstahl, wenn die Form hohe Produktionsmengen oder anspruchsvolle Legierungen bewältigen muss. Da die Metallform Wärme schneller ableitet als Sand, erstarrt der Guss schnell und entwickelt eine feinere, dichtere Kornstruktur – die etwa 20 % fester ist als bei einem vergleichbaren Sandguss.
Eine gut konstruierte Schwerkraft-Druckgussform weist drei Merkmale auf, die das Gussteil prägen: Sandkerne, die komplexe innere Kanäle bilden, Kühlkörper (Kupfer- oder Eisenblöcke), die die Abkühlung an dicken Stellen beschleunigen, und ein Angusssystem, das flüssiges Metall aufnimmt, um das Gussteil während des Erstarrens zu versorgen. Die Innenseite der Form ist mit einer feuerfesten Beschichtung versehen, die die Wärmeübertragung reguliert und das fertige Teil sauber aus der Form löst. Zunehmend wird die Form bereits vor der Bearbeitung mittels Gusssimulation validiert, wodurch das Rätselraten bei der Gestaltung von Angusskanälen und Angusssystemen entfällt und Ihre Investition in das Werkzeug geschützt wird.
So funktioniert das Schwerkraft-Druckgussverfahren
Das Schwerkraftdruckgussverfahren ist präzise und reproduzierbar, und jeder Schritt trägt zur Sicherung der Qualität des Fertigteils bei. Die folgende Tabelle zeigt den Arbeitsablauf in der Reihenfolge, wie er in der Gießerei abläuft.
| Bühne | Was passiert? | Warum das wichtig ist |
| 1. Vorbereitung der Form | Die Schwerkraftgussform reinigen und mit der feuerfesten Beschichtung versehen; auf Betriebstemperatur vorheizen | Regelt die Wärmeabfuhr, die Wärmeabgabe und die Oberflächenbeschaffenheit |
| 2. Platzierung des Kerns | Setzen Sie kunstharzgebundene Sandkerne ein, wenn komplexe innere Kanäle erforderlich sind | Es entstehen Passagen, die mit geschlossenen Formen nicht erreicht werden können – man könnte dies als Hinterschneidung bezeichnen |
| 3. Schmelzen und Weiterverarbeitung | Die Legierung schmelzen, entgasen, abschöpfen und auf der richtigen Temperatur halten | Entfernt Gas und Oxid, die Porosität verursachen |
| 4. Ausgießen | Gießen Sie Metall in den Anguss, sodass es durch die Schwerkraft den Formhohlraum ausfüllt. | Ein ruhiges, gleichmäßiges Eingießen verhindert Verwirbelungen und Einschlüsse |
| 5. Erstarrung | Das Metall erstarrt in einer kontrollierten Abfolge; die Speiseleitungen führen das Metall zu, die Kühlkörper beschleunigen den Prozess | Bestimmt die Festigkeit, Porosität und Kornstruktur |
| 6. Extraktion | Öffnen Sie die Form und entnehmen Sie das abgekühlte Gussteil bei der richtigen Temperatur – mithilfe des Auswerfersystems | Verhindert Verformungen, Risse und Verkleben |
| 7. Endbearbeitung | Angüsse, Steige und Angusskanäle abschneiden; Grate entfernen; die Oberfläche kugelstrahlen | Bereitet einen sauberen Rohling für die Prüfung und Bearbeitung vor |
| 8. Überprüfung | Maßprüfung, Röntgen- oder Druckprüfung sowie Wärmebehandlung, sofern vorgeschrieben | Bestätigt die Unversehrtheit und die erforderlichen mechanischen Eigenschaften |
Der Umgang mit der Schmelze in den Schritten 3 und 4 verdient besondere Aufmerksamkeit. Durch das Entgasen wird gelöster Wasserstoff entfernt, beim Abschöpfen werden Oxide von der Oberfläche entfernt, und ein ruhiger, gleichmäßiger Guss verhindert, dass das Metall beim Einfüllen in die Form Gas aufnimmt. Diese einfachen Maßnahmen verhindern den Großteil der Porosität, die andernfalls später als Ausschuss – oder schlimmer noch, am Fließband des Kunden – zutage treten würde.
Nachbearbeitung von Schwerkraftdruckgussteilen
Die meisten Schwerkraftgussteile werden nicht direkt aus der Gussform versandt. Sie müssen nachbearbeitet werden CNC-Bearbeitung um die Endmaße, die Oberflächenqualität und die Funktionstoleranzen zu erreichen. Da ein Schwerkraftgussstück makellos ist und eine geringe Porosität aufweist, lässt es sich sauber bearbeiten – es besteht kaum die Gefahr, dass Poren durch die bearbeitete Oberfläche durchbrechen, was bei einigen Hochdruckgussstücken ein echtes Problem darstellt.
- Bearbeitungszugabe: Die Form und die Matrize werden mit einer festgelegten Bearbeitungszugabe konstruiert, die an den zu bearbeitenden Flächen in der Regel 1,5–3 mm beträgt, sodass der Rohling an den erforderlichen Stellen überdimensioniert ist.
- Bezugspunkt: Bearbeitete Flächen sollten sich auf einen stabilen, mit der Gießerei abgestimmten Bezugspunkt beziehen, damit jeder Arbeitsschritt auf derselben Geometrie basiert und sich die Toleranzen vorhersehbar addieren.
- Bohren und Gewindeschneiden: Druckdichte Gehäuse werden nach der Bearbeitung häufig gebohrt, mit Gewinden versehen und manchmal erneut einer Dichtheitsprüfung unterzogen, um sicherzustellen, dass die Gewinde und Bohrungen einwandfrei sind.
- Oberflächenbehandlung: Die bearbeiteten Teile können nach Freilegung der sauberen, dichten Oberfläche gemäß den Vorgaben des Käufers eloxiert, lackiert oder anderweitig veredelt werden.
- Kombinierte Lieferung: Viele Käufer bevorzugen einen Lieferanten, der den Guss und die Bearbeitung im eigenen Haus durchführt, da dadurch ein Übergang zu einem anderen Anbieter entfällt, die Lieferzeit verkürzt wird und die Verantwortung für die Maßhaltigkeit bei einem einzigen Ansprechpartner liegt.
Die Entscheidung darüber, welche Teile gegossen und welche bearbeitet werden, ist eine technische Abwägung. Tiefe Bohrungen, enge Toleranzen und Gewindeteile werden in der Regel bearbeitet, während Rippen, Vorsprünge und Wandprofile gegossen werden. Ein guter Lieferant berät Sie bei dieser Aufteilung, damit Sie nicht dafür bezahlen müssen, Metall wegzubearbeiten, das die Gussform für Sie hätte formen können.
Legierungen und Erstarrung
The aluminium-silicon families from the 3xx series dominate gravity casting. A356 (Al–Si–7Mg) is the workhorse where strength and ductility matter because it responds well to T6 heat treatment. A319 (Al–Si–5Cu–3) machines well and is common for engine blocks and housings. A413 (Al–Si–12) flows into thin sections easily. Aluminium shrinks by roughly 3.5% to 8.5% by volume during solidification, so the die design must feed the casting with liquid metal through risers — sized by the modulus method, typically 1.3 to 1.4 times the modulus of the section they feed — while chills accelerate cooling at heavy sections so no hot spot forms. Get this right and the casting is sound; get it wrong and shrinkage porosity appears in the thickest walls.
What Gravity Casting Parts Work Best
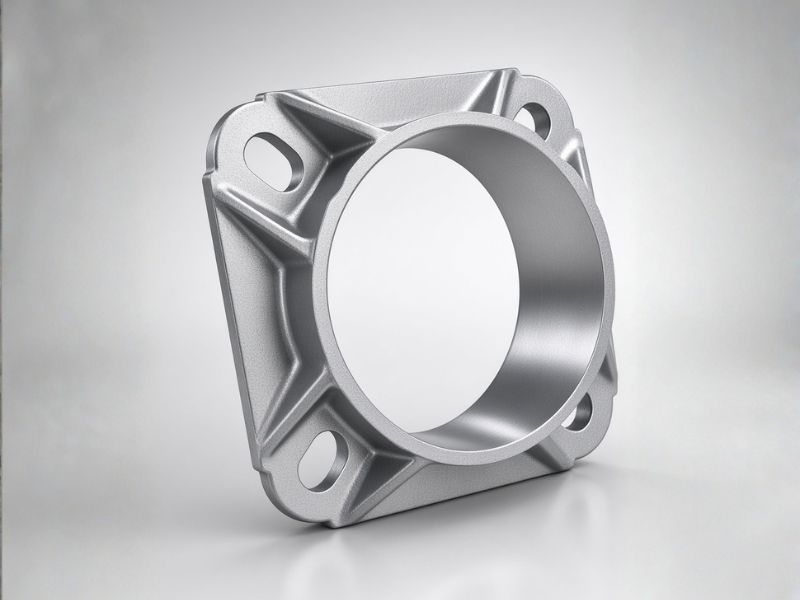
Gravity casting parts suit components that need strength, pressure tightness and heat treatment. The table lists the applications buyers most often source from this process.
| Part family | Typical examples | Why gravity casting |
| Komponenten des Motors | Cylinder heads, engine blocks (incl. cast-in grey iron liners) | Soundness and heat-treatable strength for structural, high-temperature duty |
| Fluid-handling housings | Water pumps, manifolds, brake components | Leak tightness and clean machined sealing faces |
| Hydraulic parts | Valve and pressure-tight housings | Pressure tightness under test |
| Strukturelle Teile | Chassis and industrial components | Strength and fatigue resistance |
| Large components | Parts beyond HPDC practical size limits, up to ~300 kg | Gravity casting handles heavy sections |
Gravity Casting vs. High Pressure Die Casting
The choice between the two processes comes down to what the part must do. High pressure die casting is faster and holds tighter tolerances with thinner walls, but it is prone to internal porosity and cannot be heat treated reliably. Gravity casting gives lower porosity, higher strength, heat-treatable alloys and the option of sand cores for internal passages, at the cost of longer cycle times and thicker minimum walls (minimal 5 mm wall thickness). If the part must be strong, leak-tight or machined on critical faces, gravity casting is usually the better choice; if it is a thin, high-volume housing that can tolerate some porosity, HPDC wins on cost.
How to Choose a Gravity Die Casting Supplier
Choosing the right gravity die casting supplier requires more than comparing unit prices. A qualified manufacturer should demonstrate strong process control, reliable tooling capabilities, and consistent quality management throughout production.
- Melt Control: Ask about their aluminum melting and holding processes, including degassing, filtration, hydrogen content testing, and temperature control. Proper melt treatment helps reduce porosity, inclusions, and casting defects.
- Würfel-Design: Check whether the die casting supplier uses the modulus method to calculate riser dimensions and feeding requirements. Ask if casting simulation software is used to predict solidification behavior, identify shrinkage risks, and optimize gating and riser systems.
- Wartung der Matrize: Confirm their maintenance procedures, including die coating schedules, preheating, temperature monitoring, and regular inspections for erosion, cracking, and surface damage. when we prouce the gravity casting parts for you, we will do free die maintenance for you forever.
- Machining Capabilities: Prefer suppliers with in-house CNC machining capabilities. Verify their ability to maintain critical tolerances, machining datums, flatness, and positional accuracy. We have in-housing post machining, sandblasting, grinding, and polishing, we can handle surface finish such as anodizing, powder coating, E-coating, etc.
- Inspection and Testing: Ask whether they provide X-ray inspection, pressure or leak testing, CMM dimensional reports, and documented heat treatment records when required. we can provide with X-ray, tensle testing, and CMM meaurement report,
- Alloy Expertise: Confirm experience with A356 and A356 T6 aluminum alloys. Request chemical composition reports, mechanical property test results, and material traceability documentation.
Ultimately, choose a gravity die casting supplier that can demonstrate repeatable production quality, engineering support, and long-term process stability rather than simply offering the lowest quotation.
How to Choose a Gravity Die Casting Supplier
- Melt control: ask about degassing, filtration and temperature control.
- Die design: do they use the modulus method for risers and validate with simulation?
- Die maintenance: ask about the coating schedule and inspection for erosion.
- Machining: can they machine in-house, and can they hold your tolerances and datums?
- Inspection: X-ray, pressure testing, CMM dimensional reporting and documented heat treatment.
- Alloys: can they run A356 T6 and supply mechanical test certificates?
Schlussfolgerung
Gravity aluminum die casting is a proven route to strong, leak-tight, heat-treatable components, and it pays off most when the part continues to a disciplined gravity die casting post machining programme that turns the blank into a finished, functional component. Buy from a supplier who controls the melt, designs the gravity casting mold with sound solidification, machines in-house, and documents every inspection — then your gravity casting parts will arrive dimensionally correct and ready to assemble.
0 Kommentare