
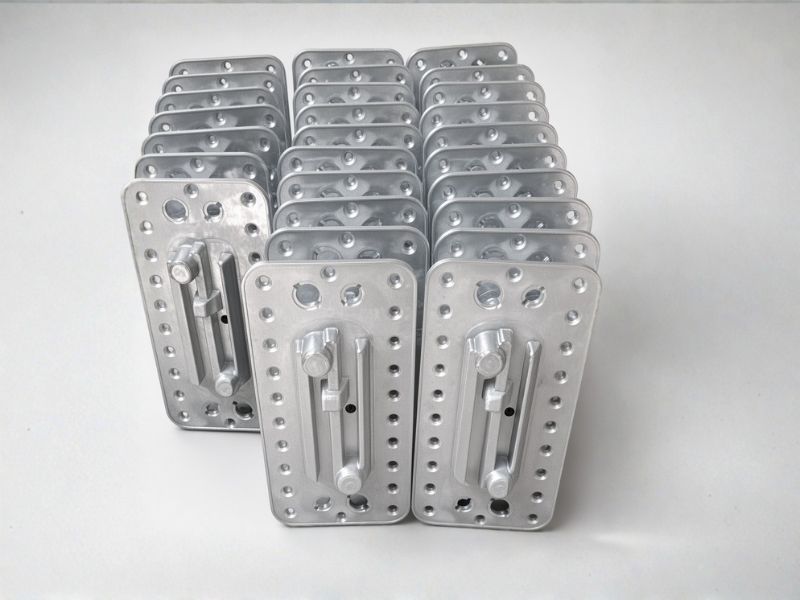
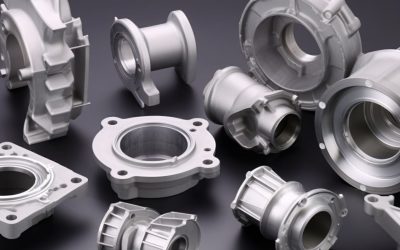
Aluminio Molde para fundición por gravedad Es una de las formas más fiables de fabricar componentes de aluminio resistentes y estancos en volúmenes medios y altos. El metal fundido se vierte en un molde metálico reutilizable y llena la cavidad por gravedad, por lo que el proceso combina buenas propiedades mecánicas con la rapidez y la repetibilidad de un molde permanente. Esta guía explica en qué consiste el molde de fundición por gravedad que da forma a la pieza, describe paso a paso el proceso de fundición por gravedad y —lo más útil para los compradores— aborda lo que ocurre tras la fundición: el fundición de aluminio por gravedad el mecanizado posterior que transforma una pieza en bruto en buen estado en un componente acabado.
El molde de fundición por gravedad: por qué el molde define la pieza
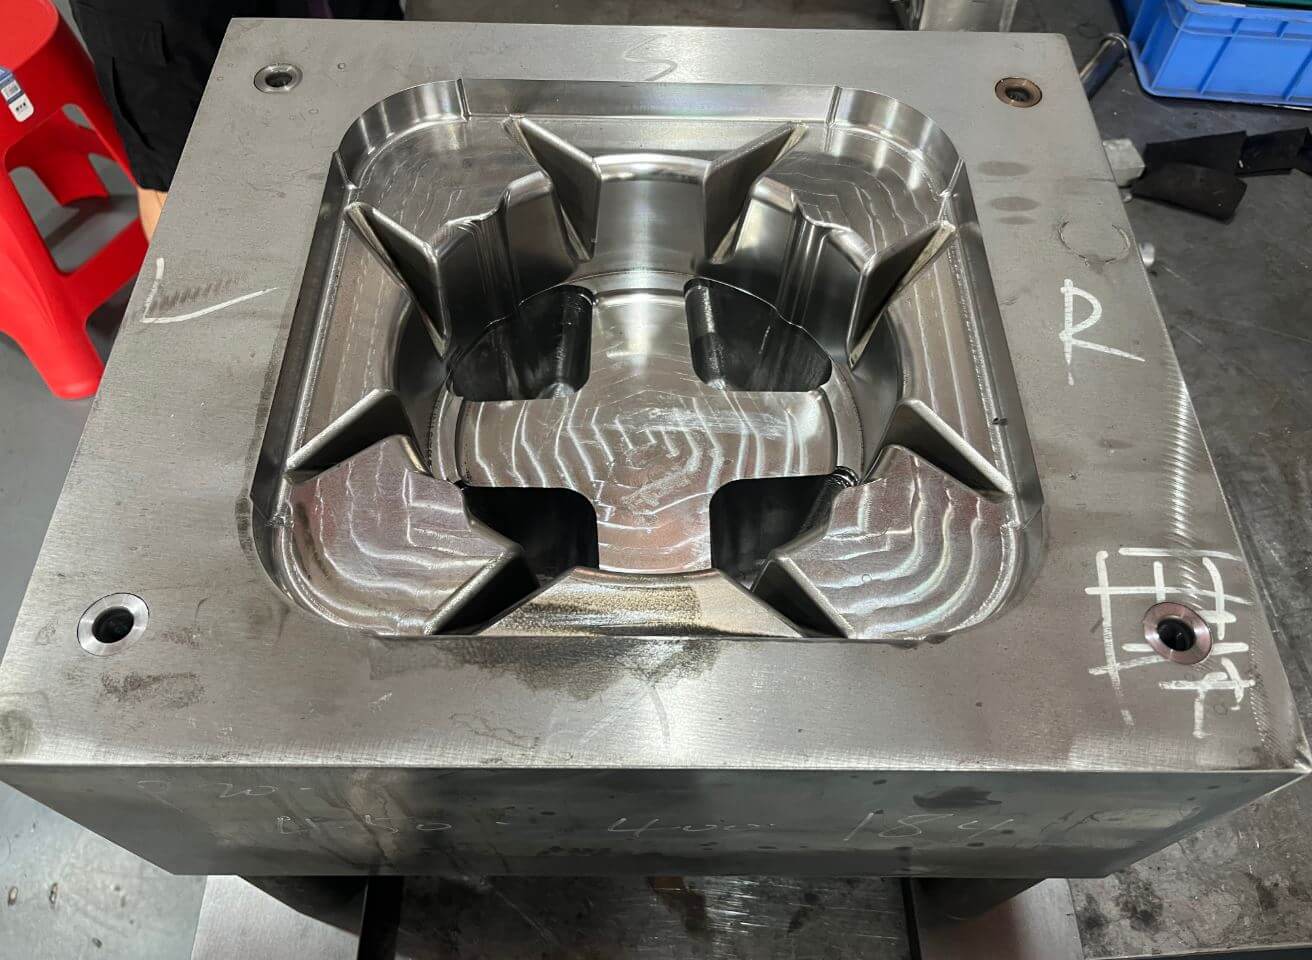
Todo lo que hay que saber sobre un pieza de fundición por gravedad empieza con el molde para fundición por gravedad. A diferencia del molde de arena desechable que se utiliza en la fundición en arena, un molde de fundición por gravedad está fabricado en metal y se reutiliza miles de veces, razón por la cual este proceso también se denomina «fundición en molde permanente». Los materiales típicos para los moldes son el hierro fundido perlítico de grano fino y el acero de baja aleación para la mayoría de los trabajos, y el acero para herramientas de trabajo en caliente H13 cuando el molde debe soportar altos volúmenes de producción o aleaciones exigentes. Dado que el molde metálico disipa el calor más rápidamente que la arena, la pieza fundida se solidifica rápidamente y desarrolla un grano más fino y denso, con una resistencia aproximadamente un 20 % superior a la de una pieza fundida en arena equivalente.
Un molde de fundición por gravedad bien construido presenta tres características que determinan la forma de la pieza fundida: núcleos de arena que forman conductos internos complejos, enfriadores (bloques de cobre o hierro) que aceleran el enfriamiento en las secciones más gruesas, y un sistema de conductos de alimentación que retiene el metal líquido para alimentar la pieza fundida mientras se solidifica. El interior del molde está recubierto con un revestimiento refractario que controla la transferencia de calor y permite desmoldar la pieza acabada sin problemas. Cada vez es más habitual que el molde se valide mediante simulación de fundición antes incluso de su mecanizado, lo que elimina las conjeturas en el diseño de los canales de alimentación y los conductos de alimentación y protege su inversión en utillaje.
Cómo funciona el proceso de fundición por gravedad
El proceso de fundición a presión por gravedad es riguroso y repetible, y cada paso garantiza la calidad de la pieza acabada. La tabla siguiente muestra el ciclo en el orden en que se desarrolla en la fundición.
| Escenario | ¿Qué ocurre? | Por qué es importante |
| 1. Preparación del molde | Limpia el molde de fundición por gravedad y aplica el recubrimiento refractario; precalienta hasta la temperatura de trabajo. | Controla la extracción y la liberación de calor, así como el acabado superficial |
| 2. Colocación del núcleo | Inserta núcleos de arena aglomerados con resina cuando se requieran conductos internos complejos | Da lugar a formas que los moldes cerrados no pueden conseguir; podríamos llamarlo «socavado». |
| 3. Fusión y tratamiento | Fundir la aleación, desgasificarla, retirar la espuma y mantenerla a la temperatura adecuada | Elimina el gas y el óxido que provocan porosidad |
| 4. Vertido | Vierte el metal en el canal de colada para que, por gravedad, llene la cavidad. | Un vertido tranquilo y constante evita la formación de turbulencias y de inclusiones |
| 5. Solidificación | El metal se solidifica siguiendo una secuencia controlada; los conductos de alimentación lo transportan y el enfriamiento acelera el proceso. | Determina el estado de conservación, la porosidad y la estructura de las vetas |
| 6. Extracción | Abre el molde y retira la pieza fundida enfriada a la temperatura adecuada, utilizando el sistema de expulsión. | Evita la deformación, el agrietamiento y que se pegue |
| 7. Acabado | Cortar los canales de colada, los elevadores y las compuertas; recortar las rebabas; realizar un granallado de la superficie | Prepara una pieza en bruto limpia para su inspección y mecanizado |
| 8. Inspección | Comprobación dimensional, ensayo de rayos X o de presión, y tratamiento térmico si así se especifica | Confirma la solidez y las propiedades mecánicas requeridas |
El manejo del metal fundido en los pasos 3 y 4 merece una atención especial. La desgasificación elimina el hidrógeno disuelto, el desnatado retira el óxido de la superficie y un vertido tranquilo y constante evita que el metal absorba gas al entrar en el molde. Estos sencillos controles evitan la mayor parte de la porosidad que, de otro modo, se manifestaría más adelante en forma de productos defectuosos o, lo que es peor, en la cadena de montaje del cliente.
Acabado de piezas fundidas por gravedad
La mayoría de las piezas fundidas por gravedad no se envían directamente tras salir del molde. Necesitan un proceso de Mecanizado CNC para alcanzar las dimensiones finales, la calidad de la superficie y las tolerancias funcionales. Dado que una pieza fundida por gravedad es sólida y presenta una baja porosidad, se mecaniza con facilidad: hay poco riesgo de que la porosidad traspase la superficie mecanizada, lo cual supone un verdadero problema en algunas piezas fundidas a alta presión.
- Margen de mecanizado: el patrón y la matriz se diseñan con un margen de material definido, normalmente de entre 1,5 y 3 mm en las caras que se van a mecanizar, de modo que la pieza en bruto tenga un sobredimensionamiento donde sea necesario.
- Punto de referencia: las caras mecanizadas deben tomar como referencia un punto de referencia estable acordado con la fundición, de modo que cada operación se realice sobre la misma geometría y las tolerancias se acumulen de forma predecible.
- Taladrado y roscado: las carcasas estancas a la presión suelen someterse a operaciones de taladrado y roscado y, en ocasiones, se vuelven a someter a pruebas de estanqueidad tras el mecanizado para confirmar que las roscas y los orificios están en buen estado.
- Tratamiento superficial: las piezas mecanizadas pueden someterse a un proceso de anodizado, pintarse o recibir cualquier otro tipo de acabado según las especificaciones del comprador, una vez que quede al descubierto una superficie limpia y compacta.
- Suministro integral: muchos compradores prefieren un proveedor que realice tanto la fundición como el mecanizado en sus propias instalaciones, ya que así se elimina un eslabón intermedio, se acorta el plazo de entrega y se centraliza la responsabilidad sobre las dimensiones en un único lugar.
Decidir la distribución entre lo que se fabrica mediante fundición y lo que se mecaniza es una decisión de ingeniería. Los orificios profundos, las tolerancias ajustadas y los elementos roscados suelen mecanizarse, mientras que las nervaduras, los salientes y los perfiles de las paredes se fabrican mediante fundición. Un buen proveedor te asesorará sobre esta distribución para que no pagues por mecanizar metal que el molde podría haber conformado por ti.
Aleaciones y solidificación
Las familias de aluminio-silicio de la serie 3xx predominan en la fundición por gravedad. El A356 (Al–Si–7Mg) es el material más utilizado cuando la resistencia y la ductilidad son importantes, ya que responde bien al tratamiento térmico T6. El A319 (Al–Si–5Cu–3) se mecaniza bien y se utiliza habitualmente en bloques de motor y carcasas. El A413 (Al–Si–12) se vierte fácilmente en secciones delgadas. El aluminio se contrae entre un 3,5 % y un 8,5 % aproximadamente en volumen durante la solidificación, por lo que el diseño del molde debe alimentar la pieza de fundición con metal líquido a través de conductos de alimentación —cuyo tamaño se calcula mediante el método del módulo, normalmente entre 1,3 y 1,4 veces el módulo de la sección a la que alimentan—, mientras que los enfriadores aceleran el enfriamiento en las secciones más gruesas para que no se formen puntos calientes. Si se hace correctamente, la pieza fundida será sólida; si se hace mal, aparecerá porosidad por contracción en las paredes más gruesas.
¿Qué piezas de fundición por gravedad funcionan mejor?
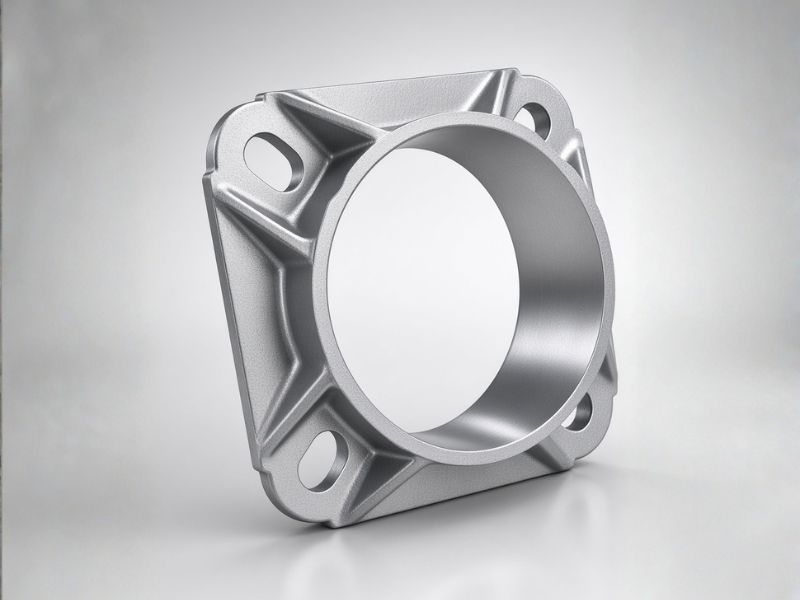
Las piezas moldeadas por gravedad son adecuadas para componentes que requieren resistencia, estanqueidad a la presión y tratamiento térmico. En la tabla se enumeran las aplicaciones para las que los compradores recurren con mayor frecuencia a este proceso.
| Parte de la familia | Ejemplos típicos | ¿Por qué la fundición por gravedad? |
| Componentes del motor | Culatas, bloques de motor (incluidas las camisas de hierro gris fundidas) | Solidez y resistencia tras el tratamiento térmico para aplicaciones estructurales a altas temperaturas |
| Carcasas para el manejo de fluidos | Bombas de agua, colectores, componentes de frenos | Estanqueidad y superficies de sellado mecanizadas limpias |
| Componentes hidráulicos | Carcasas estancas a la presión y a las válvulas | Estanqueidad a la presión sometida a ensayo |
| Piezas estructurales | Chasis y componentes industriales | Resistencia mecánica y resistencia a la fatiga |
| Componentes de gran tamaño | Piezas que superan los límites prácticos de tamaño del HPDC, de hasta unos 300 kg | La fundición por gravedad permite trabajar con piezas de gran peso |
Fundición por gravedad frente a fundición a presión
La elección entre ambos procesos depende de la función que deba cumplir la pieza. La fundición a presión a alta presión es más rápida y permite tolerancias más ajustadas con paredes más finas, pero es propensa a la porosidad interna y no permite un tratamiento térmico fiable. La fundición por gravedad ofrece menor porosidad, mayor resistencia, aleaciones susceptibles de tratamiento térmico y la opción de utilizar núcleos de arena para los conductos internos, a cambio de tiempos de ciclo más largos y paredes mínimas más gruesas (espesor mínimo de 5 mm). Si la pieza debe ser resistente, estanca o mecanizarse en caras críticas, la fundición por gravedad suele ser la mejor opción; si se trata de una carcasa delgada de gran volumen que puede tolerar cierta porosidad, la fundición a alta presión (HPDC) resulta más rentable.
Cómo elegir un proveedor de fundición por gravedad
Para elegir al proveedor adecuado de fundición por gravedad, no basta con comparar los precios unitarios. Un fabricante cualificado debe demostrar un control riguroso de los procesos, una capacidad fiable en materia de utillaje y una gestión de la calidad constante a lo largo de toda la producción.
- Control de la fusión: Infórmate sobre sus procesos de fundición y mantenimiento de la temperatura del aluminio, incluyendo la desgasificación, la filtración, los ensayos de contenido de hidrógeno y el control de la temperatura. Un tratamiento adecuado de la masa fundida ayuda a reducir la porosidad, las inclusiones y los defectos de fundición.
- Diseño del troquel: Comprueba si el proveedor de fundición a presión utiliza el método del módulo para calcular las dimensiones de los conductos de alimentación y los requisitos de alimentación. Pregunta si se utiliza software de simulación de fundición para predecir el comportamiento de la solidificación, identificar los riesgos de contracción y optimizar los sistemas de canalización y conductos de alimentación.
- Mantenimiento de troqueles: Confirma sus procedimientos de mantenimiento, incluidos los calendarios de recubrimiento de los moldes, el precalentamiento, la supervisión de la temperatura y las inspecciones periódicas para detectar erosión, grietas y daños en la superficie. Cuando fabriquemos para ti las piezas de fundición por gravedad, nos encargaremos del mantenimiento de los moldes de forma gratuita y de por vida.
- Capacidades de mecanizado: Damos preferencia a los proveedores que cuenten con capacidades propias de mecanizado CNC. Comprobamos su capacidad para mantener las tolerancias críticas, los puntos de referencia de mecanizado, la planitud y la precisión posicional. Contamos con procesos internos de posmecanizado, chorro de arena, rectificado y pulido, y podemos encargarnos de acabados superficiales como el anodizado, el recubrimiento en polvo, el recubrimiento electrostático, etc.
- Inspección y ensayos: Pregunte si ofrecen inspección por rayos X, ensayos de presión o de fugas, informes dimensionales de CMM y registros documentados del tratamiento térmico cuando sea necesario. Podemos proporcionar informes de rayos X, ensayos de tracción e informes de medición de CMM,
- Experiencia en aleaciones: Confirme la experiencia con las aleaciones de aluminio A356 y A356 T6. Solicite informes de composición química, resultados de ensayos de propiedades mecánicas y documentación sobre la trazabilidad de los materiales.
En definitiva, elige un proveedor de fundición por gravedad que pueda demostrar una calidad de producción constante, asistencia técnica y estabilidad a largo plazo en los procesos, en lugar de limitarse a ofrecer el presupuesto más bajo.
Cómo elegir un proveedor de fundición por gravedad
- Control de la fusión: infórmate sobre la desgasificación, la filtración y el control de la temperatura.
- Diseño de matrices: ¿utilizan el método del módulo para los canales de alimentación y lo validan mediante simulación?
- Mantenimiento de las matrices: infórmate sobre el calendario de recubrimiento y la inspección para detectar la erosión.
- Mecanizado: ¿pueden realizar el mecanizado en sus propias instalaciones y cumplir con tus tolerancias y puntos de referencia?
- Inspección: rayos X, pruebas de presión, informes dimensionales de la máquina de medición por coordenadas (CMM) y tratamiento térmico documentado.
- Aleaciones: ¿pueden trabajar con A356 T6 y proporcionar certificados de ensayos mecánicos?
Conclusión
Fundición por gravedad de aluminio Es una vía contrastada para obtener componentes resistentes, estancos y aptos para el tratamiento térmico, y resulta más rentable cuando la pieza pasa a un programa riguroso de mecanizado posterior a la fundición por gravedad, que transforma la pieza en bruto en un componente acabado y funcional. Compre a un proveedor que controle la fusión, diseñe el molde de fundición por gravedad con una solidificación adecuada, realice el mecanizado internamente y documente cada inspección; de este modo, sus piezas de fundición por gravedad le llegarán con las dimensiones correctas y listas para montar.
0 comentarios