
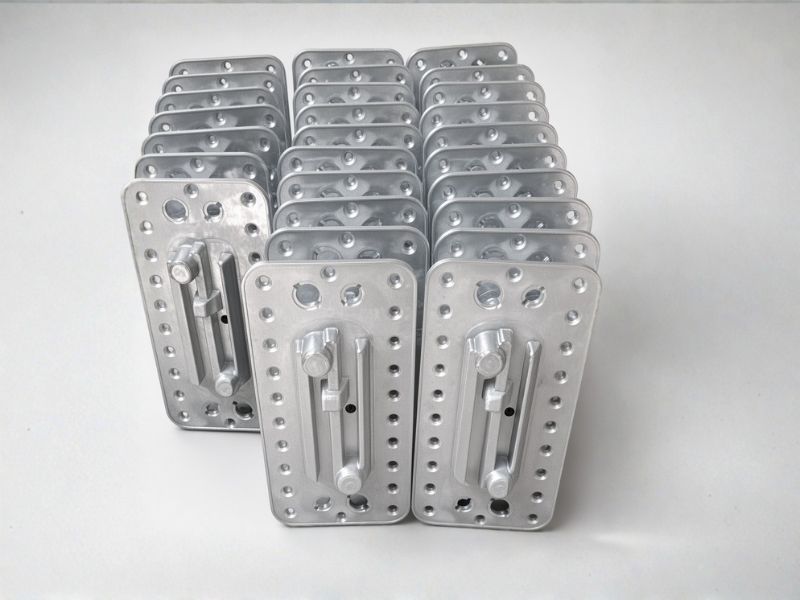
Alüminyum Yerçekimi döküm kalıbı orta ve yüksek hacimlerde sağlam, sızdırmaz alüminyum parçalar üretmenin en güvenilir yöntemlerinden biridir. Erimiş metal, yeniden kullanılabilir bir metal kalıba dökülür ve yerçekimi etkisiyle boşluğu doldurur; bu sayede süreç, iyi mekanik özellikleri kalıcı kalıpların hızı ve tekrarlanabilirliği ile birleştirir. Bu kılavuz, parçaya şekil veren yerçekimi döküm kalıbını açıklamakta, yerçekimi döküm sürecini adım adım incelemekte ve — alıcılar için en yararlı olan kısım olarak — dökümden sonra neler olduğunu ele almaktadır: alüminyum yerçekimi döküm sağlam bir ham parçayı bitmiş bir bileşene dönüştüren son işlem.
Yerçekimi Döküm Kalıbı — Kalıp Neden Parçayı Belirler?
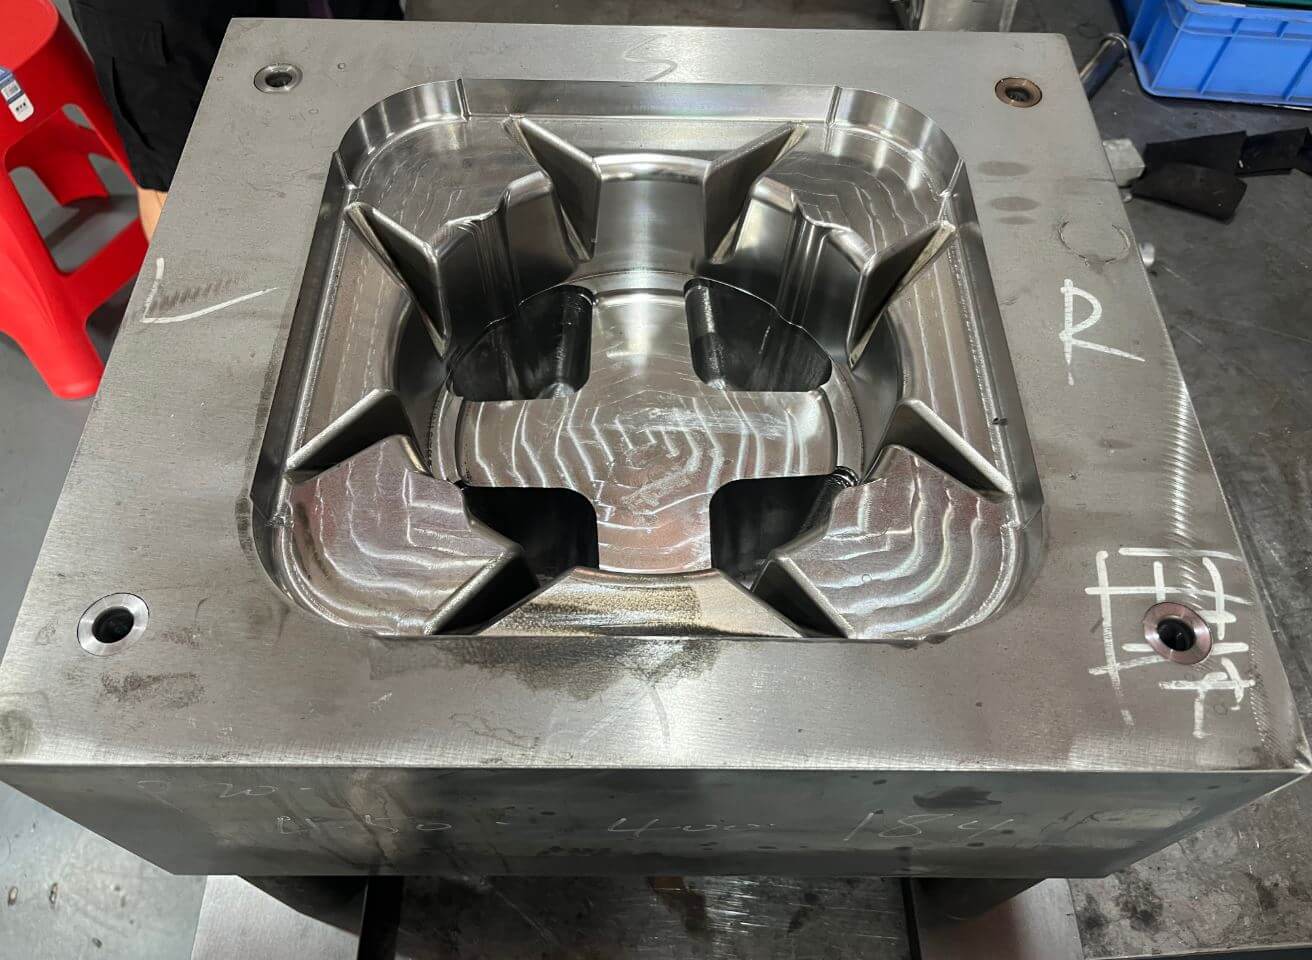
Bir [konu] hakkında her şey yerçekimi döküm parçası şununla başlar: yerçekimi döküm kalıbı. Kum dökümünde kullanılan tek kullanımlık kum kalıplarının aksine, yerçekimi döküm kalıbı metalden yapılır ve binlerce kez yeniden kullanılır; işte bu nedenle bu işleme “kalıcı kalıplı döküm” adı da verilir. Çoğu iş için tipik kalıp malzemeleri, ince taneli perlitik dökme demir ve düşük alaşımlı çeliktir; kalıbın yüksek üretim hacimlerine veya zorlu alaşımlara dayanması gereken durumlarda ise H13 sıcak işleme takım çeliği kullanılır. Metal kalıp, kumdan daha hızlı ısıyı uzaklaştırdığı için döküm hızla katılaşır ve daha ince, daha yoğun bir tane yapısı geliştirir — bu da eşdeğer bir kum dökümüne kıyasla yaklaşık daha dayanıklıdır.
İyi tasarlanmış bir yerçekimi döküm kalıbı, dökümü şekillendiren üç özelliğe sahiptir: karmaşık iç kanalları oluşturan kum çekirdekler, kalın kesitlerde soğumayı hızlandıran soğutma blokları (bakır veya demir bloklar) ve katılaşırken döküme beslemek üzere sıvı metali tutan bir besleme kanalı sistemi. Kalıbın içi, ısı transferini kontrol eden ve bitmiş parçayı temiz bir şekilde kalıptan ayıran bir refrakter kaplama ile kaplanmıştır. Kalıp, işlenmeden önce giderek daha fazla döküm simülasyonu ile doğrulanmaktadır; bu da döküm kanalı ve yükseltici tasarımındaki tahminlere dayalı yaklaşımları ortadan kaldırır ve kalıp yatırımınızı korur.
Yerçekimi Döküm Süreci Nasıl İşler?
Yerçekimi döküm işlemi disiplinli ve tekrarlanabilir bir süreçtir; her adım, bitmiş parçanın kalitesini korur. Aşağıdaki tablo, dökümhanede gerçekleşen sıraya göre döngüyü göstermektedir.
| Sahne | Ne olur? | Neden önemli? |
| 1. Kalıp hazırlığı | Yerçekimi döküm kalıbını temizleyin ve ateşe dayanıklı kaplamayı uygulayın; çalışma sıcaklığına kadar önceden ısıtın | Isının çekilmesini, salınmasını ve yüzey kalitesini kontrol eder |
| 2. Çekirdeğin yerleştirilmesi | Karmaşık iç geçitlerin gerekli olduğu yerlere reçine ile bağlanmış kum kalıpları yerleştirin | Kapalı kalıplarla elde edilemeyen şekiller oluşturur; buna “alt kesim” diyebiliriz |
| 3. Eritme ve işleme | Alaşımı eritin, gazını alın, yüzeyindeki köpüğü alın ve doğru sıcaklıkta tutun | Gözenekliliğe neden olan gazı ve oksidi giderir |
| 4. Dökme | Metali, yerçekimi sayesinde kalıp boşluğunu dolduracak şekilde döküm kanalına dökün | Sakin ve sabit bir şekilde dökülmesi, türbülansı ve kalıntı oluşumunu önler |
| 5. Katılaşma | Metal, kontrollü bir sırayla donar; besleme kanalları malzemeyi besler, soğutma işlemi hızlanır | Sağlamlık, gözeneklilik ve damar yapısını belirler |
| 6. Çıkarma | Kalıbı açın ve soğumuş dökümü doğru sıcaklıkta çıkarın – itici sistemi ile | Çarpılmayı, çatlamayı ve yapışmayı önler |
| 7. Son İşlemler | Yayları, yükselticileri ve geçitleri kesiniz; taşma parçalarını düzeltiniz; yüzeyi kumlama işlemine tabi tutunuz | Muayene ve işleme için temiz bir ham parça hazırlar |
| 8. Denetim | Boyut kontrolü, röntgen veya basınç testi ve belirtilmişse ısıl işlem | Sağlamlığı ve gerekli mekanik özellikleri doğrular |
3. ve 4. adımlardaki eriyik işleme süreci özel dikkat gerektirir. Gaz giderme işlemi çözünmüş hidrojeni ortadan kaldırır, sıyırma işlemi yüzeydeki oksidi temizler ve sakin, sabit bir döküm, metalin kalıba girerken gaz almasını önler. Bu basit kontroller, aksi takdirde daha sonra reddedilen ürünlerde — ya da daha kötüsü, müşterinin montaj hattında — ortaya çıkacak gözenekliliğin çoğunu önler.
Yerçekimi Dökümlerinin İşleme Sonrası İşlemleri
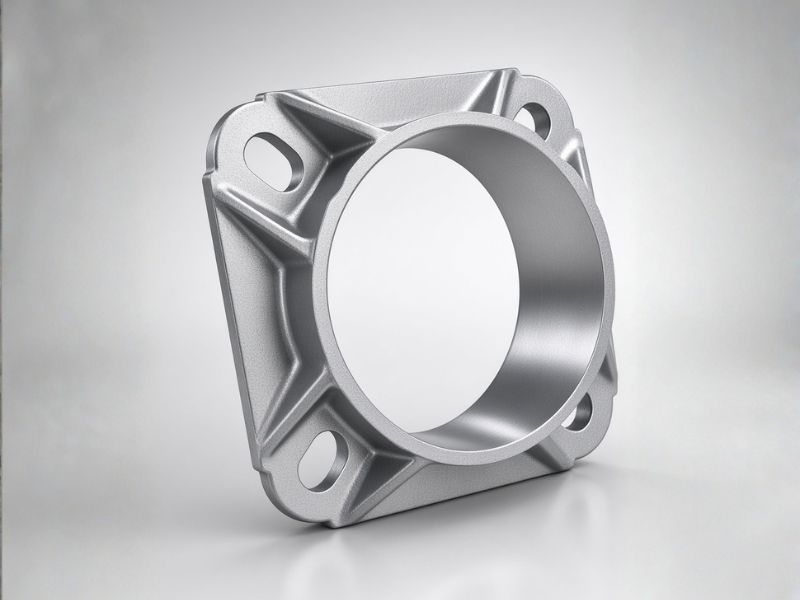
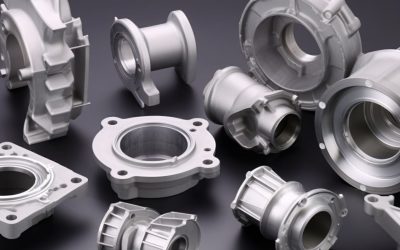
Yerçekimi döküm yöntemiyle üretilen parçaların çoğu, kalıptan çıkarılır çıkarılmaz sevk edilmez. Bu parçaların son işlemlerden geçmesi gerekir CNC işleme nihai boyutlara, yüzey kalitesine ve işlevsel toleranslara ulaşmak için. Yerçekimi dökümü sağlam ve gözeneklilik oranı düşük olduğu için temiz bir şekilde işlenebilir — işlenmiş yüzeyden gözeneklerin ortaya çıkma riski çok azdır; bu durum, bazı yüksek basınçlı dökümlerde gerçek bir sorundur.
- İşleme payı: Kalıp ve matriç, işlenecek yüzeylerde genellikle 1,5–3 mm olmak üzere belirli bir işleme payı dikkate alınarak tasarlanır; böylece ham parça, gerekli yerlerde daha büyük boyutlarda olur.
- Referans noktası belirleme: İşlenmiş yüzeyler, dökümhane ile mutabık kalınan sabit bir referans noktasına göre belirlenmelidir; böylece her işlem aynı geometri üzerinde gerçekleştirilir ve toleranslar öngörülebilir bir şekilde birikir.
- Delme ve diş açma: Basınca dayanıklı muhafazalar, işleme sonrasında genellikle delinir, diş açılır ve bazen de dişlerin ve deliklerin sağlam olduğunu doğrulamak için tekrar sızıntı testine tabi tutulur.
- Surface treatment: machined parts can be anodised, painted or otherwise finished to the buyer’s specification once the clean, dense surface is exposed.
- Combined supply: many buyers prefer a supplier who casts and machines in-house, because it removes a hand-off, shortens lead time and puts dimensional responsibility in one place.
Deciding the split between what is cast and what is machined is an engineering choice. Deep bores, tight tolerances and threaded features are usually machined, while ribs, bosses and wall profiles are cast. A good supplier will advise on this split so you do not pay to machine away metal that the die could have formed for you.
Alaşımlar ve Katılaşma
The aluminium-silicon families from the 3xx series dominate gravity casting. A356 (Al–Si–7Mg) is the workhorse where strength and ductility matter because it responds well to T6 heat treatment. A319 (Al–Si–5Cu–3) machines well and is common for engine blocks and housings. A413 (Al–Si–12) flows into thin sections easily. Aluminium shrinks by roughly 3.5% to 8.5% by volume during solidification, so the die design must feed the casting with liquid metal through risers — sized by the modulus method, typically 1.3 to 1.4 times the modulus of the section they feed — while chills accelerate cooling at heavy sections so no hot spot forms. Get this right and the casting is sound; get it wrong and shrinkage porosity appears in the thickest walls.
Hangi Yerçekimi Döküm Parçaları En İyi Sonuç Verir?
Gravity casting parts suit components that need strength, pressure tightness and heat treatment. The table lists the applications buyers most often source from this process.
| Part family | Typical examples | Why gravity casting |
| Motor bileşenleri | Cylinder heads, engine blocks (incl. cast-in grey iron liners) | Soundness and heat-treatable strength for structural, high-temperature duty |
| Fluid-handling housings | Water pumps, manifolds, brake components | Leak tightness and clean machined sealing faces |
| Hydraulic parts | Valve and pressure-tight housings | Pressure tightness under test |
| Yapısal parçalar | Chassis and industrial components | Strength and fatigue resistance |
| Large components | Parts beyond HPDC practical size limits, up to ~300 kg | Gravity casting handles heavy sections |
Yerçekimi Dökümü ile Yüksek Basınçlı Kalıp Dökümü Karşılaştırması
The choice between the two processes comes down to what the part must do. High pressure die casting is faster and holds tighter tolerances with thinner walls, but it is prone to internal porosity and cannot be heat treated reliably. Gravity casting gives lower porosity, higher strength, heat-treatable alloys and the option of sand cores for internal passages, at the cost of longer cycle times and thicker minimum walls (minimal 5 mm wall thickness). If the part must be strong, leak-tight or machined on critical faces, gravity casting is usually the better choice; if it is a thin, high-volume housing that can tolerate some porosity, HPDC wins on cost.
Yerçekimi Döküm Tedarikçisi Nasıl Seçilir?
Choosing the right gravity die casting supplier requires more than comparing unit prices. A qualified manufacturer should demonstrate strong process control, reliable tooling capabilities, and consistent quality management throughout production.
- Melt Control: Ask about their aluminum melting and holding processes, including degassing, filtration, hydrogen content testing, and temperature control. Proper melt treatment helps reduce porosity, inclusions, and casting defects.
- Kalıp Tasarımı: Check whether the die casting supplier uses the modulus method to calculate riser dimensions and feeding requirements. Ask if casting simulation software is used to predict solidification behavior, identify shrinkage risks, and optimize gating and riser systems.
- Kalıp Bakımı: Confirm their maintenance procedures, including die coating schedules, preheating, temperature monitoring, and regular inspections for erosion, cracking, and surface damage. when we prouce the gravity casting parts for you, we will do free die maintenance for you forever.
- Machining Capabilities: Prefer suppliers with in-house CNC machining capabilities. Verify their ability to maintain critical tolerances, machining datums, flatness, and positional accuracy. We have in-housing post machining, sandblasting, grinding, and polishing, we can handle surface finish such as anodizing, powder coating, E-coating, etc.
- Inspection and Testing: Ask whether they provide X-ray inspection, pressure or leak testing, CMM dimensional reports, and documented heat treatment records when required. we can provide with X-ray, tensle testing, and CMM meaurement report,
- Alloy Expertise: Confirm experience with A356 and A356 T6 aluminum alloys. Request chemical composition reports, mechanical property test results, and material traceability documentation.
Ultimately, choose a gravity die casting supplier that can demonstrate repeatable production quality, engineering support, and long-term process stability rather than simply offering the lowest quotation.
Yerçekimi Döküm Tedarikçisi Nasıl Seçilir?
- Melt control: ask about degassing, filtration and temperature control.
- Die design: do they use the modulus method for risers and validate with simulation?
- Die maintenance: ask about the coating schedule and inspection for erosion.
- Machining: can they machine in-house, and can they hold your tolerances and datums?
- Inspection: X-ray, pressure testing, CMM dimensional reporting and documented heat treatment.
- Alloys: can they run A356 T6 and supply mechanical test certificates?
Sonuç
Gravity aluminum die casting is a proven route to strong, leak-tight, heat-treatable components, and it pays off most when the part continues to a disciplined gravity die casting post machining programme that turns the blank into a finished, functional component. Buy from a supplier who controls the melt, designs the gravity casting mold with sound solidification, machines in-house, and documents every inspection — then your gravity casting parts will arrive dimensionally correct and ready to assemble.
0 Yorum