
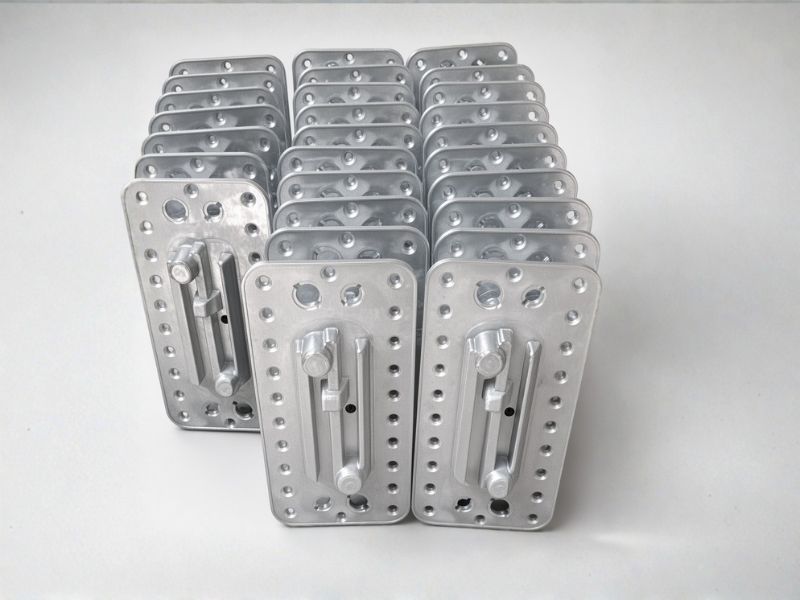
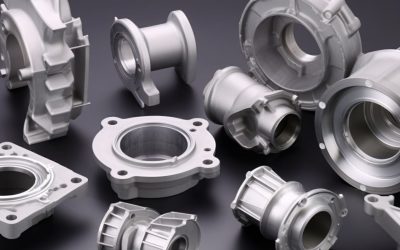
Alumiini Painovoimainen painevalumuotti on yksi luotettavimmista tavoista valmistaa lujia, tiiviitä alumiinikomponentteja keskisuurina ja suurina erinä. Sulan metalli kaadetaan uudelleenkäytettävään metallimuottiin, jossa se täyttää ontelon painovoiman vaikutuksesta, joten menetelmässä yhdistyvät hyvät mekaaniset ominaisuudet sekä kiinteän muotin tarjoama nopeus ja toistettavuus. Tässä oppaassa selitetään osan muotoileva painovoimainen painevalumuotti, käydään läpi painovoimainen painevaluprosessi vaihe vaiheelta ja – mikä on ostajille erityisen hyödyllistä – käsitellään sitä, mitä tapahtuu valun jälkeen: alumiinin painovoimavalu jälkikäsittely, jossa ehjästä aihiosta valmistetaan valmis komponentti.
Painovoimainen painevalumuotti — miksi muotti määrää osan muodon
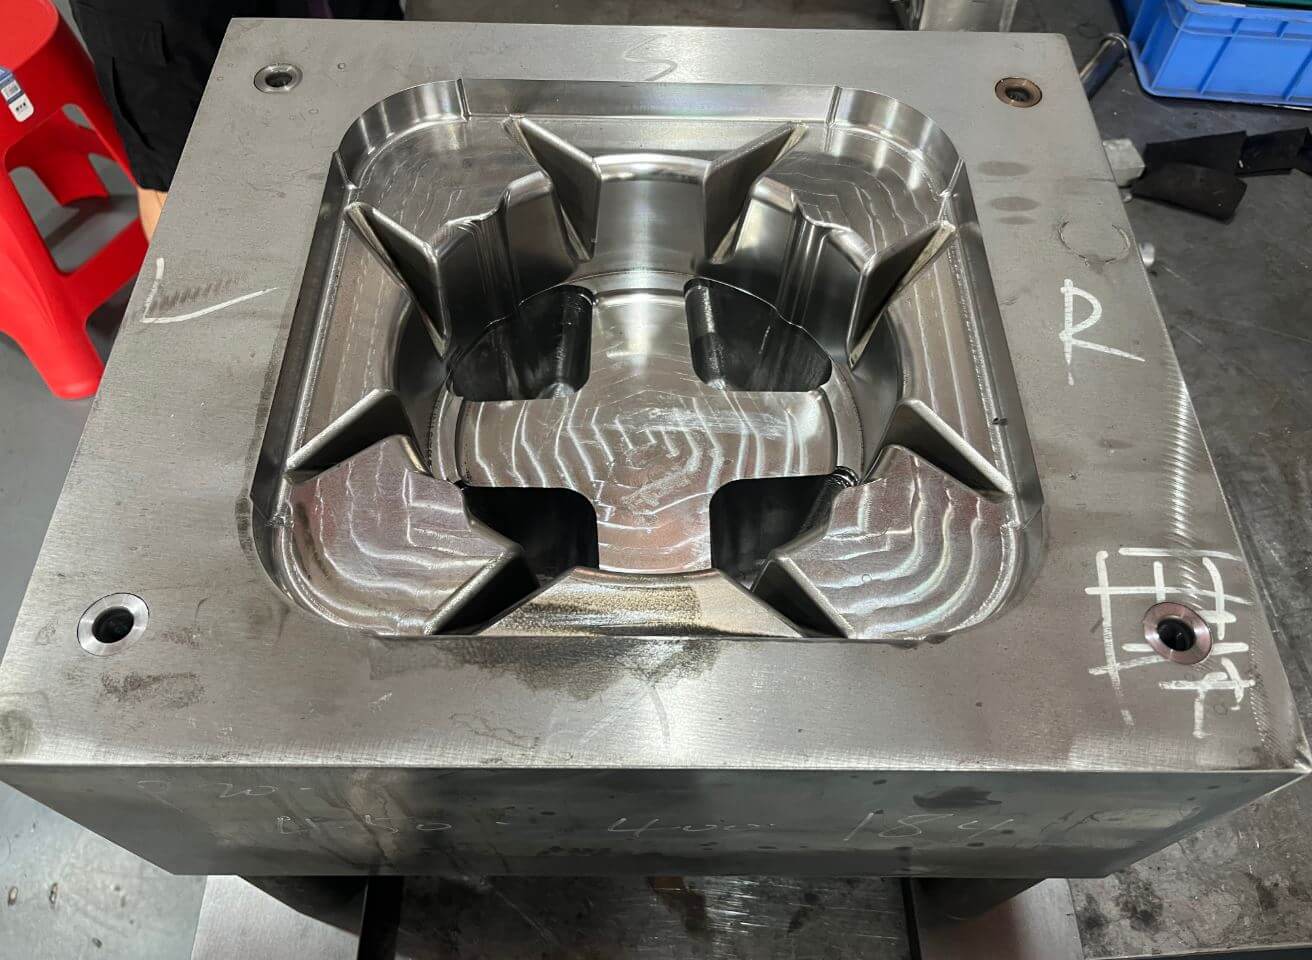
Kaikki, mitä sinun tarvitsee tietää painovoimavalettu osa alkaa painovoimainen painevalumuotti. Toisin kuin hiekkavalussa käytettävä kertakäyttöinen hiekkamuotti, painovoimavalumuotti on valmistettu metallista ja sitä voidaan käyttää uudelleen tuhansia kertoja, minkä vuoksi menetelmää kutsutaan myös pysyvämuottivaluksi. Tyypillisiä muottimateriaaleja ovat useimmissa töissä hienorakeinen perliittinen valurauta ja matalaseosteinen teräs sekä H13-kuumatyökaluteräs, kun muotin on kestettävä suuria tuotantomääriä tai vaativia metalliseoksia. Koska metallimuotti johtaa lämpöä pois hiekkaa nopeammin, valukappale jähmettyy nopeasti ja sen rakeistus muodostuu hienojakoisemmaksi ja tiheämmäksi – noin 20% vahvemmaksi kuin vastaava hiekkavalukappale.
Hyvin rakennetussa painovoimaisessa painevalumuotissa on kolme valukappaleen muotoon vaikuttavaa ominaisuutta: hiekkasydämet, jotka muodostavat monimutkaisia sisäkanavia; jäähdytyselementit (kupari- tai rautapalat), jotka nopeuttavat jäähdytystä paksuissa osissa; sekä syöttökanavajärjestelmä, joka pitää nestemäistä metallia valukappaleen syöttämiseksi sen jähmettyessä. Muotin sisäpinta on päällystetty tulenkestävällä pinnoitteella, joka säätelee lämmönsiirtoa ja irrottaa valmiin osan puhtaasti. Yhä useammin muotti validoidaan valusimuloinnilla jo ennen sen koneistusta, mikä poistaa arvailun syöttökanavien ja syöttökanavien suunnittelusta ja suojaa työkaluihin tehtyä investointia.
Miten painovoimainen painevalumenetelmä toimii
Painovoimainen painevalumenetelmä on järjestelmällinen ja toistettavissa, ja jokainen vaihe varmistaa valmiin osan laadun. Alla olevassa taulukossa esitetään tuotantokierros siinä järjestyksessä, jossa se tapahtuu valimossa.
| Vaihe | Mitä tapahtuu | Miksi tämä on tärkeää |
| 1. Muotin valmistelu | Puhdista painovoimavalumuotti ja levitä siihen tulenkestävä pinnoite; esilämmitä käyttölämpötilaan | Säätelee lämmönpoistoa, lämmönluovutusta ja pinnan viimeistelyä |
| 2. Ytimen sijoittaminen | Aseta hartsisidonnaisia hiekkasyitä sinne, missä tarvitaan monimutkaisia sisäisiä kanavia | Muodostaa muotoja, joita suljetuilla muotteilla ei voida saavuttaa – voimme kutsua sitä alaleikkaukseksi |
| 3. Sulatus ja käsittely | Sulata seos, poista kaasut, poista vaahto ja pidä se oikeassa lämpötilassa | Poistaa huokoisuutta aiheuttavan kaasun ja oksidin |
| 4. Kaataminen | Kaada metallia valukanavaan niin, että se täyttää muottiontelon painovoiman vaikutuksesta | Rauhallinen, tasainen kaataminen estää pyörteilyä ja sulkeumien muodostumista |
| 5. Jähmettyminen | Metalli jähmettyy hallitussa järjestyksessä; syöttöputket syöttävät metallia, jäähdytys kiihdyttää prosessia | Määrittää lujuuden, huokoisuuden ja syyrakenteen |
| 6. Uuttaminen | Avaa muotti ja poista jäähtynyt valukappale sopivassa lämpötilassa – ejektorijärjestelmän avulla | Estää vääristymistä, halkeilua ja tarttumista |
| 7. Viimeistely | Leikkaa juoksuputket, nousuputket ja venttiilit irti; tasoita valumajäljet; hiekkapuhalla pinta | Valmistelee puhtaan aihion tarkastusta ja koneistusta varten |
| 8. Tarkastus | Mitojen tarkastus, röntgentutkimus tai painekoe sekä lämpökäsittely, jos niin on määritelty | Varmistaa kestävyyden ja vaaditut mekaaniset ominaisuudet |
Vaiheiden 3 ja 4 sulan käsittely ansaitsee erityistä huomiota. Kaasunpoisto poistaa liuenneen vedyn, vaahdonpoisto poistaa oksidin pinnalta ja rauhallinen, tasainen kaataminen estää metallia imemästä kaasua, kun se valuu muottiin. Nämä yksinkertaiset toimenpiteet estävät suurimman osan huokoisuudesta, joka muuten ilmenisi myöhemmin hylättyinä tuotteina – tai mikä pahempaa, asiakkaan kokoonpanolinjalla.
Painovoimavalujen jälkikäsittely
Suurinta osaa painovoimavalukappaleista ei lähetetä suoraan valumuotista. Ne vaativat jälkikäsittelyä CNC-työstö lopullisten mittojen, pinnanlaadun ja toiminnallisten toleranssien saavuttamiseksi. Koska painovoimavalettu kappale on tiivis ja sen huokoisuus on vähäistä, se on helppo työstää – riski siitä, että huokoset puhkeaisivat esiin työstetystä pinnasta, on vähäinen, mikä on todellinen ongelma joissakin korkeapainevalukappaleissa.
- Koneistusvara: malli ja muotti on suunniteltu siten, että niissä on määritelty koneistusvara, tyypillisesti 1,5–3 mm koneutettavilla pinnoilla, jolloin aihio on tarvittavissa kohdissa ylimitoitettu.
- Viitepisteen määrittäminen: koneistettujen pintojen tulisi viitata valimon kanssa sovittuun vakaaseen viitepisteeseen, jotta jokainen työvaihe perustuu samaan geometriaan ja toleranssit muodostavat ennustettavan kokonaisuuden.
- Poraus ja kierteitys: paineenkestävät kotelot porataan ja kierteytetään usein, ja joskus niille tehdään uusi tiiviystesti koneistuksen jälkeen sen varmistamiseksi, että kierteet ja reiät ovat kunnossa.
- Pintakäsittely: koneistetut osat voidaan anodisoida, maalata tai viimeistellä muulla tavalla ostajan toiveiden mukaisesti, kun puhdas ja tiivis pinta on paljastunut.
- Yhdistetty toimitus: monet ostajat suosivat toimittajaa, joka suorittaa valun ja koneistuksen omissa tiloissaan, sillä se poistaa välivaiheen, lyhentää toimitusaikaa ja keskittää mittojen vastuun yhdelle taholle.
Valun ja koneistuksen välisen jaon määrittäminen on suunnittelullinen valinta. Syvät reiät, tiukat toleranssit ja kierteitetyt osat valmistetaan yleensä koneistamalla, kun taas ripat, ulkonemat ja seinämäprofiilit valetaan. Hyvä toimittaja antaa neuvoja tämän jaon suhteen, jotta et joudu maksamaan sellaisen metallin poistamisesta koneistuksella, jonka valumuotti olisi voinut muodostaa puolestasi.
Seokset ja jähmettyminen
3xx-sarjan alumiini-pii-metalliseokset ovat vallitsevia painovalussa. A356 (Al–Si–7Mg) on luottoseos tilanteissa, joissa lujuus ja sitkeys ovat tärkeitä, sillä se reagoi hyvin T6-lämpökäsittelyyn. A319 (Al–Si–5Cu–3) on helposti työstettävä ja sitä käytetään yleisesti moottorilohkoissa ja koteloissa. A413 (Al–Si–12) valuu helposti ohuisiin osiin. Alumiini kutistuu tilavuudeltaan noin 3,5% – 8,5% jähmettymisen aikana, joten valumuotin suunnittelussa on huolehdittava siitä, että nestemäistä metallia syötetään valukappaleeseen syöttökanavien kautta — joiden koko määritetään moduulimenetelmällä, tyypillisesti 1,3–1,4-kertaiseksi syötettävän osan moduuliin verrattuna — samalla kun jäähdytyselementit nopeuttavat jäähdytystä paksuissa osissa, jotta kuumia pisteitä ei muodostu. Jos tämä tehdään oikein, valukappale on virheetön; jos se tehdään väärin, paksuimpiin seinämiin syntyy kutistumishuokosia.
Mitkä painovoimavaletut osat toimivat parhaiten
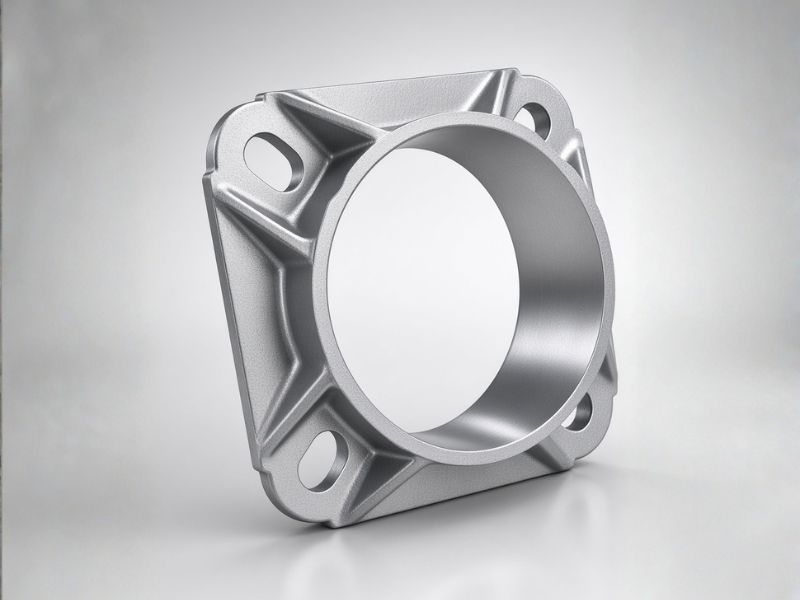
Painovoimavaletut osat sopivat komponentteihin, joilta vaaditaan lujuutta, paineitiäisyyttä ja lämpökäsittelyä. Taulukossa on lueteltu sovellukset, joita ostajat hankkivat useimmiten tällä menetelmällä.
| Osa perheestä | Tyypillisiä esimerkkejä | Miksi painovoimavalua? |
| Moottorin osat | Sylinterikannet, moottorilohkot (mukaan lukien valetut harmaarautaiset sylinterivuoraukset) | Kestävyys ja lämpökäsittelyllä saavutettava lujuus rakenteellisissa, korkean lämpötilan käyttökohteissa |
| Nesteenkäsittelykotelot | Vesipumput, jakoputket, jarruosat | Tiiviys ja puhtaasti koneistetut tiivistyspinnat |
| Hydrauliosat | Venttiili- ja painetiiviit kotelot | Paineenkestävyyden testaus |
| Rakenteelliset osat | Alustat ja teollisuuskomponentit | Lujuus ja väsymiskestävyys |
| Suuret komponentit | HPDC:n käytännön kokorajoitukset ylittävät osat, enintään noin 300 kg | Painovoimavalussa valetaan paksuja profiileja |
Painovoimavalun ja korkeapainevalun vertailu
Valinta näiden kahden menetelmän välillä riippuu siitä, mihin tarkoitukseen osa on tarkoitettu. Korkeapainevalumenetelmä on nopeampi ja mahdollistaa tiukemmat toleranssit sekä ohuemmat seinämät, mutta se on altis sisäiselle huokoisuudelle eikä sitä voida lämpökäsitellä luotettavasti. Painovoimavalussa huokoisuus on pienempi, lujuus suurempi, metalliseokset ovat lämpökäsiteltäviä ja sisäkanaviin voidaan käyttää hiekkasydämiä, mutta sen haittapuolena ovat pidemmät tuotantoajat ja paksummat seinämät (seinämän vähimmäispaksuus 5 mm). Jos osan on oltava luja, tiivis tai koneistettava kriittisiltä pinnoilta, painovoimavalumenetelmä on yleensä parempi valinta; jos kyseessä on ohut, suurivolyyminen kotelo, joka sietää jonkin verran huokoisuutta, HPDC on kustannusten kannalta edullisempi vaihtoehto.
Kuinka valita painovoimapainevalun toimittaja
Oikean painovoimavalun toimittajan valitseminen vaatii muutakin kuin yksikköhintojen vertailua. Pätevän valmistajan tulisi osoittaa vahvaa prosessinhallintaa, luotettavaa työkalujen valmistusosaamista sekä johdonmukaista laadunhallintaa koko tuotantoprosessin ajan.
- Sulamisen hallinta: Kysy heidän alumiinin sulatus- ja lämpötilanpitomenetelmistään, mukaan lukien kaasunpoisto, suodatus, vetypitoisuuden mittaus ja lämpötilan säätö. Oikeanlainen sulan käsittely auttaa vähentämään huokoisuutta, sulkeumia ja valuvirheitä.
- Die Design: Tarkista, käyttääkö painevalun toimittaja moduulimenetelmää valukanavien mittojen ja syöttövaatimusten laskemiseen. Kysy, käytetäänkö valusimulaatio-ohjelmistoa jähmettymiskäyttäytymisen ennustamiseen, kutistumisriskien tunnistamiseen sekä syöttö- ja valukanavajärjestelmien optimointiin.
- Kuoppien kunnossapito: Varmistakaa, että huoltomenettelyt noudatetaan, mukaan lukien muottien pinnoitusaikataulut, esilämmitys, lämpötilan seuranta sekä säännölliset tarkastukset, joissa tarkistetaan kuluminen, halkeilut ja pintavauriot. Kun valmistamme teille painovoimavalukappaleita, huolehdimme muottien huollosta ilmaiseksi ikuisesti.
- Koneistusmahdollisuudet: Suosittele toimittajia, joilla on omat CNC-työstövalmiudet. Varmista, että he pystyvät noudattamaan kriittisiä toleransseja, työstön viitepisteitä, tasaisuutta ja sijaintitarkkuutta. Meillä on omat jälkikäsittely-, hiekkapuhallus-, hionta- ja kiillotusvalmiudet, ja pystymme hoitamaan pintakäsittelyt, kuten anodisoinnin, jauhemaalauksen, elektrolyyttisen pinnoituksen jne.
- Tarkastus ja testaus: Kysy, tarjoavatko he tarvittaessa röntgentarkastusta, paine- tai tiiviystestejä, CMM-mittausraportteja sekä dokumentoituja lämpökäsittelytietoja. Voimme toimittaa röntgentarkastus-, vetolujuustestaus- ja CMM-mittausraportit,
- Metalliseosten asiantuntemus: Varmista kokemus A356- ja A356 T6 -alumiiniseoksista. Pyydä kemiallisen koostumuksen raportit, mekaanisten ominaisuuksien testitulokset sekä materiaalin jäljitettävyyttä koskevat asiakirjat.
Lopulta kannattaa valita painovoimainen painevalumenetelmää käyttävä toimittaja, joka pystyy osoittamaan tuotannon toistettavan laadun, teknisen tuen ja prosessin pitkäaikaisen vakauden, sen sijaan että valitsisi pelkästään halvimman tarjouksen.
Kuinka valita painovoimapainevalun toimittaja
- Sulamisen hallinta: kysy kaasunpoistosta, suodatuksesta ja lämpötilan säätelystä.
- Muottisuunnittelu: käytetäänkö nousuputkien suunnittelussa moduulimenetelmää ja varmistetaanko tulos simuloinnilla?
- Muottien huolto: kysy pinnoitusaikataulusta ja kulumisen tarkastuksesta.
- Koneistus: pystyvätkö he suorittamaan koneistuksen omissa tiloissaan, ja pystyvätkö he noudattamaan vaadittuja toleransseja ja viitepisteitä?
- Tarkastus: röntgentarkastus, painekoe, CMM-mittausraportti ja dokumentoitu lämpökäsittely.
- Seokset: pystyvätkö ne käsittelemään A356 T6 -seosta ja toimittamaan mekaanisten testien sertifikaatit?
Päätelmä
Alumiinin painovoimapainevalutus on todistetusti toimiva menetelmä vahvojen, tiiviiden ja lämpökäsiteltävien komponenttien valmistukseen, ja siitä saadaan suurin hyöty, kun osa siirretään jatkokäsittelyyn kurinalaiseen painovoimavalun jälkikäsittelyohjelmaan, jossa aihio muuttuu valmiiksi, toimivaksi komponentiksi. Osta toimittajalta, joka hallitsee sulan, suunnittelee painovoimavalumuotin niin, että jähmettyminen on vakaata, suorittaa koneistuksen omassa tehtaassaan ja dokumentoi jokaisen tarkastuksen – silloin painovoimavaletut osasi saapuvat mitoiltaan oikeina ja valmiina asennettaviksi.
0 kommenttia