
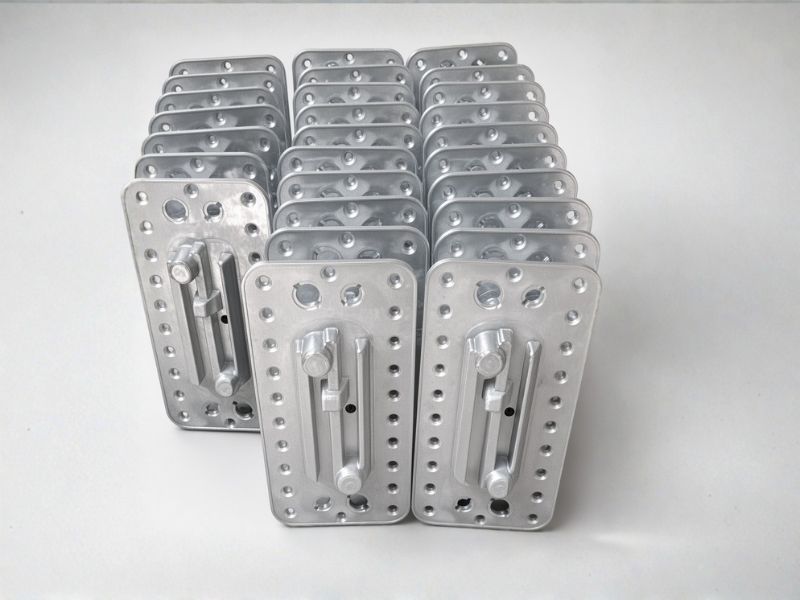
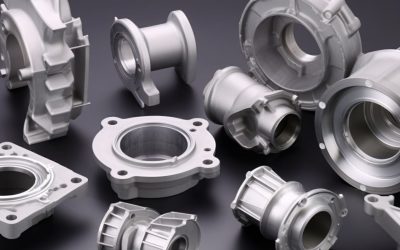
アルミニウム 重力ダイカスト金型 これは、中~大量生産において、強度が高く、気密性に優れたアルミニウム部品を製造するための最も信頼性の高い方法の一つです。溶融金属を再利用可能な金属金型に注ぎ込み、重力を利用してキャビティを満たすため、このプロセスは優れた機械的特性と、永久鋳型による生産のスピードおよび再現性を兼ね備えています。 本ガイドでは、部品を成形する重力ダイカスト金型について解説し、重力ダイカストの工程を段階的に説明するとともに、購入者にとって特に有益な情報として、鋳造後の工程についても取り上げます。 アルミニウム重力ダイカスト 健全なブランクを完成品に変える、加工後の工程。
重力ダイカスト金型 — なぜ金型が部品を決定づけるのか
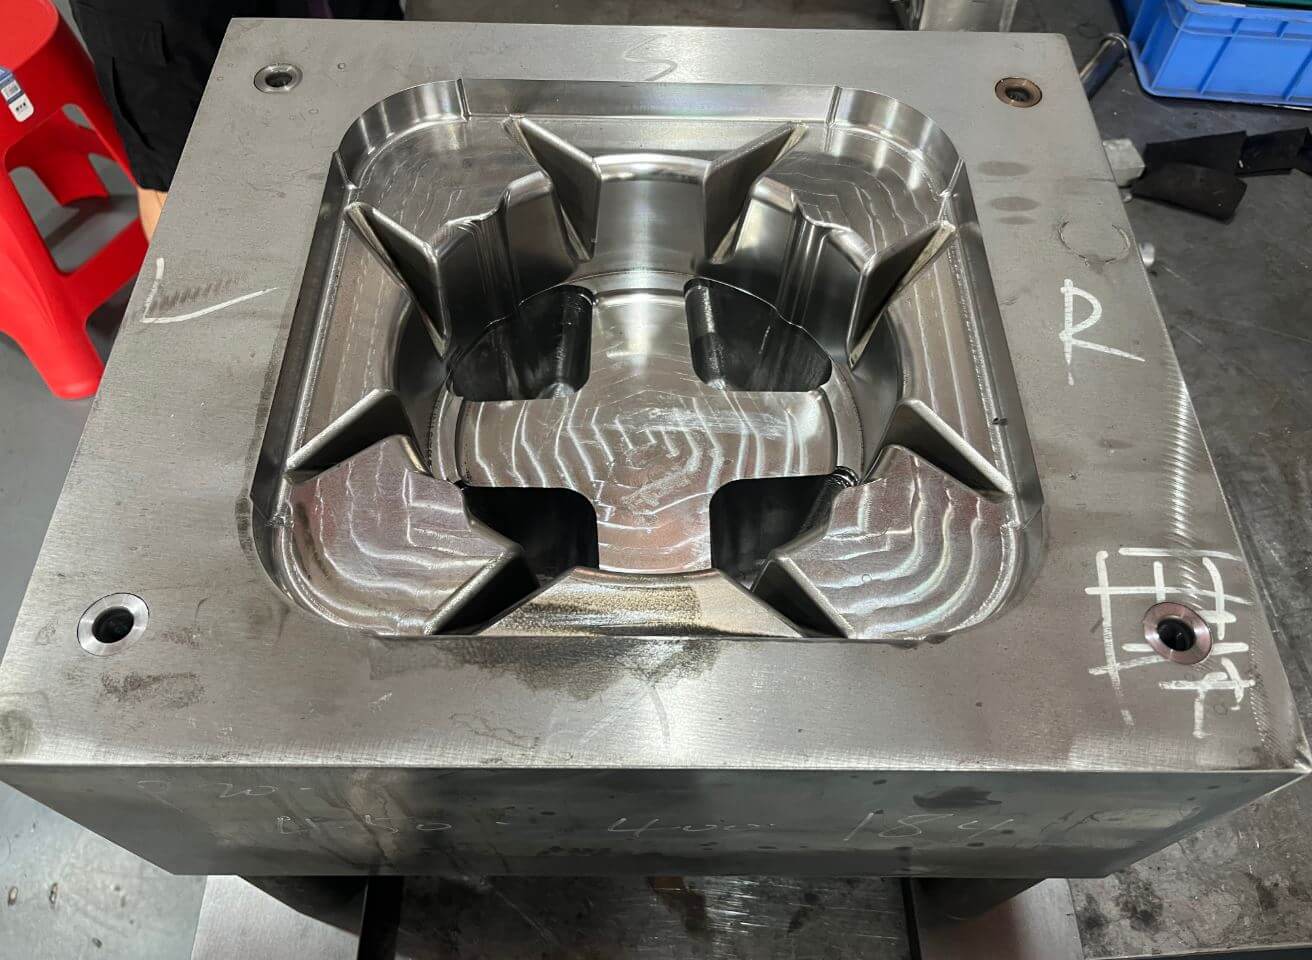
~に関するすべて 重力鋳造部品 は、 重力ダイカスト金型. 砂型鋳造で使用される使い捨ての砂型とは異なり、重力鋳造用の鋳型は金属製であり、数千回も繰り返し使用されます。まさにこの理由から、この製法は「永久鋳型鋳造」とも呼ばれています。 一般的な金型材料としては、ほとんどの用途で微細な粒子のパーライト鋳鉄や低合金鋼が用いられ、大量生産や高難度の合金に対応する必要がある場合は、H13熱間加工用工具鋼が使用されます。 金属鋳型は砂よりも速く熱を奪うため、鋳物は急速に凝固し、より微細で緻密な結晶粒を形成します。その結果、同等の砂型鋳造品に比べて約20%高い強度が得られます。
適切に設計された重力鋳造用金型には、鋳造品を形成する3つの特徴があります。それは、複雑な内部流路を形成する砂コア、肉厚部分での冷却を促進するチル(銅または鉄製のブロック)、そして鋳造品が凝固する間に溶融金属を保持して供給するライザーシステムです。 金型の内部には、熱伝達を制御し、完成品をきれいに離型させるための耐火コーティングが施されています。近年では、金型を機械加工する前に鋳造シミュレーションを用いて検証することが増えており、これによりゲートやライザーの設計における当て推量を排除し、金型への投資を保護することができます。
重力ダイカストプロセスの仕組み
重力鋳造プロセスは厳格かつ再現性が高く、各工程が完成品の品質を保証しています。以下の表は、鋳造現場での作業順序に従って、その工程の流れを示したものです。
| ステージ | どうなるのか | その重要性 |
| 1. 金型の準備 | 重力鋳造用鋳型を洗浄し、耐火コーティングを施した後、作業温度まで予熱する | 熱の除去、放出、および表面仕上げを制御する |
| 2. コアの配置 | 複雑な内部通路が必要な箇所には、樹脂結合砂型を挿入する | 閉じた金型では実現できない形状を形成する――これを「アンダーカット」と呼ぶことができる |
| 3. 溶融および処理 | 合金を溶かし、脱ガスし、アクを取り除き、適切な温度に保つ | 気孔の原因となるガスや酸化物を除去します |
| 4. 注ぐ | 金属をスプルーに注ぎ込み、重力でキャビティを満たすようにする | 穏やかで安定した注ぎ方により、乱流や混入を防ぐ |
| 5. 凝固 | 金属は制御された順序で凝固し、ライザーからの供給が進むにつれて冷却が加速する | 健全性、気孔率、および結晶粒構造を判定する |
| 6. 抽出 | 金型を開き、エジェクタシステムを使用して、適切な温度になった鋳物を取り出します。 | 歪みやひび割れ、くっつきを防ぎます |
| 7. 仕上げ | ランナー、ライザー、ゲートを切断し、バリを取り除き、表面にショットブラスト処理を施す | 検査および機械加工用に、きれいなブランクを準備する |
| 8. 検査 | 寸法検査、X線検査または耐圧試験、および指定がある場合は熱処理 | 健全性および必要な機械的特性を確認する |
ステップ3および4における溶湯の取り扱いには、特に注意を払う必要があります。 脱ガス処理により溶存水素が除去され、スキミングによって表面の酸化物が取り除かれ、穏やかで安定した鋳込みにより、金属が鋳型に入る際にガスを吸着するのを防ぎます。これらの単純な管理措置により、そうでなければ後で不良品として、あるいはさらに悪い場合には顧客の組立ラインで問題となるような気孔の大部分を防ぐことができます。
重力鋳造品の加工後処理
重力鋳造による部品のほとんどは、鋳型から取り出したまま出荷されることはありません。それらには後処理が CNC加工 最終的な寸法、表面品質、および機能公差を達成するためです。重力鋳造品は組織が緻密で気孔率が低いため、加工がスムーズに行えます。つまり、一部の加圧鋳造品で深刻な問題となる、気孔が加工面に貫通するリスクがほとんどありません。
- 加工余量:型と金型は、所定の加工余量を考慮して設計されており、通常、加工される面では1.5~3 mmの余量が設けられているため、ブランクは必要な箇所で大きめに作られています。
- 基準面の設定:機械加工面は、鋳造業者と合意した安定した基準面を基準とする必要があります。そうすることで、すべての加工工程が同一の形状に基づいて行われ、公差の積み重ねが予測可能になります。
- 穴あけとタップ加工:耐圧ハウジングは、加工後に穴あけやタップ加工が行われることが多く、ねじ山や穴の状態に問題がないことを確認するため、場合によっては再度漏れ試験が行われることもあります。
- 表面処理:機械加工された部品は、清潔で緻密な表面が露出したら、購入者の仕様に応じて陽極酸化処理、塗装、またはその他の仕上げを施すことができます。
- 一貫生産:多くのバイヤーは、鋳造と機械加工を自社内で行うサプライヤーを好みます。これは、工程の引き継ぎが不要になり、リードタイムが短縮され、寸法管理の責任が一元化されるためです。
鋳造と機械加工の割合を決めるのは、技術的な判断です。深い穴、厳しい公差、ねじ部などは通常、機械加工で仕上げられますが、リブ、ボス、壁の形状などは鋳造で成形されます。優れたサプライヤーであれば、この割合について適切なアドバイスをしてくれるため、金型で成形できたはずの金属を機械加工で削り取るために余計な費用を支払う必要がなくなります。
合金と凝固
3xxシリーズのアルミニウム・シリコン系合金は、重力鋳造において主流を占めています。A356(Al–Si–7Mg)は、T6熱処理への応答性が良いため、強度と延性が求められる場面で主力として広く用いられています。 A319(Al–Si–5Cu–3)は機械加工性に優れ、エンジンブロックやハウジングに広く使用されている。A413(Al–Si–12)は薄肉部への流動性が良好である。アルミニウムは凝固時に体積で約3.5%から8.5%収縮するため、 そのため、金型設計では、モジュラス法に基づいてサイズが決定されたライザー(通常、供給対象の断面モジュラスの1.3~1.4倍)を通じて溶湯を鋳物に供給する必要があります。一方、チル(冷却用突起)は厚肉部での冷却を促進し、ホットスポットの発生を防ぎます。 これを正しく行えば鋳物は健全になりますが、誤ると最も厚い壁面に収縮孔が生じます。
どの重力鋳造部品が最も適しているか
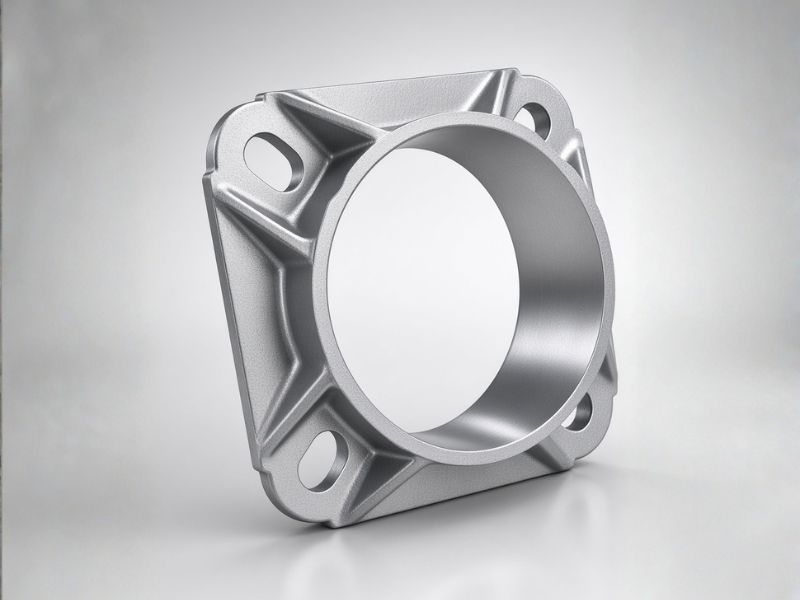
重力鋳造部品は、強度、耐圧性、および熱処理が求められる部品に適しています。以下の表は、この製造プロセスで調達されることが多い用途の一覧です。
| 一部は家族 | 代表的な例 | なぜ重力鋳造なのか |
| エンジン部品 | シリンダーヘッド、エンジンブロック(鋳込み式ねずみ鋳鉄ライナーを含む) | 構造用および高温環境下での使用における健全性および熱処理による強度 |
| 流体処理用ハウジング | ウォーターポンプ、マニホールド、ブレーキ部品 | 気密性と、きれいに加工されたシール面 |
| 油圧部品 | バルブおよび耐圧・気密ハウジング | 試験中の気密性 |
| 構造部品 | シャーシおよび産業用部品 | 強度と耐疲労性 |
| 大型部品 | HPDCの実用的なサイズ制限を超える部品(最大約300 kg) | 重力鋳造は、厚肉部品の鋳造に適している |
重力鋳造と高圧ダイカストの比較
どちらのプロセスを選ぶかは、その部品に求められる機能次第です。高圧ダイカストは成形速度が速く、肉厚が薄い場合でもより厳しい公差を満たすことができますが、内部気孔が生じやすく、確実な熱処理を行うことができません。 重力鋳造は、気孔率が低く、強度が高く、熱処理可能な合金を使用でき、内部流路には砂芯を使用する選択肢もありますが、その代償としてサイクル時間が長くなり、最小肉厚も厚くなります(最小肉厚5 mm)。 部品に高い強度や気密性が求められる場合、あるいは重要な面に機械加工が必要な場合は、通常、重力鋳造がより適しています。一方、気孔をある程度許容できる薄肉で大量生産されるハウジングの場合は、コストの面でHPDCが優れています。
重力鋳造のサプライヤーの選び方
適切な重力鋳造のサプライヤーを選ぶには、単価を比較するだけでは不十分です。適格なメーカーは、生産工程全体を通じて、厳格な工程管理、信頼性の高い金型製造能力、そして一貫した品質管理を実証できなければなりません。
- 溶融制御: 脱ガス、ろ過、水素含有量試験、温度管理など、アルミニウムの溶解および保持プロセスについて尋ねてみてください。適切な溶湯処理を行うことで、気孔、介在物、鋳造欠陥を減らすことができます。
- 金型のデザイン: ダイカストのサプライヤーが、ライザーの寸法や給湯要件の算出にモジュラス法を採用しているかどうかを確認してください。また、鋳造シミュレーションソフトウェアを使用して、凝固挙動の予測、収縮リスクの特定、およびゲート・ライザーシステムの最適化を行っているかどうかも尋ねてみてください。
- 金型のメンテナンス: 金型のコーティングスケジュール、予熱、温度監視、および摩耗・ひび割れ・表面損傷の定期点検など、メンテナンス手順をご確認ください。弊社がお客様のために重力鋳造部品を製造する際は、金型のメンテナンスを永久に無料で実施いたします。
- 加工能力: 社内でCNC加工が可能なサプライヤーを優先します。重要な公差、加工基準点、平面度、位置精度を維持できる能力があるかを確認してください。当社では、社内で加工後の仕上げ、サンドブラスト、研削、研磨を行っており、陽極酸化処理、粉体塗装、Eコートなどの表面仕上げにも対応可能です。
- 検査および試験: 必要に応じて、X線検査、耐圧試験や漏洩試験、CMMによる寸法測定報告書、および熱処理記録の提供が可能かどうかを確認してください。弊社では、X線検査、引張試験、およびCMMによる測定報告書をご提供可能です。
- 合金に関する専門知識: A356およびA356 T6アルミニウム合金に関する実績を確認してください。化学成分報告書、機械的特性試験結果、および材料のトレーサビリティに関する書類の提出を依頼してください。
最終的には、単に最も安い見積もりを提示するだけでなく、安定した生産品質、技術サポート、そして長期的なプロセスの安定性を実証できる重力鋳造のサプライヤーを選ぶべきです。
重力鋳造のサプライヤーの選び方
- 溶融制御:脱ガス、ろ過、温度制御についてお尋ねください。
- 金型設計:ライザーの設計にはモジュラス法を採用し、シミュレーションで検証しているのでしょうか?
- ダイのメンテナンス:コーティングのスケジュールや摩耗の点検について確認してください。
- 機械加工:社内で加工が可能か、また、指定された公差や基準点を満たす加工ができるか?
- 検査:X線検査、耐圧試験、CMMによる寸法測定報告、および文書化された熱処理。
- Alloys社:A356 T6の製造が可能で、機械的試験証明書を発行できますか?
結論
重力鋳造によるアルミニウムダイカスト これは、強靭で漏れがなく、熱処理可能な部品を製造するための実績のある手法であり、特に、部品が厳格な重力鋳造後の機械加工プログラムを経て、ブランクを完成した機能的な部品へと仕上げる場合に、その真価が最も発揮されます。 溶湯の管理を行い、適切な凝固条件を考慮して重力鋳造用金型を設計し、自社内で機械加工を行い、すべての検査結果を文書化しているサプライヤーから購入すれば、寸法精度が正確で、組み立て可能な状態で重力鋳造部品が届くでしょう。
0コメント