
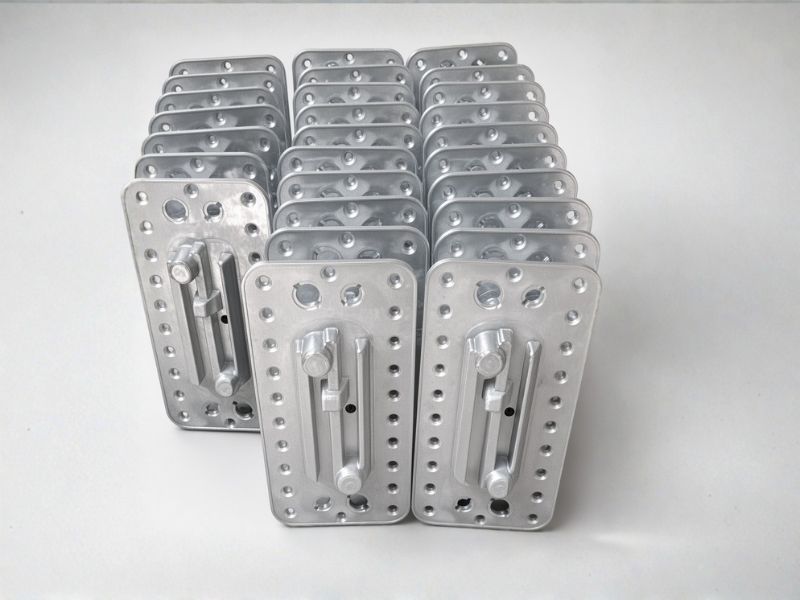
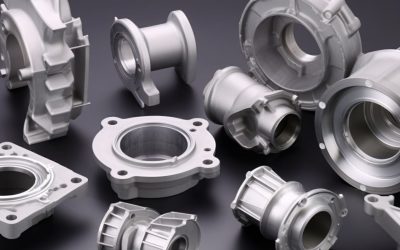
Aluminium Form för gravitationsgjutning är ett av de mest pålitliga sätten att tillverka starka, läckagefria aluminiumkomponenter i medelstora till stora volymer. Smält metall hälls i en återanvändbar metallform och fyller hålrummet med hjälp av tyngdkraften, vilket innebär att processen kombinerar goda mekaniska egenskaper med den hastighet och repeterbarhet som kännetecknar en permanentform. Denna guide förklarar den gravitationsgjutform som formar detaljen, går igenom gravitationsgjutningsprocessen steg för steg och – vilket är särskilt användbart för inköpare – beskriver vad som händer efter gjutningen: aluminium gravitation pressgjutning efterbearbetning som förvandlar ett felfritt råstycke till en färdig komponent.
Gjutformen för gravitationsgjutning – Varför formen avgör hur detaljen blir
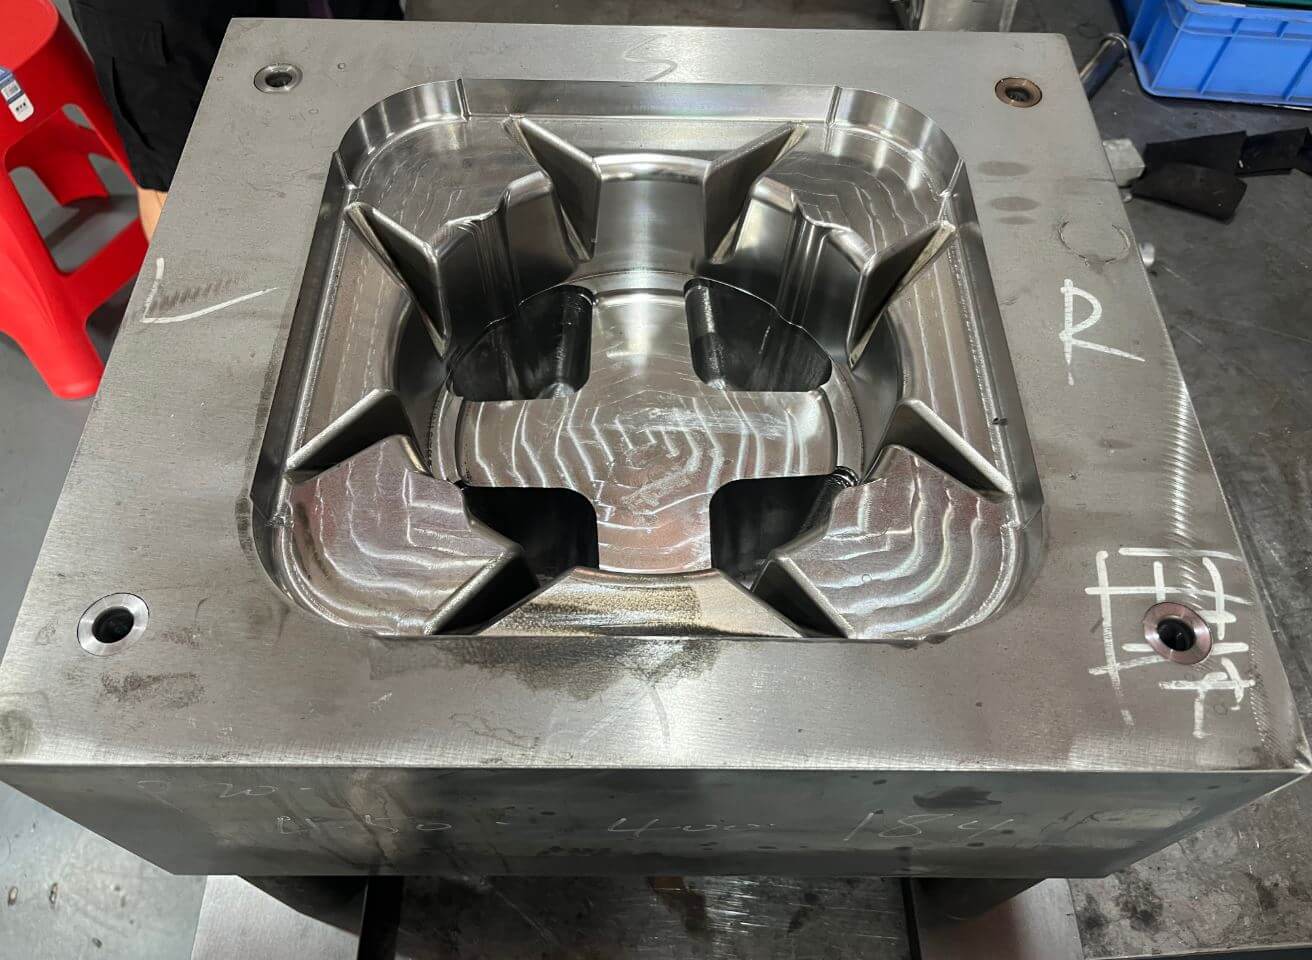
Allt om en del tillverkad genom gravitationsgjutning börjar med form för gravitationsgjutning. Till skillnad från den engångsform av sand som används vid sandgjutning är en form för gravitationsgjutning tillverkad av metall och kan återanvändas tusentals gånger, vilket är precis anledningen till att processen även kallas permanentformgjutning. Vanliga formmaterial är finkornigt perlitiskt gjutjärn och låglegerat stål för de flesta uppgifter, samt H13-verktygsstål för varmbearbetning där formen måste klara stora produktionsvolymer eller krävande legeringar. Eftersom metallformen leder bort värmen snabbare än sand stelnar gjutgodset snabbt och får en finare, tätare kornstruktur – cirka 20 % starkare än ett motsvarande sandgjutgods.
En välkonstruerad form för gravitationsgjutning har tre egenskaper som påverkar gjutgodset: sandkärnor som bildar komplexa inre kanaler, kylblock (av koppar eller järn) som påskyndar kylningen i tjocka sektioner, samt ett matarsystem som håller kvar flytande metall för att mata gjutgodset medan det stelnar. Formens insida är belagd med ett eldfast skikt som reglerar värmeöverföringen och gör att den färdiga delen lossnar smidigt. Allt oftare valideras formen med gjutningssimulering innan den bearbetas, vilket eliminerar gissningar vid utformningen av ingötningskanaler och ingjutningskanaler och skyddar din investering i verktyg.
Så här fungerar gravitationsgjutningsprocessen
Gravitationsgjutningsprocessen är strukturerad och repeterbar, och varje steg säkerställer kvaliteten på den färdiga delen. Tabellen nedan visar arbetscykeln i den ordning den genomförs i gjuteriet.
| Scen | Vad händer? | Varför det är viktigt |
| 1. Förberedelse av formen | Rengör gjutformen för gravitationsgjutning och applicera den eldfasta beläggningen; förvärm till arbetstemperatur | Reglerar värmeavledning, värmeavgivning och ytfinish |
| 2. Placering av kärnan | Använd hartsbundna sandkärnor där komplexa inre kanaler krävs | Skapar passager som inte kan åstadkommas med slutna formar – vi kan kalla det underskärning |
| 3. Smältning och bearbetning | Smält legeringen, avgas den, skumma av den och håll den vid rätt temperatur | Avlägsnar gas och oxid som orsakar porositet |
| 4. Hällning | Häll metallen i ingötningskanalen så att den fyller formen genom tyngdkraften | En lugn och jämn påfyllning förhindrar turbulens och inneslutningar |
| 5. Stelningsprocessen | Metallen stelnar i en kontrollerad sekvens; påfyllningskanalerna matar in materialet, kylningarna påskyndar processen | Bestämmer hållbarhet, porositet och fiberstruktur |
| 6. Utvinning | Öppna formen och ta ut det avkylda gjutgodset vid rätt temperatur – med utstötningssystemet | Förhindrar deformation, sprickbildning och fastklibbning |
| 7. Avslutning | Skär bort utlöpare, stigar och ingångar; ta bort överskott; blästra ytan | Förbereder ett rent råstycke för kontroll och bearbetning |
| 8. Besiktning | Måttkontroll, röntgen- eller tryckprovning samt värmebehandling om så anges | Bekräftar att produkten är felfri och uppfyller de erforderliga mekaniska egenskaperna |
Smältans hantering i steg 3 och 4 förtjänar särskild uppmärksamhet. Avgasning avlägsnar upplöst väte, avskumning tar bort oxid från ytan och en lugn, jämn gjutning förhindrar att metallen tar upp gas när den strömmar in i gjutformen. Dessa enkla åtgärder förhindrar det mesta av den porositet som annars skulle upptäckas senare som kasserade produkter – eller ännu värre, på kundens monteringslinje.
Efterbearbetning av gravitationsgjutgods
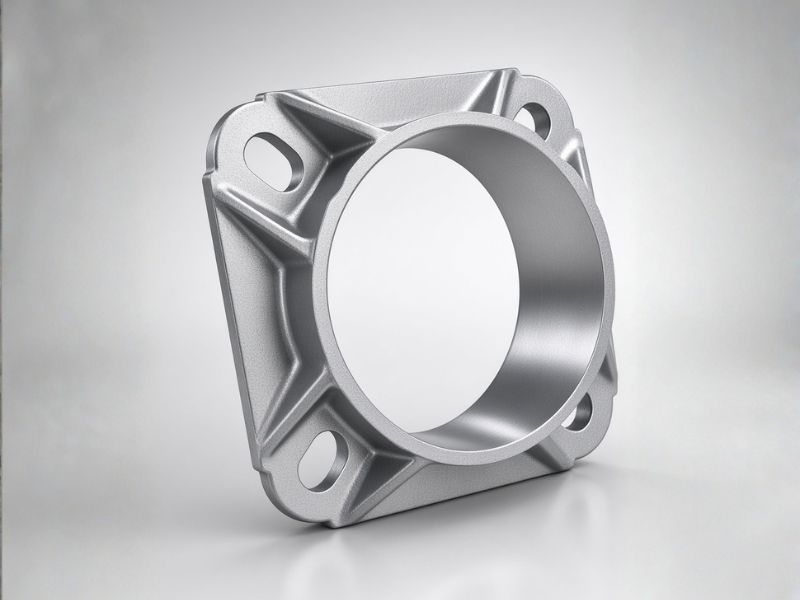
De flesta gravitationsgjutna detaljer skickas inte direkt från gjutformen. De måste genomgå efterbearbetning CNC-bearbetning för att uppnå slutliga dimensioner, ytkvalitet och funktionella toleranser. Eftersom ett gravitationsgjutgods är felfritt och har låg porositet går det att bearbeta smidigt – risken är liten att porositet tränger igenom den bearbetade ytan, vilket är ett verkligt problem vid vissa högtrycksgjutningar.
- Bearbetningsmarginal: Mallen och matrisen är konstruerade med en fastställd bearbetningsmarginal, vanligtvis 1,5–3 mm på de ytor som ska bearbetas, så att ämnet är överdimensionerat där det behövs.
- Referenspunkt: De bearbetade ytorna bör hänvisa till en stabil referenspunkt som överenskommits med gjuteriet, så att varje bearbetningssteg utförs på samma geometri och toleranserna kan läggas på varandra på ett förutsägbart sätt.
- Borrning och gängning: Trycktäta höljen borras och gängas ofta, och ibland genomgår de en ny läckagetest efter bearbetningen för att säkerställa att gängorna och hålrummen är felfria.
- Ytbehandling: De bearbetade delarna kan anodiseras, målas eller på annat sätt ytbehandlas enligt köparens specifikationer så snart den rena, täta ytan har blottlagts.
- Integrerad leverans: Många köpare föredrar en leverantör som både gjuter och bearbetar i egen regi, eftersom det eliminerar ett mellanled, förkortar ledtiden och innebär att ansvaret för måtten ligger hos en enda aktör.
Att bestämma hur man ska dela upp mellan gjutna och bearbetade delar är ett konstruktionsval. Djupa hål, snäva toleranser och gängade detaljer bearbetas vanligtvis, medan ribbor, utskjutande delar och väggprofiler gjuts. En bra leverantör ger råd om denna uppdelning så att du inte betalar för att bearbeta bort metall som gjutformen istället kunde ha format åt dig.
Legeringar och stelning
Aluminium-kisel-legeringarna i 3xx-serien dominerar gravitationsgjutning. A356 (Al–Si–7Mg) är den mest använda legeringen där hållfasthet och duktilitet är viktiga, eftersom den reagerar väl på T6-värmebehandling. A319 (Al–Si–5Cu–3) är lätt att bearbeta och används ofta till motorblock och höljen. A413 (Al–Si–12) flyter lätt in i tunna sektioner. Aluminium krymper med ungefär 3,5 % till 8,5 % i volym under stelningen, därför måste formkonstruktionen tillföra flytande metall till gjutningen via ingötningskanaler – dimensionerade enligt modulmetoden, vanligtvis 1,3 till 1,4 gånger modulvärdet för den sektion de försörjer – medan kylelement påskyndar kylningen vid tjocka sektioner så att inga värmepunkter bildas. Gör man detta rätt blir gjutningen felfri; gör man fel uppstår krympningsporositet i de tjockaste väggarna.
Vilka gravitationsgjutna delar fungerar bäst?
Delar tillverkade genom gravitationsgjutning lämpar sig för komponenter som kräver hållfasthet, trycktäthet och värmebehandling. I tabellen listas de tillämpningar som köpare oftast väljer denna tillverkningsmetod för.
| Delvis familj | Typiska exempel | Varför gravitationsgjutning? |
| Motorkomponenter | Cylinderhuvuden, motorblock (inkl. ingjutna foder av gråjärn) | Hållfasthet och värmebehandlingsbar hållfasthet för konstruktionsändamål vid höga temperaturer |
| Höljen för vätskehantering | Vattenpumpar, fördelare, bromskomponenter | Läckagetäthet och renbearbetade tätningsytor |
| Hydrauliska komponenter | Ventil- och trycktäta höljen | Täthet vid tryckprovning |
| Strukturella delar | Chassin och industriella komponenter | Styrka och utmattningsbeständighet |
| Stora komponenter | Delar som överskrider HPDC:s praktiska storleksgränser, upp till cirka 300 kg | Gravitationsgjutning lämpar sig för tunga profiler |
Gravitationsgjutning jämfört med högtrycksgjutning
Valet mellan de två processerna beror på vilka funktioner delen ska ha. Högtrycksgjutning är snabbare och möjliggör snävare toleranser med tunnare väggar, men är känslig för inre porositet och kan inte värmebehandlas på ett tillförlitligt sätt. Gravitationsgjutning ger lägre porositet, högre hållfasthet, värmebehandlingsbara legeringar och möjligheten att använda sandkärnor för inre kanaler, men detta medför längre cykeltider och tjockare minimiväggar (minst 5 mm väggtjocklek). Om delen måste vara stark, läckagetät eller bearbetad på kritiska ytor är gravitationsgjutning vanligtvis det bättre valet; om det är ett tunt hölje som tillverkas i stora volymer och som tål viss porositet, vinner HPDC på kostnaden.
Hur man väljer en leverantör av gravitationsgjutning
Att välja rätt leverantör av gravitationsgjutning kräver mer än att bara jämföra styckpriser. En kvalificerad tillverkare bör uppvisa god processkontroll, tillförlitlig verktygskapacitet och konsekvent kvalitetshantering genom hela produktionsprocessen.
- Smältkontroll: Fråga om deras processer för smältning och hållning av aluminium, inklusive avgasning, filtrering, provning av vätehalt och temperaturreglering. Korrekt smältbehandling bidrar till att minska porositet, inneslutningar och gjutfel.
- Verktygsdesign: Kontrollera om leverantören av tryckgjutna detaljer använder modulmetoden för att beräkna matarledarnas dimensioner och matningskraven. Fråga om man använder programvara för gjutningssimulering för att förutsäga stelningsbeteendet, identifiera risker för krympning och optimera ingöts- och matarledarsystemen.
- Underhåll av verktyg: Kontrollera deras underhållsrutiner, inklusive scheman för formbeläggning, förvärmning, temperaturövervakning samt regelbundna inspektioner avseende erosion, sprickbildning och ytskador. När vi tillverkar gravitationsgjutna detaljer åt er kommer vi att utföra kostnadsfritt formunderhåll åt er för alltid.
- Bearbetningskapacitet: Föredra leverantörer som har egen CNC-bearbetningskapacitet. Kontrollera deras förmåga att upprätthålla kritiska toleranser, referenspunkter för bearbetning, planhet och positionsnoggrannhet. Vi har egen efterbearbetning, sandblästring, slipning och polering, och kan hantera ytbehandlingar såsom anodisering, pulverlackering, e-lackeringsbehandling m.m.
- Inspektion och provning: Fråga om de erbjuder röntgenkontroll, tryck- eller läckagetestning, måttprotokoll från koordinatmätmaskin (CMM) samt dokumenterade värmebehandlingsrapporter vid behov. Vi kan tillhandahålla röntgenkontroll, dragprovning och mätrapporter från koordinatmätmaskin (CMM),
- Expertis inom legeringar: Bekräfta erfarenheten av aluminiumlegeringarna A356 och A356 T6. Begär rapporter om kemisk sammansättning, testresultat för mekaniska egenskaper samt dokumentation om materialets spårbarhet.
I slutändan bör du välja en leverantör av gravitationsgjutning som kan visa upp en jämn produktionskvalitet, teknisk support och långsiktig processstabilitet, snarare än att bara erbjuda det lägsta priset.
Hur man väljer en leverantör av gravitationsgjutning
- Smältkontroll: fråga om avgasning, filtrering och temperaturreglering.
- Formgivning av gjutformar: Använder de modulmetoden för stigkanaler och validerar de resultatet med simulering?
- Underhåll av matriser: fråga om beläggningsschemat och kontroll av slitage.
- Bearbetning: Kan de utföra bearbetningen internt, och kan de uppfylla era toleranser och referenspunkter?
- Kontroll: Röntgen, tryckprovning, måttprotokoll från koordinatmätmaskin (CMM) samt dokumenterad värmebehandling.
- Alloys: Kan de tillverka A356 T6 och tillhandahålla certifikat för mekaniska provningar?
Slutsats
Aluminiumgjutning med tyngdkraft är en beprövad metod för att tillverka starka, läckagefria och värmebehandlingsbara komponenter, och den ger bäst resultat när delen därefter genomgår ett noggrant efterbearbetningsprogram för gravitationsgjutning som förvandlar rådelen till en färdig, funktionsduglig komponent. Köp från en leverantör som kontrollerar smältan, konstruerar gravitationsgjutformar med stabil stelning, utför bearbetningen internt och dokumenterar varje kontroll – då kommer dina gravitationsgjutna delar att levereras med korrekta mått och färdiga för montering.
0 kommentarer