
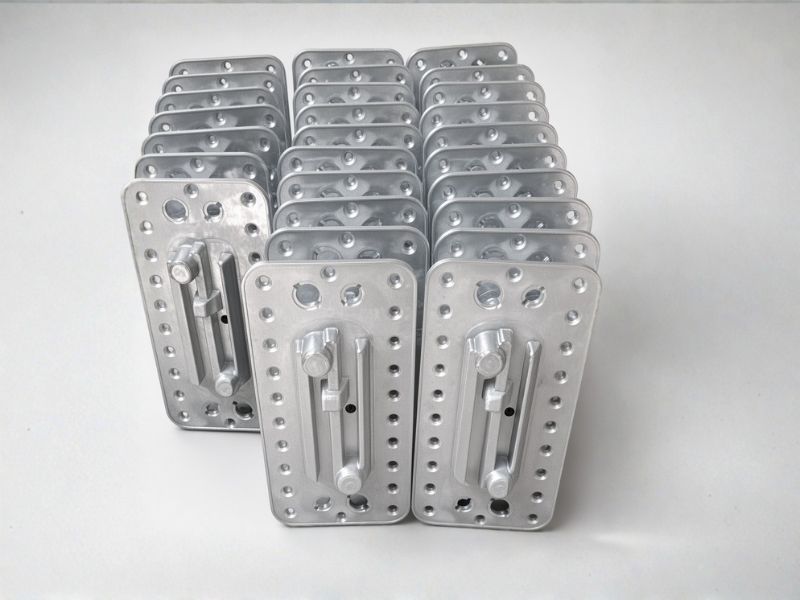
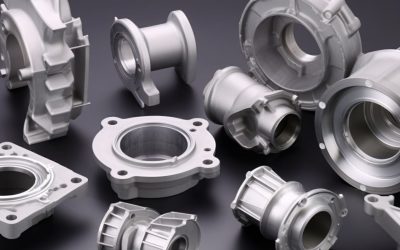
Alluminio Stampo per pressofusione per gravità è uno dei metodi più affidabili per produrre componenti in alluminio resistenti e a tenuta stagna in volumi medio-alti. Il metallo fuso viene versato in uno stampo metallico riutilizzabile e riempie la cavità per effetto della forza di gravità; in questo modo, il processo combina buone proprietà meccaniche con la velocità e la ripetibilità di uno stampo permanente. Questa guida illustra lo stampo per la pressofusione a gravità che dà forma al pezzo, descrive passo dopo passo il processo di pressofusione a gravità e — aspetto particolarmente utile per gli acquirenti — illustra cosa succede dopo la fusione: il pressofusione a gravità in alluminio la lavorazione successiva che trasforma un semilavorato integro in un componente finito.
Lo stampo per pressofusione a gravità — Perché lo stampo determina la forma del pezzo
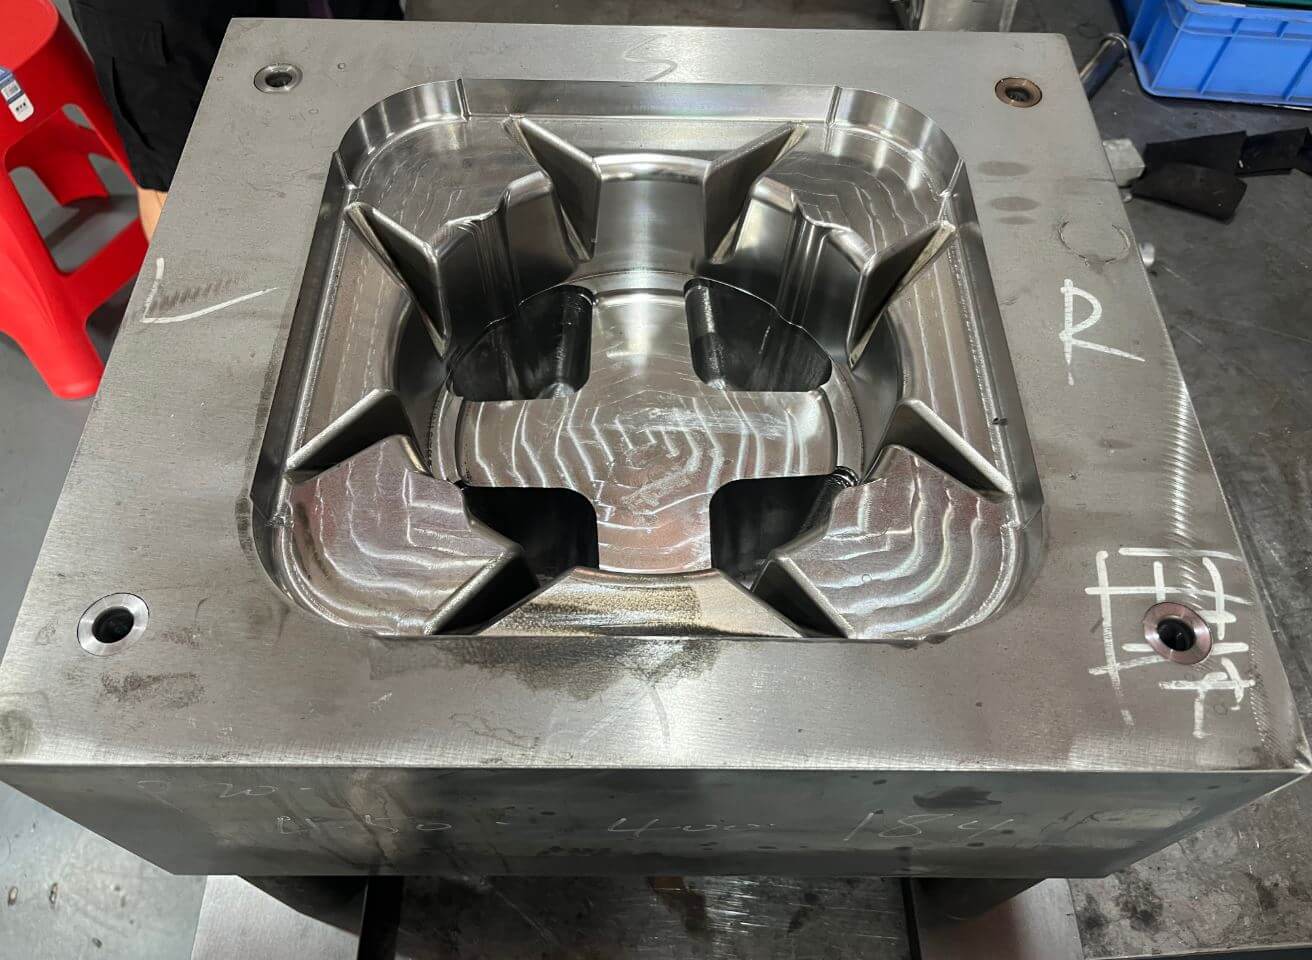
Tutto su un componente realizzato mediante pressofusione per gravità inizia con il stampo per pressofusione per gravità. A differenza dello stampo in sabbia monouso utilizzato nella fusione in sabbia, lo stampo per fusione a gravità è realizzato in metallo e viene riutilizzato migliaia di volte; proprio per questo motivo il processo è noto anche come fusione in stampo permanente. I materiali tipici per gli stampi sono la ghisa perlitica a grana fine e l’acciaio bassolegato per la maggior parte dei lavori, mentre per gli stampi destinati a volumi di produzione elevati o a leghe particolarmente esigenti si utilizza l’acciaio per utensili da lavoro a caldo H13. Poiché lo stampo metallico dissipa il calore più rapidamente della sabbia, il getto si solidifica in fretta e sviluppa una struttura a grana più fine e più densa — con una resistenza superiore di circa il 20% rispetto a un getto in sabbia equivalente.
Uno stampo per pressofusione a gravità ben costruito presenta tre caratteristiche che determinano la forma del pezzo fuso: anime in sabbia che formano passaggi interni complessi, elementi di raffreddamento (blocchi di rame o ferro) che accelerano il raffreddamento nelle sezioni più spesse e un sistema di canali di alimentazione che trattiene il metallo liquido per alimentare il pezzo fuso mentre si solidifica. L’interno dello stampo è rivestito con un materiale refrattario che controlla il trasferimento di calore e consente il distacco pulito del pezzo finito. Sempre più spesso, lo stampo viene verificato tramite simulazione della fusione prima ancora di essere lavorato, il che elimina le incertezze nella progettazione dei canali di colata e dei canali di alimentazione e tutela il vostro investimento in attrezzature.
Come funziona il processo di pressofusione per gravità
Il processo di pressofusione per gravità è rigoroso e ripetibile, e ogni fase garantisce la qualità del pezzo finito. La tabella sottostante illustra il ciclo nell'ordine in cui si svolge in fonderia.
| Palcoscenico | Cosa succede | Perché è importante |
| 1. Preparazione dello stampo | Pulire lo stampo per colata per gravità e applicare il rivestimento refrattario; preriscaldare alla temperatura di lavoro | Regola l'estrazione e il rilascio del calore, nonché la finitura superficiale |
| 2. Posizionamento del nucleo | Inserire anime in sabbia legate con resina laddove siano necessari passaggi interni complessi | Crea passaggi che gli stampi chiusi non riescono a realizzare: potremmo definirlo “sottocampo” |
| 3. Fusione e lavorazione | Fondere la lega, degassarla, rimuovere la schiuma e mantenerla alla temperatura corretta | Elimina i gas e gli ossidi che causano la porosità |
| 4. Versare | Versare il metallo nel canale di colata in modo che riempia la cavità per effetto della gravità | Un versamento calmo e costante previene la formazione di turbolenze e inclusioni |
| 5. Solidificazione | Il metallo si solidifica secondo una sequenza controllata; i canali di colata alimentano il metallo, mentre i raffreddatori ne accelerano la solidificazione | Determina la solidità, la porosità e la struttura delle venature |
| 6. Estrazione | Aprire lo stampo e rimuovere il pezzo fuso raffreddato alla temperatura corretta – con il sistema di espulsione | Previene distorsioni, crepe e incollaggi |
| 7. Rifinitura | Tagliare i canali di colata, i montanti e gli ugelli; rifilare le sbavature; sabbiare la superficie | Prepara un pezzo grezzo pulito per il controllo e la lavorazione |
| 8. Ispezione | Controllo dimensionale, prova ai raggi X o prova di pressione e trattamento termico, se specificato | Conferma la solidità e le proprietà meccaniche richieste |
La gestione del metallo fuso nelle fasi 3 e 4 merita particolare attenzione. Il degassaggio rimuove l’idrogeno disciolto, la schiumatura elimina gli ossidi dalla superficie e un versamento calmo e costante impedisce al metallo di assorbire gas mentre entra nello stampo. Questi semplici controlli prevengono la maggior parte della porosità che altrimenti si manifesterebbe in seguito sotto forma di scarti — o, peggio ancora, sulla linea di assemblaggio del cliente.
Lavorazioni successive alla fusione in conchiglia
La maggior parte dei pezzi realizzati con fusione per gravità non viene spedita direttamente dallo stampo. Richiedono una lavorazione successiva Lavorazione CNC per ottenere le dimensioni finali, la qualità superficiale e le tolleranze funzionali. Poiché un pezzo fuso per gravità è solido e presenta una bassa porosità, si lavora facilmente: il rischio che la porosità affiori sulla superficie lavorata è minimo, cosa che invece rappresenta un vero problema con alcuni pezzi fusi ad alta pressione.
- Tolleranza di lavorazione: lo stampo e la matrice sono progettati con una tolleranza di lavorazione definita, in genere compresa tra 1,5 e 3 mm sulle superfici che saranno sottoposte a lavorazione, in modo che il grezzo risulti sovradimensionato dove necessario.
- Punto di riferimento: le superfici lavorate devono fare riferimento a un punto di riferimento stabile concordato con la fonderia, in modo che ogni operazione si basi sulla stessa geometria e le tolleranze si sommino in modo prevedibile.
- Foratura e filettatura: gli alloggiamenti a tenuta di pressione vengono spesso sottoposti a foratura e filettatura e, talvolta, a un nuovo test di tenuta dopo la lavorazione, per verificare che le filettature e i fori siano integri.
- Surface treatment: machined parts can be anodised, painted or otherwise finished to the buyer’s specification once the clean, dense surface is exposed.
- Combined supply: many buyers prefer a supplier who casts and machines in-house, because it removes a hand-off, shortens lead time and puts dimensional responsibility in one place.
Deciding the split between what is cast and what is machined is an engineering choice. Deep bores, tight tolerances and threaded features are usually machined, while ribs, bosses and wall profiles are cast. A good supplier will advise on this split so you do not pay to machine away metal that the die could have formed for you.
Leghe e solidificazione
The aluminium-silicon families from the 3xx series dominate gravity casting. A356 (Al–Si–7Mg) is the workhorse where strength and ductility matter because it responds well to T6 heat treatment. A319 (Al–Si–5Cu–3) machines well and is common for engine blocks and housings. A413 (Al–Si–12) flows into thin sections easily. Aluminium shrinks by roughly 3.5% to 8.5% by volume during solidification, so the die design must feed the casting with liquid metal through risers — sized by the modulus method, typically 1.3 to 1.4 times the modulus of the section they feed — while chills accelerate cooling at heavy sections so no hot spot forms. Get this right and the casting is sound; get it wrong and shrinkage porosity appears in the thickest walls.
Quali sono i componenti realizzati con fusione per gravità che funzionano meglio?
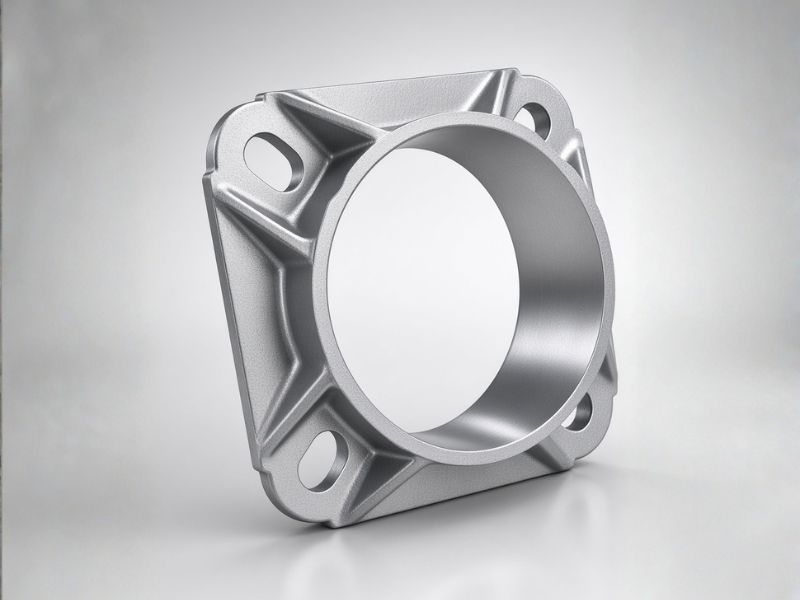
Gravity casting parts suit components that need strength, pressure tightness and heat treatment. The table lists the applications buyers most often source from this process.
| Part family | Typical examples | Why gravity casting |
| Componenti del motore | Cylinder heads, engine blocks (incl. cast-in grey iron liners) | Soundness and heat-treatable strength for structural, high-temperature duty |
| Fluid-handling housings | Water pumps, manifolds, brake components | Leak tightness and clean machined sealing faces |
| Hydraulic parts | Valve and pressure-tight housings | Pressure tightness under test |
| Parti strutturali | Chassis and industrial components | Strength and fatigue resistance |
| Large components | Parts beyond HPDC practical size limits, up to ~300 kg | Gravity casting handles heavy sections |
Fusione per gravità vs. pressofusione ad alta pressione
The choice between the two processes comes down to what the part must do. High pressure die casting is faster and holds tighter tolerances with thinner walls, but it is prone to internal porosity and cannot be heat treated reliably. Gravity casting gives lower porosity, higher strength, heat-treatable alloys and the option of sand cores for internal passages, at the cost of longer cycle times and thicker minimum walls (minimal 5 mm wall thickness). If the part must be strong, leak-tight or machined on critical faces, gravity casting is usually the better choice; if it is a thin, high-volume housing that can tolerate some porosity, HPDC wins on cost.
Come scegliere un fornitore di pressofusione per gravità
Choosing the right gravity die casting supplier requires more than comparing unit prices. A qualified manufacturer should demonstrate strong process control, reliable tooling capabilities, and consistent quality management throughout production.
- Melt Control: Ask about their aluminum melting and holding processes, including degassing, filtration, hydrogen content testing, and temperature control. Proper melt treatment helps reduce porosity, inclusions, and casting defects.
- Design dello stampo: Check whether the die casting supplier uses the modulus method to calculate riser dimensions and feeding requirements. Ask if casting simulation software is used to predict solidification behavior, identify shrinkage risks, and optimize gating and riser systems.
- Manutenzione degli stampi: Confirm their maintenance procedures, including die coating schedules, preheating, temperature monitoring, and regular inspections for erosion, cracking, and surface damage. when we prouce the gravity casting parts for you, we will do free die maintenance for you forever.
- Machining Capabilities: Prefer suppliers with in-house CNC machining capabilities. Verify their ability to maintain critical tolerances, machining datums, flatness, and positional accuracy. We have in-housing post machining, sandblasting, grinding, and polishing, we can handle surface finish such as anodizing, powder coating, E-coating, etc.
- Inspection and Testing: Ask whether they provide X-ray inspection, pressure or leak testing, CMM dimensional reports, and documented heat treatment records when required. we can provide with X-ray, tensle testing, and CMM meaurement report,
- Alloy Expertise: Confirm experience with A356 and A356 T6 aluminum alloys. Request chemical composition reports, mechanical property test results, and material traceability documentation.
Ultimately, choose a gravity die casting supplier that can demonstrate repeatable production quality, engineering support, and long-term process stability rather than simply offering the lowest quotation.
Come scegliere un fornitore di pressofusione per gravità
- Melt control: ask about degassing, filtration and temperature control.
- Die design: do they use the modulus method for risers and validate with simulation?
- Die maintenance: ask about the coating schedule and inspection for erosion.
- Machining: can they machine in-house, and can they hold your tolerances and datums?
- Inspection: X-ray, pressure testing, CMM dimensional reporting and documented heat treatment.
- Alloys: can they run A356 T6 and supply mechanical test certificates?
Conclusione
Gravity aluminum die casting is a proven route to strong, leak-tight, heat-treatable components, and it pays off most when the part continues to a disciplined gravity die casting post machining programme that turns the blank into a finished, functional component. Buy from a supplier who controls the melt, designs the gravity casting mold with sound solidification, machines in-house, and documents every inspection — then your gravity casting parts will arrive dimensionally correct and ready to assemble.
0 commenti